

Pengurangan burr pada slitting adalah salah satu masalah "sepele" yang dengan cepat menjadi masalah biaya besar: burr memicu komplain pelanggan, menyebabkan masalah pada proses pembentukan (forming) selanjutnya, dan secara diam-diam memperpendek umur pisau.
Buku panduan ini disusun oleh Jerry Chu, Technical Support Specialist di Maxtor Metal, berdasarkan pengalaman pemecahan masalah di lapangan selama lebih dari 10 tahun pada lini slitting koil yang memproses baja karbon, AHSS, stainless steel, dan aluminium. Buku ini telah ditinjau sejawat oleh tim application engineering Maxtor Metal dan ditulis dengan semangat praktis yang mengutamakan verifikasi, di mana pendekatan terbaik adalah jendela pengaturan yang disiplin, isolasi akar masalah yang cepat, dan pengukuran yang konsisten.
Jika lini Anda menggunakan pisau roller shearing (atau sistem pisau slitter yang setara), prinsip-prinsip di bawah ini tetap berlaku: perlakukan pemotongan sebagai peristiwa patahan/geser yang terkendali, lalu kunci beberapa variabel yang benar-benar memengaruhi burr. Untuk pemilihan material, rekayasa celah (clearance), dan diagnosis mode kegagalan khusus untuk perkakas roller shear, silakan lihat panduan dari Maxtor Metal panduan teknik pisau slitter rotari dan pisau roller shearing.
Apa saja yang dibahas dalam buku panduan ini
Referensi lantai pabrik dan teknik untuk mengurangi burr tepi dengan mengisolasi penyebab utama (celah/tumpang tindih, kondisi pisau, keselarasan, kecepatan, pelumasan, tegangan), menentukan rentang pengaturan awal berdasarkan rumpun material, dan menstandarkan inspeksi, pita toleransi penerimaan, serta pelacakan ROI. Referensi ini bukan pengganti persyaratan gambar teknis pelanggan Anda — gunakan panduan ini untuk mempercepat penyetelan, lalu verifikasi dengan kemampuan proses (process capability) Anda sendiri.
Untuk siapa buku panduan ini ditujukan
Insinyur proses yang menyesuaikan kualitas pemotongan di berbagai tingkatan dan ketebalan material; penanggung jawab pemeliharaan yang bertanggung jawab atas kondisi poros (arbor), runout, dan integritas susunan pisau; manajer produksi yang menyeimbangkan kualitas tepi potongan dengan waktu operasional (uptime); serta tim pengadaan teknis yang mengevaluasi ekonomisnya perkakas, spacer, dan pengasahan ulang (regrind).
Cara menggunakannya pada lini produksi yang sedang berjalan: Konfirmasi disiplin pengukuran terlebih dahulu → gunakan matriks penyebab utama untuk mengidentifikasi tuas yang paling memungkinkan sebelum mengubah apa pun → terapkan rentang pengaturan material sebagai titik awal, lalu sesuaikan dalam inkremen kecil → setelah perubahan apa pun, jalankan strip verifikasi singkat dan ukur ulang.
Metrik utama yang harus dipantau
Tinggi burr sebagai % dari ketebalan strip (dan/atau tinggi absolut jika ditentukan oleh pelanggan) · Toleransi lebar dan pergeseran (termasuk akumulasi kesalahan spacer/susunan) · Dampak waktu operasional / OEE (waktu penyetelan, pergantian pisau, henti mesin tidak terencana) · Umur pisau (ton per pengasahan ulang, ton per set, dan mode kegagalan: keausan vs micro-chipping).
Poin Penting: Peningkatan mutu burr yang tidak dicatat dan diverifikasi terhadap gambar teknis (print) tidak akan bertahan lama.
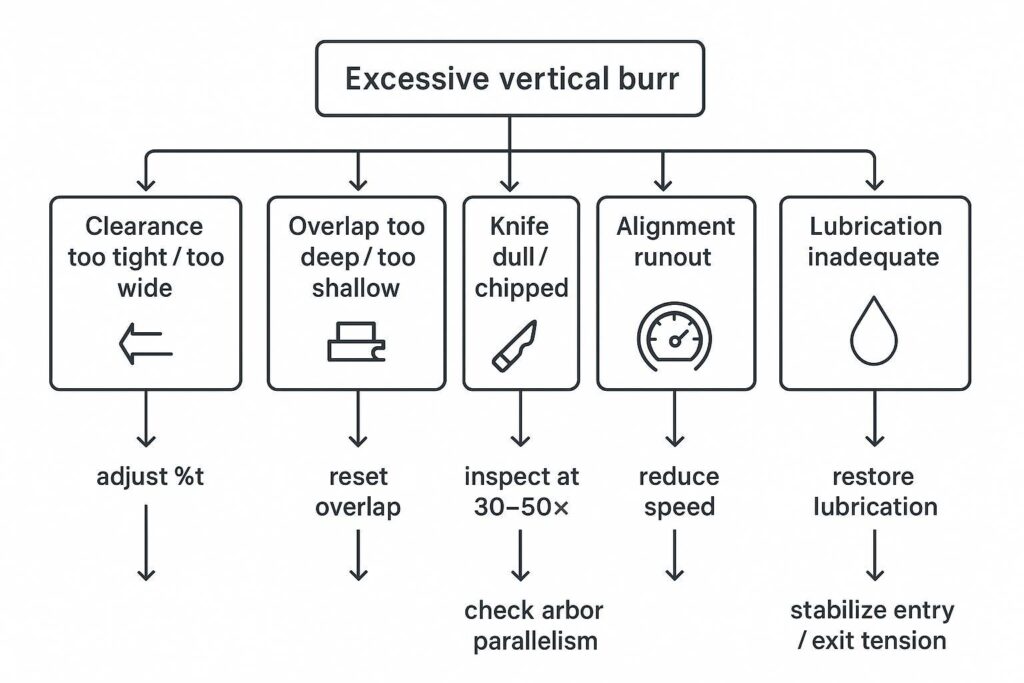
Matriks penyebab utama untuk pengurangan burr pada slitting
Kesalahan celah (clearance) dan tumpang tindih (overlap)
Mulailah dari sini karena celah horizontal (horizontal clearance) dan tumpang tindih vertikal (vertical overlap) sering kali merupakan variabel dengan pengaruh terbesar dan paling cepat untuk diuji. Panduan industri praktis secara konsisten mengaitkan burr dengan celah yang salah dan overlap yang berlebihan.The Fabricator: “Cara menghindari masalah slitting koil slit-in” (2006)
Apa yang harus diperiksa (secara berurutan):
- Celah horizontal (%t): terlalu rapat dapat menggesek/menggulung tepi; terlalu lebar dapat merobek alih-alih memotong. (Sering dibahas sebagai persentase celah pisau slitter.)
- Tumpang tindih vertikal: terlalu dalam meningkatkan burr dan kerusakan tepi; terlalu dangkal dapat membuat pemotongan tidak stabil. (Pengaturan pengaturan overlap slitter Anda sama pentingnya dengan %t.)
- Bias sisi burr: burr yang lebih tebal di satu sisi sering kali menunjukkan masalah kesejajaran (alignment) atau susunan pisau (stack), bukan sekadar “%t yang salah.”
Langkah korektif:
- Atur ulang celah ke rentang awal berbasis material (lihat Jendela pengaturan berdasarkan material).
- Kurangi overlap secara bertahap jika burr meningkat seiring bertambahnya kedalaman.
- Periksa kembali simetri susunan pisau (stack) dan kondisi spacer jika pola burr tidak konsisten di seluruh untaian.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
Mode kegagalan yang menunjukkan bahwa Anda mengambil langkah korektif yang salah:
- Burr berkurang sesaat tetapi kembali dalam hitungan menit → kondisi tepi pisau atau masalah serpihan/panas.
- Burr bagus pada kecepatan rendah tetapi gagal pada kecepatan produksi → stabilitas tegangan (tension), pelumasan, atau kesejajaran dinamis.
Ketajaman, geometri, dan pelapis (coating) pisau
Burr sering kali merupakan masalah kondisi pisau yang menyamar sebagai masalah pengaturan.
Apa yang harus diperiksa:
- Pertumbuhan radius tepi (penumpulan) dan sompelan mikro (terutama pada AHSS/stainless).
- Konsistensi geometri di seluruh set (simetri bevel, face runout).
- Galling / penempelan material (pickup) pada stainless atau aluminium (penyebab umum terjadinya “burr mendadak”).
Langkah korektif:
- Lakukan inspeksi lebih awal: periksa tepi pisau sebelum kualitas hasil potong menurun.
- Pisahkan antara “burr akibat keausan” dan “burr akibat gompel (chipping)”: keausan terjadi secara bertahap; gompel menyebabkan perubahan mendadak.
- Gunakan logika pelapisan (coating) yang sesuai dengan mode kegagalan (galling vs. keausan abrasif).
Kesejajaran (alignment), kecepatan, pelumasan, dan tegangan (tension)
Jika celah/overlap berada dalam rentang yang aman dan kondisi pisau tampak baik, kemungkinan masalah berikutnya adalah “lini produksi menggeser posisi pemotongan.”
Apa yang harus diperiksa:
- Penyelarasan: keparalelan arbor, face runout pisau, pemusatan pemandu (guide) dan separator.
- Kecepatan: jika burr meningkat secara non-linear seiring kecepatan, periksa panas, getaran, dan kontrol strip.
- Pelumasan: perlakukan aplikasi cairan sebagai variabel utama kontrol tepi. Untuk slitting aluminium dan stainless steel, oli sintetis ringan atau vanishing oil yang diaplikasikan melalui bantalan felt atau nosel kabut (mist nozzle) dapat mengurangi gesekan dan mencegah penempelan material (galling) pada permukaan pisau. Pada baja karbon tebal, pelumas batas (boundary lubricant) meredam panas gesekan pada zona geser yang jika dibiarkan dapat mempercepat pelunakan termal pada tepi pisau.
- Tegangan (Tension): tegangan masuk/keluar yang tidak stabil dapat mendistorsi strip, memicu flutter, dan menyebabkan kerusakan tepi.
Titik acuan: buletin asosiasi industri mencatat bahwa tinggi burr dapat diminimalkan dengan memperhatikan kekakuan slitter, clearance horizontal/vertikal, dan disiplin pengasahan ulang (Australian Steel Institute, Technical Bulletin TB-F2).
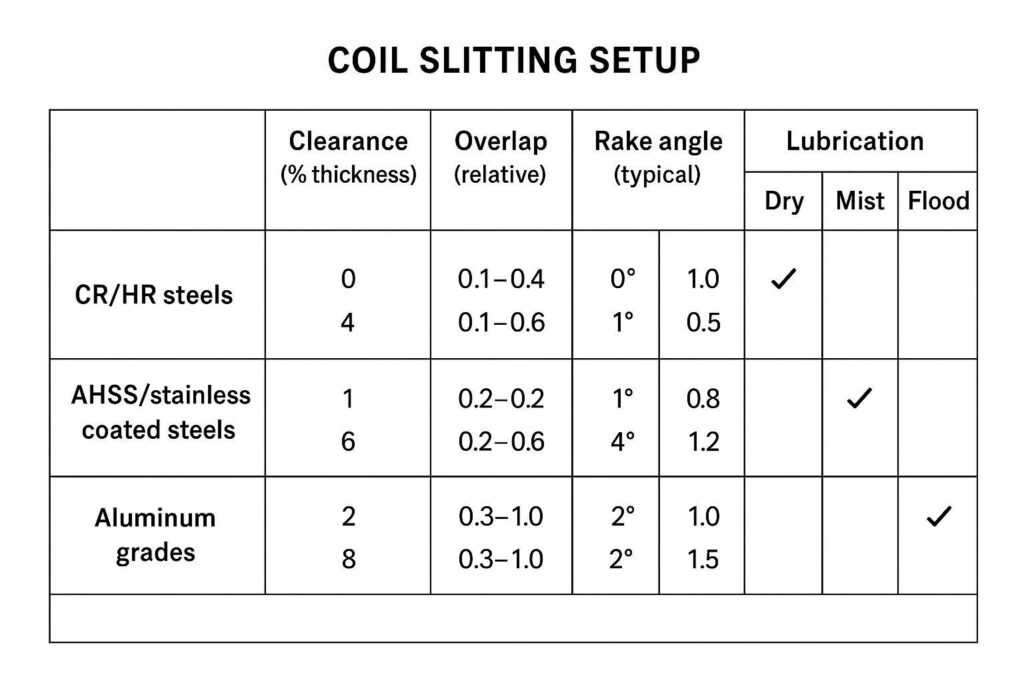
Rentang pengaturan berdasarkan material
Ini adalah rentang parameter awal untuk mempersingkat waktu penyetelan dan mengurangi uji coba (trial-and-error). Selalu lakukan validasi terhadap gambar spesifikasi pelanggan serta kekakuan lini, diameter pisau, dan kondisi arbor Anda. Jika Anda memerlukan frasa yang ramah SEO: bagian ini adalah panduan praktis rentang penyetelan slitting berdasarkan material.
| Grup Material | Clearance Horizontal (%t) | Overlap Vertikal (mm / in) | Area Fokus Utama |
|---|---|---|---|
| Baja Karbon CR / HR | 8% – 12% t (Kelas menengah: ~10% t) | +0,25 mm hingga +0,50 mm (+0,010″ hingga +0,020″) | Seimbangkan rasio shear-to-break; hindari overlap berlebih |
| AHSS / Baja Tahan Karat | 10% – 15% t (Kekuatan tarik tinggi: ~12% t) | +0,10 mm hingga +0,30 mm (+0,004″ hingga +0,012″) | Cegah micro-chipping; pantau radius tepi & galling |
| Aluminium & Paduan Lunak | 5% – 8% t (Diperlukan penyelarasan yang presisi) | +0,05 mm hingga +0,20 mm (+0,002″ hingga +0,008″) | Lapisan anti-galling (DLC); cegah pickup & galling |
Baja CR/HR
Tujuan awal: zona geser yang stabil dengan robekan minimal.
Baja karbon standar memiliki duktilitas dan kekuatan tarik yang seimbang, memungkinkan rasio tepi tradisional 1/3 geser (shear) dan 2/3 patah (break). Beroperasi dalam rentang clearance 8%–12% t menghasilkan transisi patahan yang bersih tanpa pembulatan tepi yang berlebih atau robekan yang dalam.
- Clearance: mulai dari tengah rentang (~10% t), lalu sesuaikan untuk mencapai burr minimum.
- Overlap: sedang; hindari “overlap yang terlalu dalam sebagai pengaman.”
- Kecepatan: tingkatkan hanya setelah burr stabil pada kecepatan rendah hingga sedang.
- Lubrikasi: gunakan strategi lubrikasi yang konsisten untuk mencegah degradasi tepi akibat panas.
Catatan praktis: Buletin TB-F2 dari ASI menunjukkan bahwa clearance yang direkomendasikan bervariasi berdasarkan kebutuhan (produksi umum vs burr minimum) dan menekankan bahwa clearance optimal dapat mengurangi burr.Buletin Teknis Australian Steel Institute TB-F2 (Pemotongan dan pembelahan lembaran dan strip baja)
Kiat Profesional: Saat Anda memperlebar rentang parameter untuk meningkatkan throughput, dokumentasikan apa yang Anda ubah (clearance, overlap, kecepatan, tegangan). Jika tidak, proses produksi “material yang sama” berikutnya tidak akan benar-benar sama.
AHSS, stainless steel, dan baja berlapis
Tujuan awal: mencegah chipping dan retak tepi sambil tetap menjaga kontrol burr.
AHSS berkekuatan tarik tinggi dan stainless steel yang mengalami pengerasan kerja (work-hardening) menunjukkan kekuatan luluh yang ekstrem dan elongasi yang rendah. Clearance yang lebih lebar (10%–15% t) sangat penting untuk meredakan puncak gaya dorong samping pada tepi pisau, mencegah micro-chipping sekaligus mengakomodasi karakteristik patahan geser yang tiba-tiba dari paduan berkekuatan tinggi.
- Clearance: jaga dalam rentang yang terkontrol (~12% t); hindari nilai ekstrem.
- Overlap: konservatif; terlalu dalam dapat melonjakkan kerusakan tepi.
- Kondisi pisau: periksa lebih sering; micro-chip sangat berpengaruh.
- Lubrikasi: perlakukan sebagai hal kritis—pickup dan panas adalah pemicu umum.
- Tegangan: prioritaskan stabilitas daripada throughput maksimum.
Kelas aluminium
Tujuan awal: mencegah pickup/galling dan melindungi kehalusan permukaan tepi.
Aluminium dan paduan non-ferrous lunak memiliki duktilitas tinggi dan kecenderungan kuat terhadap adhesi material (galling). Clearance yang lebih rapat (5%–8% t) mencegah strip lunak terseret dan terlipat di atas tepi pisau, yang jika tidak dihindari akan membentuk burr gulung (roll-over burr) yang tebal dan berkelanjutan.
- Clearance: biasanya lebih rapat daripada baja (5%–8% t), tetapi hanya jika penyelarasan telah terbukti presisi.
- Overlap: konservatif; hindari kedalaman yang tidak perlu.
- Lubrikasi: pastikan metode yang digunakan sesuai dengan kebutuhan paduan dan permukaan.
- Kondisi permukaan pisau: waspadai pickup—endapan kecil dapat menyebabkan perubahan burr yang besar.
Pemilihan dan pemeliharaan perkakas
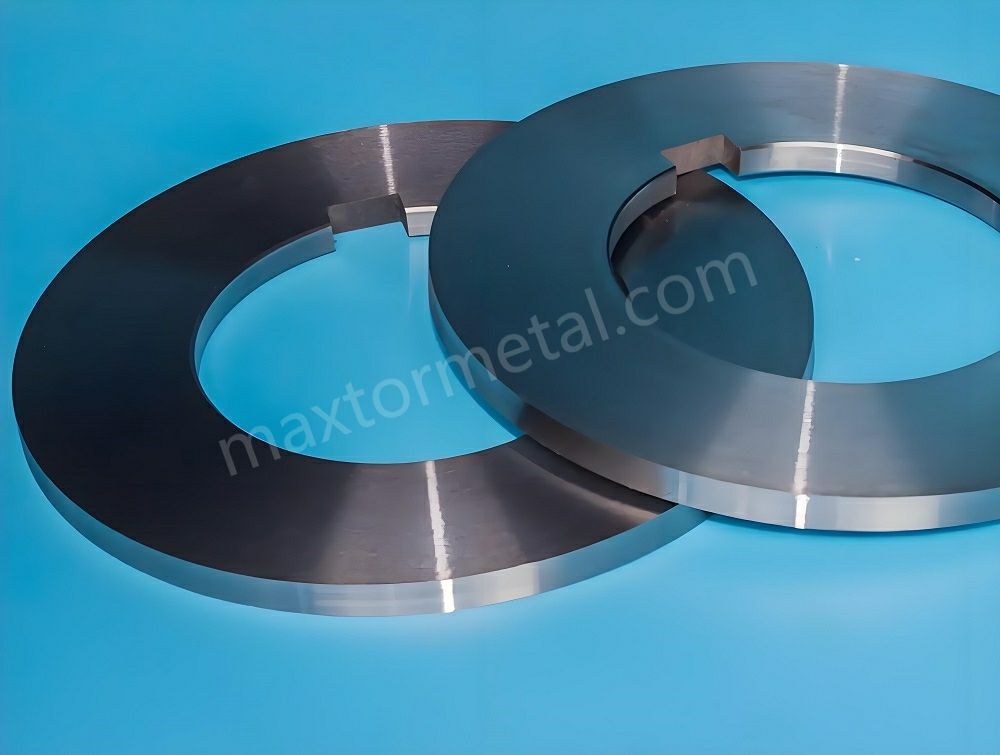
Baja pisau dan lapisan permukaan (coating)
Pemilihan coating standar Maxtor Metal mengikuti logika failure-mode-first (mode kegagalan terlebih dahulu): DLC adalah pilihan utama ketika galling dan pickup menjadi risiko utama (stainless steel, aluminium, dan substrat berlapis); TiAlN is selected when abrasive wear and heat at the cutting edge dominate (high-speed AHSS processing, heavy-gauge carbon steel). For mixed-material lines, Maxtor Metal’s after-sales team typically recommends trialing one coating per failure mode on separate knife sets, then comparing tons-per-grind and edge condition trends over 3–5 production runs before standardizing.
Regrind intervals and edge inspection (30–50×)
A workable standard is to inspect at 30–50× magnification on a schedule that matches your burr tolerance and material severity.
To move from reactive grinding (sharpening only after burr complaints) to scheduled preventive maintenance, baseline your regrind frequency using practical tonnage thresholds:
| Material Severity | Typical Tonnage Interval (per Set) | Inspection Focus at 30–50× |
|---|---|---|
| Standard Carbon Steel (CR/HR) | Every 200 – 400 tons | Uniform edge radius growth (<0.03 mm) |
| AHSS / High-Strength Alloys | Every 100 – 180 tons | Micro-chipping, notch wear, edge breakdown |
| Stainless Steel / Aluminum | Every 120 – 250 tons | Metal pickup/galling, land face buildup |
What to standardize:
- Inspection triggers: first coil after changeover, after speed ramp, and when burr trends upward.
- Edge criteria: edge radius growth, micro-chips, pickup, and uneven wear.
- Regrind rule: regrind before burr becomes your “alarm,” not after.
What failure looks like:
- You only regrind after burr fails the customer spec → your process is reactive, not controlled.
Spacer accuracy and stack integrity
Spacer and stack control is a width-tolerance problem dan a burr problem.
What to standardize:
- Spacer verification and traceability (measured thickness, wear history).
- Stack build procedure (cleanliness, torque discipline, consistent orientation).
- Periodic checks for cumulative error across multi-knife setups.
What failure looks like:
- Width drift over a run, plus burr variability strand-to-strand → stack integrity and runout are suspects.
For spacer tolerance specifications, rubber ring compression targets, and a rebuild checklist template, see the precision slitting spacers and rubber rings guide.
Penyelarasan dan kontrol tegangan

Arbor parallelism and runout checks
If your arbors are not parallel or runout is uncontrolled, clearance becomes “different at every angle.”
Practical checks:
- Measure runout on relevant surfaces (arbor, knife face seating).
- Confirm parallelism across the working width.
- Re-check after maintenance events and after any tooling crash.
For a structured runout verification procedure — covering dial indicator setup, TIR acceptance tiers, and blue-check protocol — see the Cetak Biru Pisau Slitter OEM: Audit Kecocokan Spindel, Toleransi ISO & Gerbang TIR.
Passline, guides, and separator setup
Poor strip guidance can add lateral forces that change the effective cut.
Setup focus:
- Guides centered and consistent across the line.
- Separators aligned to prevent edge contact that creates secondary burr.
- Confirm the strip is not being “steered” into the knives.
Entry/exit tension and recoiler settings
Tension instability can look like a knife problem.
Controls to standardize:
- Entry/exit tension setpoints by grade and thickness.
- Procedures for speed changes (ramp rates) that don’t induce strip flutter.
- Clear rules for when to prioritize burr control over throughput.
Pengukuran, penerimaan, dan pelacakan ROI
Burr measurement and logging
To reduce burr reliably, define measurement like a process parameter:
- Where to measure (edge location and distance from coil start/end)
- Sampling frequency (per coil, per slit, per changeover)
- Method (microscope, optical measurement, or profilometry) and operator training
Log at minimum:
- material grade, thickness, coating
- clearance (%t) and overlap setting
- knife set ID, regrind count, inspection findings
- line speed, lubrication mode, tension setpoints
- burr height results (and scrap/rework events)
Acceptance bands and documentation
Align your acceptance bands to the customer print—not tribal knowledge.
For drawing/spec language, ISO 13715 is the primary international reference for indicating and dimensioning edges of undefined shape (including burr/undercut indications) on technical documentation. Industry practice guidance from major manufacturing and steel industry associations consistently emphasizes establishing clear edge condition tolerances prior to production runs.
Practical approach:
- Convert the customer requirement into a measurable acceptance band (absolute or %t).
- Include side designation when relevant (which side burr is acceptable on).
- Keep records auditable: who measured, what method, what calibration state.
If your team uses a rebuild checklist and burr trend log as part of this process, Maxtor Metal’s slitting spacers and ring rebuild template set provides a ready-to-use format.
ROI/TCO templates and baselining
Burr reduction pays back when it reduces total cost per ton, not only when the edge “looks better.” Baseline before you change anything:
- Scrap and rework cost attributable to edge quality
- Downtime minutes from changeovers and unplanned stops
- Knife cost per ton (including regrinds and expedited orders)
- Customer returns/chargebacks tied to burr or edge condition
Then track deltas after you apply setup windows:
- Burr compliance rate (first-pass yield)
- Tons per grind and tons per knife set
- Setup time per changeover
If you’re building a knife material ROI case alongside setup window improvements, the rotary slitter knife ROI guide provides a cost-per-ton model covering PM-HSS vs tool steel trade-offs for AHSS, stainless, and aluminum.
Case Study: Automotive Stamping Supply Line Burr Reduction
A Tier-1 automotive coil slitting facility processing 1.5mm AHSS (DP780) experienced recurring edge burr exceeding 12% of material thickness, resulting in high customer reject rates and frequent knife micro-chipping.
By implementing the setup window and inspection protocol developed with Maxtor Metal’s technical support team — covering clearance/overlap reset, magnification-based inspection scheduling, and first-article verification discipline:
- Parameter Adjustment: Re-set horizontal clearance from an uncontrolled 18% t to a disciplined 11% t, and reduced vertical overlap from +0.60 mm to +0.20 mm.
- Knife Care: Shifted from post-failure grinding to 40× magnification optical inspection after every 150 tons.
- Hasil: Average burr height dropped from 0.18 mm (12% t) ke <0.05 mm (3.3% t), meeting ISO 13715 specs. Tons per regrind increased by 42%, and annual edge-defect scrap cost was reduced by an estimated $30,000–$45,000 (based on material cost and reject rate data provided by the facility; anonymized and range-normalized).
- Keterbatasan: These results were observed under stable incoming coil flatness and arbor runout below 0.010 mm. Lines with worn bearings, uncontrolled tension, or mixed operator discipline may see smaller gains from setup window changes alone.
FAQs:
Q: Apa cara tercepat untuk mengurangi burr pada lini pemotongan longitudinal (coil slitting)?
A: Mulailah dengan celah horizontal dan tumpang tindih vertikal, lalu verifikasi kondisi tepi pisau pada pembesaran 30–50×. Jika burr berubah seiring kecepatan, periksa stabilitas tegangan dan pelumasan.
Q: Persentase celah pisau slitting (clearance) berapa yang harus saya gunakan sebagai awal?
A: Gunakan rentang awal berdasarkan material (bukan % tunggal yang tetap). Mulailah dari tengah rentang, jalankan strip verifikasi singkat, lalu sesuaikan dalam inkremen kecil sambil mencatat tinggi burr.
Q: Apakah tumpang tindih vertikal (vertical overlap) yang lebih besar selalu mengurangi burr?
A: Tidak. Tumpang tindih berlebihan dapat meningkatkan burr dan merusak tepi pisau. Perlakukan tumpang tindih sebagai variabel terkontrol dan kurangi jika burr meningkat seiring bertambahnya kedalaman.
Q: Bagaimana cara mengukur tinggi burr secara konsisten?
A: Gunakan metode yang ditentukan (mikroskop/optik/profilometer), lokasi pengambilan sampel yang tetap, dan templat pencatatan yang dapat diulang. Laporkan tinggi burr sebagai % dari ketebalan jika gambar teknis mengizinkan.
Q: Mengapa burr lebih buruk pada satu tepi potongan daripada tepi lainnya?
A: Pola tersebut sering kali menunjukkan masalah keselarasan (alignment), runout, atau masalah pada susunan/spacer yang menciptakan celah tidak merata. Periksa kembali sejajarnya poros (arbor), dudukan pisau, dan akurasi spacer.
Q: Seberapa sering pisau pemotong longitudinal (slitter knives) harus diperiksa dan mengasah ulang (reground)?
A: Periksa sesuai jadwal yang terikat pada toleransi burr dan tingkat keparahan material Anda, menggunakan pembesaran 30–50×. Asah ulang sebelum burr menjadi kondisi alarm Anda.
Q: Apa pelapis (coating) terbaik untuk mencegah galling (kemacetan/pelekatan) pada pemotongan stainless steel atau aluminium?
A: DLC umum dipilih untuk risiko anti-galling/pickup; verifikasi dengan memantau akumulasi material (pickup), tren burr, dan ton per pengasahan (tons-per-grind) di bawah kondisi pelumasan dan kecepatan Anda.
Q: Bagaimana cara membuktikan ROI pengurangan burr kepada tim operasional dan pengadaan (procurement)?
A: Buat data dasar (baseline) untuk skrap/pengerjaan ulang, downtime, dan biaya pisau per ton, lalu bandingkan dengan uji coba terkontrol menggunakan rentang pengaturan tetap dan disiplin pengukuran yang konsisten.
Kesimpulan
- Summarize diagnostic priorities and parameter windowsDiagnostic priority is simple: (1) clearance/overlap, (2) knife condition, then (3) alignment/tension/lubrication. Use the setup windows as starting ranges, tune with small changes, and avoid simultaneous multi-variable “guessing.”
- Reinforce measurement discipline and verification against customer printsBurr control only holds if you measure it the same way every time and verify acceptance against the customer print language—especially when edges are specified using formal indication practices such as ISO 13715 (as described in the Acceptance bands section above).ISO 13715:2017 — ISO catalog page
- Next steps: pilot runs, data logging, and continuous improvementRun a short pilot on one representative grade, lock the logging fields, and convert your best settings into a controlled setup window.This is also where Maxtor Metal‘s after-sales support fits most naturally: if you want a second opinion on your regrind interval, coating selection, or clearance window for a specific material, Maxtor Metal’s technical support team can review your current setup parameters and edge inspection findings — and provide documented recommendations tied to your material grade, line speed, and knife geometry.Keeping tooling decisions, regrind intervals, and acceptance bands tied to the same dataset is how improvements survive operator changes and material mix shifts.
Author & Technical Reviewer
Jerry Chu
Technical Support Specialist, After-sales Service | Maxtor Metal
Jerry Chu is Technical Support Specialist at Maxtor Metal, with over 10 years of coil slitting troubleshooting experience across carbon steel, AHSS, stainless, and aluminum processing lines. His field work focuses on root-cause isolation for burr and edge quality failures — translating setup window discipline, knife inspection protocols, and regrind scheduling into measurable reductions in scrap, rework, and unplanned downtime. The diagnostic framework and setup windows in this handbook reflect the approach Jerry applies in Maxtor Metal’s after-sales technical support engagements. Certifications: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean