

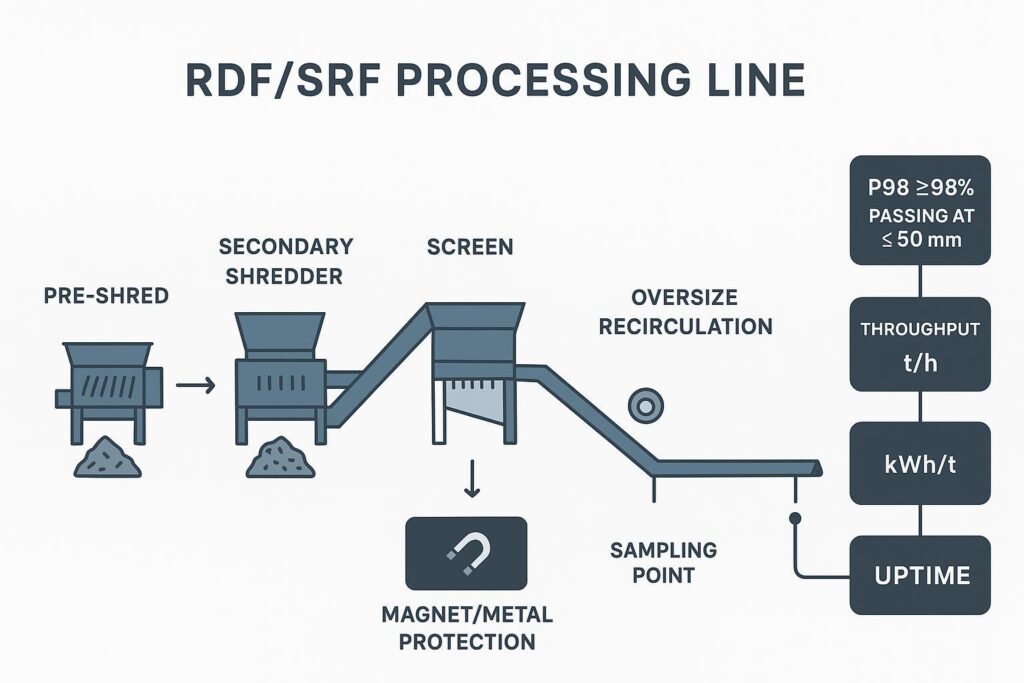
Rejek pita panjang adalah "pajak tersembunyi" dalam produksi RDF/SRF. Hal ini tidak hanya gagal memenuhi spesifikasi pengayakan—tetapi juga meningkatkan beban resirkulasi, memperbesar risiko lilitan pada rotor, dan secara diam-diam mendongkrak konsumsi energi (kWh/t) sambil menurunkan throughput. Artikel ini memaparkan langkah-langkah rekayasa untuk mengeliminasi pita panjang dan secara konsisten mencapai ukuran ≤50 mm dengan tingkat kelolosan ≥98% (P98) pada lini pemotongan berfilter ayakan.
Jawapan Cepat:
- Tujuan: Mengeliminasi rejek pita panjang untuk mencapai ukuran ≤50 mm pada tingkat kelolosan ≥98% (P98).
- Cakupan: Pencacahan sekunder (secondary shredding), pembatasan ukuran berfilter ayakan, efisiensi pengolahan RDF/SRF.
- Konteks standar: EN ISO 21640; penerimaan dan pelaporan berbasis pengayakan.
- Tuas utama: Geometri pemotong, stator sisir (comb stator), ayakan/OAR, celah potong, kontrol pengumpanan, dan jaminan kualitas (QA).
Poin kunci: Perlakukan strip panjang sebagai masalah sistem (geometri + kapasitas saringan + kontrol celah + stabilitas pengumpanan). Memperbaiki hanya satu faktor jarang sekali dapat mempertahankan P98 dalam variabilitas limbah campuran yang sebenarnya.
Akar masalah
Film fleksibel dan tekstil
Polimer fleksibel dan fraksi berserat (film, sisa kantong besar, tekstil, tali pengikat) cenderung memanjang, melipat, dan “tertarik menembus” zona pemotongan. Alih-alih hancur menjadi partikel pendek, bahan-bahan tersebut dapat selip, terbawa rotor, dan keluar sebagai pita panjang.
Pada reduksi ukuran geser kecepatan rendah, tujuannya adalah menjaga material dalam putaran geser/keterlibatan kembali yang berulang hingga melewati batasan ukuran. Ketika material fleksibel menghindari putaran tersebut—dengan meregang atau melilit—Anda akan mendapatkan strip panjang dan distribusi panjang partikel yang tidak stabil.
Sinyal praktis bahwa perilaku film/tekstil mendominasi:
- Strip panjang melonjak selama pemuatan basah, pemuatan dengan densitas curah rendah, atau saat fraksi film meningkat.
- Daya (kW) meningkat tanpa peningkatan throughput yang proporsional.
- Peristiwa penyumbatan saringan (screen blinding) atau lilitan rotor berkorelasi dengan penyimpangan panjang strip.
Pengujian lapangan cepat sebelum mengganti perangkat keras: tarik “strip” tipikal dengan tangan. Jika meregang secara signifikan sebelum robek, Anda memerlukan penangkapan dan keterlibatan kembali yang lebih positif pada antarmuka pemotong-stator.
Carryover saringan dan area terbuka
Pada shredder sekunder dengan pembatasan saringan, saringan lebih dari sekadar alat pengukur ukuran—saringan menentukan berapa banyak peluang yang didapat partikel untuk dipotong kembali sebelum dikeluarkan.
Dua prinsip dasar penyaringan yang penting untuk kontrol strip:
- Apertur (ukuran lubang) menetapkan target ukuran maksimum.
- Rasio area terbuka (OAR) menetapkan kapasitas lolos—seberapa banyak bagian saringan yang benar-benar terbuka untuk dilewati material.
Ketika OAR terlalu rendah (atau menjadi sangat rendah akibat penyumbatan, keausan tepi, atau pembersihan yang buruk), potongan fleksibel dapat “berselancar” di atas saringan, bersirkulasi lebih lama, dan (a) akhirnya lolos sebagai strip panjang, atau (b) melilit dan menyebabkan waktu henti (downtime). Teori penyaringan mengakui area terbuka sebagai faktor kunci untuk kapasitas: area terbuka yang lebih tinggi meningkatkan area lintasan yang tersedia dan kapasitas, sementara area terbuka yang berkurang dapat meningkatkan retensi dan menurunkan efisiensi.
Celah geser dan keterlibatan kembali
“Strip panjang” sering kali merupakan gejala dari frekuensi keterlibatan kembali yang tidak memadai.
Jika celah geser (jarak bebas rotor-ke-stator atau pisau-ke-kontra-pisau) terlalu besar, strip dapat menekuk dan bergeser alih-alih terjepit dan tergeser. Jika celah tidak rata di sepanjang lebar rotor, Anda juga akan mendapatkan selektif pembentukan strip panjang—operator akan melaporkan “selalu lebih buruk di satu sisi.”
Film dan tekstil memperkuat sensitivitas ini karena mereka berubah bentuk alih-alih patah.
Singkatnya: strip panjang terbentuk ketika material fleksibel meregang melalui celah geser yang terlalu besar atau tidak rata dan mendapatkan peluang lolos ekstra akibat area terbuka saringan efektif yang rendah—geometri, celah, dan penyaringan bertindak sebagai satu sistem, bukan tiga masalah terpisah.
Desain pemotong dan stator

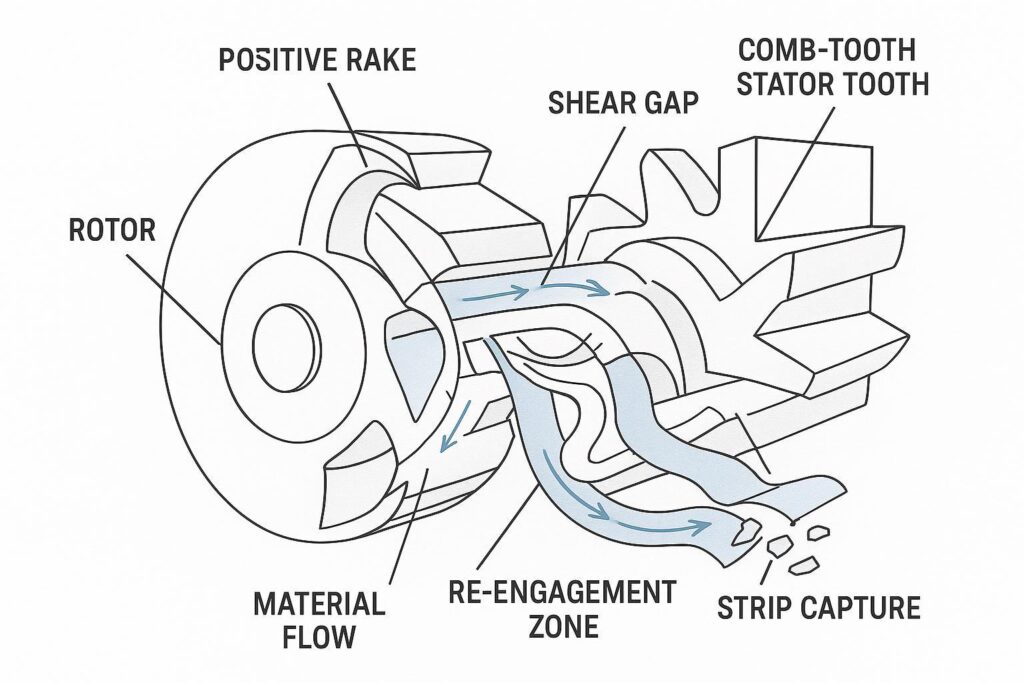
Pemotong cekung dengan rake positif
Geometri dapat dirancang untuk menarik kembali strip ke dalam potongan alih-alih membiarkannya lewat begitu saja.
A rake positif, cekung profil pemotong melakukan dua hal yang berguna pada umpan yang rentan menghasilkan strip:
- Penangkapan: kantong cekung dan sudut rake membantu mencengkeram material tipis dan fleksibel alih-alih membiarkannya melumuri permukaan.
- Keterlibatan kembali: ketika strip mencoba lolos, geometri yang mendukung “kait-dan-kembali” meningkatkan kemungkinan strip tersebut bertemu kembali dengan stator di bawah beban.
Tujuannya bukanlah agresivitas demi agresivitas itu sendiri—melainkan keterlibatan yang stabil dan dapat diulang yang memperpendek panjang tanpa menghasilkan serbuk halus (fines) yang berlebihan.
Dudukan stator gigi sisir
Stator gigi sisir bertindak seperti “alat bantu anti-strip” yang terkontrol. Alih-alih satu tepi landasan datar tunggal, gigi sisir menciptakan beberapa titik keterlibatan lokal.
Manfaat untuk kontrol strip:
- Lebih banyak titik gigit → lebih banyak peluang untuk menangkap potongan yang panjang dan fleksibel.
- Rentang tanpa penyangga yang lebih pendek → mengurangi kemampuan strip untuk melengkung menjauh.
- Presentasi yang lebih konsisten → mengurangi sensitivitas terhadap perubahan kecil pada densitas umpan.
Pada RDF/SRF yang padat strip, stator sisir sering kali menjadi pembeda antara “sebagian besar OK” dan “P98 yang stabil.”
Preparasi tepi dan metalurgi
Ketajaman tepi sangat penting—tetapi dalam limbah campuran, ini bukan hanya tentang ketajaman awal, melainkan bagaimana tepi tersebut mengalami kegagalan.
Dua mode kegagalan yang penting untuk kontrol strip:
- Pembulatan (deformasi plastis / keausan): tepi pisau berhenti menggigit film dan mulai menariknya.
- Keretakan mikro (Micro-chipping): tepi pisau mengalami diskontinuitas yang meningkatkan inisiasi lilitan dan panas.
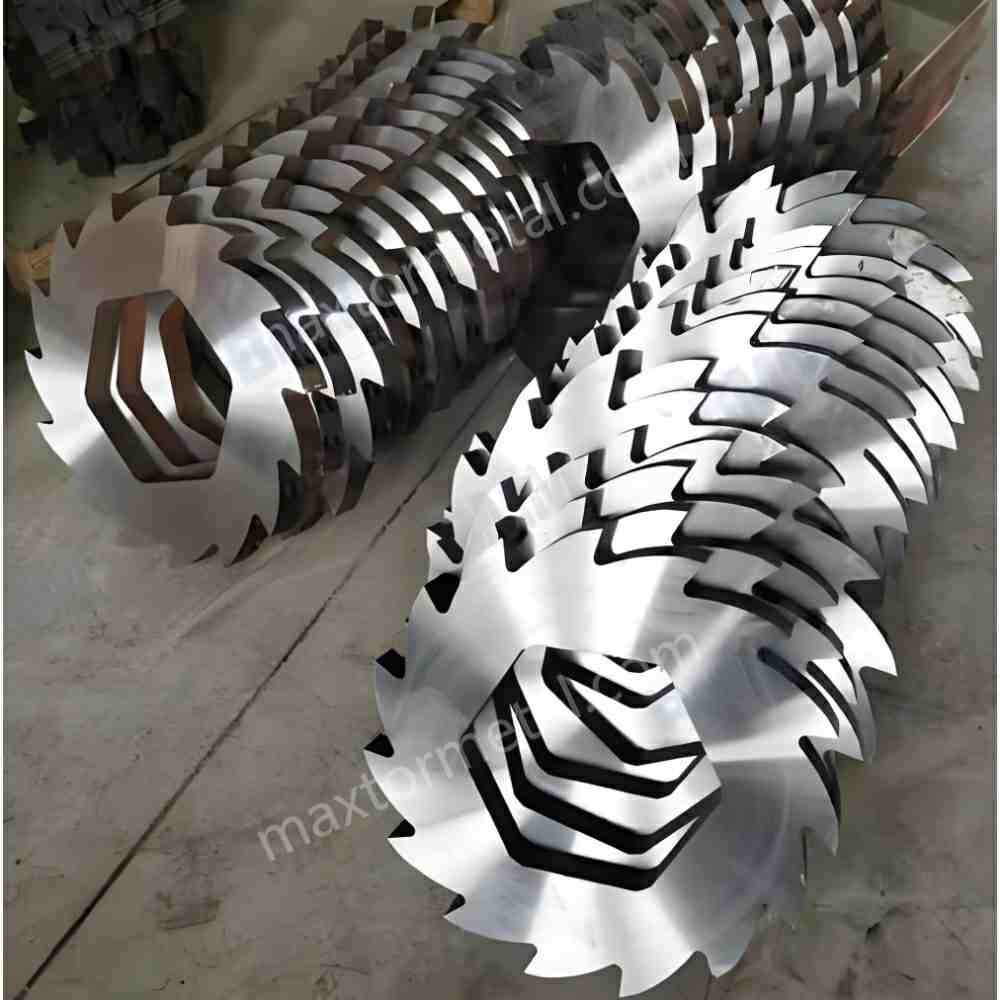
Pendekatan QC yang praktis—konsisten dengan bagaimana Maxtor Metal memosisikan disiplin manufakturnya—adalah dengan memperlakukan pisau shredder seperti komponen aus yang terkontrol:
- memverifikasi kimia baja yang masuk dan ketertelusurannya (kontrol heat/lot),
- mengontrol perlakuan panas dan konsistensi kekerasan dari batch-ke-batch,
- mengonfirmasi geometri gerinda dan preparasi tepi terhadap toleransi gambar,
- dan memvalidasi kesesuaian pemasangan (fit-up) agar pisau aftermarket tidak menyebabkan pergeseran kelonggaran (clearance drift).
Untuk alur kerja inspeksi masuk di balik verifikasi tersebut—kontrol spesifikasi, rencana pengambilan sampel CMM, dan dokumentasi MTR—lihat Pengadaan pisau shredder aftermarket: Kontrol spesifikasi, rencana CMM, validasi MTR, dan verifikasi kecocokan fungsional.
Penekanan pada “kesesuaian OEM” tersebut bukanlah sekadar bahasa pemasaran—ini adalah persyaratan teknik. Jika set pisau tidak dapat mempertahankan kelonggaran dan dudukan yang dirancang secara berulang, Anda tidak dapat mempertahankan distribusi ukuran partikel.
Untuk referensi saat menentukan spesifikasi atau mengkualifikasi pisau pengganti, halaman produk Maxtor Metal untuk pisau shredder Maxtor Metal adalah tempat yang tepat untuk menyelaraskan terminologi dan cakupan pasokan tipikal tanpa mengubah diskusi proses menjadi promosi penjualan.
Singkatnya: pemotong cekung rake-positif dan stator gigi-sisir bekerja sama untuk menangkap dan melibatkan kembali material fleksibel, tetapi hasil yang diperoleh hanya akan bertahan jika metalurgi tepi dan kesesuaian pisau dikontrol sesuai spesifikasi.
Ayakan dan celah potong
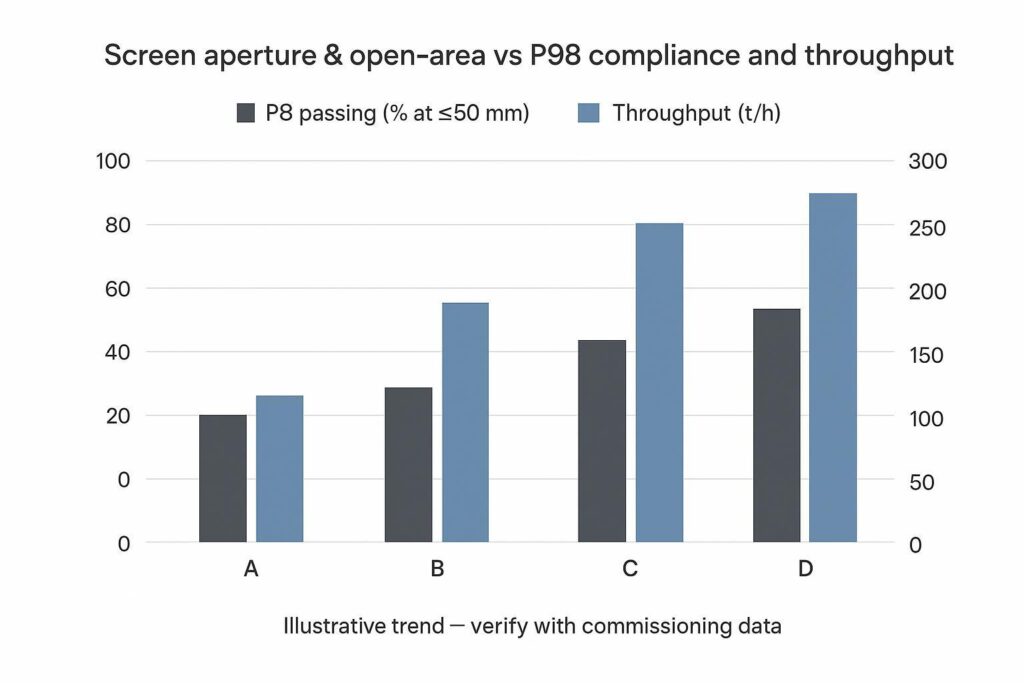
Bukaan (aperture) dan area terbuka (open-area)
Untuk spesifikasi seperti ≤50 mm pada kelolosan ≥98%, Anda mengoptimalkan bagian ujung yang kasar (coarse tail)—bukan ukuran rata-rata.
- Bukaan yang lebih kecil biasanya memperketat ujung yang kasar (P98 yang lebih baik) tetapi meningkatkan resirkulasi dan energi.
- OAR yang lebih tinggi meningkatkan kapasitas pengeluaran tetapi dapat mengurangi “peluang pemotongan ulang” jika sistem membiarkan potongan yang agak panjang menyesuaikan arah dan lolos begitu saja.
Referensi penyaringan umumnya mendefinisikan area terbuka sebagai rasio luas bukaan bersih terhadap total luas ayakan; area terbuka yang lebih tinggi meningkatkan lintasan dan kapasitas yang tersedia, sementara area terbuka yang berkurang dapat memicu retensi dan penyumbatan (blinding).
Cara yang tepat untuk memilih adalah dengan memperlakukan bukaan dan OAR sebagai satu kesatuan pasangan dan memvalidasinya terhadap kepatuhan serta throughput.
Pola komisioning yang praktis:
- Mulailah dengan bukaan yang membuat spesifikasi dapat dicapai dengan margin aman.
- Kemudian sesuaikan OAR (ketebalan ayakan, pola lubang, fitur anti-penyumbatan, pembersihan) untuk memulihkan throughput tanpa mengorbankan P98.
Jika Anda memerlukan cara yang selaras dengan standar untuk mendefinisikan dan melaporkan “ukuran berlebih” (oversize) dan “partikel panjang”, metode penentuan ukuran partikel SRF seperti EN 15415-2 (metode panjang proyeksi maksimum untuk partikel berdimensi besar) menyediakan kerangka kerja pengukuran yang dapat dipertanggungjawabkan yang dapat Anda kutip dalam dokumentasi penerimaan.
Toleransi celah geser (shear-gap)
Kontrol celah adalah tuas sederhana namun krusial yang menyatukan semuanya.
Rekomendasi yang biasanya bertahan dalam variabilitas RDF/SRF di dunia nyata:
- Tetapkan celah target dan sebuah penyebaran maksimum yang diizinkan di seluruh lebar rotor.
- Lacak pergeseran celah sebagai KPI pemeliharaan bersama dengan kWh/t.
- Saat mengganti set pisau, perlakukan verifikasi kelonggaran sebagai langkah persetujuan resmi, bukan tugas berdasarkan “perasaan” operator.
Untuk kelas shredder sekunder tipikal (misalnya, lebar rotor 1,5 m hingga 2,8 m yang memproses campuran RDF/SRF), target toleransi celah geser harus dijaga antara 0.5 mm dan 1.2 mm tergantung pada pengaturan rotor-ke-stator. Selain itu, saat melaporkan distribusi ukuran partikel terhadap standar EN 15415-2 atau EN ISO 21640, kontrol massa sampel dan inkremen harus memperhitungkan ketidakpastian pengukuran (biasanya varians P98 sebesar ±1.5% hingga ±2.0%) yang disebabkan oleh variasi kelembapan dan konsentrasi film lokal.
Bahkan perubahan kelonggaran yang kecil dapat mengubah hasil dari “serpihan pendek” menjadi “pita panjang” pada beban padat film. Rantai toleransi yang menjaga celah ini tetap stabil di seluruh rotor multi-poros—panggilan GD&T, kesesuaian selektif spacer, dan verifikasi TIR pasca-perakitan—dibahas dalam Mengatasi Keausan Tidak Merata: Panduan Tolerance Stacking Pisau Multi-shaft.
Anti-lilitan dan deflektor
Anti-lilitan bukan hanya tentang menghindari waktu henti (downtime); ini tentang menjaga material tetap berada di jalur pemotongan yang diinginkan.
Langkah-langkah efektif meliputi:
- deflektor ujung rotor dan poros yang mencegah migrasi film ke zona mati,
- scraper yang menjaga kebersihan antarmuka saringan dan stator,
- dan menjaga kondisi tepi pisau agar film tergeser alih-alih tertarik.
Ketika kejadian lilitan sering terjadi, perlakukan hal tersebut sebagai gejala proses: ini sering kali berarti sistem menghabiskan terlalu banyak waktu dalam resirkulasi karena P98 tidak tercapai secara efisien.
Singkatnya: pilih bukaan (aperture) untuk target P98 terlebih dahulu, lalu sesuaikan rasio area terbuka dan keseragaman celah untuk memulihkan throughput tanpa mengorbankan kepatuhan.
Kontrol pengumpanan dan risiko

Stabilitas waktu tinggal (residence-time)
Waktu tinggal adalah jembatan antara ukuran partikel dan energi.
Jika umpan berfluktuasi, Anda dapat “meloloskan” P98 untuk sementara dengan mengosongkan ruang pemotong—tetapi Anda harus membayarnya dengan ketidakstabilan throughput. Sebaliknya, jika Anda kelebihan beban, Anda akan melihat lebih banyak efek peleburan (smearing) dan pembentukan strip.
Targetkan untuk:
- tekanan ram / beban konveyor umpan yang stabil,
- profil amperase yang stabil,
- dan laju pengembalian resirkulasi yang stabil (loop ukuran berlebih).
Logam kontaminan (tramp metal) dan kelembapan
Logam kontaminan memicu penurunan kinerja dan risiko:
- Ini merusak tepi pisau (mempercepat pembentukan strip).
- Ini memaksa operator untuk membuka celah guna menghindari kontak katastropik.
Kelembapan mengubah gesekan dan penanganan material:
- film dan tekstil basah lebih cenderung menggumpal dan melilit,
- dan partikel halus yang basah dapat menyumbat saringan, sehingga secara efektif mengurangi area terbuka.
Perlindungan hulu (magnet/deteksi logam) dan jendela operasi yang sensitif terhadap kelembapan sering kali merupakan “kontrol strip” termurah yang dapat Anda beli.
Toleransi pemuaian termal
Pemuaian termal muncul sebagai pergeseran kelonggaran (clearance drift).
Bahkan jika pengaturan dingin Anda sempurna, pengoperasian beban tinggi yang berkelanjutan dapat mengubah hubungan rotor/stator. Jika desain mesin memiliki kompensasi termal yang terbatas, Anda mungkin memerlukan:
- pemeriksaan pemanasan yang ditentukan,
- target celah khusus kondisi termal,
- dan persetujuan (sign-off) yang lebih ketat setelah pengoperasian lama pada umpan dengan gesekan tinggi.
Singkatnya: fluktuasi waktu tinggal, logam kontaminan, kelembapan, dan pemuaian termal semuanya muncul sebagai gejala yang sama—pergeseran kelonggaran dan keterikatan (engagement)—sehingga stabilitas umpan melindungi pengaturan celah yang telah Anda sesuaikan.
KPI, komisioning, dan ROI
Rencana pengayakan dan rumusan kata
Jika Anda menginginkan penerimaan yang tidak berujung pada perdebatan, tulislah rencana pengujian Anda seperti sebuah kontrak.
Gunakan definisi dan metode yang jelas:
- Referensi ISO 21640 untuk pembingkaian spesifikasi/kelas SRF melalui daftar katalog ISO untuk ISO 21640:2021, Bahan bakar padat hasil pemulihan — Spesifikasi dan kelas.
- Tentukan pelaporan ukuran partikel menggunakan standar metode pengayakan seperti ISO 2591-1:1988 (Pengayakan uji — Prinsip umum).
- Untuk partikel panjang/ukuran berlebih, kutip metode yang selaras dengan praktik SRF seperti entri katalog publik untuk “EN 15415-2:2012 (Maximum projected length method)”.
Kemudian tentukan:
- susunan saringan (ukuran bukaan),
- basis sampel (sebagaimana diterima vs kering),
- berapa banyak inkremen dan massa total,
- P98 calculation method,
- and pass/fail wording (including what happens on a retest).
Throughput, kWh/t, uptime
For line economics, track three KPIs together:
- Throughput (t/h): the obvious one.
- Specific energy (kWh/t): the hidden cost of over-recirculation.
- Uptime (%): wrap events and screen blinding will dominate this.
A common failure is optimizing only one metric (e.g., smallest aperture to “make spec”) and losing overall efficiency. P98 is the constraint; throughput and kWh/t are the optimization variables.
Tuning matrix and payback
Commissioning should be treated like controlled experimentation.
Build a tuning matrix with rows like:
- cutter geometry (baseline vs positive-rake concave),
- stator type (flat vs comb),
- screen aperture,
- screen OAR/condition,
- shear gap setpoint,
- feed setpoint (ram pressure/conveyor speed),
- moisture band.
Hasil keluaran:
- P98 compliance,
- throughput,
- kWh/t,
- wrap events per shift,
- knife life (hours or tons between regrinds).
Payback usually comes from a combination of:
- fewer wrap stoppages,
- lower kWh/t at the same spec,
- and longer stable intervals between gap resets/knife interventions.
Field Case Study: 15 t/h Secondary Shredding Line Optimization
Case data below is drawn from an anonymized field commissioning engagement; customer identity and site details are withheld, and results reflect this specific line configuration rather than a guaranteed outcome.
To evaluate the combined impact of cutter geometry, comb stators, and shear gap management, a performance audit was conducted on a 15 t/h commercial RDF/SRF secondary shredding line handling high-film municipal solid waste fractions.
| Parameter / Metric | Baseline Setup (Flat Stator, Conventional Blades) | Optimized Setup (Positive-Rake, Comb Stator, 0.8mm Gap) | Performance Delta |
|---|---|---|---|
| P98 Passing (≤50 mm) | 89.0% (Non-compliant) | 98.5% (Compliant) | +9.5 percentage points |
| Specific Energy (kWh/t) | 21.5 kWh/t | 18.5 kWh/t | -14.0% energy reduction |
| Throughput Stability | 12.2 t/h average | 15.1 t/h average | +23.8% effective capacity |
| Rotor Wrap Events | 3.0 stops per 8-hr shift | 0.2 stops per 8-hr shift | 93.3% reduction in wrap downtime |
By stabilizing particle re-engagement and preventing film slippage, the line eliminated over-recirculation, allowing higher throughput at a significantly lower specific energy footprint.
The optimized configuration in this engagement used Maxtor Metal comb-tooth stator blades and positive-rake cutters specified to the OEM clearance drawing—consistent with the fit-and-traceability discipline described above.
When knife fit and repeatability are part of the constraint, linking your knife specification/qualification documentation to the relevant part families helps keep procurement and maintenance aligned without turning the engineering plan into a vendor selection exercise.
Singkatnya: track P98, throughput, and kWh/t together, not one at a time—the case data above shows how a coordinated tuning matrix converts compliance gains into real energy and uptime savings.
FAQs:
T: Mengapa mesin pencacah (shredder) saya menghasilkan pita panjang, bukan partikel pendek?
J: Pita panjang biasanya menandakan bahwa material fleksibel meregang atau slips melalui zona pemotongan alih-alih tercengkeram dan terpotong berulang kali. Penyebab paling umum adalah mata pisau tumpul, celah potong (shear gap) yang berlebihan/tidak merata, serta kondisi ayakan/OAR yang memungkinkan potongan "marginal" menyesuaikan posisi dan lolos.
T: Apa arti "P98 ≤50 mm" dalam pemilahan ukuran RDF/SRF?
Đáp: Chỉ số này có nghĩa là 98% khối lượng mẫu thử lọt qua tiêu chuẩn kích thước 50 mm (chỉ còn lại tối đa 2% hạt quá khổ theo khối lượng). Chỉ số này tập trung vào phần hạt kích thước lớn (coarse tail) trong biểu đồ phân bố, vốn là nơi xuất hiện các phế phẩm dải dài.
T: Bagaimana cara memilih ukuran lubang ayakan (screen aperture) untuk mencapai ≤50 mm pada tingkat kelolosan ≥98% (P98)?
J: Mulailah dengan ukuran lubang yang dapat mencapai target P98 dengan batas aman dalam kondisi pengumpanan terburuk (fraksi film/tekstil tinggi). Kemudian pulihkan throughput dengan meningkatkan luas area terbuka (open area), pencegahan penyumbatan (anti-blinding), dan stabilitas pengumpanan alih-alih langsung memperbesar ukuran lubang ayakan.
T: Apa itu "rasio luas area terbuka" (Open Area Ratio) pada ayakan dan mengapa hal itu memengaruhi throughput?
J: Luas area terbuka adalah fraksi dari permukaan ayakan yang benar-benar berupa lubang terbuka. Luas area terbuka yang lebih tinggi umumnya meningkatkan area yang tersedia untuk kelolosan partikel dan meningkatkan kapasitas; luas area terbuka efektif yang lebih rendah (karena desain atau penyumbatan/blinding) menurunkan kapasitas serta meningkatkan retensi dan beban resirkulasi.
T: Seberapa ketat toleransi celah potong (shear gap) yang dibutuhkan untuk mengurangi pita panjang?
J: Cukup ketat sehingga material fleksibel secara konsisten menjepit dan terpotong alih-alih meluncur. Secara praktis, yang paling penting adalah keseragaman di seluruh lebar rotor และ mempertahankan setpoint saat terjadi keausan dan perubahan suhu/termal — perlakukan ini sebagai toleransi terkontrol dengan verifikasi dan persetujuan resmi.
T: Mengapa kejadian lilitan material (wrap events) semakin parah saat saya memperketat spesifikasi ukuran?
J: Spesifikasi yang lebih ketat biasanya meningkatkan waktu retensi (residence time) dan resirkulasi. Jika geometri, kontrol celah potong (shear gap), dan perangkat anti-lilitan tidak disesuaikan para mencengkeram material secara bersih, peningkatan resirkulasi tersebut akan berubah menjadi risiko lilitan dan waktu henti mesin (downtime).
T: Bisakah pisau pencacah cadangan (aftermarket) tetap memenuhi spesifikasi ukuran seperti P98?
J: Ya — jika pisau diproduksi dan diverifikasi para mempertahankan presisi dan geometri yang dibutuhkan sehingga mesin dapat menjaga celah toleransi desain. Secara praktis, ini berarti konsistensi metalurgi/perlakuan panas, penggerindaian sesuai toleransi gambar, dan dudukan pisau yang presisi agar celah potong tidak bergeser (drift).
T: Formulasi uji penerimaan (acceptance test) seperti apa yang dapat mencegah perselisihan tentang "pita panjang"?
J: Tentukan (1) metode pengambilan sampel, (2) susunan ayakan dan dasar perhitungannya, (3) cara penghitungan P98, dan (4) metode untuk "partikel berdimensi besar" (misalnya, panjang proyeksi maksimum). Kemudian tuliskan kriteria lulus/gagal (pass/fail) yang eksplisit beserta syarat pengujian ulang (retest).
Kesimpulan

Pita panjang bukanlah cacat yang misterius — melainkan hasil yang dapat diprediksi ketika fraksi material fleksibel terhindar dari pencerkeraman ulang (re-engagement).
Untuk mengeliminasi penolakan akibat pita panjang secara sistematis dan mempertahankan kepatuhan P98 ≤50 mm secara berkelanjutan, manajer pabrik dan tim teknis harus berfokus pada tiga area utama:
- Langkah Pencegahan Sistem:Kombinasikan pisau cekung bertatal positif (positive-rake concave cutters) dengan stator tipe sisir (comb stators) untuk memaksa pencerkeraman ulang secara aktif pada film fleksibel. Sesuaikan ukuran lubang ayakan dengan persyaratan P98 sambil mempertahankan rasio luas area terbuka (OAR) yang dioptimalkan dan protokol anti-penyumbatan (anti-blinding) untuk mendukung kapasitas. Jaga celah potong (shear gaps) tetap rapat (0,5–1,2 mm) dan seragam di seluruh lebar rotor, sambil mempertahankan kontrol pengumpanan yang stabil untuk menghilangkan fluktuasi daya dan waktu retensi (residence time).
- Protokol Penerimaan yang Andal:Terapkan rencana pengambilan sampel ayakan terstandarisasi yang selaras dengan ISO 21640 dan EN 15415-2. Pantau kepatuhan P98 bersama dengan konsumsi energi spesifik (kWh/t) dan throughput (t/h) dalam kondisi beban film puncak untuk memastikan spesifikasi kualitas tidak mengorbankan profitabilitas pabrik.
- Ramp-Up & SOP:Jalankan matriks komisioning terstruktur untuk menguji geometri pisau, pengaturan ayakan, dan setelan celah potong. Integrasikan verifikasi celah toleransi secara berkala, pemeriksaan ekspansi termal, dan kriteria penggantian pisau ke dalam prosedur operasi standar (SOP) untuk mempertahankan kinerja jangka panjang.
Singkatnya: Mulailah dengan matriks penyesuaian singkat yang mencakup geometri pisau, ayakan, celah potong, dan umpan; tetapkan SOP untuk pemeriksaan celah, penggantian pisau, dan kondisi ayakan; lalu tingkatkan kapasitas di bawah pemantauan agar kepatuhan P98 tidak mengorbankan waktu operasional (uptime).
Article Technical Review & Expertise Notice
Author & Technical Support: Jerry Chu
Role: Technical Support Specialist | After-sales Service & Application Engineering, Maxtor Metal
Experience: 10+ years of field troubleshooting across industrial cutting, paper manufacturing, plastics size reduction, metal slitting, and timber processing applications. Specializes in solving edge-wear, burr formation, and fine dust issues in high-demand size-reduction machinery.
Professional Certifications: Project Management Professional (PMP)®, Certified Maintenance & Reliability Professional (CMRP)®.
Quality & Editorial Process: Content based on field commissioning logs, OEM tooling specs, and ISO/EN solid recovered fuel compliance frameworks. Verified by Maxtor Metal’s application engineering team.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean