

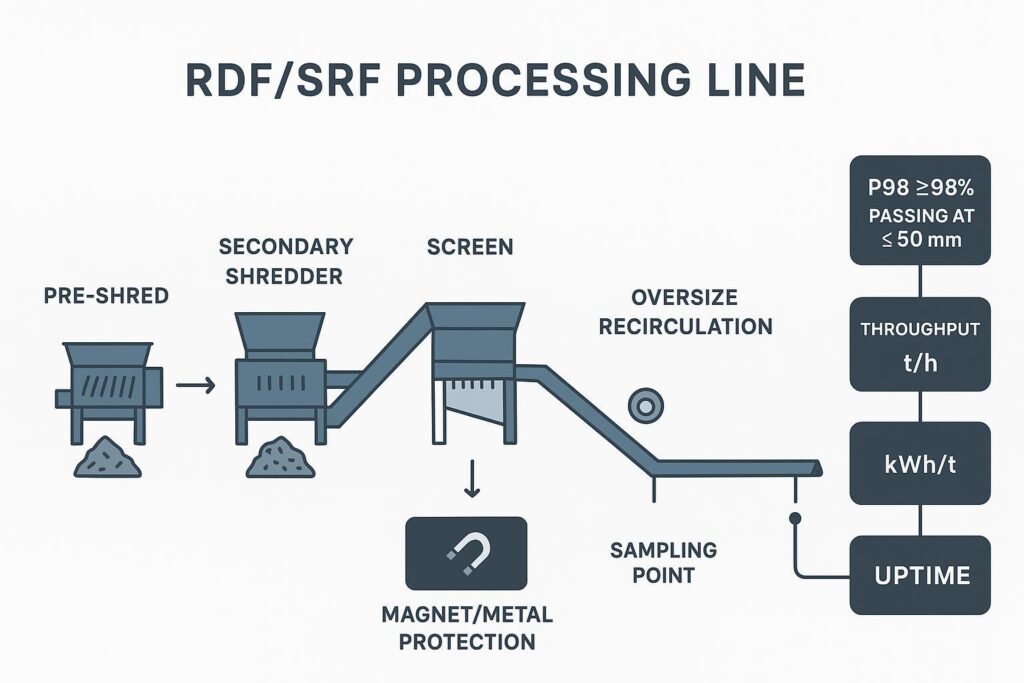
Gli scarti di strisce lunghe rappresentano una tassa nascosta nella produzione di CSS/SRF. Non si limitano a non superare le specifiche del vaglio: aumentano il carico di ricircolo, incrementano il rischio di avvolgimento (wrap risk) e spingono silenziosamente al rialzo i kWh/t riducendo al contempo la capacità produttiva. Questo articolo illustra gli interventi ingegneristici per eliminare le strisce lunghe e raggiungere in modo costante una pezzatura ≤50 mm con una conformità del ≥98% (P98) su linee di vagliatura a maglia limitata.
Risposta rapida:
- Obiettivo: Eliminare gli scarti di strisce lunghe per raggiungere una pezzatura ≤50 mm con conformità ≥98% (P98).
- Ambito: Triturazione secondaria, vagliatura a maglia limitata, efficienza nel trattamento di CSS/SRF.
- Contesto normativo: EN ISO 21640; accettazione e rendicontazione basate su vagliatura.
- Leva principali: Geometria delle lame, statore a pettine, vagli/OAR, gioco di taglio, controllo dell'alimentazione e assicurazione qualità (QA).
Concetto chiave: Trattare le strisce lunghe come un problema di sistema (geometria + capacità del vaglio + controllo del gioco + stabilità di alimentazione). Intervenire su una sola leva raramente mantiene il P98 nella reale variabilità dei rifiuti misti.
Cause radice
Film flessibili e tessili
I polimeri flessibili e le frazioni fibrose (film, scarti di big-bag, tessili, reggette) tendono a allungarsi, piegarsi e “trascinarsi attraverso” la zona di taglio. Invece di rompersi in particelle corte, possono scivolare, scavalcare il rotore ed emergere sotto forma di lunghi nastri.
Nella riduzione volumetrica a cesoia a bassa velocità, l'obiettivo è mantenere il materiale in un ciclo continuo di taglio/re-ingaggio finché non supera il vincolo di vagliatura. Quando il materiale flessibile evita questo ciclo — allungandosi o avvolgendosi — si ottengono strisce lunghe e una distribuzione instabile della lunghezza delle particelle.
Segnali pratici che indicano la dominanza del comportamento di film/tessili:
- I picchi di strisce lunghe si verificano durante i carichi umidi, i carichi a bassa densità apparente o quando aumenta la frazione di film.
- La potenza (kW) aumenta senza un incremento proporzionale della produttività.
- Gli eventi di intasamento del vaglio o di avvolgimento sul rotore correlano con la deriva della lunghezza delle strisce.
Un rapido test sul campo prima di sostituire i componenti: tirare a mano una tipica “striscia”. Se si allunga notevolmente prima di strapparsi, è necessario un cattura e re-ingaggio più positivo all'interfaccia coltello-statore.
Trascinamento del vaglio e area utile
In un trituratore secondario limitato dal vaglio, il vaglio è più di un semplice dispositivo di calibrazione: definisce quante opportunità ha una particella di essere tagliata nuovamente prima dello scarico.
Due aspetti fondamentali della vagliatura sono cruciali per il controllo delle strisce:
- Apertura (dimensione del foro) stabilisce la dimensione massima target.
- Rapporto di area utile (OAR) stabilisce la capacità di passaggio: quanta parte del vaglio è effettivamente aperta per il transito del materiale.
Quando l'OAR è troppo basso (o si riduce effettivamente a causa di intasamenti, usura dei bordi o scarsa pulizia), i pezzi flessibili possono “scivolare” sul vaglio, circolare più a lungo e (a) infine passare come strisce lunghe, oppure (b) avvolgersi e causare tempi di fermo. La teoria della vagliatura riconosce l'area utile come un fattore chiave per la capacità: un'area utile maggiore aumenta l'area di passaggio disponibile e la capacità, mentre un'area utile ridotta può aumentare la ritenzione e ridurre l'efficienza.
Gioco di taglio e re-ingaggio
“Le ”strisce lunghe" sono spesso un sintomo di un'insufficiente frequenza di re-ingaggio.
Se la gioco di taglio (la tolleranza tra rotore e statore o tra coltello e controcoltello) è troppo grande, una striscia può piegarsi e scivolare invece di essere pizzicata e tagliata. Se il gioco è irregolare lungo la larghezza del rotore, si ottiene anche una selettiva formazione di strisce lunghe — gli operatori riferiranno che “va sempre peggio da un lato”.”
Film e tessili amplificano questa sensibilità perché si deformano anziché fratturarsi.
In breve: le strisce lunghe si formano quando il materiale flessibile si allunga attraverso un gioco di taglio eccessivo o irregolare e ottiene ulteriori possibilità di passaggio a causa di una bassa area utile effettiva del vaglio — geometria, gioco e vagliatura agiscono come un unico sistema, non come tre problemi distinti.
Design di lame e statori

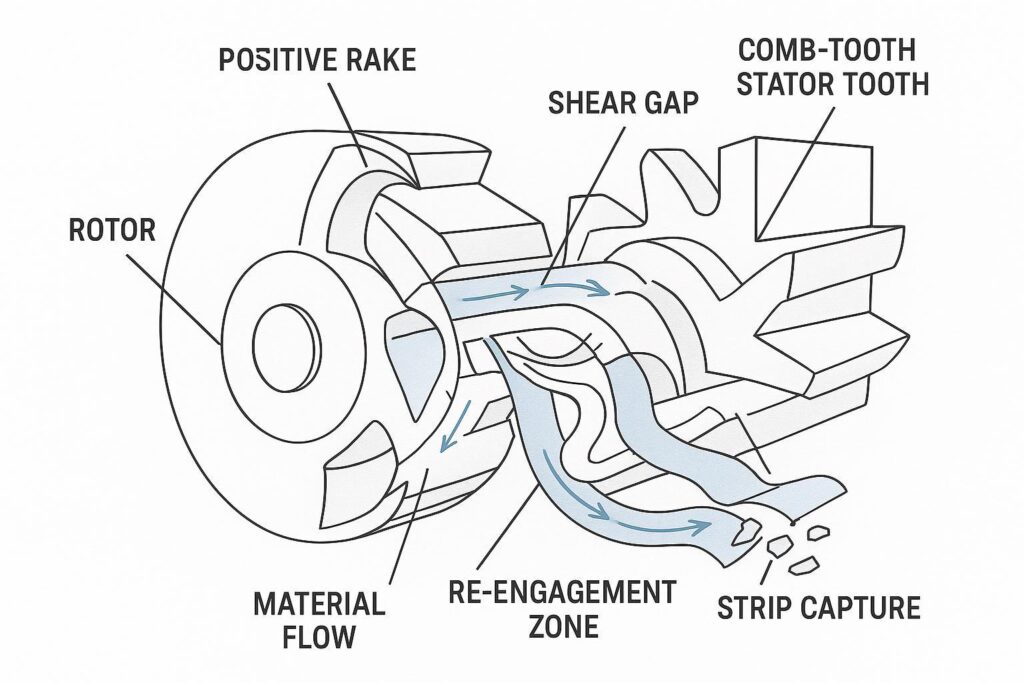
Coltelli concavi a spoglia positiva
La geometria può essere progettata per richiamare le strisce nel taglio invece di lasciarle passare oltre.
UN a spoglia positiva, concavo il profilo del coltello svolge due funzioni utili nei flussi di alimentazione inclini alla formazione di strisce:
- Cattura: la tasca concava e l'angolo di spoglia aiutano ad afferrare il materiale sottile e flessibile anziché lasciarlo strisciare.
- Re-ingaggio: quando una striscia tenta di sfuggire, una geometria che favorisce l'effetto “aggancia e ritorna” aumenta la probabilità che incontri nuovamente lo statore sotto carico.
L'obiettivo non è l'aggressività fine a se stessa, ma un ingaggio stabile e ripetibile che riduca la lunghezza senza generare una quantità eccessiva di polveri.
Letti dello statore a dente di pettine
Gli statori a pettine agiscono come un dispositivo controllato “anti-striscia”. Invece di un singolo bordo piatto dell'incudine, i denti del pettine creano molteplici punti di ingaggio localizzati.
Vantaggi per il controllo delle strisce:
- Più punti di presa → maggiori possibilità di catturare pezzi lunghi e flessibili.
- Tratti non supportati più corti → minore possibilità di flessione delle strisce.
- Presentazione più uniforme → minore sensibilità alle piccole variazioni nella densità di alimentazione.
Nel RDF/SRF ad alto contenuto di strisce, uno statore a pettine fa spesso la differenza tra un risultato “quasi accettabile” e un “P98 stabile”.”
Preparazione del tagliente e metallurgia
L'affilatura del tagliente è importante, ma nei rifiuti misti non conta solo l'affilatura iniziale, bensì il modo in cui il tagliente si usura.
Due modalità di cedimento sono cruciali per il controllo delle strisce:
- Arrotondamento (deformazione plastica / usura): i taglienti smettono di incidere il film plastico e iniziano a trascinarlo.
- Micro-scheggiatura: i taglienti presentano discontinuità che aumentano l'accumulo di materiale (avvolgimento) e il calore.
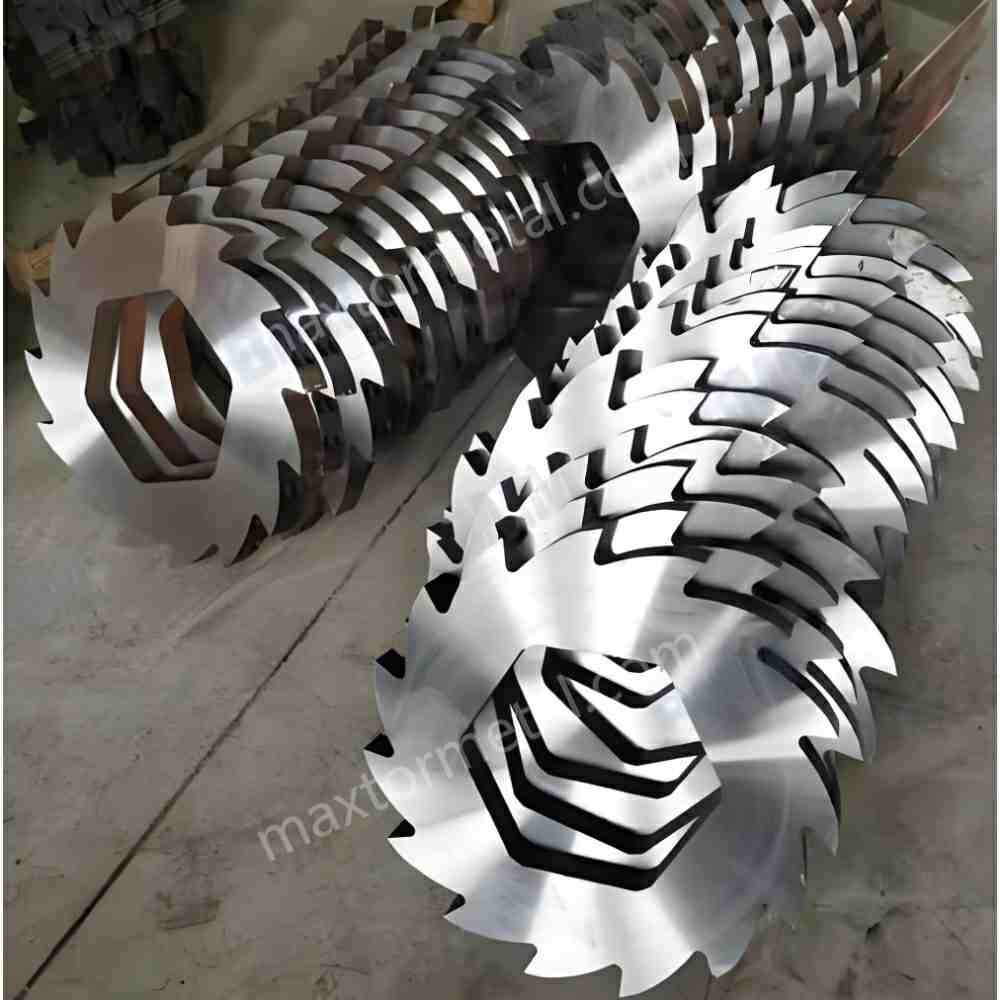
Un approccio pratico al controllo qualità (QC) — in linea con il rigore produttivo di Maxtor Metal — consiste nel trattare le lame per trituratori come componenti a usura controllata:
- verificare la composizione chimica e la tracciabilità dell'acciaio in entrata (controllo colata/lotto),
- controllare il trattamento termico e la costanza della durezza da lotto a lotto,
- verificare la geometria di rettifica e la preparazione del tagliente rispetto alle tolleranze del disegno,
- e convalidare l'accoppiamento affinché le lame aftermarket non causino derive nei giochi di taglio.
Per il flusso di lavoro dell'ispezione in entrata alla base di tale verifica — controllo delle specifiche, piani di campionamento CMM e documentazione MTR — vedere Approvvigionamento di lame per trituratori aftermarket: Controllo specifiche, piano CMM, convalida MTR e verifica dell'accoppiamento funzionale..
L'enfasi sulla precisione di accoppiamento pari all'originale (“OEM-fit”) non è una trovata commerciale, ma un requisito ingegneristico. Se il set di lame non è in grado di mantenere costantemente i giochi e la sede di progetto, non è possibile garantire la distribuzione granulometrica.
Come riferimento per la specifica o la qualifica delle lame di ricambio, la pagina prodotto di Maxtor Metal dedicata alle lame per trituratori Maxtor Metal è un punto di riferimento utile per allineare la terminologia e l'ambito di fornitura tipico, senza trasformare la discussione tecnica in una proposta commerciale.
In breve: i coltelli concavi a spoglia positiva e gli statori a pettine lavorano in sinergia per catturare e ri-alimentare il materiale flessibile, ma i vantaggi si mantengono solo se la metallurgia del tagliente e l'accoppiamento delle lame sono controllati secondo le specifiche.
Vagli e giochi di taglio
Apertura e area libera
Per una specifica come ≤50 mm con passaggio ≥98%, si ottimizza la frazione grossolana (coda della curva), non la dimensione media.
- Aperture più piccole solitamente riducono la frazione grossolana (migliorando il P98), ma aumentano il ricircolo e il consumo energetico.
- Un'area libera (OAR) maggiore migliora la capacità di scarico, ma può ridurre le “opportunità di ricalibrazione” se il sistema consente ai pezzi leggermente più lunghi di orientarsi e passare attraverso le aperture.
I riferimenti di vagliatura definiscono comunemente l'area libera come il rapporto tra l'area netta delle aperture e l'area totale del vaglio; un'area libera maggiore aumenta il passaggio utile e la capacità, mentre un'area libera ridotta può favorire il trattenimento e l'intasamento.
Il modo corretto di procedere consiste nel considerare l'apertura e l'OAR come una coppia inscindibile, convalidandole sia rispetto alla conformità che alla produttività.
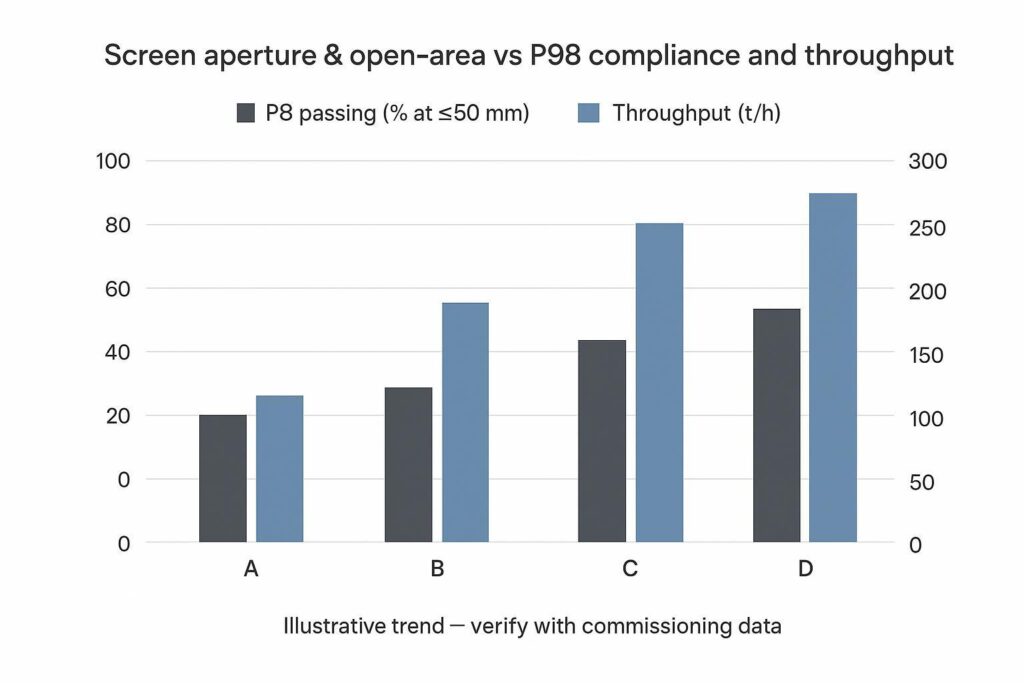
Un modello pratico di messa in servizio:
- Iniziare con l'apertura che consente di raggiungere la specifica con un certo margine.
- Successivamente, regolare l'OAR (spessore del vaglio, schema dei fori, sistemi anti-intasamento, pulizia) per recuperare la produttività senza compromettere il P98.
Se occorre un metodo conforme agli standard per definire e segnalare il “fuori formato” e le “particelle lunghe”, i metodi di determinazione della granulometria del CSS come la norma EN 15415-2 (metodo della massima lunghezza proiettata per particelle di grandi dimensioni) forniscono un quadro di misurazione autorevole da citare nella documentazione di collaudo.
Tolleranze del gioco di taglio
Il controllo del gioco è l'elemento meno appariscente, ma fondamentale, che tiene insieme l'intero processo.
Raccomandazioni che generalmente resistono alla variabilità reale del RDF/SRF:
- Impostare un gioco nominale e un scostamento massimo ammissibile sull'intera larghezza del rotore.
- Monitorare la deriva del gioco come KPI di manutenzione insieme al consumo specifico (kWh/t).
- Durante la sostituzione dei set di lame, considerare la verifica del gioco come una fase formale di collaudo e non come una semplice valutazione “a occhio” dell'operatore.
Per le tipiche classi di trituratori secondari (ad es. larghezza del rotore da 1,5 m a 2,8 m per il trattamento di RDF/SRF miscelati), l'obiettivo di tolleranza del gioco di taglio deve essere mantenuta tra 0,5 mm e 1,2 mm a seconda della configurazione rotore-statore. Inoltre, quando si dichiara la distribuzione della dimensione delle particelle in conformità alle norme EN 15415-2 o EN ISO 21640, i controlli sulla massa del campione e sugli incrementi devono tenere conto della incertezza di misura (tipicamente varianza P98 da ±1.5% a ±2.0%) causata dalle variazioni di umidità e dalla concentrazione locale di film.
Anche piccole variazioni del gioco possono far passare da “trucioli corti” a “nastri lunghi” in caso di carichi ricchi di film. La catena di tolleranza che mantiene stabile questo gioco su un rotore multialbero — indicazioni GD&T, accoppiamento selettivo dei distanziali e verifica del TIR post-assemblaggio — è trattata in Correggere l'usura irregolare: Guida all'accumulo delle tolleranze per lame multialbero.
Sistemi anti-avvolgimento e deflettori
L'anti-avvolgimento non serve solo a evitare i tempi di fermo; serve a mantenere il materiale nella traiettoria di taglio prevista.
Le misure efficaci includono:
- deflettori sull'estremità del rotore e sull'albero che impediscono la migrazione del film nelle zone morte,
- raschiatori che mantengono pulita l'interfaccia tra vaglio e statore,
- e il mantenimento dello stato del tagliente in modo che il film venga cesoiato anziché strappato.
Quando gli eventi di avvolgimento sono frequenti, considerateli come un sintomo del processo: spesso significa che il sistema trascorre troppo tempo in ricircolo perché il P98 non viene raggiunto in modo efficiente.
In breve: scegliere innanzitutto l'apertura per l'obiettivo P98, quindi regolare il rapporto di area libera e l'uniformità del gioco per recuperare la produttività senza compromettere la conformità.
Controllo dell'alimentazione e rischi

Stabilità del tempo di permanenza
Il tempo di permanenza è il ponte tra la dimensione delle particelle e l'energia.
Se l'alimentazione oscilla, è possibile “superare” temporaneamente il P98 riducendo l'alimentazione della camera, ma lo si pagherà in termini di instabilità della produttività. Al contrario, in caso di sovraccarico, si noterà una maggiore presenza di sbavature e formazione di strisce.
Puntare a:
- pressione stabile dello spintore / carico stabile del trasportatore di alimentazione,
- profilo di amperaggio stabile,
- e tasso di ritorno del ricircolo stabile (loop del materiale fuori misura).
Metalli estranei e umidità
I metalli estranei causano sia una perdita di prestazioni che rischi:
- Danneggiano i taglienti (accelerando la formazione di strisce).
- Costringono gli operatori ad aumentare i giochi per evitare contatti catastrofici.
L'umidità modifica l'attrito e la movimentazione del materiale:
- il film e i tessili bagnati hanno maggiori probabilità di ammassarsi e avvolgersi,
- e le frazioni fini umide possono intasare i vagli, riducendo di fatto l'area libera.
La protezione a monte (magneti/rilevatori di metalli) e finestre operative sensibili all'umidità sono spesso il “controllo delle strisce” più economico che si possa adottare.
Tolleranze per la dilatazione termica
La dilatazione termica si manifesta come deriva del gioco.
Anche se la configurazione a freddo è perfetta, un funzionamento prolungato ad alto carico può alterare i rapporti tra rotore e statore. Se il design della macchina presenta una compensazione termica limitata, potrebbe essere necessario:
- controlli di riscaldamento definiti,
- obiettivi di gioco specifici per lo stato termico,
- e un'approvazione più rigorosa dopo lunghi cicli di lavoro con alimentazioni ad alto attrito.
In breve: le oscillazioni del tempo di permanenza, i metalli estranei, l'umidità e la dilatazione termica si manifestano tutti con lo stesso sintomo — deriva del gioco e dell'ingranamento — pertanto la stabilità dell'alimentazione protegge le impostazioni del gioco già regolate.
KPI, messa in servizio e ROI
Piani di vagliatura e formulazione dei testi
Se desiderate un'accettazione che non degeneri in controversie, redigete il vostro piano di collaudo come un contratto.
Utilizzare definizioni e metodi chiari:
- Riferimento ISO 21640 per l'inquadramento delle specifiche/classi dei CSS tramite l'elenco del catalogo ISO per ISO 21640:2021, Combustibili solidi secondari — Specifiche e classi.
- Definire la rendicontazione della dimensione delle particelle utilizzando uno standard del metodo di vagliatura come ISO 2591-1:1988 (Stacciatura di prova — Principi generali).
- Per le particelle lunghe/fuori misura, citare un metodo allineato alla pratica dei CSS come la voce del catalogo pubblico per “EN 15415-2:2012 (Maximum projected length method)”.
Quindi specificare:
- serie di vagli (dimensioni delle aperture),
- base del campione (tal quale rispetto a secco),
- numero di incrementi e massa totale,
- Metodo di calcolo P98,
- e dicitura superato/non superato (incluso cosa succede in caso di ripetizione del test).
Produttività, kWh/t, tempo di attività
Per l'efficienza economica della linea, monitorare tre KPI insieme:
- Produttività (t/h): quello ovvio.
- Energia specifica (kWh/t): il costo nascosto del ricircolo eccessivo.
- Tempo di attività (%): i fenomeni di avvolgimento e l'intasamento del vaglio domineranno questo aspetto.
Un errore comune consiste nell'ottimizzare una sola metrica (ad esempio, l'apertura più piccola per “soddisfare le specifiche”) perdendo efficienza complessiva. Il P98 è il vincolo; la produttività e i kWh/t sono le variabili di ottimizzazione.
Matrice di messa a punto e ritorno dell'investimento
La messa in servizio deve essere trattata come una sperimentazione controllata.
Costruire una matrice di messa a punto con righe come:
- geometria dei coltelli (linea di base vs concava a spoglia positiva),
- tipo di statore (piatto vs a pettine),
- apertura del vaglio,
- OAR/condizione del vaglio,
- setpoint del gioco di taglio,
- setpoint di alimentazione (pressione dello spintore/velocità del nastro trasportatore),
- fascia di umidità.
Output:
- conformità P98,
- produttività,
- kWh/t,
- fenomeni di avvolgimento per turno,
- durata dei coltelli (ore o tonnellate tra le riaffilature).
Il ritorno dell'investimento deriva solitamente da una combinazione di:
- minor numero di fermi macchina per avvolgimento,
- minori kWh/t a parità di specifiche,
- e intervalli stabili più lunghi tra i ripristini del gioco e gli interventi sui coltelli.
Caso di studio sul campo: Ottimizzazione di una linea di triturazione secondaria da 15 t/h
I dati del caso riportati di seguito provengono da un intervento di messa in servizio sul campo anonimizzato; l'identità del cliente e i dettagli del sito sono riservati, e i risultati riflettono questa specifica configurazione della linea piuttosto che un risultato garantito.
Per valutare l'impatto combinato della geometria dei coltelli, degli statori a pettine e della gestione del gioco di taglio, è stato condotto un audit prestazionale su una linea di triturazione secondaria commerciale di CSS/CDR da 15 t/h che tratta frazioni di rifiuti solidi urbani ad alto contenuto di film plastico.
| Parametro / Metrica | Configurazione iniziale (statore piatto, lame convenzionali) | Configurazione ottimizzata (spoglia positiva, statore a pettine, gioco di 0,8 mm) | Delta prestazionale |
|---|---|---|---|
| Superamento P98 (≤50 mm) | 89,0% (Non conforme) | 98,5% (Conforme) | +9,5 punti percent |
| Energia specifica (kWh/t) | 21,5 kWh/t | 18,5 kWh/t | -14,0% di riduzione energetica |
| Stabilità della produttività | Media di 12,2 t/h | 1 t/h in media | +23.8% di capacità effettiva |
| Eventi di avvolgimento sul rotore | 0 arresti per turno di 8 ore | 2 arresti per turno di 8 ore | Riduzione del 93.3% dei tempi di fermo per avvolgimento |
Stabilizzando il re-impegno delle particelle e prevenendo lo slittamento del film, la linea ha eliminato la ricircolazione eccessiva, consentendo una produttività superiore con un'impronta energetica specifica significativamente inferiore.
La configurazione ottimizzata in questa applicazione ha utilizzato lame statore a pettine Maxtor Metal e coltelli a spoglia positiva specificati secondo il disegno delle tolleranze OEM, in linea con la disciplina di accoppiamento e tracciabilità descritta sopra.
Quando l'accoppiamento e la ripetibilità dei coltelli fanno parte dei vincoli, collegare la documentazione di specifica/qualificazione dei coltelli alle relative famiglie di componenti aiuta a mantenere allineati l'ufficio acquisti e la manutenzione, senza trasformare il piano ingegneristico in un processo di selezione del fornitore.
In breve: monitorare P98, produttività e kWh/t insieme, non uno alla volta: i dati del caso studio sopra mostrano come una matrice di ottimizzazione coordinata converta i miglioramenti di conformità in reali risparmi energetici e di tempo di attività.
FAQs:
D: Perché il mio trituratore produce strisce lunghe invece di particelle corte?
R: La presenza di strisce lunghe indica solitamente che il materiale flessibile si sta tirando o scivola attraverso la zona di taglio anziché venire ingaggiato e tranciato ripetutamente. Le cause più comuni sono i taglienti usurati, un gioco di taglio (shear gap) eccessivo o disuniforme, e una condizione del vaglio/OAR che consente ai pezzi "marginali" di orientarsi e passare.
D: Cosa significa "P98 ≤50 mm" nella classificazione granulometrica di CSS/SRF?
R: Significa che il 98% della massa del campione supera il criterio di 50 mm (lasciando solo un 2% di fuori taglia in massa). Si concentra sulla coda grossolana della distribuzione granulometrica, dove si concentrano le strisce lunghe.
D: Come scelgo la dimensione dei fori del vaglio per raggiungere ≤50 mm con una conformità ≥98% (P98)?
R: Inizia con una dimensione dei fori in grado di soddisfare l'obiettivo P98 con un margine di sicurezza nelle peggiori condizioni di alimentazione (elevata frazione di film/tessili). Quindi, recupera la capacità produttiva migliorando l'area aperta, i sistemi anti-intasamento (anti-blinding) e la stabilità dell'alimentazione, anziché ingrandire immediatamente i fori del vaglio.
D: Cos'è il "rapporto di area aperta" (Open Area Ratio) di un vaglio e perché influisce sulla capacità produttiva?
R: L'area aperta è la frazione della superficie del vaglio costituita da effettivi fori passanti. Un'area aperta più elevata aumenta generalmente la superficie disponibile per il passaggio delle particelle e migliora la capacità produttiva; un'area aperta effettiva ridotta (dovuta al design o all'intasamento/blinding) riduce la capacità e aumenta la ritenzione e il carico di ricircolo.
D: Quanto deve essere stretta la tolleranza del gioco di taglio (shear gap) per ridurre le strisce lunghe?
R: Abbastanza stretta da far sì che il materiale flessibile venga costantemente pinzato e tranciato anziché scivolare. In pratica, ciò che conta di più è l'uniformità lungo tutta la larghezza del rotore e il mantenimento del setpoint in presenza di usura e dilatazione termica: va trattata come una tolleranza controllata con codifica di verifica.
D: Perché gli eventi di avvolgimento peggiorano quando stringo la specifica?
R: Una specifica più restrittiva aumenta solitamente il tempo di permanenza e il ricircolo. Se la geometria, il controllo del gioco di taglio (shear gap) e i dispositivi anti-avvolgimento non sono tarati per far ingaggiare il materiale in modo netto, l'aumento del ricircolo si trasforma in un rischio di avvolgimento e fermi macchina.
D: Le lame ricambio per trituratori (aftermarket) possono comunque rispettare le specifiche granulometriche come il P98?
R: Sì, a condizione che le lame siano prodotte e verificate per mantenere l'accoppiamento e la geometria richiesti, consentendo alla macchina di conservare i giochi di progetto. In pratica, ciò significa costanza metallurgica e di trattamento termico, rettifica secondo le tolleranze di disegno e un posizionamento ripetibile per evitare la deriva del gioco di taglio.
D: Quale formulazione per il collaudo di accettazione previene le controversie sulle "strisce lunghe"?
R: Definire (1) il metodo di campionamento, (2) la serie di vagli e la relativa base, (3) come viene calcolato il P98 e (4) un metodo per le "particelle di grande dimensione" (ad es. la lunghezza massima proiettata). Quindi, stabilire criteri espliciti di superamento/fallimento e le condizioni di riprova.
Conclusione

Le strisce lunghe non sono un difetto misterioso: sono un risultato prevedibile quando le frazioni flessibili evitano il ri-engaggio con le lame.
Per eliminare in modo sistematico gli scarti dovuti a strisce lunghe e mantenere continuamente la conformità P98 ≤50 mm, i responsabili di impianto e i team tecnici dovrebbero concentrarsi su tre aree chiave:
- Contromisure di sistema:Combinare coltelli concavi con angolo di spoglia positivo con statori a pettine per forzare il ri-ingaggio attivo dei film flessibili. Adeguare l'apertura del vaglio al requisito P98 mantenendo un rapporto di area aperta (OAR) ottimizzato e protocolli anti-intasamento (anti-blinding) per supportare la capacità produttiva. Mantenere i giochi di taglio (shear gaps) stretti (0,5–1,2 mm) e uniformi su tutta la larghezza del rotore, garantendo al contempo un controllo dell'alimentazione stabile per eliminare le oscillazioni di potenza e tempo di permanenza.
- Protocolli di collaudo difendibili:Implementare piani di campionamento per vagliatura standardizzati in conformità alle norme ISO 21640 ed EN 15415-2. Monitorare la conformità P98 insieme al consumo energetico specifico (kWh/t) e alla capacità produttiva (t/h) in condizioni di carico massimo di film, per garantire che le specifiche di qualità non compromettano la redditività dell'impianto.
- Ramp-Up e SOP:Eseguire una matrice di messa in servizio strutturata per testare la geometria dei coltelli, la configurazione del vaglio e le impostazioni del gioco di taglio. Integrare la verifica regolare dei giochi, i controlli di dilatazione termica e i criteri di sostituzione delle lame nelle procedure operative standard (SOP) per mantenere le prestazioni nel lungo periodo.
In breve: Iniziare con una breve matrice di messa a punto che copra la geometria dei coltelli, il vaglio, il gioco di taglio e l'alimentazione; consolidare le SOP per il controllo dei giochi, la sostituzione delle lame e le condizioni del vaglio; quindi aumentare gradualmente la produzione sotto monitoraggio continuo, affinché la conformità P98 non vada a scapito del tempo di operatività (uptime).
Revisione tecnica dell'articolo e avviso di competenza
Autore e supporto tecnico: Jerry Chu
Ruolo: Specialista del Supporto Tecnico | Servizio Post-vendita e Ingegneria delle Applicazioni, Maxtor Metal
Esperienza: Oltre 10 anni di esperienza nella risoluzione di problemi sul campo nei settori del taglio industriale, della produzione della carta, della riduzione volumetrica della plastica, del taglio longitudinale dei metalli e della lavorazione del legno. Specializzato nella risoluzione di problemi di usura del tagliente, formazione di bave e polveri sottili nei macchinari per la riduzione volumetrica ad alte prestazioni.
Certificazioni professionali: Project Management Professional (PMP)®, Certified Maintenance & Reliability Professional (CMRP)®.
Processo editoriale e di qualità: Contenuto basato su registri di collaudo sul campo, specifiche degli utensili OEM e quadri di conformità ISO/EN per il combustibile solido secondario (CSS). Verificato dal team di ingegneria delle applicazioni di Maxtor Metal.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean