

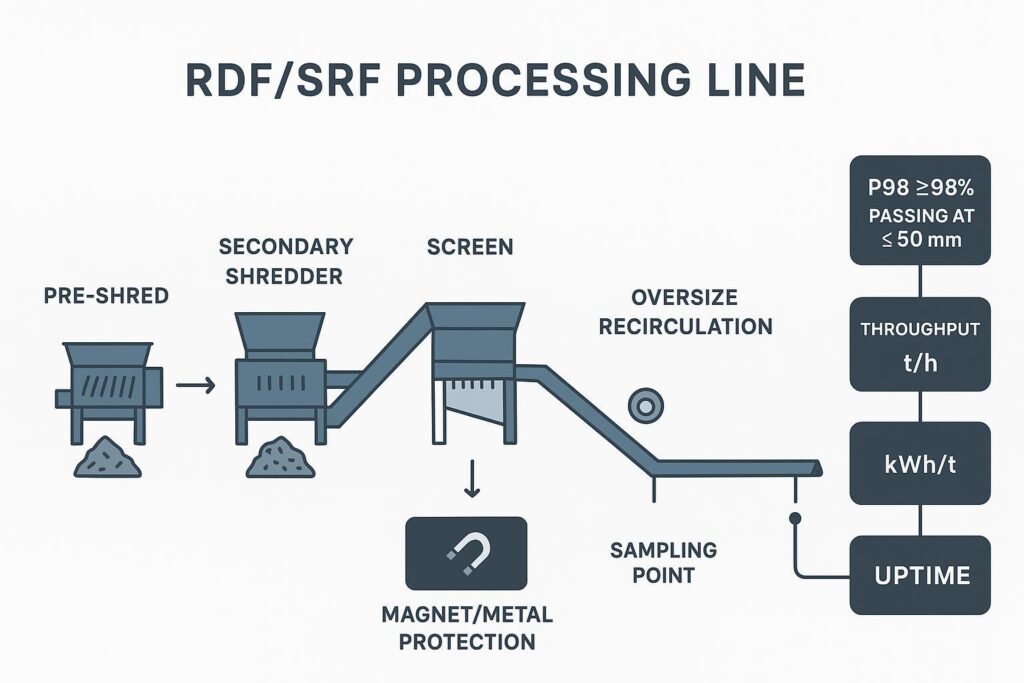
Длиннополосные отходы — это скрытые издержки при производстве топлива RDF/SRF. Они не просто не соответствуют требованиям к ситовому фракционированию: они увеличивают рециркуляционную нагрузку, повышают риск наматывания на ротор и незаметно увеличивают удельное энергопотребление (кВт·ч/т), снижая при этом производительность. В этой статье описаны инженерные решения, позволяющие исключить длинные полосы и стабильно достигать размера фракции ≤50 мм при прохождении через сито не менее 98% (P98) на линиях измельчения с ситовым ограничением.
Краткий ответ:
- Цель: Устранить длиннополосные отходы для достижения фракции ≤50 мм при прохождении через сито не менее 98% (P98).
- Область применения: Вторичное измельчение, ситовое фракционирование, эффективность переработки RDF/SRF.
- Стандарты: EN ISO 21640; приемочный контроль и отчетность на основе ситового анализа.
- Ключевые рычаги: Геометрия ножей, гребенчатый статор, сита/OAR, зазор резания, контроль подачи и контроль качества (QA).
Главный выводДлинные полоски следует рассматривать как... системная проблема (Геометрия + производительность сита + контроль зазора + стабильность подачи). Фиксация только одного рычага редко обеспечивает показатель P98 в реальных условиях изменчивости смешанных отходов.
Первопричины
Гибкие пленки и текстиль
Гибкие полимеры и волокнистые фракции (пленки, обрезки из биг-бэгов, текстиль, ленты) имеют тенденцию к удлинять, складывать и “протягивать”.” зона резки. Вместо того чтобы распадаться на короткие частицы, они могут проскальзывать, скользить по ротору и выходить в виде длинных лент.
При низкоскоростном измельчении материала методом сдвига цель состоит в том, чтобы удерживать материал в цикле многократного сдвига/повторного зацепления до тех пор, пока он не пройдет проверку на соответствие заданным размерам. Когда речь идет о гибком материале, избегает В результате растяжения или обертывания этой петли образуются длинные полосы и нестабильное распределение частиц по длине.
Практические признаки того, что поведение пленочных/текстильных материалов становится доминирующим:
- Длинные полосы материала резко увеличиваются при нагрузке влажными материалами, при нагрузке с низкой насыпной плотностью или при увеличении доли пленки.
- Мощность (кВт) увеличивается без пропорционального увеличения пропускной способности.
- Заслоение экрана или обматывание ротора коррелируют со смещением длины ленты.
Перед заменой крепежных элементов проведите быструю полевую проверку: потяните за типичную “полоску” рукой. Если она значительно растягивается, прежде чем разорваться, вам нужно... более позитивный привлечение и повторное вовлечение на границе раздела резец-статор.
Перенос экрана и открытая территория
В шредере вторичного типа с ограниченным размером сетки, сетка — это не просто устройство для определения размера, она определяет... сколько возможностей Перед выгрузкой частица подвергается повторной резке.
Для контроля с помощью тест-полосок важны два основных принципа скрининга:
- Апертура (размер отверстия) задает целевой размер верхней части.
- Коэффициент открытой площади (OAR) Устанавливает пропускную способность — сколько места на экране фактически открыто для прохождения материала.
Когда площадь открытой поверхности слишком низка (или становится фактически низкой из-за засорения, износа краев или плохой очистки), гибкие фрагменты могут “скользить” по ситу, циркулировать дольше и либо (а) в конечном итоге проходить в виде длинных полос, либо (б) застревать и вызывать простои. Теория просеивания признает открытую поверхность ключевым фактором пропускной способности: большая открытая поверхность увеличивает доступную площадь прохода и пропускную способность, в то время как уменьшенная открытая поверхность может увеличить задержку и снизить эффективность.
Разрыв и повторное соединение
“Длинные полосы” часто являются симптомом недостаточная частота повторного включения.
Если щель сдвига Если зазор между ротором и статором или между ножом и контрножом слишком велик, полоса может согнуться и сдвинуться, вместо того чтобы быть зажатой и срезанной. Если зазор неравномерный по ширине ротора, также возникает проблема. селективный При формировании длинной полосы — операторы сообщают: “С одной стороны всегда хуже”.”
Пленки и текстиль усиливают эту чувствительность, поскольку они деформируются, а не разрушаются.
Суммируя: Длинные полосы образуются, когда гибкий материал растягивается через слишком большой или неравномерный зазор сдвига и получает дополнительные возможности для прохождения из-за малой эффективной площади открытых ячеек сита — геометрия, зазор и просеивание действуют как единая система, а не как три отдельные проблемы.
Конструкция роторных и статорных ножей

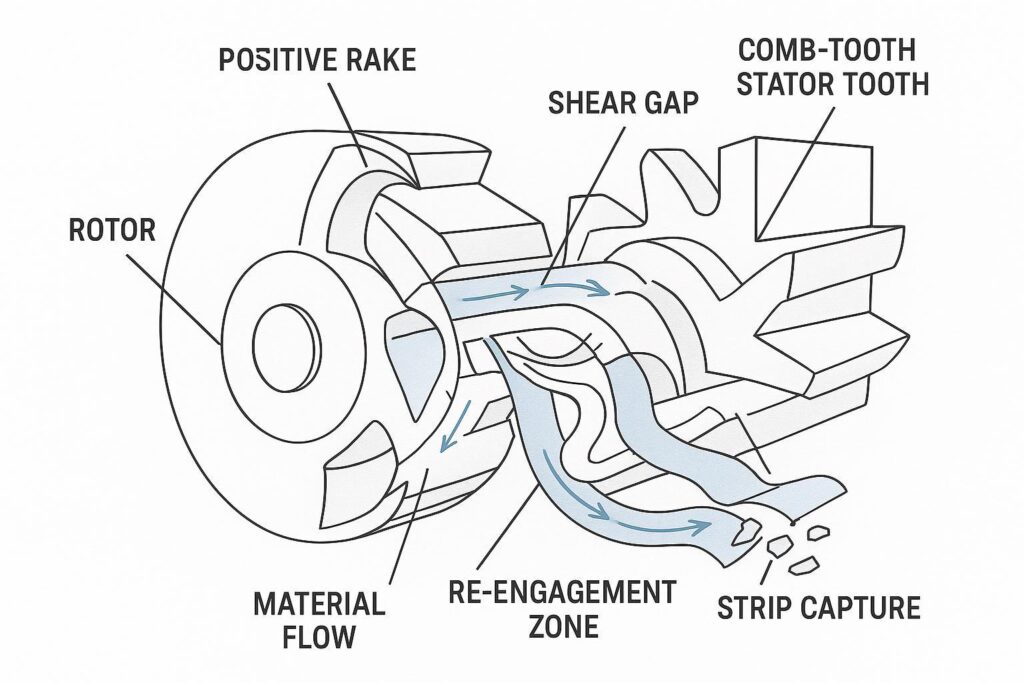
Вогнутые резцы с положительным углом наклона
Геометрию можно спроектировать таким образом, чтобы полосы втягивались обратно в зону реза, а не проходили сквозь нее.
А положительный угол наклона, вогнутый Профиль режущего инструмента выполняет две полезные функции в режимах подачи, склонных к образованию полос:
- ЗахватыватьВогнутая форма кармана и угол наклона режущей кромки помогают захватывать тонкий, гибкий материал, предотвращая его размазывание.
- Возобновить взаимодействиеКогда полоска пытается вырваться, геометрия, способствующая “зацеплению и возврату”, увеличивает вероятность того, что она снова встретится со статором под нагрузкой.
Цель состоит не в агрессии ради самой агрессии, а в стабильном, повторяемом взаимодействии, которое сокращает продолжительность без чрезмерных штрафов.
Статорные ложа с гребенчатыми зубцами
Статоры с гребенчатыми зубьями действуют как управляемый “противоотрывной механизм”. Вместо одной плоской кромки наковальни, гребенчатые зубья создают множество локальных точек зацепления.
Преимущества полосового контроля:
- Больше точек укуса → больше возможностей поймать длинные, гибкие кусочки рыбы.
- Более короткие пролеты без опоры → полоски хуже прогибаются.
- Более последовательная презентация → меньшая чувствительность к небольшим изменениям плотности подаваемого корма.
В системах RDF/SRF с большим количеством полосовых элементов наличие гребенчатого статора часто является решающим фактором, определяющим разницу между "в основном удовлетворительным" и "стабильным P98".“
Подготовка кромки и металлургия
Острота лезвия имеет значение, но в случае смешанных отходов важна не только первоначальная острота, но и другие факторы. как происходит сбой на краю.
Для контроля качества полос важны два типа отказов:
- Скругление (пластическая деформация / износ)Края перестают захватывать пленку и начинают ее тянуть.
- МикрочипированиеПо краям образуются разрывы, которые усиливают начало обволакивания и нагрев.
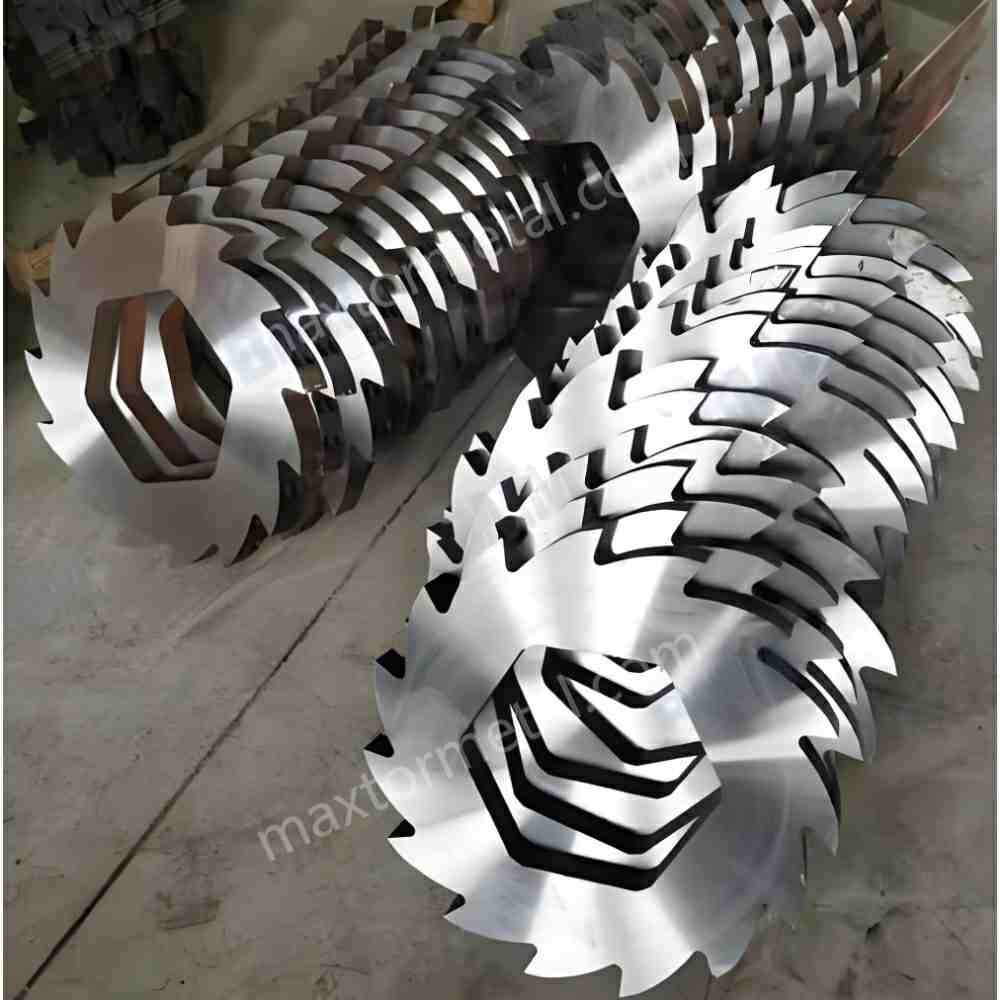
Практический подход к контролю качества, соответствующий тому, как компания Maxtor Metal позиционирует свою производственную дисциплину, заключается в том, чтобы рассматривать ножи измельчителя как компонент, подверженный контролируемому износу:
- проверка химического состава поступающей стали и отслеживаемость (контроль плавки/партии).,
- контроль термообработки и стабильности твердости от партии к партии.,
- подтвердить соответствие геометрии шлифовки и подготовки кромки допускам чертежа.,
- и проверить совместимость, чтобы ножи, приобретенные у сторонних производителей, не создавали смещения зазора.
Описание процесса входного контроля, лежащего в основе этой проверки — контроль спецификаций, планы выборочного контроля на КИМ и документация MTR — см. в соответствующем разделе. Закупка ножей для измельчителей (послепродажное обслуживание): Контроль спецификаций, план CMM, проверка MTR и верификация функциональной посадки..
Акцент на "соответствии заводским параметрам" — это не маркетинговая уловка, а инженерное требование. Если ножевой комплект не может стабильно обеспечивать заданные зазоры и посадку, то и распределение частиц по размерам не будет стабильным.
Для получения справочной информации при выборе или оценке сменных ножей, посетите страницу продукта Maxtor Metal. Лезвия измельчителя Maxtor Metal Это удобное место для согласования терминологии и типичного объема поставок, позволяющее избежать превращения обсуждения процесса в рекламную презентацию.
Суммируя: Вогнутые режущие кромки с положительным углом наклона и статоры с гребенчатыми зубьями работают вместе, захватывая и повторно соединяя гибкий материал, но преимущества сохраняются только в том случае, если металлургия кромок и посадка ножей контролируются в соответствии со спецификациями.
Сита и зазоры резания
Апертура и открытая область
Для такой спецификации, как ≤50 мм при прохождении ≥98%, Вы оптимизируете не средний размер, а основной хвост распределения.
- Меньшие отверстия обычно сужают грубую часть (лучше P98), но увеличивают рециркуляцию и энергию.
- Более высокое значение OAR улучшает пропускную способность, но может уменьшить возможности для повторной резки, если система позволяет слегка удлиненным кускам ориентироваться и проскальзывать.
В скрининговых методиках площадь открытой поверхности обычно определяется как отношение чистой площади отверстия к общей площади сетки; большая площадь открытой поверхности увеличивает доступный поток и пропускную способность, в то время как меньшая площадь открытой поверхности может способствовать задержке и засорению.
Правильный подход заключается в том, чтобы рассматривать апертуру и OAR как пару и проверять их соответствие как требованиям, так и пропускной способности.
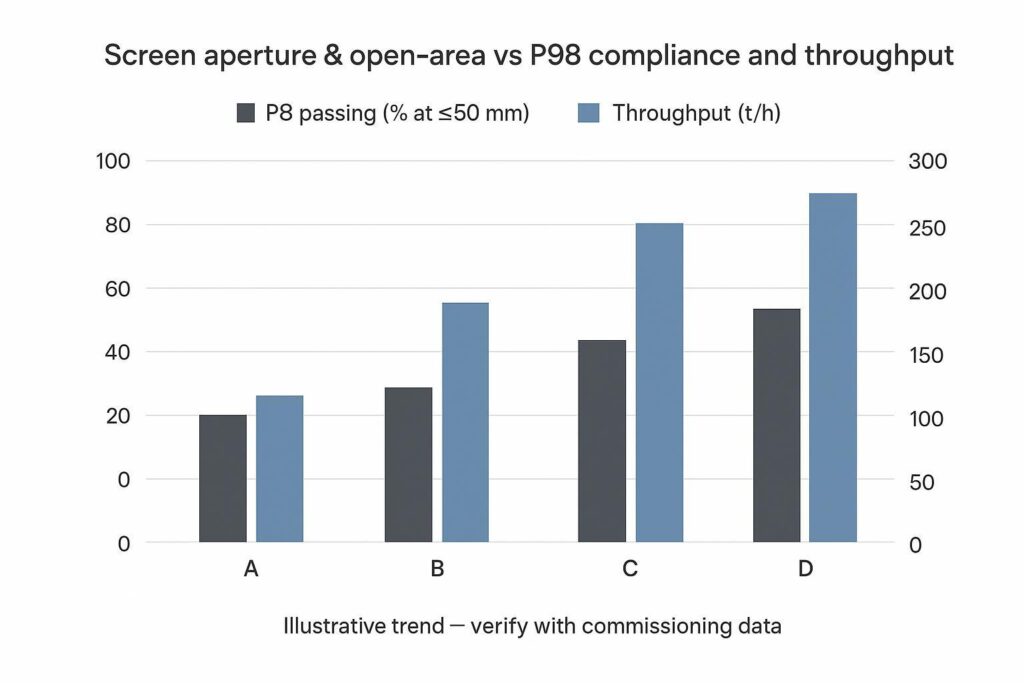
Практичная схема ввода в эксплуатацию:
- Начните с диафрагмы, которая позволит получить заданные параметры с запасом.
- Затем настройте параметры OAR (толщина экрана, расположение отверстий, функции защиты от ослепления, очистка), чтобы восстановить пропускную способность без ущерба для показателя P98.
Если вам нужен соответствующий стандартам способ определения и отчетности по “крупногабаритным” и “длинногабаритным” частицам, то методы определения размера частиц SRF, такие как... EN 15415-2 (Метод максимальной проекционной длины для частиц больших размеров) предоставляет обоснованную систему измерений, на которую можно ссылаться в документации по приемке.
Допуски на зазоры сдвига
Контроль за зазорами — это неприметный рычаг, который, тем не менее, скрепляет все воедино.
Рекомендации, которые обычно сохраняются при реальной изменчивости RDF/SRF:
- Установить целевой разрыв и а максимально допустимый спред по всей ширине ротора.
- Отслеживание изменения зазора как ключевого показателя эффективности технического обслуживания наряду с показателем кВт·ч/т.
- При смене комплектов ножей проверку зазоров следует рассматривать как этап окончательного утверждения, а не как задачу, выполняемую оператором “на ощупь”.
Для типичных классов вторичных измельчителей (например, с шириной ротора от 1,5 до 2,8 м, перерабатывающих смешанные RDF/SRF) целевое значение Допуски на зазор сдвига должны составлять от 0,5 мм до 1,2 мм. в зависимости от конфигурации ротор-статор. Кроме того, при составлении отчетов о распределении частиц по размерам в соответствии со стандартами EN 15415-2 или EN ISO 21640 необходимо учитывать контроль массы и приращения пробы. Погрешность измерения (обычно от ±1,5% до ±2,0% P98 дисперсии) вызвано колебаниями влажности и локальной концентрацией пленки.
Даже небольшие изменения зазора могут привести к образованию “коротких стружек” и “длинных лент” при работе с пленочными материалами. Цепочка допусков, обеспечивающая стабильность этого зазора в многовальном роторе — обозначения геометрических допусков и размеров, выборочная посадка проставки и проверка TIR после сборки — описана в [ссылка на источник]. Устранение неравномерного износа: Руководство по расчету размерных цепей и допусков многовальных ножей.
Противозакручивающие и дефлекторные элементы
Защита от застревания материала — это не только предотвращение простоев, но и удержание материала в заданном направлении резки.
К эффективным мерам относятся:
- Дефлекторы ротора и вала, предотвращающие миграцию пленки в мертвые зоны.,
- Скребки, которые поддерживают чистоту интерфейса между экраном и статором.,
- и поддержание состояния краев таким образом, чтобы пленка срезалась, а не вытягивалась.
Если случаи перегрузки происходят часто, рассматривайте их как симптом процесса: это часто означает, что система слишком долго находится в режиме рециркуляции, поскольку показатель P98 достигается неэффективно.
Суммируя: Сначала выберите апертуру для мишени P98, затем настройте соотношение открытой площади и равномерность зазора, чтобы восстановить пропускную способность без ущерба для соответствия требованиям.
Контроль подачи и риски

Стабильность времени пребывания
Время пребывания — это связующее звено между размером частиц и их энергией.
Если скорость подачи материала колеблется, можно временно “пройти” тест P98, лишив камеру необходимого количества реагентов, но это приведет к нестабильности производительности. И наоборот, при перегрузке будет наблюдаться больше размазывания и образования полос.
Цель:
- стабильное давление поршня / нагрузка на подающий конвейер,
- стабильный профиль силы тока,
- и стабильная скорость возврата рециркуляции (петля увеличенного размера).
Металлические отходы и влага
Использование трэш-метала влечет за собой как снижение производительности, так и риски:
- Это повреждает края (ускоряя образование полос).
- Это вынуждает операторов создавать зазоры, чтобы избежать катастрофических столкновений.
Влажность изменяет трение и способы перемещения материалов:
- Влажная пленка и текстиль с большей вероятностью слипаются и обволакивают друг друга.,
- а влажные мелкие частицы могут засвечивать экраны, эффективно уменьшая открытую площадь.
Защита на входе (магниты/детектор металла) и диапазоны рабочих температур с учетом влажности зачастую являются самым дешевым вариантом “полоскового контроля”, который можно приобрести.
температурные допуски на рост
Тепловое расширение проявляется в виде изменения зазора.
Даже если ваша система охлаждения работает идеально, длительная работа при высокой нагрузке может изменить соотношение ротора и статора. Если конструкция машины предусматривает ограниченную термокомпенсацию, вам может потребоваться:
- определенные проверки перед началом тренировки,
- мишени с зазором, специфичным для конкретного теплового состояния,
- а также более строгий контроль качества после длительных циклов обработки на потоках с высоким коэффициентом трения.
Суммируя: Колебания времени нахождения в зазоре, посторонние металлические частицы, влага и тепловое расширение — все это проявляется в виде одного и того же симптома: смещения зазора и зацепления, поэтому стабильность подачи защищает уже настроенные вами параметры зазора.
KPI, ввод в эксплуатацию и ROI
Чертежи и формулировки сита
Если вы хотите, чтобы результаты тестирования не переросли в споры, составьте план тестирования как договор.
Используйте четкие определения и методы:
- Ссылка ISO 21640 для спецификации/класса SRF-оборудования, используя каталог ISO. ISO 21640:2021, Твердые виды топлива, полученные в результате вторичной переработки — Технические характеристики и классы.
- Определите порядок отчетности по размеру частиц, используя стандарт ситового метода, например: ISO 2591-1:1988 (Испытательное просеивание — Общие принципы).
- Для длинных/крупногабаритных частиц следует указывать метод, соответствующий практике SRF, например, запись в общедоступном каталоге “EN 15415-2:2012 (Метод максимальной проекционной длины)”.
Затем укажите:
- стопка сит (размеры отверстий),
- на основе выборки (в исходном состоянии по сравнению с сухим),
- сколько приращений и общая масса,
- Метод расчета P98,
- а также формулировки, указывающие на то, сдал(а)/не сдал(а) экзамен (включая то, что происходит при пересдаче).
Пропускная способность, кВтч/т, время безотказной работы
Для оценки экономической эффективности производства отслеживайте одновременно три ключевых показателя эффективности:
- Производительность (т/ч): очевидный вариант.
- Удельная энергия (кВт·ч/т): скрытая цена чрезмерной рециркуляции.
- Время безотказной работы (%)В этом контексте будут преобладать события переноса и ослепление экрана.
Распространенная ошибка заключается в оптимизации только одного параметра (например, наименьшей апертуры для соответствия техническим требованиям) и потере общей эффективности. P98 — это ограничение; пропускная способность и кВт·ч/т — переменные оптимизации.
Матрица настройки и окупаемость
Ввод в эксплуатацию следует рассматривать как контролируемый эксперимент.
Создайте матрицу настройки со строками следующего вида:
- Геометрия резца (базовая форма против вогнутой формы с положительным углом наклона),
- Тип статора (плоский или гребенчатый),
- апертура экрана,
- экран OAR/состояние,
- заданное значение зазора сдвига,
- Уставка подачи (давление поршня/скорость конвейера),
- полоса влажности.
Результаты:
- Соответствие стандарту P98.,
- пропускная способность,
- кВтч/т,
- количество событий за смену,
- Срок службы ножа (часы или тонны между переточками).
Возмездие обычно достигается сочетанием следующих факторов:
- меньше остановок при обертывании,
- более низкий показатель кВтч/т при тех же характеристиках,
- и более длительные стабильные интервалы между исправлениями зазоров/вмешательствами ножа.
Пример из практики: оптимизация линии вторичного измельчения производительностью 15 т/ч
Приведенные ниже данные о проекте получены в ходе анонимного ввода объекта в эксплуатацию; информация о заказчике и деталях площадки не разглашается, а результаты отражают конкретную конфигурацию линии, а не гарантированный исход.
Для оценки совокупного влияния геометрии режущего инструмента, гребенчатых статоров и управления зазором среза был проведен аудит производительности. Линия вторичного измельчения RDF/SRF промышленного назначения производительностью 15 т/ч. обработка высокопленочных фракций твердых бытовых отходов.
| Параметр / Метрика | Базовая конфигурация (плоский статор, обычные лопатки) | Оптимизированная конфигурация (положительный угол наклона, гребенчатый статор, зазор 0,8 мм) | Разница в производительности |
|---|---|---|---|
| Прохождение теста P98 (≤50 мм) | 89.0% (Не соответствует требованиям) | 98.5% (Соответствует требованиям) | +9,5 процентных пунктов |
| Удельная энергия (кВт·ч/т) | 21,5 кВт·ч/т | 18,5 кВт·ч/т | -14.0% снижение энергии |
| Стабильность пропускной способности | в среднем 12,2 т/ч | в среднем 15,1 т/ч | +23,8% эффективная мощность |
| Мероприятия по обмотке роторов | 3,0 остановки за 8-часовую смену | 0,2 остановки за 8-часовую смену | 93.3% сокращение времени простоя упаковки |
Благодаря стабилизации повторного контакта частиц и предотвращению проскальзывания пленки, линия устранила чрезмерную рециркуляцию, что позволило увеличить производительность при значительно меньшем удельном потреблении энергии.
В данной конфигурации были оптимизированы статорные лезвия Maxtor Metal с гребенчатыми зубьями и резцы с положительным углом заточки, указанные в чертеже OEM-производителя, что соответствует описанному выше принципу обеспечения точности подгонки и прослеживаемости.
Когда одним из ограничивающих факторов являются точность подгонки и повторяемость ножа, привязка документации по спецификации/квалификации ножа к соответствующим семействам деталей помогает согласовать процессы закупок и технического обслуживания, не превращая инженерный план в процесс выбора поставщика.
Суммируя: Отслеживайте показатели P98, пропускную способность и кВт·ч/т одновременно, а не по отдельности — приведенные выше данные показывают, как скоординированная матрица настройки преобразует повышение соответствия требованиям в реальную экономию энергии и времени безотказной работы.
FAQs:
В: Почему мой измельчитель (шредер) выдает длинные полосы вместо мелких фракций?
О: Появление длинных полос обычно означает, что эластичный материал растягивается или проскальзывает через зону резания вместо того, чтобы подвергаться повторному захвату и измельчению. Наиболее распространенными причинами являются затупившиеся кромки ножей, чрезмерный или неравномерный зазор резания (shear gap), а также параметры сита/OAR, позволяющие «пограничным» кускам ориентироваться и проходить сквозь отверстия.
В: Что означает «P98 ≤50 мм» при фракционировании RDF/SRF?
О: Это означает, что 98% массы пробы проходит через сито 50 мм (при этом надрешетный продукт/надситный остаток по массе составляет не более 2%). Данный показатель ориентирован на крупную фракцию распределения, где обычно и проявляются длинные полосы.
В: Как выбрать размер ячейки сита для достижения фракции ≤50 мм при прохождении через сито ≥98% (P98)?
О: Начните с размера ячейки, который позволяет стабильно достигать целевого показателя P98 с запасом даже при наихудших условиях подачи (высокая доля пленки и текстиля). Затем восстановите производительность за счет увеличения живого сечения (open area), применения противозабивающихся решений (anti-blinding) и стабилизации подачи, вместо немедленного увеличения размера ячеек сита.
В: Что такое «живое сечение сита» (Open Area Ratio) и почему оно влияет на производительность?
О: Живое сечение (открытая площадь) — это доля поверхности сита, приходящаяся на открытые просеивающие отверстия. Более высокое живое сечение увеличивает площадь, доступную для прохождения частиц, и повышает производительность; меньшее эффективное живое сечение (из-за конструкции или забивания ячеек/blinding) снижает производительность и увеличивает время задержки материала и рециркуляционную нагрузку.
В: Насколько жестким должен быть допуск зазора резания (shear gap), чтобы уменьшить образование длинных полос?
О: Достаточно жестким, чтобы эластичный материал стабильно зажимался и срезался, а не проскальзывал. На практике наиболее важны равномерность зазора по всей ширине ротора и сохранение заданного значения с учетом износа и теплового расширения — относитесь к этому как к контролируемому допуску с обязательной процедурой проверки и приемки.
В: Почему наматывание материала усугубляется при ужесточении требований к фракции?
О: Ужесточение спецификации обычно увеличивает время нахождения материала в камере измельчения и рециркуляционную нагрузку. Если геометрия, контроль зазора резания (shear gap) и оснастка против наматывания не настроены на чистый повторный захват материала, повышенная рециркуляция превращается в риск наматывания на ротор и простой оборудования.
В: Могут ли неоригинальные/запасные ножи для шредера (aftermarket) обеспечивать соблюдение требований к фракции, таких как P98?
О: Да — если ножи изготовлены и проверены на соответствие требуемой посадке и геометрии, что позволяет оборудованию выдерживать проектные зазоры. На практике это означает стабильность металлургического состава и термообработки, шлифовку в соответствии с чертежными допусками и точную повторимость посадки для предотвращения смещения зазора резания.
В: Какая формулировка условий приемочных испытаний позволяет избежать споров относительно «длинных полос»?
О: Определите (1) метод отбора проб, (2) набор сит и базовую методику, (3) порядок расчета показателя P98 и (4) метод измерения «крупногабаритных частиц» (например, максимальную проекционную длину). Затем пропишите четкие критерии соответствия/несоответствия (pass/fail) и условия проведения повторных испытаний.
Заключение

Длинные полосы — это не загадочный дефект, а предсказуемый результат, когда эластичные фракции избегают повторного захвата режущими кромками.
Чтобы систематически исключить брак в виде длинных полос и стабильно обеспечивать соответствие показателю P98 ≤50 мм, руководителям предприятий и техническим специалистам следует сосредоточиться на трех ключевых направлениях:
- Системные меры противодействия:Комбинируйте вогнутые ножи с положительным передним углом и гребенчатые стационарные ножи (статоры) для принудительного повторного захвата эластичных пленок. Подбирайте размер ячеек сита в соответствии с требованиями P98, сохраняя оптимальное живое сечение (OAR) и используя решения против забивания (anti-blinding) для поддержания производительности. Строго выдерживайте зазоры резания (0,5–1,2 мм) и их равномерность по всей ширине ротора, обеспечивая стабильную подачу материала для устранения скачков мощности и времени нахождения в камере.
- Юридически обоснованные регламенты приемки:Внедрите стандартизированные планы отбора проб и ситового анализа в соответствии с ГОСТ ISO 21640 и EN 15415-2. Отслеживайте соблюдение показателя P98 наряду с удельным энергопотреблением (кВт·ч/т) и производительностью (т/ч) в условиях пиковой нагрузки пленок, чтобы жесткие требования к качеству не снижали рентабельность предприятия.
- Выход на режим и регламенты (SOP):Выполните структурированную матрицу пусконаладочных работ, проверяя геометрию ножей, конфигурацию сита и настройки зазоров резания. Внедрите регулярную проверку зазоров, контроль теплового расширения и критерии замены ножей в стандартные операционные процедуры (SOP) для поддержания стабильной производительности в долгосрочной перспективе.
Суммируя: Начните с краткой матрицы точной настройки, охватывающей геометрию ножей, сито, зазоры резания и подачу; зафиксируйте регламенты (SOP) по проверке зазоров, замене ножей и состоянию сита; затем наращивайте производительность под непрерывным контролем, чтобы соблюдение показателя P98 не достигалось за счет сокращения времени полезной работы оборудования (uptime).
Уведомление о техническом обзоре и экспертной оценке статьи
Автор и техническая поддержка: Джерри Чу
РольСпециалист технической поддержки | Послепродажное обслуживание и прикладное проектирование, Maxtor Metal
ОпытБолее 10 лет опыта устранения неполадок в промышленном оборудовании для резки, производства бумаги, измельчения пластмасс, продольной резки металла и обработки древесины. Специализируется на решении проблем износа кромок, образования заусенцев и мелкой пыли в высокопроизводительном оборудовании для измельчения материалов.
Профессиональные сертификаты: Сертификаты Project Management Professional (PMP)® и Certified Maintenance & Reliability Professional (CMRP)®.
Качество и редакционный процессСодержание основано на протоколах ввода в эксплуатацию, технических характеристиках оборудования от производителя и нормативных документах ISO/EN, регулирующих использование твердого топлива. Проверено группой инженеров-разработчиков Maxtor Metal.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean