

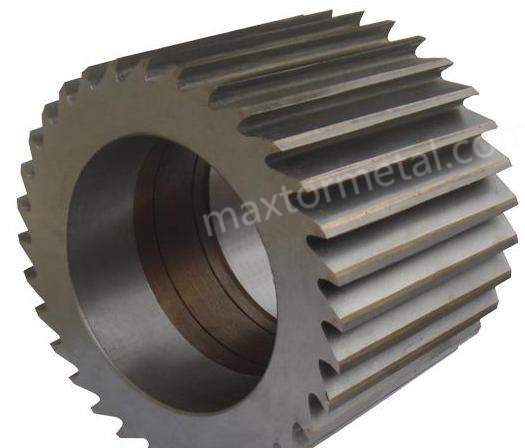
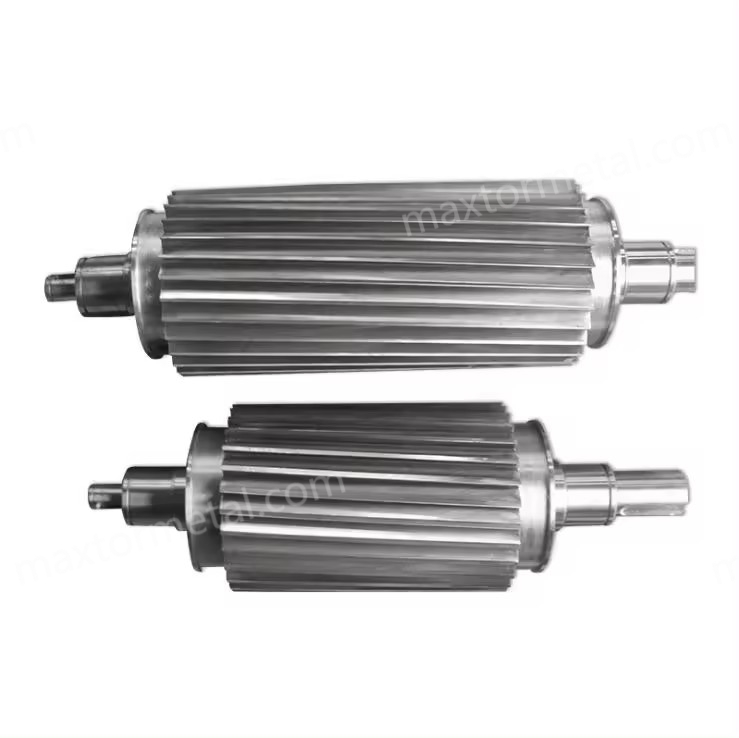
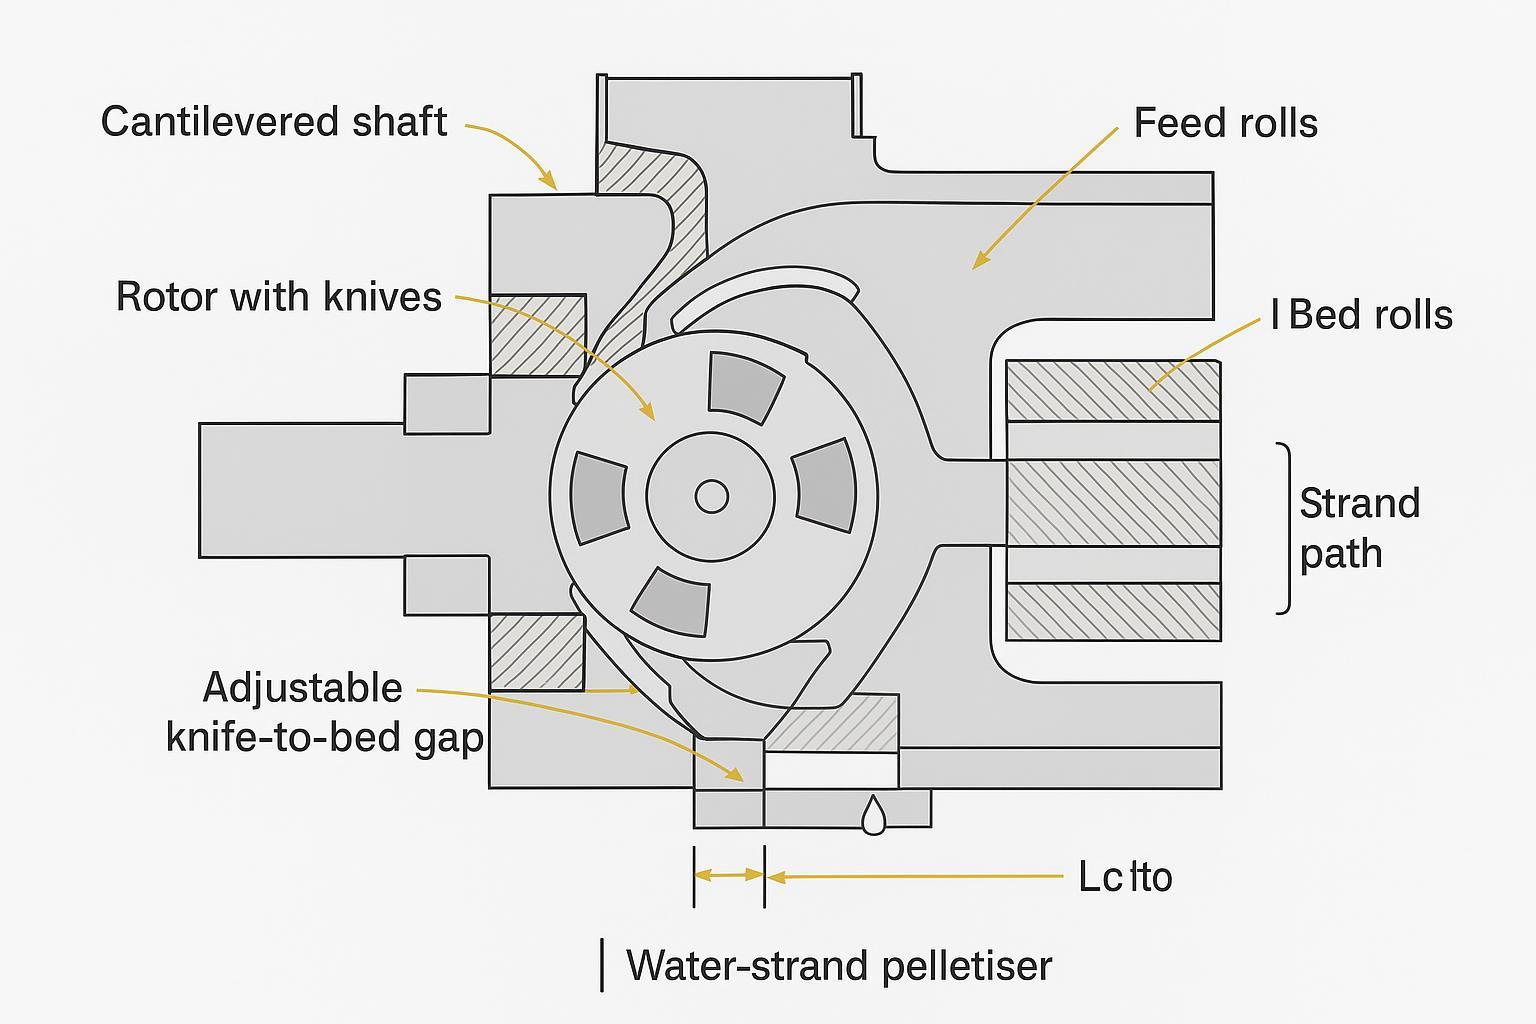
Консольный ротор гранулятора на линии водно-струйного гранулирования оснащен распашной или выдвижной камерой резки, благодаря чему ротор, контрнож и зона подачи открываются за считанные секунды без демонтажа переднего подшипникового узла. Меньшее количество крепежных деталей и компонентов между вами и зоной резки означает более быструю очистку, быструю замену ножей и сокращение времени, необходимого для перехода на другой цвет без риска попадания остатков предыдущего красителя в следующую партию. Проще говоря, это помогает быстрее перейти от цвета А к цвету Б с меньшим риском образования полос, «хвостов» и пылевидной фракции.
В этом руководстве вы узнаете, как конструкция с консольным доступом экономит время, на что обратить внимание при ее выборе, как настраивать зазоры и обслуживать резак, а также какие документы запрашивать у поставщиков ножей для обеспечения безупречного контроля качества (QA). На протяжении всей статьи мы будем использовать точный термин “консольный ротор гранулятора” (cantilevered pelletizer rotor) для соответствия популярным поисковым запросам.
Основные выводы
- Распашной доступ сокращает количество технологических операций при смене цвета и уменьшает время контакта влажных деталей с воздухом, снижая риск перекрестного загрязнения.
- Начните с консервативных зазоров между ножом и контрножом (0.05–0.20 mm) и проверьте качество гранул; записывайте настройки и результаты для обеспечения повторяемости.
- Отдавайте приоритет коррозионностойким подшипникам/уплотнениям и правильной сушке стренги для стабилизации формы гранул и снижения количества пылевидной фракции.
- Запрашивайте у поставщиков отчеты с возможностью отслеживания по материалам, термообработке, твердости (ASTM E18/ISO 6508‑1) и геометрическим размерам.
Почему консольные роторы используются на линиях водно-струйного гранулирования
Быстрый доступ, меньше технологических операций
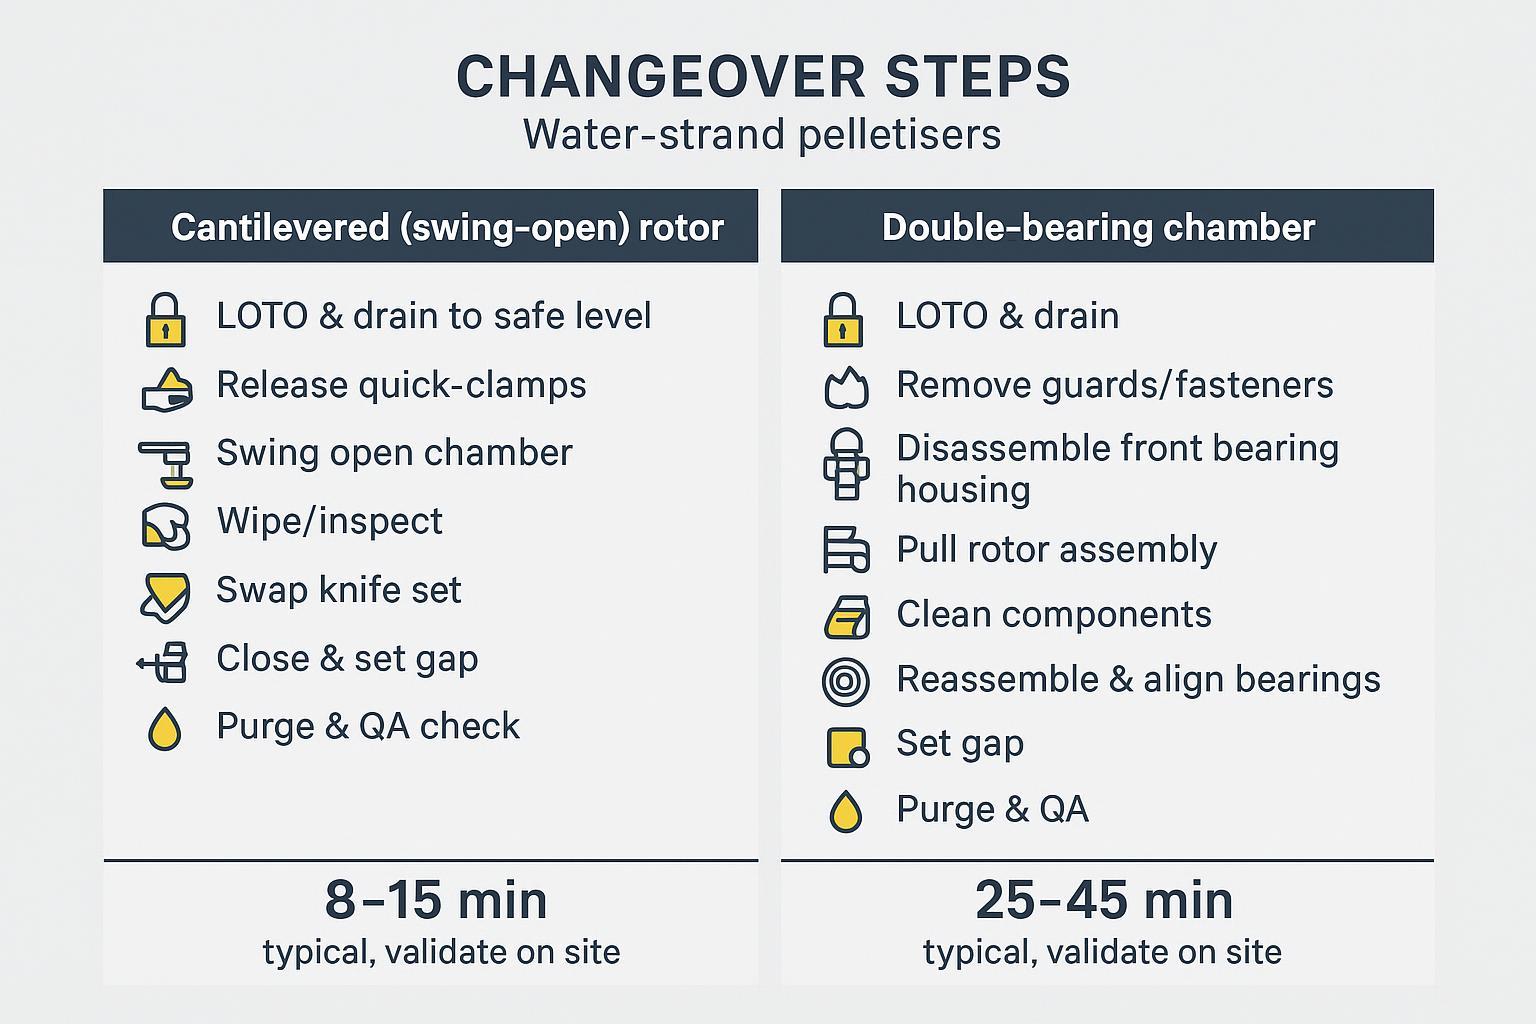
По сравнению с камерами с двухсторонней опорой подшипников, требующими снятия ограждений, разборки корпуса и повторной центровки подшипников, конструкция с консольным доступом использует быстроразъемные зажимы и шарнирную или направляющую переднюю часть для открытия ротора и контрножа. На практике консольный ротор гранулятора позволяет операторам переходить непосредственно от процедуры LOTO к доступу к ножам с минимальным использованием инструментов, что является главным фактором ускорения переналадки. Несколько OEM-производителей стренговых грануляторов делают упор на безинструментальный или быстрый доступ к зоне резки, что сокращает время на техническое обслуживание и очистку; например, в учебных материалах и брошюрах MAAG особое внимание уделяется поворотным или раздвижным корпусам, разработанным для минимизации времени простоя, как это реализовано в сериях T200/S и распашных головках PRIMO FC, описанных в технической литературе компании. Ознакомьтесь с функциями сокращения времени обслуживания и быстрого доступа к камере в серии S3500 и смежных семействах, упомянутыми в материалах производителя: в брошюре S3500 описывается передняя секция на линейных направляющих для безинструментального доступа, а для PRIMO FC отмечается многоосевой поворотный доступ для быстрой очистки (Брошюра MAAG S3500; Характеристики MAAG PRIMO FC).
Более чистый рез, меньший уровень загрязнения
Чем меньше вы нарушаете сборку и чем быстрее можете удалить остатки из камеры, тем ниже вероятность переноса пигмента. Сокращение времени нахождения камеры в открытом состоянии также ограничивает попадание пыли из воздуха и брызг в подшипники и уплотнения. Быстрый доступ стимулирует проведение частых микроочисток вместо редких полных разборок, что способствует стабилизации количества пылевидной фракции и «хвостов» при переходе между цветами или марками с высоким содержанием вторичного сырья/наполнителей.
Время безотказной работы, безопасность и контроль качества (QA)
Меньшее количество демонтируемых деталей означает сокращение времени блокировки/маркировки (LOTO) и снижение риска ошибок при сборке. Это также делает практически выполнимыми быстрые проверки качества (QA) (осмотр торцов гранул под увеличением, Lab* дельты) перед возобновлением полной производительности. Некоторые поставщики предлагают крышки камер на направляющих или с пневматическими доводчиками, что снижает необходимость ручного труда и исключает зоны защемления; см. учебные материалы Bay Plastics Machinery, в которых обсуждаются конструкции для быстрой очистки и методы сушки стренги, обеспечивающие быстрый перезапуск (Руководство по обучению BPM (PDF)).
Основные аспекты проектирования и выбора
Материалы ротора и ножей
Металлургические свойства ножей и документация лежат в основе как надежности, так и согласования контроля качества (QA). Типичные, широко используемые варианты включают:
- Инструментальная сталь D2/SKD11: обычно закаливается примерно до HRC 58–62, обеспечивая баланс износостойкости и ударной вязкости для стандартной резки стренги из PP/PE. Справочные семейства материалов обобщены специализированными поставщиками ножей и на контекстных страницах OEM-производителей.
- Быстрорежущая сталь M2: твердость около HRC 55–62 с хорошей теплостойкостью, подходит для высокоскоростных линий и обеспечивает острую кромку.
- Нержавеющая сталь 440C: твердость примерно HRC 58–60 с повышенной коррозионной стойкостью для влажных сред.
- Контрножи или вставки из карбида вольфрама: эффективная твердость часто эквивалентна HRC 68–72 (или >1500 HV), что особенно ценно для стеклонаполненного или абразивного вторичного сырья; многие OEM-производители предлагают цельные твердосплавные контрножи в своих брошюрах (см. примечание о цельном карбиде в Брошюра MAAG S3500).
Для подтверждения твердости запрашивайте данные испытаний по Роквеллу (шкала C) в соответствии с ASTM E18 или ISO 6508‑1, включая нагрузку, места измерений и от 3 до 5 показаний с диапазонами, привязанными к идентификатору детали и номеру плавки. Практические руководства по испытаниям по Роквеллу объясняют использование алмазного индентора и основной нагрузки 150 kgf для шкалы HRC (Обзор ASTM E18; Руководство Buehler по методу Роквелла).
Если требуется изготовление комплекта ножей по индивидуальному заказу, такие поставщики, как MAXTOR METAL, могут изготовить их по вашим чертежам, эскизам или образцам и предоставить отчеты по материалу, термообработке, твердости и размерным допускам. При закупке указывайте марку стали, целевой диапазон твердости, геометрию режущей кромки и допуски (например, ±0.01–0.05 mm по толщине/расположению отверстий) и запрашивайте прослеживаемую документацию. Примеры объема документации и совместимости продукции см. в справочных руководствах и на страницах продукции компании: в Руководстве по передовой практике применения ножей для гранулирования описаны требования к документации, а на страницах ножей для грануляторов пластмасс показаны варианты и способы монтажа (MAXTOR METAL руководство по ножам для гранулирования; MAXTOR METAL нож для гранулятора пластика). При оформлении запроса коммерческого предложения (RFQ) или заказа на покупку (PO) прилагайте сертификат на металл от завода-изготовителя и номер плавки/партии, отчет о термообработке с указанием целевой твердости, протокол испытаний на твердость по ASTM E18/ISO 6508‑1 с несколькими измерениями в разных точках, размерный отчет (длина/ширина/толщина, шаг отверстий, параллельность/биение), привязанный к идентификатору детали, а также спецификацию геометрии кромки (радиус доводки/фаска, примечания по твердосплавным вставкам), чтобы служба контроля качества (QA) могла согласовать заказ без задержек.
Регулировка зазора и жесткость фрезы
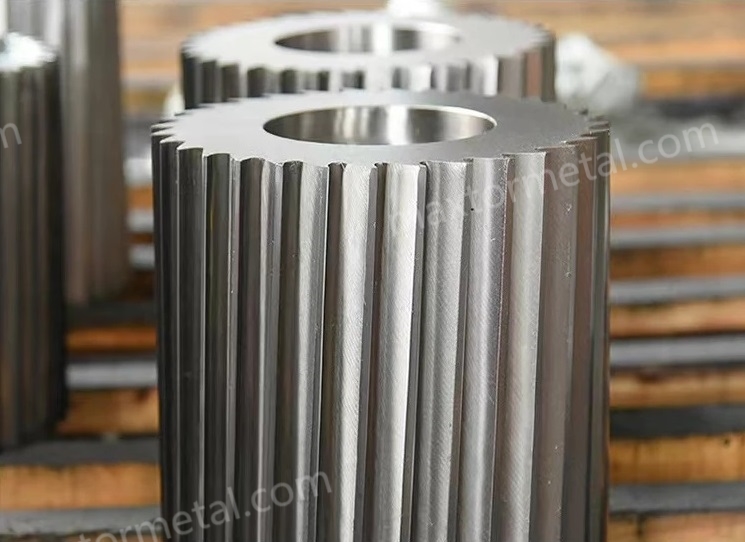
В документации OEM-производителей часто упоминаются микрометрические регуляторы (эксцентрики, упорно-тяговые болты), позволяющие устанавливать чрезвычайно малые зазоры между роторным и контрножом — в некоторых моделях до нескольких сотых долей миллиметра. Относитесь к этим значениям скорее как к технологическому пределу, а не как к фиксированным рабочим уставкам. Практичный начальный метод настройки заключается в том, чтобы подвести кромку ротора до равномерного легкого касания (“касания”), а затем отвести назад на рабочий зазор, соответствующий типу полимера и размеру гранул. Рекомендуемые технические диапазоны для линий водно-стренгового гранулирования обычно составляют 0.05–0.10 mm для ненаполненного ПП/ПЭ и 0.10–0.20 mm для стеклонаполненных/абразивных смесей. Стабильность зависит от жесткости и соосности: выбирайте усиленные опоры, прецизионные подшипники и сопрягаемые поверхности со штифтовым позиционированием, которые точно восстанавливают положение после каждого открытия корпуса. Примеры конструкций с быстрым доступом, разработанных для сохранения соосности, см. в поворотно-сдвижных камерах MAAG и линейках оборудования BPM с быстрой очисткой (Брошюра MAAG S3500; Руководство по обучению BPM (PDF)).
Интеграция «мокрой» зоны и обезвоживание
Унос влаги стренгами приводит к образованию пыли и налипанию материала при перезапусках. Сочетайте консольный доступ с эффективной сушкой: бесконтактные воздушные ножи или вакуумно-воздушные системы (VAK), которые отделяют капли воды и сохраняют зону подачи сухой, помогают стабилизировать качество реза и цвет гранул. В обучающих материалах Bay Plastics Machinery описаны стренговые осушители VAK с использованием одного нагнетателя с каплеуловителем и дренажем — подход, обеспечивающий стабильный перезапуск с минимальным попаданием воды (Руководство по обучению BPM (PDF)). Обеспечьте контролируемый дренаж на водоотводящем лотке и избегайте скопления воды вблизи подающих вальцов.
Стандартная операционная процедура (СОП) по настройке и техническому обслуживанию
Руководство по настройке зазора между роторным и контрножом
Безопасность прежде всего. Перед открытием корпуса полностью выполните процедуру блокировки/маркировки (LOTO), изолируйте привод и слейте воду из водяной камеры до безопасного уровня. Держите пальцы вдали от режущих кромок и движущихся частей; используйте стойкие к порезам перчатки и защитные очки.
- Базовая настройка: При установке новых или переточенных ножей проверните ротор вручную (в режиме толчкового пуска), чтобы совместить роторный нож с контрножом. Подведите кромки до легкого равномерного касания по всей ширине. Отведите назад на начальный зазор, соответствующий параметрам процесса (см. таблицу ниже). Проверьте зазор слева, посередине и справа с помощью щупов.
- Проверка качеством реза: Запустите процесс на низкой скорости и осмотрите первые гранулы под 10–20× увеличением. Чистый срез без размазывания, минимальное количество «хвостов» и отсутствие блестящих заусенцев указывают на правильную настройку. При возникновении вибрации (дребезга) увеличьте зазор на 0.02–0.03 mm или уменьшите подачу на минуту для стабилизации.
- Запись настроек: Зафиксируйте тип полимера, количество/диаметр стренги, целевую длину гранулы, показания зазора, потребляемый ток, процент пыли %, процент «хвостов» % и Lab* дельты, чтобы вы могли воспроизвести настройки консольного ротора гранулятора при следующем аналогичном запуске.
Начальные значения зазора (техническое руководство; проверять на месте):
| Полимер/наполнитель и целевые параметры гранул | Начальный зазор (mm) | Примечания |
|---|---|---|
| Ненаполненный ПП/ПЭ, гранулы 2–3 mm | 0.05–0.10 | Стремитесь к чистому срезу; увеличьте зазор при возникновении вибрации |
| PET/PA unfilled | 0.07–0.12 | Ensure strands are well dried |
| 20–40% glass‑filled PP/PA | 0.10–0.20 | Prefer carbide bed knife; avoid chipping |
| High‑recycle with fines | 0.10–0.18 | Prioritise strand drying and frequent checks |
These values align with fine‑adjust capability mentioned in OEM literature but must be confirmed by your own QA.
For a practical, step‑by‑step blade replacement reference, see this neutral guide to safe, efficient blade changes on pelletisers, which covers tools, sequencing, and verification checks (replace pelletizer blades safely and efficiently).
Cleaning and colour‑change steps
Clean quickly and methodically to prevent carry‑over. Swing or slide the chamber open; vacuum loose pellets and dust, then wipe with lint‑free cloths. Use polymer‑safe solvent sparingly and avoid spraying near bearings and seals. If micro‑chipping or rounding is visible, replace or rotate to a fresh edge and re‑confirm the gap. Lower the water level to the minimum effective; ensure the air‑knife/VAK is operating correctly. Restart at reduced throughput, discard the first 1–3 minutes, then check Lab* colour deltas and sieve for fines before ramping up.
Bearings, seals, and corrosion care
A water‑strand environment adds moisture and washdown chemicals to the usual shock and vibration. Where possible, choose sealed, corrosion‑resistant bearing units with multi‑barrier seals and stainless flingers, similar in concept to hygienic “food‑line” units engineered for wet service; OEM application notes from bearing makers explain why such housings tolerate frequent washdowns and help keep grease where it belongs (SKF Food Line overview). If you run standard units, relubricate more frequently in splash zones (daily to weekly depending on speed/temperature) until a small purge appears at the seals, following manufacturer guidance. Keep water circuits clean, drain housings after washdown, avoid directing high‑pressure jets at seals, and schedule daily visual checks for leaks, unusual heat, or vibration. Small habits here pay back with longer bearing life and steadier gap control.
A cantilevered pelletizer rotor turns colour changes from a lengthy strip‑down into a controlled, quick sequence. The result is faster restarts, more stable pellets, and typically lower fines and tails—without increasing risk to operators or QA. As you consider upgrades, validate mechanical fit and stiffness on your line, request traceable material/heat‑treat/hardness/tolerance documents with any new knife set, and pilot the configuration on your most abrasive grades to lock in gap settings and purge times.
Протокол пилотной валидации (данные с объекта не требуются)
If you want to justify a cantilevered pelletizer rotor upgrade with evidence—without relying on OEM marketing—run a simple A/B changeover trial on your own line and archive the results.
- Объем: Same polymer family, same strand count/diameter, same pellet length target; compare your current cutter versus a cantilevered/swing‑open access design.
- Time stamps: Record (1) LOTO start, (2) chamber open, (3) knives set complete, (4) first pellets, (5) first “OK” pellets released.
- Quality metrics: fines %, tails %, pellet length consistency, and colour delta (e.g., Lab* / ΔE) at 1, 3, 5, 10 minutes after restart.
- Напрасно тратить: Purge scrap (kg) and time-to-spec.
- Process conditions to log: water box level/flow/temp, dryer settings (air knife/VAK), feed-roll speed, rotor rpm, and knife-to-bed gap readings (L/M/R).
- Documentation pack: tie the trial to traceable knife paperwork (material cert, heat-treat report, hardness per ASTM E18/ISO 6508-1, and dimensional report) so QA can audit the result.
Примечание по безопасности и стандартам
This guide provides engineering starting points and must be validated against your machine OEM manual and site EHS procedures. For hazardous energy control, refer to OSHA 29 CFR 1910.147 (The control of hazardous energy—lockout/tagout) and ISO 14118:2017 (Safety of machinery — Prevention of unexpected start-up).
Томми Танг является Старший инженер по продажам в Нанкинская металлургическая промышленность с 12 years’ experience supporting industrial blade selection and procurement. Certifications: CSE, CME, Six Sigma Green Belt, PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean