

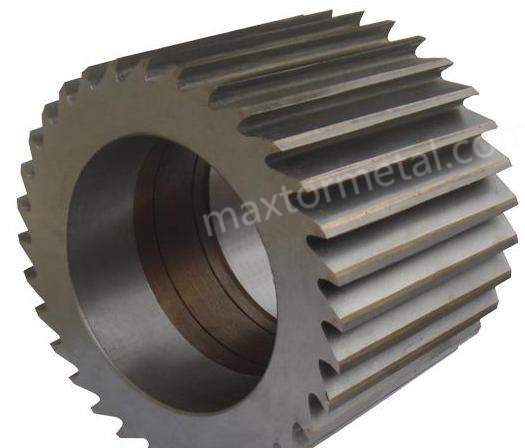
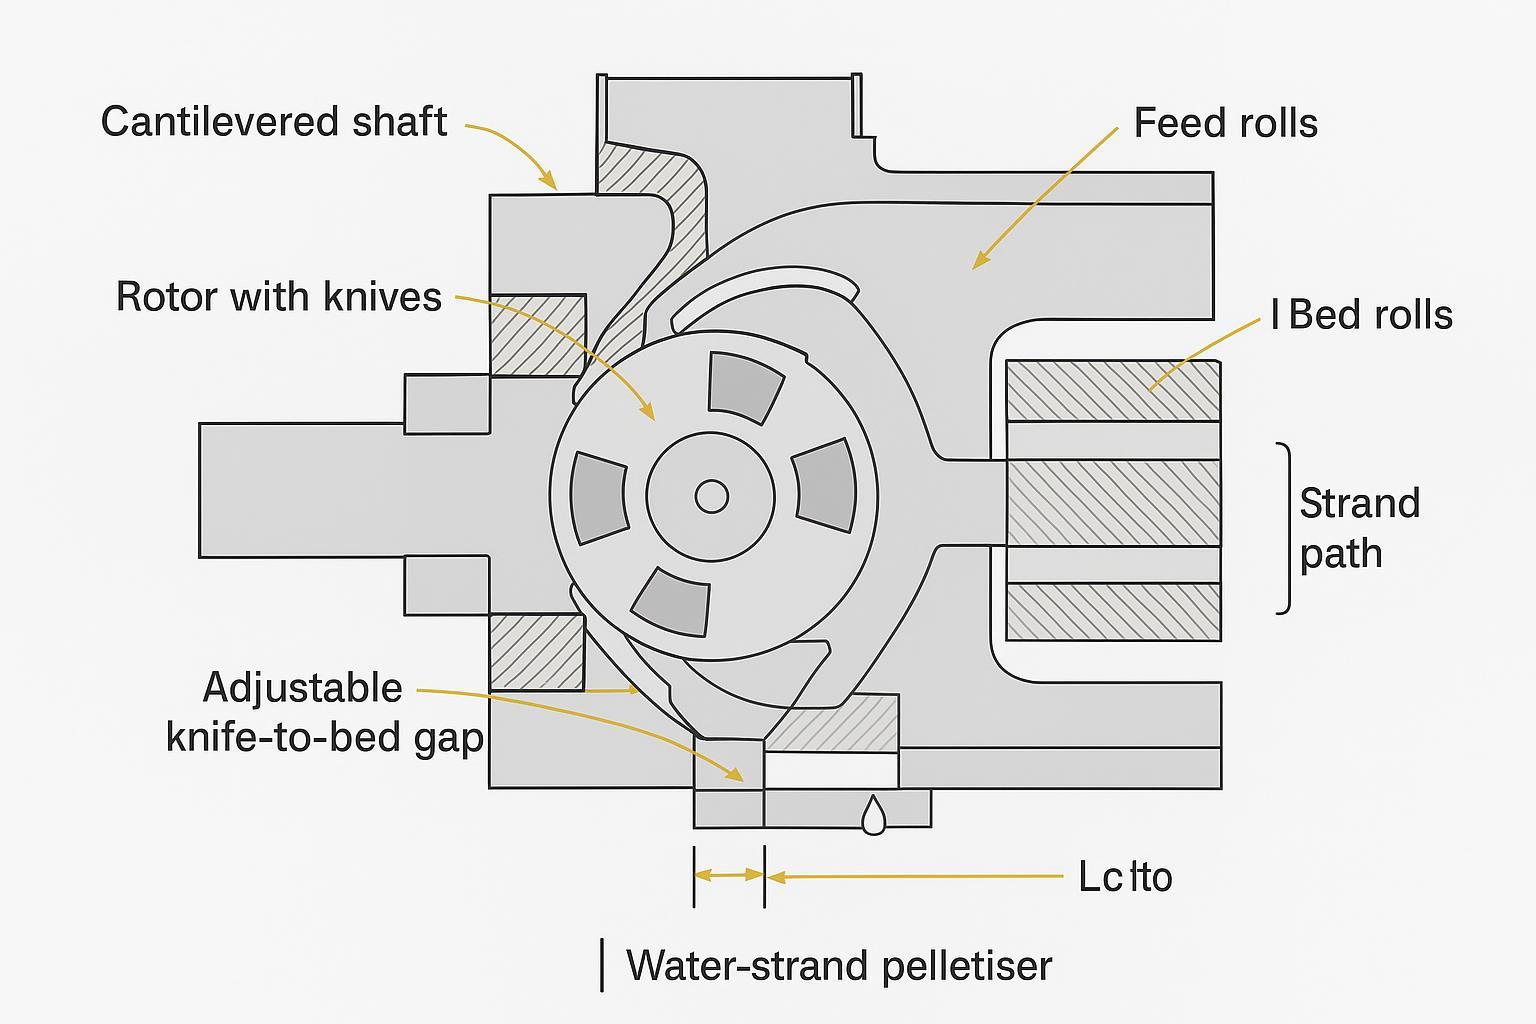
Ein fliegend gelagerter Granulierrotor an einer Stranggranulierlinie nutzt eine aufschwenkbare oder aufschiebbare Schneidkammer, sodass Rotor, Gegenmesser und Einzugsbereich in Sekundenschnelle freigelegt werden, ohne dass der vordere Lagersatz demontiert werden muss. Weniger Befestigungselemente und Komponenten stehen zwischen Ihnen und der Schneidzone, was eine schnellere Reinigung, einen rascheren Messerwechsel und weniger Zeit für das Übertragen von Farbrückständen in den nächsten Durchlauf bedeutet. Kurz gesagt: Es hilft Ihnen, schneller von Farbe A zu Farbe B zu wechseln, bei einem geringeren Risiko von Schlieren, Fadenbildung und Feingut.
In diesem Leitfaden erfahren Sie, wie eine fliegend gelagerte Zugangskonstruktion Zeit spart, worauf Sie bei der Auswahl achten sollten, wie Sie Spaltmaße einstellen und das Schneidwerkzeug warten und welche Dokumente Sie von Messerlieferanten anfordern sollten, um eine lückenlose Qualitätssicherung zu gewährleisten. Wir werden durchgehend den genauen Begriff “fliegend gelagerter Granulierrotor” verwenden, um der gängigen Suchintention zu entsprechen.
Wichtigste Erkenntnisse
- Der aufschwenkbare Zugang verkürzt die Arbeitsschritte beim Farbwechsel und minimiert die Offenlegungszeit nasser Teile, was die Kreuzkontamination reduziert.
- Beginnen Sie mit konservativen Messer-zu-Gegenmesser-Spaltmaßen (0.05–0.20 mm) und überprüfen Sie diese anhand der Granulatqualität; protokollieren Sie Einstellungen und Ergebnisse für die Reproduzierbarkeit.
- Priorisieren Sie korrosionsbeständige Lager/Dichtungen und eine ordnungsgemäße Strangtrocknung, um das Granulat zu stabilisieren und den Feingutanteil zu senken.
- Fordern Sie von den Lieferanten rückverfolgbare Material-, Wärmebehandlungs-, Härte- (ASTM E18/ISO 6508‑1) und Maßprotokolle an.
Warum fliegend gelagerte Rotoren an Stranggranulierlinien
Schnellerer Zugang, weniger Arbeitsschritte
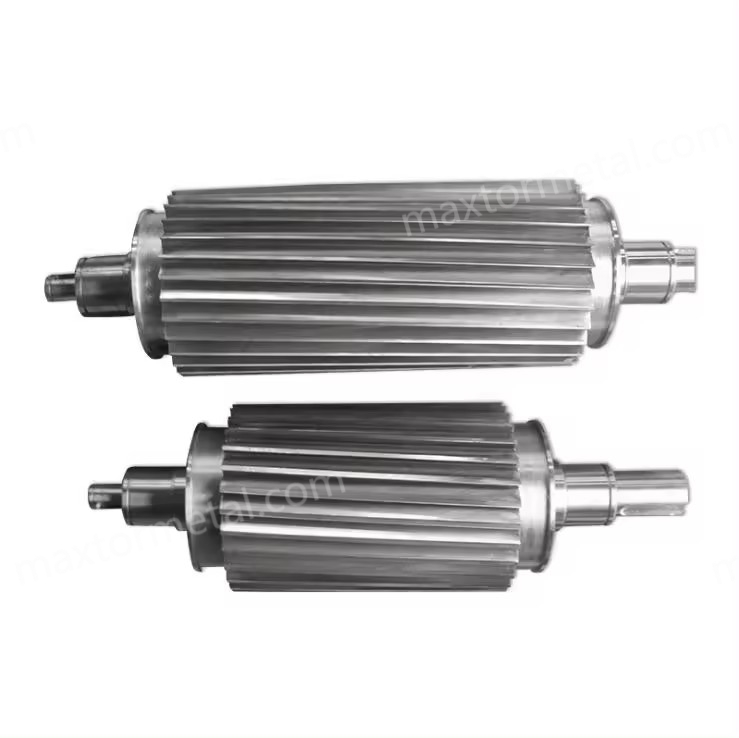
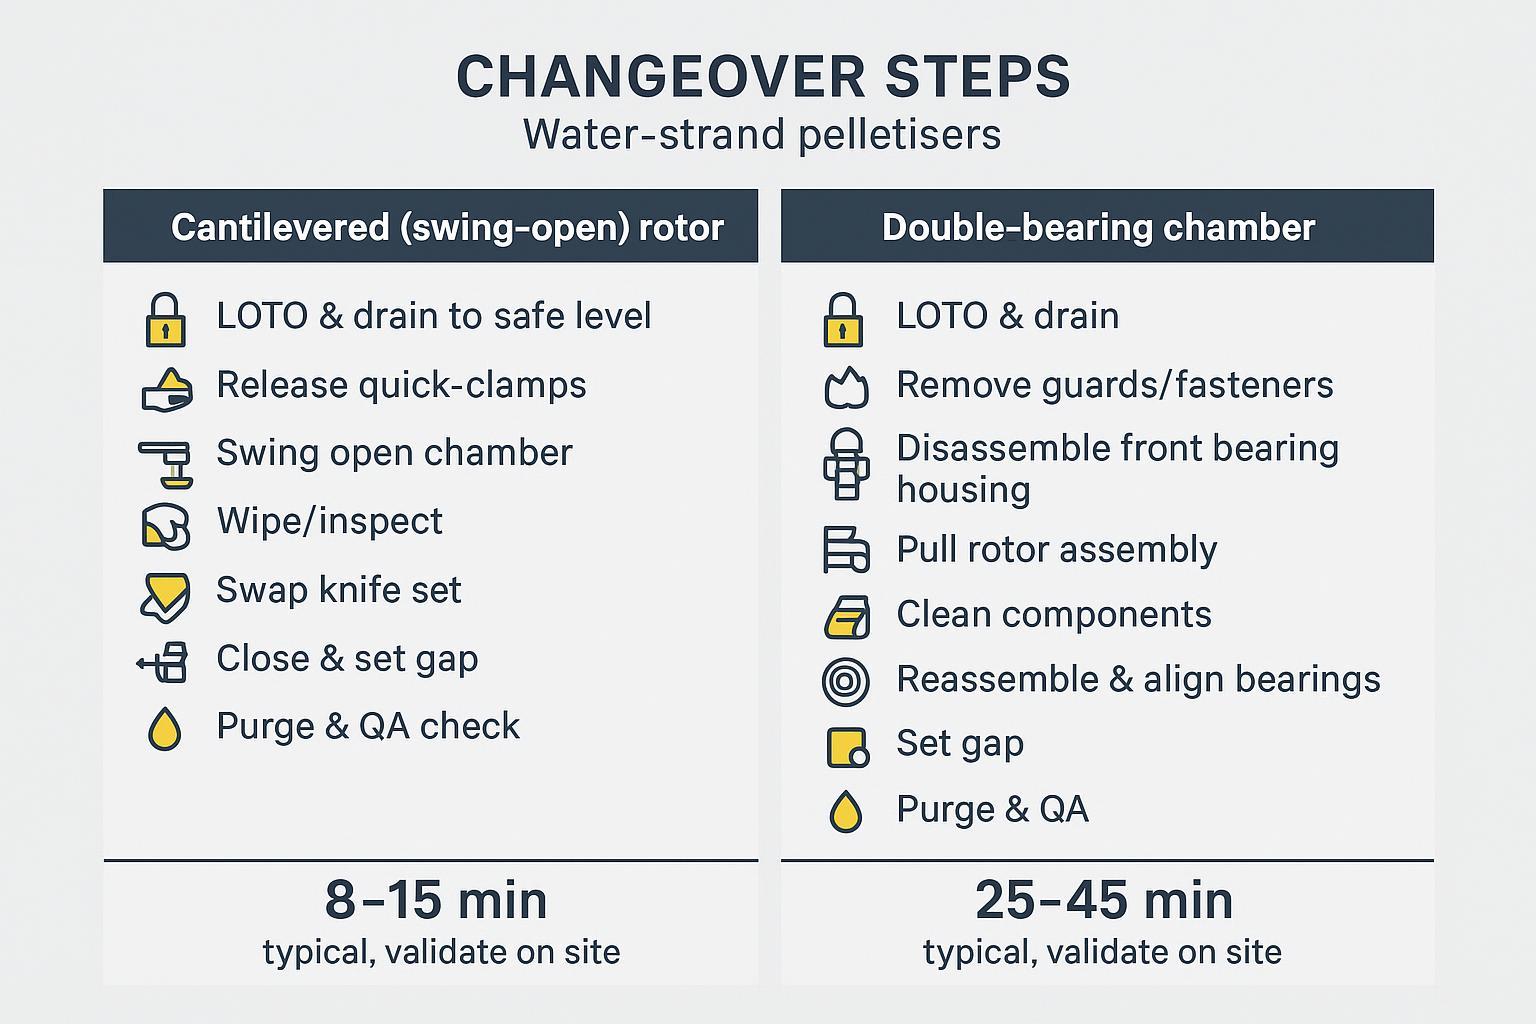
Im Vergleich zu beidseitig gelagerten Kammern, die das Entfernen von Schutzvorrichtungen, die Demontage des Gehäuses und die Neuausrichtung der Lager erfordern, nutzt eine fliegend gelagerte Zugangskonstruktion Schnellspannverschlüsse und eine klappbare oder schienengeführte Front, um Rotor und Gegenmesser freizulegen. In der Praxis hilft ein fliegend gelagerter Granulierrotor den Bedienern, mit minimalem Werkzeugeinsatz direkt von LOTO zum Messerzugang überzugehen, was der Haupttreiber für schnellere Umrüstungen ist. Mehrere OEM-Stranggranulatoren betonen den werkzeuglosen oder schnellen Zugang zur Schneidzone, was die Wartungs- und Reinigungszeit verkürzt; beispielsweise heben die Schulungsunterlagen und Broschüren von MAAG schwenkbare oder verschiebbare Gehäuse hervor, die zur Minimierung von Ausfallzeiten entwickelt wurden, wie sie bei den Baureihen T200/S-Serie und den in der Produktliteratur des Unternehmens beschriebenen aufschwenkbaren PRIMO FC-Köpfen zu sehen sind. Siehe die in den herstellereigenen Materialien genannten Merkmale zur Reduzierung der Wartungszeit und für den schnellen Kammerzugang bei der S3500 und verwandten Baureihen: Die S3500-Broschüre beschreibt ein Vorderteil auf Linearführungen für den werkzeuglosen Zugang, und die PRIMO FC verweist auf einen mehrachsig schwenkbaren Zugang für eine schnelle Reinigung (MAAG S3500 Broschüre; MAAG PRIMO FC Merkmale).
Sauberere Schnitte, geringere Kontamination
Je weniger Sie die Baugruppe stören und je schneller Sie Rückstände aus der Kammer wischen können, desto geringer ist die Wahrscheinlichkeit einer Pigmentverschleppung. Eine kürzere Offenlegungszeit begrenzt zudem Staub in der Luft und Spritzer in Lager und Dichtungen. Der schnelle Zugang begünstigt häufige Mikroreinigungen anstelle von seltenen, tiefgehenden Demontagen, was dazu beiträgt, Feingut und Fadenbildung beim Wechsel zwischen Farben oder recycelten/hochgefüllten Qualitäten zu stabilisieren.
Betriebszeit, Sicherheit und QS-Prüfungen
Weniger zu demontierende Teile bedeuten kürzere Lockout/Tagout-Zeiten und weniger Fehler beim Wiederzusammenbau. Dies macht auch schnelle QS-Prüfungen (Granulatenden unter Vergrößerung, Lab*-Abweichungen) vor der Wiederaufnahme des vollen Durchsatzes praktikabel. Einige Anbieter zeigen Kammerabdeckungen auf Schienen oder mit pneumatischer Unterstützung, was die manuelle Handhabung und Quetschstellen reduziert; siehe die Schulungsmaterialien von Bay Plastics Machinery, in denen leicht zu reinigende Konstruktionen und Strangtrocknungsansätze erörtert werden, die schnelle Neustarts unterstützen (BPM-Schulung PDF).
Wesentliche Aspekte für Konstruktion und Auswahl
Rotor- und Messermaterialien
Messer-Metallurgie und Dokumentation bilden die Grundlage für Zuverlässigkeit und QS-Freigabe. Typische, weit verbreitete Optionen sind:
- D2/SKD11-Werkzeugstahl: üblicherweise auf ca. HRC 58–62 gehärtet, bietet ein ausgewogenes Verhältnis von Verschleißfestigkeit und Zähigkeit für das allgemeine Schneiden von PP/PE-Strängen. Referenzmaterialfamilien werden von spezialisierten Messerlieferanten und OEM-Kontextseiten zusammengefasst.
- M2-Schnellarbeitsstahl: ca. HRC 55–62 mit guter Warmhärte, geeignet für Hochgeschwindigkeitslinien und scharfe Schneidkanten.
- 440C-Edelstahl: ca. HRC 58–60 mit verbesserter Korrosionsbeständigkeit für feuchte Umgebungen.
- Tungsten‑carbide bed knives or inlays: effective hardness often equivalent to HRC 68–72 (or >1500 HV), valuable for glass‑filled or abrasive recyclate; many OEMs offer solid‑carbide bed knives in their brochures (see the note on solid carbide in the MAAG S3500 Broschüre).
Fordern Sie zur Härteprüfung Rockwell-C-Prüfdaten gemäß ASTM E18 oder ISO 6508‑1 an, einschließlich Prüfkraft, Messstellen und 3–5 Messwerten mit Spannweiten, rückverfolgbar auf die Teile-ID und die Schmelzennummer. Praktische Einführungen in die Rockwell-Prüfung erklären den Diamant-Eindringkörper und die für HRC verwendete Hauptprüfkraft von 150 kgf (ASTM E18 Übersicht; Buehler Rockwell Leitfaden).
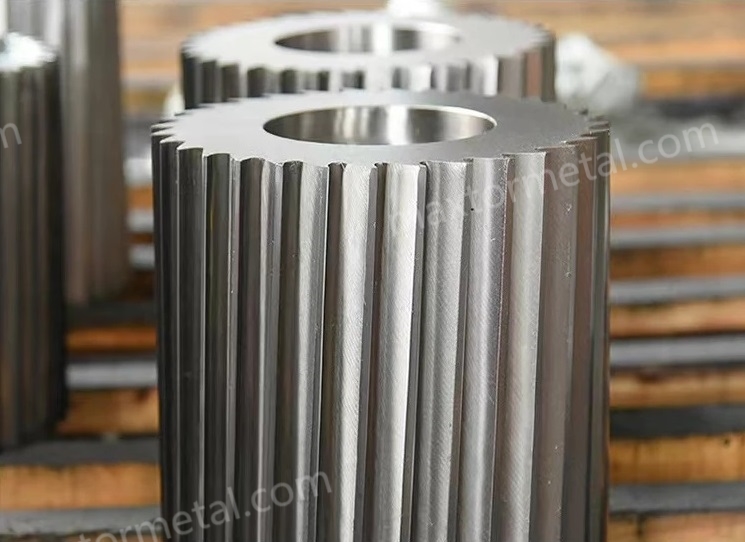
Wenn ein kundenspezifischer Messersatz benötigt wird, können Lieferanten wie MAXTOR METAL nach Ihren Zeichnungen, Skizzen oder Mustern fertigen und Berichte über Material, Wärmebehandlung, Härte und Maßtoleranzen bereitstellen. Geben Sie bei der Beschaffung die Stahlsorte, den Zielhärtebereich, die Schneidengeometrie und die Toleranzen (z. B. ±0.01–0.05 mm bei Dicke/Lochbildern) an und fordern Sie eine rückverfolgbare Dokumentation an. Beispiele für den Dokumentationsumfang und die Produktpassung finden Sie in den neutralen Leitfäden und Produktseiten des Unternehmens: Der Best-Practice-Leitfaden für Granuliermesser umreißt die Erwartungen an die Dokumentation, und die Produktseiten für Granuliermesser zeigen Montagearten und Optionen (MAXTOR METAL Leitfaden für Granuliermesser; MAXTOR METAL Granuliermesser-Produkt). Geben Sie bei der Erstellung einer Anfrage (RFQ) oder Bestellung (PO) das Materialprüfzeugnis und die Schmelzen-/Chargennummer, den Wärmebehandlungsbericht mit der Zielhärte, ein Härteprüfblatt nach ASTM E18/ISO 6508‑1 mit mehreren Messwerten und -orten, einen Maßprüfbericht (Länge/Breite/Dicke, Lochabstand, Parallelität/Rundlauf) bezogen auf die Teile-ID und die spezifizierte Schneidengeometrie (Honradius/Fase, Hinweise zu Hartmetalleinsätzen) an, damit die Qualitätssicherung die Freigabe ohne Verzögerung erteilen kann.
Spaltkontrolle und Messer-Steifigkeit
In der OEM-Literatur werden häufig mikrometrische Einstellvorrichtungen (Exzenter, Zug-Druck-Schrauben) beschrieben, die extrem feine Spalte zwischen Messer und Gegenmesser ermöglichen – bei einigen Modellen bis auf wenige Hundertstel Millimeter genau. Betrachten Sie diese eher als Leistungsgrenzen denn als feste Sollwerte. Eine praktische Methode für den Anfang besteht darin, die Rotorschneide in einen gleichmäßigen, leichten Kontakt (“Kiss”) zu bringen und sie dann auf ein Betriebsspiel zurückzuziehen, das auf das Polymer und die Granulatgröße abgestimmt ist. Die technischen Ausgangsbereiche für Stranggranulierungen liegen typischerweise bei 0.05–0.10 mm für ungefülltes PP/PE und bei 0.10–0.20 mm für glasfaserverstärkte/abrasive Mischungen. Die Stabilität hängt von der Steifigkeit und Ausrichtung ab: Achten Sie auf verstärkte Halterungen, Präzisionslager und Passstifte, die die Position nach jedem Aufschwenken exakt reproduzieren. Beispiele für Schnellzugriffs-Konstruktionen, die die Ausrichtung beibehalten, finden Sie in den Schiebe-/Schwenkkammern von MAAG und den Schnellreinigungsserien von BPM (MAAG S3500 Broschüre; BPM-Schulung PDF).
Integration der Nassseite und Entwässerung
Feuchtigkeitsverschleppung am Strang führt beim Wiederanfahren zu Feinanteilen und Schmierbildung. Kombinieren Sie den freitragenden Zugang mit einer robusten Trocknung: Berührungslose Luftmesser oder Vakuum-Luftmesser-Systeme (VAK), die Tröpfchen abscheiden und den Einzugsbereich trocken halten, tragen zur Stabilisierung von Schnittqualität und Farbe bei. Die Schulungsunterlagen von Bay Plastics Machinery beschreiben VAK-Strangtrockner mit einem einzigen Gebläse inklusive Entnebelung und Entwässerung – ein Ansatz, der konstante Wiederanlaufvorgänge bei minimalem Wassereintrag unterstützt (BPM-Schulung PDF). Wählen Sie eine kontrollierte Entwässerung an der Wasserrutsche und vermeiden Sie Pfützenbildung in der Nähe der Einzugswalzen.
Standardarbeitsanweisung (SOP) für Einrichtung und Wartung
Anleitung zur Einstellung von Messer zu Gegenmesser
Sicherheit geht vor. Führen Sie ein vollständiges Lockout/Tagout durch, trennen Sie den Antrieb vom Netz und lassen Sie den Wasserkasten vor dem Öffnen auf ein sicheres Niveau ab. Halten Sie die Finger von Schneiden und beweglichen Teilen fern; tragen Sie schnittfeste Handschuhe und Augenschutz.
- Grundeinstellung: Drehen Sie den Rotor bei neuen oder nachgeschliffenen Messern im Tippbetrieb, um ein Messer über dem Gegenmesser auszurichten. Bringen Sie die Schneiden über die gesamte Breite in leichten, gleichmäßigen Kontakt. Gehen Sie auf das für den Durchlauf geeignete Ausgangsspiel zurück (siehe Tabelle unten). Überprüfen Sie dies links, in der Mitte und rechts mit Fühlerlehren.
- Schnittprüfung: Starten Sie langsam und untersuchen Sie die ersten Granulate unter 10–20× Vergrößerung. Ein sauberer Schnitt ohne Schmierbildung, geringer Fadenanteil und keine glänzenden Grate weisen auf eine gute Einstellung hin. Wenn Rattern auftritt, vergrößern Sie den Spalt um 0.02–0.03 mm oder reduzieren Sie den Einzug für eine Minute, um den Prozess zu stabilisieren.
- Einstellungen protokollieren: Erfassen Sie Polymer, Stranganzahl/-durchmesser, Ziel-Granulatlänge, Spaltmesswerte, Stromaufnahme, Feinanteil %, Fadenbildung % und Lab*-Abweichungen, damit Sie die Einstellung für Ihren freitragenden Granulatorrotor beim nächsten ähnlichen Auftrag reproduzieren können.
Ausgangspunkte für den Spalt (technische Richtwerte; vor Ort validieren):
| Polymer/Füllstoff und Granulatziel | Ausgangsspiel (mm) | Hinweise |
|---|---|---|
| Ungefülltes PP/PE, 2–3 mm Granulat | 0.05–0.10 | Sauberen Schnitt anstreben; bei Rattern vergrößern |
| PET/PA ungefüllt | 0.07–0.12 | Sicherstellen, dass die Stränge gut getrocknet sind |
| Mit 20–40% Glasfasern gefülltes PP/PA | 0.10–0.20 | Prefer carbide bed knife; avoid chipping |
| High‑recycle with fines | 0.10–0.18 | Prioritise strand drying and frequent checks |
These values align with fine‑adjust capability mentioned in OEM literature but must be confirmed by your own QA.
For a practical, step‑by‑step blade replacement reference, see this neutral guide to safe, efficient blade changes on pelletisers, which covers tools, sequencing, and verification checks (replace pelletizer blades safely and efficiently).
Cleaning and colour‑change steps
Clean quickly and methodically to prevent carry‑over. Swing or slide the chamber open; vacuum loose pellets and dust, then wipe with lint‑free cloths. Use polymer‑safe solvent sparingly and avoid spraying near bearings and seals. If micro‑chipping or rounding is visible, replace or rotate to a fresh edge and re‑confirm the gap. Lower the water level to the minimum effective; ensure the air‑knife/VAK is operating correctly. Restart at reduced throughput, discard the first 1–3 minutes, then check Lab* colour deltas and sieve for fines before ramping up.
Bearings, seals, and corrosion care
A water‑strand environment adds moisture and washdown chemicals to the usual shock and vibration. Where possible, choose sealed, corrosion‑resistant bearing units with multi‑barrier seals and stainless flingers, similar in concept to hygienic “food‑line” units engineered for wet service; OEM application notes from bearing makers explain why such housings tolerate frequent washdowns and help keep grease where it belongs (SKF Food Line overview). If you run standard units, relubricate more frequently in splash zones (daily to weekly depending on speed/temperature) until a small purge appears at the seals, following manufacturer guidance. Keep water circuits clean, drain housings after washdown, avoid directing high‑pressure jets at seals, and schedule daily visual checks for leaks, unusual heat, or vibration. Small habits here pay back with longer bearing life and steadier gap control.
A cantilevered pelletizer rotor turns colour changes from a lengthy strip‑down into a controlled, quick sequence. The result is faster restarts, more stable pellets, and typically lower fines and tails—without increasing risk to operators or QA. As you consider upgrades, validate mechanical fit and stiffness on your line, request traceable material/heat‑treat/hardness/tolerance documents with any new knife set, and pilot the configuration on your most abrasive grades to lock in gap settings and purge times.
Pilot validation protocol (no site data required)
If you want to justify a cantilevered pelletizer rotor upgrade with evidence—without relying on OEM marketing—run a simple A/B changeover trial on your own line and archive the results.
- Umfang: Same polymer family, same strand count/diameter, same pellet length target; compare your current cutter versus a cantilevered/swing‑open access design.
- Time stamps: Record (1) LOTO start, (2) chamber open, (3) knives set complete, (4) first pellets, (5) first “OK” pellets released.
- Quality metrics: fines %, tails %, pellet length consistency, and colour delta (e.g., Lab* / ΔE) at 1, 3, 5, 10 minutes after restart.
- Waste: Purge scrap (kg) and time-to-spec.
- Process conditions to log: water box level/flow/temp, dryer settings (air knife/VAK), feed-roll speed, rotor rpm, and knife-to-bed gap readings (L/M/R).
- Documentation pack: tie the trial to traceable knife paperwork (material cert, heat-treat report, hardness per ASTM E18/ISO 6508-1, and dimensional report) so QA can audit the result.
Safety and standards note
This guide provides engineering starting points and must be validated against your machine OEM manual and site EHS procedures. For hazardous energy control, refer to OSHA 29 CFR 1910.147 (The control of hazardous energy—lockout/tagout) and ISO 14118:2017 (Safety of machinery — Prevention of unexpected start-up).
Tommy Tang ist ein Senior Sales Engineer bei Nanjing METAL Industrie mit 12 years’ experience supporting industrial blade selection and procurement. Certifications: CSE, CME, Six Sigma Green Belt, PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean