

Les coupes en serpentin (également appelées déviation ou dérive de la ligne de coupe) surviennent lorsqu'un bord découpé ne maintient pas une trajectoire droite et répétable : les bandes « dérivent », oscillent ou se décalent progressivement, de sorte que les spires de la bobine enroulée ne sont plus centrées. Traitez cela comme un problème de stabilité de l'ensemble du système de découpe et d'enroulement, et non comme un défaut lié à un seul paramètre.
Cette checklist reflète la méthode utilisée par la plupart des équipes de maintenance et de procédés pour résoudre ce problème sur le terrain. Elle s'inspire de la séquence de diagnostic appliquée par l'équipe d'ingénierie de terrain de Maxtor Metal lors de la recherche de pannes, lorsqu'une coupe conforme lors du réglage devient instable à haute vitesse.
Points clés à retenirSi les changements de trajectoire en serpentin varient en fonction de la vitesse, de la construction du roulis ou de la position sur la voie, commencez par isoler d'où provient la force latérale (forces du couteau vs. mécanique de la toile vs. air/statique) avant de commencer à “ tourner les boutons ”.”
Cette approche de diagnostic axée sur les systèmes constitue le cadre que l'équipe d'ingénierie d'application de Maxtor Metal applique lorsqu'elle assiste les clients sur les lignes de découpe de films et de non-tissés, où la dérive des bandes a résisté aux corrections à variable unique.
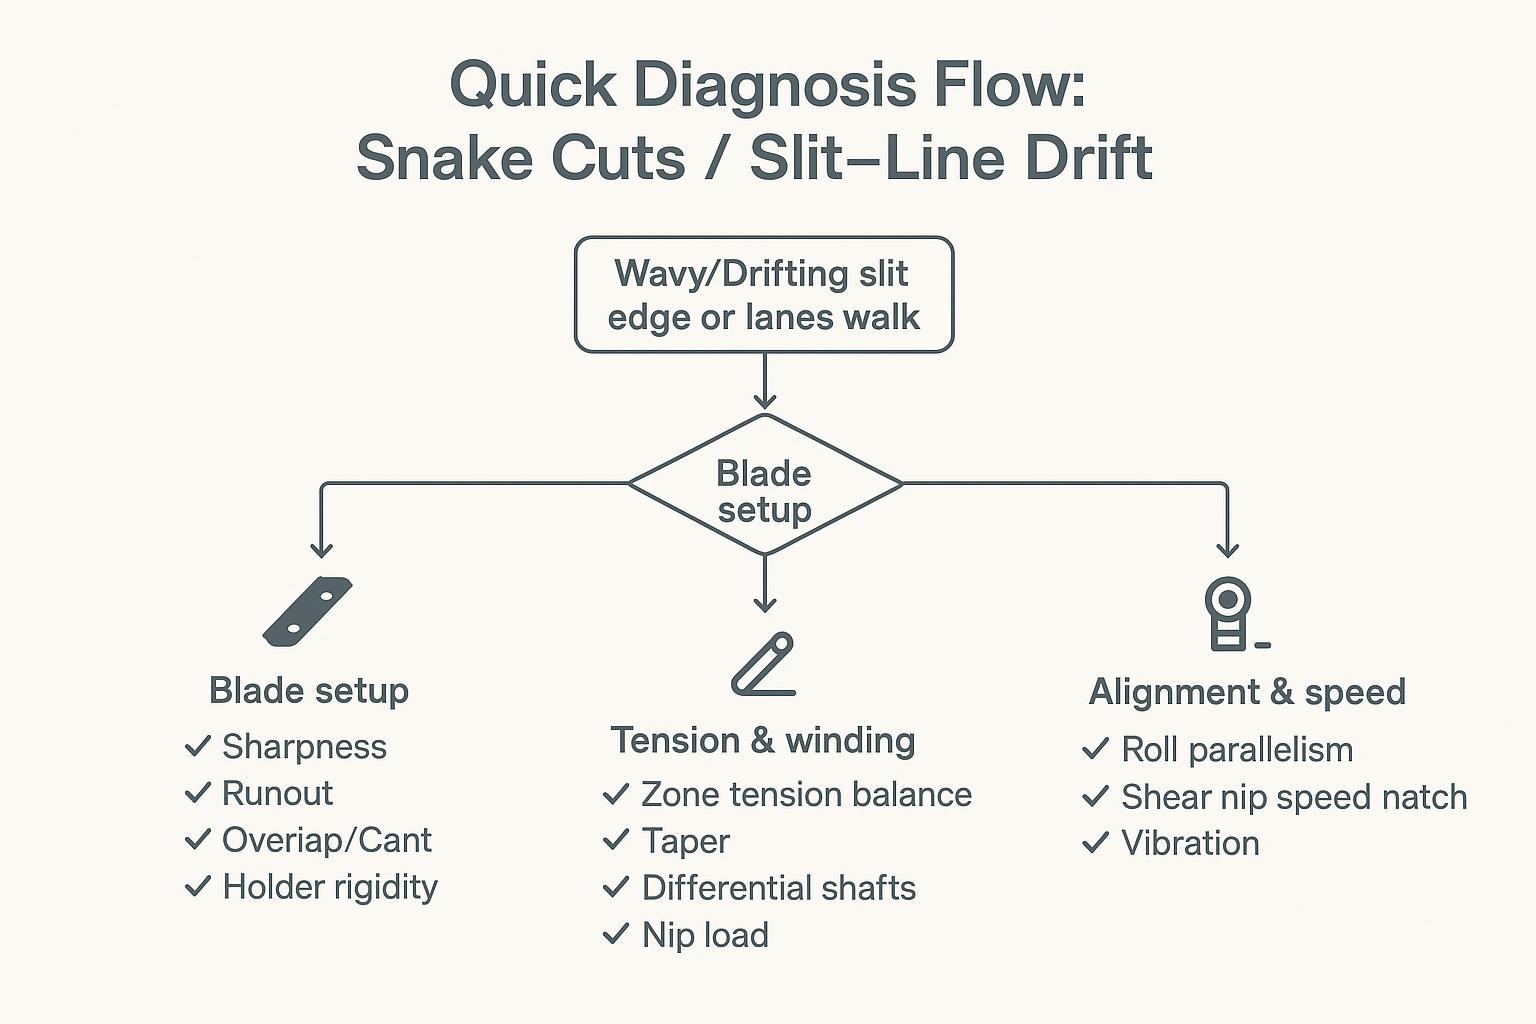
Flux de diagnostic rapide
Quand soupçonner un problème de lame
- Le problème est spécifique à la voie (une ou deux voies dérivent tandis que les voies voisines maintiennent leur position).
- Le drift commence juste au point de fente, même à faible vitesse.
- Vous avez récemment changé de couteaux, d'entretoises, de supports ou déplacé la pile de couteaux.
- La dérive présente un caractère répétitif “ une fois par révolution ” (souvent lié à un faux-rond ou à un siège désaxé).
Vérifications rapides :
- Vérifier la propreté de la pile de couteaux (absence de film, d'adhésif et de bavures sur les faces).
- Contrôle du faux-rond à l'aide d'un indicateur à cadran sur les faces de l'arbre/de la lame au niveau des voies qui dérivent.
- Vérifiez que le chevauchement/l'engagement et le dévers/le tram sont dans la plage attendue pour la méthode de coupe.
Quand suspecter une tension/un enroulement
- La dérive s'aggrave à mesure que constructions de diamètre de rouleau.
- Le défaut se “ déplace ” d'une voie à l'autre avec position centrale ou des modifications de tourelle.
- Tu vois télescopique, des bords mal fixés ou des variations de dureté d'une piste à l'autre.
- Le drift s'améliore immédiatement lorsque vous réduire la vitesse ou modifier les points de consigne de tension.
Vérifications rapides :
- Comparer les tensions de la zone de déroulement/milieu de la bande/enroulement (réelles par rapport à la consigne).
- Vérifier le comportement de la tension conique sur toute la longueur du rouleau.
- Vérifier que le glissement de l'arbre différentiel fonctionne voie par voie (aucun élément grippé).
Quand suspecter un problème d'alignement/de vitesse
- La dérive s'aggrave après une opération de maintenance, un remplacement de roulement ou un choc/une surcharge.
- La toile suit bien le mouvement en amont, puis se décale après un certain roulement ou une certaine torsion.
- Vous entendez/ressentez des vibrations, vous voyez des marques de motif ou vous constatez une oscillation du guide de bord.
Vérifications rapides :
- Vérifiez le parallélisme des rouleaux et l'équilibre des pincements ; recherchez toute inclinaison évidente ou usure irrégulière.
- Correspondance de vitesse au point de cisaillement (vitesse du couteau par rapport à la vitesse de la bande).
- État et vibrations des roulements (température, bruit, spectre si disponible).
matrice de cause racine de coupe serpent
Utilisez ce tableau comme référence de triage rapide avant de modifier les paramètres.
| Modèle de symptômes | Sous-système le plus probable | Premier contrôle |
|---|---|---|
| Dérive spécifique à la voie, débute au niveau du couteau, présente à basse vitesse | Lame / porte-lame | TIR au niveau de l'arbre + faces de couteau sur les voies affectées ; comparer aux voies stables |
| La dérive s'aggrave à mesure que le roulis augmente ; elle s'améliore lorsque la vitesse diminue. | Enroulement de tension / différentiel | Tension réelle par rapport à la tension de consigne dans chaque zone ; couple de glissement différentiel de l'arbre |
| La dérive est apparue après une opération de maintenance ou un incident mécanique. | Alignement / roulement | Parallélisme des rouleaux ; spectre de température et de vibration des paliers |
| La dérive varie selon le rouleau parent ou la position sur la voie (bord ou centre). | Profil du matériau / de l'épaisseur | Variation transversale de l'épaisseur de la bande ; corrélation de la dureté d'une voie à l'autre avec la position du rouleau parent |
| La dérive s'aggrave à haute vitesse et s'améliore lorsque la pression sur l'appui augmente. | Entraînement d'air / statique | Test de réduction de vitesse ; vérification de la continuité de la sortie de l’ioniseur et de la mise à la terre |
Réglage des lames et tolérances
Netteté, faux-rond, chevauchement, inclinaison
Les coupes en serpentin commencent souvent par un léger décalage latéral régulier. Dans de nombreuses lignes, la méthode la plus rapide pour confirmer ou infirmer une dérive due à la lame consiste à mesurer le faux-rond à l'endroit où il est important.
- AcuitéUn tranchant émoussé augmente la force de coupe et peut “ diriger ” la bande, notamment dans les films minces à des vitesses plus élevées.
- Runout (TIR)Vérifiez les épaulements de l'arbre, les faces des entretoises et les faces des couteaux, et pas seulement un point de repère. Maintenez le faux-rond total indiqué dans les limites indiquées. ≤0,025–0,050 mm (0,001–0,002 po) Sur l'ensemble de l'assemblage, le contrôle à réception Maxtor Metal enregistre le TIR (taux de faux-rond) à la fois sur la face de la lame et sur la surface de contact de l'arbre pour chaque lot. Ainsi, les mesures effectuées sur le terrain peuvent être comparées aux données d'usine documentées lorsqu'un problème de dérive apparaît après un changement de lame. Pour une approche par la mesure du TIR axial et radial — incluant les protocoles de vérification de la dérive à chaud et à froid et les mécanismes de défauts produits par chaque mode de faux-rond — voir AxiFaux-rond, TIR dynamique et qualité du bord de la fente.
- Chevauchement / engagementDéfinissez le chevauchement à la valeur minimale stable pour votre méthode et votre matériau (généralement à partir de 0,5–1,2 mm / 0,020–0,045 po (pour le découpage standard de films par cisaillement). Un chevauchement excessif peut masquer temporairement un problème mécanique tout en générant de la chaleur et une charge latérale. Pour les films minces (PE/PP/PET < 50 μm), l'équipe d'ingénierie de terrain de Maxtor Metal utilise une marge de 0,50 à 0,75 mm et l'ajuste en fonction de la qualité des bords et de l'évolution de la force de coupe. Pour une analyse complète de l'interaction entre le chevauchement, l'angle d'inclinaison et la précharge par ressort lors de la configuration, voir Dispositif à ressort pour le refendage par cisaillement à jeu nul : contrôle du chevauchement, de l’angle d’inclinaison et de la précharge.
- Cant / tram: Veillez à respecter les angles d'inclinaison spécifiés par le fabricant (généralement 0.25°–0.5°Si la machine n'est pas correctement alignée, vous pouvez obtenir une coupe qui semble acceptable au départ, mais qui devient instable à mesure que les forces augmentent avec la vitesse.
Pour les références de coupe par cisaillement, le guide de référence de refendage DIENES constitue une base utile pour comprendre comment le chevauchement est traité comme une variable contrôlée plutôt que comme un paramètre du type “ plus c'est mieux ” (voir Guide de référence sur le refendage DIENES, 2e édition (PDF)).
Pour les lignes où le choix du revêtement est également en cours d'examen, notamment pour déterminer si les revêtements DLC ou PTFE influent sur le comportement de la dérive et les intervalles de nettoyage, voir Guide de Sélection des Revêtements DLC vs PTFE pour Lames de Refendage : Usure vs Transfert de Matière.
Rigidité du support et charge latérale
Même avec de bons couteaux, un porte-couteaux flexible ou un empilement permettant une variation de la charge latérale se transformera en dérive à grande vitesse.
Chèques qui s'avèrent généralement payants :
- Vérifiez que les supports sont bien à plat et serrés uniformément sur toute la pile.
- Inspectez les surfaces pour détecter tout frottement, grippage ou marque d'usure indiquant un micromouvement sous charge.
- Vérifiez que les entretoises ne s’accumulent pas en “ tolérances ” créant un biais latéral (surtout sur les constructions à plusieurs voies).
- Surveillez les augmentations de charge latérale qui sont corrélées à l'accumulation de rouleaux ou à l'élévation de température.
Les problèmes d'empilement des entretoises sont souvent liés à la précision d'ajustement des alésages. Pour la logique de sélection d'ajustement ISO 286 qui établit la précision de positionnement alésage-arbre, et pour savoir comment l'empilement TIR est vérifié avant la mise en production, voir : Tolérance d'alésage central et faux-rond : optimisation des ajustements ISO 286 pour les lames de refendage à grande vitesse.
La qualité des approvisionnements influe sur la stabilité des réglages bien plus que la plupart des équipes ne le pensent. Les lots de lames présentant une dureté ou des dimensions inégales introduisent une variable qui ressemble à un problème de réglage, mais qui ne répond pas aux ajustements de réglage.
Maxtor Metal documente la dureté, l'inspection dimensionnelle et les enregistrements de traçabilité des lots/chaleurs pour tous les envois de couteaux de refendage circulaires. Ainsi, lorsqu'un problème de dérive apparaît après un changement de couteau, l'enquête peut commencer à partir de données vérifiées sur le lot entrant plutôt que de remonter aux symptômes.
Pour les projets OEM/ODM où les lames doivent correspondre aux porte-lames, aux arbres ou aux dessins techniques existants, Maxtor Metal fournit une assistance complète en matière de spécifications personnalisées afin d'éviter de transformer un simple remplacement de lame en un cycle d'essais et d'erreurs géométriques.
Pour les calculs d'empilement qui régissent la façon dont la variation d'épaisseur par couteau s'accumule en erreur de largeur de fente sur une configuration multivoies, et une méthode d'appariement des entretoises pour minimiser le décalage axial lors du changement de série, voir Contrôle de la tolérance d'épaisseur cumulée dans le refendage multi-lames.
Choix entre cisaille, rasoir et écrasement
Adaptez la méthode de coupe au matériau et au défaut que vous cherchez à corriger :
Avant de choisir la méthode de coupe, la géométrie du chanfrein doit également être adaptée à la rigidité du substrat : un chanfrein simple qui convient à un film PE mince se comportera différemment sur des stratifiés PET. Pour un cadre de sélection basé sur la rigidité et couvrant les profils de chanfrein simple, double et composé, voir Biseaux simples, doubles et composés pour couteaux à refendre circulaires.
- Découpe par cisaillementIdéal lorsque la qualité des arêtes doit être constante et que la géométrie (faux-rond, recouvrement, charge latérale) peut être maintenue. Tend à être stable lorsque les paramètres mécaniques de base sont corrects.
- Découpe au rasoirSimple et précis sur les films minces, ce procédé est cependant sensible à l'état de la lame, au positionnement de la rainure et à la stabilité de la bande. Le positionnement de la rainure est crucial : si elle est trop peu profonde par rapport à l'épaisseur de la bande, la lame dévie latéralement sous la tension de celle-ci et la trajectoire de coupe se dérègle avec les variations de vitesse ; si elle est trop profonde, la bande s'enroule autour des bords de la rainure et le suivi devient sensible à toute asymétrie de tension latérale. Une dérive peut également apparaître rapidement lorsque la bande glisse sur un film d'air à grande vitesse, ou lorsque l'électricité statique augmente l'adhérence latérale aux surfaces de guidage.
- Écrasement et fente: Peut être tolérant dans certaines configurations, mais peut également amplifier le flottement lorsque les conditions du caoutchouc/de l'enclume varient ou lorsque la chaleur s'accumule.
| Catégorie de substrat/film | Méthode recommandée | Atout clé | Facteur de risque de dérive |
|---|---|---|---|
| Polyoléfine mince (BOPP / PE) | Rasoir dans la rainure / Cisaille | Bord de fente propre, poussière minimale | Déviation de la pale, flottaison de l'air |
| Rigide / Module élevé (PET, PVC) | Découpe par cisaillement | Géométrie de coupe précise, bords nets | Faux-rond de la lame, défaut d'alignement |
| Films épais / stratifiés | Cisaillement / Écrasement puissant | Capacité de force de cisaillement élevée | Variation de la charge latérale, usure des lames |
Pour un cadre basé sur la planification d'expériences (DOE) cartographiant l'interaction entre la profondeur de chevauchement et le jeu latéral pour ces catégories de substrats — y compris un modèle de compromis de Pareto entre la qualité du tranchant et la durée de vie de la lame — voir Optimisation de la profondeur de chevauchement et du jeu latéral des couteaux circulaires.
Si vous constatez des découpes en forme de serpent uniquement sur certaines références, vérifiez si la méthode correspond à l'épaisseur du film, au module, au coefficient de frottement et à la plage de vitesse.
Contrôle de la tension et de l'enroulement
Points de consigne et profils
La tension n'est pas qu'une simple valeur numérique ; c'est un profil qui varie selon les zones et le temps. La stabilité de la trajectoire de la fente dépend de la stabilité de l'état de contrainte de la bande.
Règles pratiques qui résistent à l'épreuve du temps :
- Maintenir une tension stable sur toute la surface dérouler → durée du processus → rembobiner, et vérifier les mesures réelles du capteur de force par rapport aux points de consigne du contrôleur. Les variations de tension dépassant ±5%–8% Les écarts par rapport à la cible sont souvent suffisants pour provoquer un glissement latéral de la bande et amorcer une dérive de la ligne de coupe. L'équipe de terrain de Maxtor Metal utilise cette plage ±5%–8% comme seuil d'alerte lors de l'examen des relevés de tension pendant les investigations post-dérive sur les lignes des clients.
- Utilisez intentionnellement une tension conique ; à mesure que le diamètre augmente, la tension doit souvent diminuer pour éviter le télescopage, le flambage des bords ou l’écrasement des noyaux.
Pour un point de départ normatif en matière de tension des bandes, TAPPI publie des documents de référence sur la tension, tels que : TAPPI TIP 0200-01:2021 (web tension guidelines).
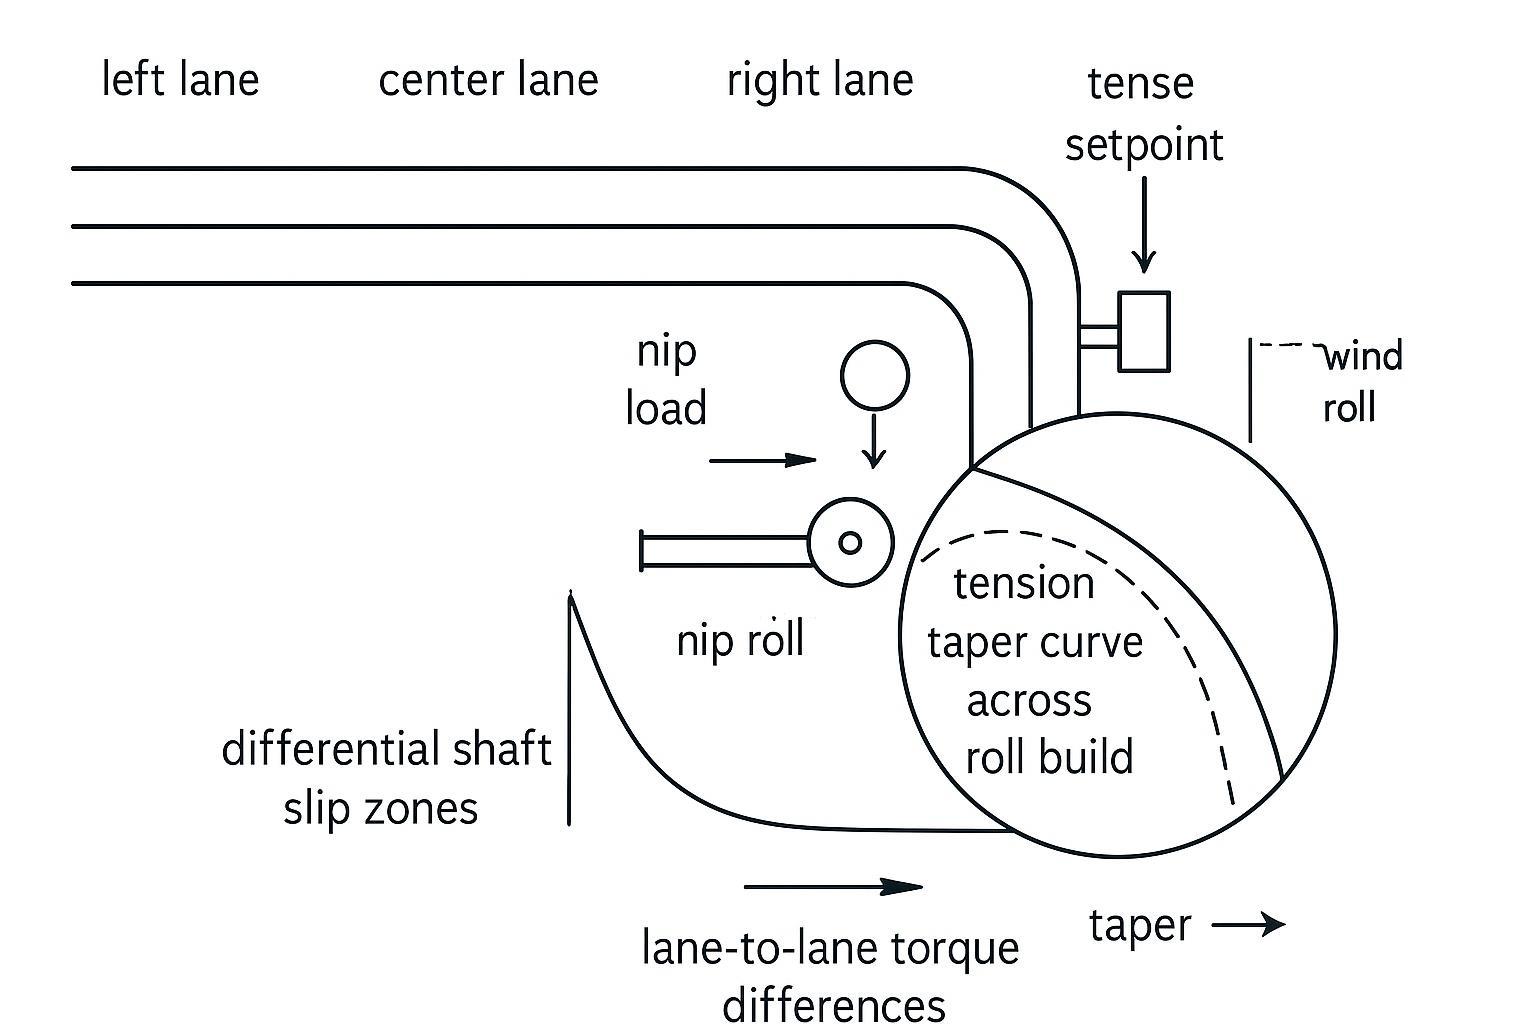
Differential shafts and nip
Differential winding is often the difference between “lanes that behave” and “lanes that walk.” When lanes build diameter at slightly different rates, the system needs a controlled way to equalize torque so one lane doesn’t go slack and start wandering.
Checks:
- Confirm differential elements actually slip under the expected torque range.
- Validate nip load is balanced across the roll face; uneven nip can create lane-to-lane traction differences.
- Review taper tension alongside differential settings; if you tighten tension as diameter grows, you can overload one lane and destabilize tracking.
Transitions and traction
A lot of snake cuts are “transition defects”:
- acceleration to production speed
- splice passage
- turret transfer
- roll hardness change as diameter builds
During transitions:
- Confirm web path traction is consistent (no sudden slip at a particular roll).
- Reduce speed briefly as a diagnostic. If drift drops immediately, suspect air/traction/static dynamics before you change knives.
- Treat edge guide hunting as a symptom—often caused by tension oscillation, misalignment, or unstable traction.
Alignement et synchronisation de la vitesse
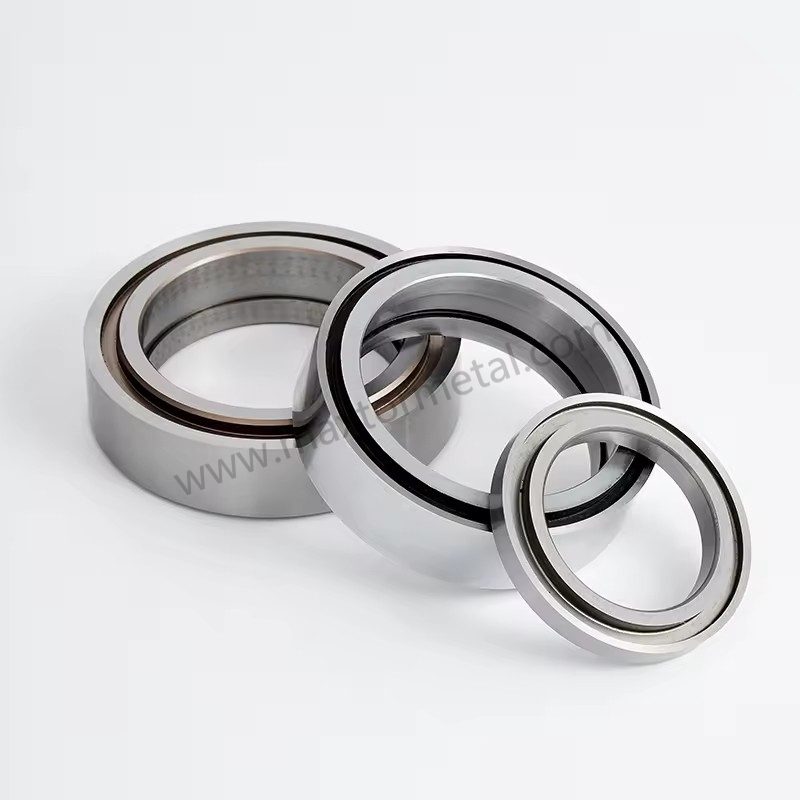
Rolls, shafts, and nip balance
If the web is being forced sideways by geometry, no knife setting will “hold it straight” consistently.
- Check roll parallelism relative to the machine centerline.
- Inspect roll faces for taper, wear, contamination, or damage.
- Verify nip pressure distribution; uneven nip can steer the web.
A practical reference on the fundamentals of centerline tracking and lateral motion causes is Walker’s compilation in the web handling community (see Web Lines: Walker on Web Handling (2003–2014 compilation PDF)).
Speed differential at shear nip
For shear slitting, speed mismatch can create a lateral force component at the cut.
Checklist:
- Verify knife surface speed matches the web where required by your slitting method.
- Confirm drive coupling/backlash isn’t creating periodic speed variation.
- If drift scales with speed but not tension, suspect speed match and vibration.
Bearing health and vibration
Bearings and vibration problems masquerade as “slitting problems” all the time.
- Compare bearing temperatures left vs right.
- Listen for cyclic noise; check for pattern marks.
- If you have vibration monitoring, log spectra at the slitting head and rewind.
Effets du matériau et de l'air
Gauge profile and variability
Cross-web thickness variation and camber create unequal strain across lanes. The web will generally track toward the tighter side.
Checks:
- Verify incoming roll profile and hardness consistency.
- Look for lane-to-lane differences that correlate with parent roll position (edge vs center).
- If drift only occurs on certain lots, capture lot ID and gauge profile data in your log.
Air entrainment and lay-on
Air is a real “mechanical element” at high speeds. If the web rides on an air film, traction changes and the cut can wander.
Checks:
- Watch for flutter and poor lay-on at rewind.
- Use lay-on/nip effectively (within machine limits) to reduce trapped air.
- As a diagnostic, reduce speed modestly and see whether wander decreases.
Static and edge defects linkage
Static charge can pull film toward guides/rollers, attract dust, and make separation points unstable—especially in thin films at higher speeds.
Checks:
- Verify bonding/grounding continuity at key rolls.
- Inspect ionizing bars for cleanliness and output.
- Track whether the defect is worse in low humidity conditions.
Lorsque la poussière attirée par l'électricité statique constitue en soi un problème de qualité du produit — et non un simple facteur d'instabilité de guidage —, les causes profondes de la génération de poussière au niveau de la lame (Ra, microstructure du carbure, frottement secondaire induit par le recouvrement) nécessitent une analyse distincte. Voir Analyse des causes profondes de la génération de poussière de refendage : Ra du flanc de la lame, microstructure du carbure et tolérances de montage.
FAQs:
Q : Quelle est la cause des coupes en serpentin lors du découpage de film ?
R : Les coupes en serpentin proviennent généralement d'une instabilité latérale : forces exercées sur la lame (faux-rond, chevauchement, jeu du porte-lame), mécanique de la bande (déséquilibre de tension, problèmes d'enroulement différentiel), géométrie (défaut d'alignement, pince de rouleau inégale) ou dynamique (inclusion d'air et électricité statique). La méthode la plus rapide consiste à déterminer si la dérive débute au niveau de la lame ou si elle apparaît pendant l'enroulement.
Q : Comment savoir si la dérive de la ligne de coupe est un problème de lame ou de tension ?
R : Si le problème est localisé sur une bande spécifique et débute dès la station de découpe, même à faible vitesse, suspectez les lames, le faux-rond (runout) ou les porte-lames. S'il s'aggrave au fur et à mesure que la bobine grossit, s'améliore lorsque vous modifiez la tension ou se déplace avec la position du mandrin, suspectez la tension ou l'enroulement différentiel.
Q : Le faux-rond de la lame (runout) peut-il vraiment provoquer la dérive des bandes de coupe ?
R : Oui. Même un faible faux-rond peut générer une force latérale répétitive qui dévie la trajectoire de coupe. Mesurez le faux-rond sur l'arbre, les faces des entretoises et les faces de la lame à l'aide d'un comparateur à cadran, puis comparez les bandes « conformes » aux bandes « défectueuses ».
Q : Quels réglages de tension permettent d'arrêter la dérive de la ligne de coupe sur une bobineuse-coupeuse ?
R : Commencez par stabiliser la tension dans chaque zone et vérifiez la tension réelle par des mesures. Utilisez ensuite un profil de tension dégressive (taper) contrôlé pour éviter que la tension ne s'accumule lorsque le diamètre augmente. Les directives publiées par la TAPPI peuvent vous aider à choisir une plage initiale, que vous ajusterez ensuite en fonction de la dureté de la bobine et de la stabilité des bandes.
Q : Les arbres différentiels empêchent-ils la dérive des bandes et le télescopage ?
R : Ils sont utiles lorsque les diamètres des bandes augmentent de manière inégale, car le glissement contrôlé équilibre le couple afin qu'aucune bande ne se détende ni ne dévie. Si les éléments de friction se bloquent ou si le couple est mal réglé, des différences de dureté entre les bandes et des dérives peuvent toujours survenir.
Q : Pourquoi la dérive de la ligne de coupe s'aggrave-t-elle à grande vitesse ?
R : Une vitesse plus élevée augmente l'inclusion d'air, amplifie les vibrations et accentue l'impact des légers défauts d'alignement. Si la dérive diminue rapidement lorsque vous ralentissez, suspectez la dynamique de l'air, la traction ou l'électricité statique avant de modifier la géométrie des lames.
Q : Comment réduire l'inclusion d'air lors de l'enroulement de film ?
R : Améliorez mefficacité du rouleau presseur/toucheur (lay-on/nip) dans les limites de la machine, vérifiez la géométrie du chemin de bande à l'entrée de m'enroulement et ajustez la tension/dégressivité (taper) pour que la bande se conforme à la bobine plutôt que de chevaucher un film d'air. Un test de réduction de vitesse est un moyen rapide de confirmer si l'air est à l'origine de l'instabilité.
Q : Où dois-je enregistrer les données pour éviter que la coupe en serpentin (snake cuts) ne réapparaisse ?
R : Enregistrez par ID de bobine et par bande : l'assemblage du train de lames (diamètre extérieur, épaisseur, entretoises), les relevés de faux-rond (runout), les réglages de chevauchement (overlap) et d'angle d'inclinaison (cant angle), les tensions par zone et le profil dégressif (taper), le type et les réglages de l'arbre d'enroulement, la vitesse, l'état de neutralisation de l'humidité/électricité statique, et si la dérive a varié selon la vitesse ou l'augmentation du diamètre de la bobine.
Conclusion
Éliminer les coupes en serpentin (snake cuts) nécessite de renoncer aux réglages empiriques et au hasard pour adopter une routine de diagnostic systématique fondée sur la physique. En vérifiant méthodiquement la géométrie de la lame et la rigidité du porte-lame (en maintenant un TIR ≤ 0,050 mm ainsi qu'un chevauchement et un angle d'inclinaison adéquats), en stabilisant les profils de tension de bande dans les zones d'enroulement et en éliminant les défauts d'alignement des rouleaux et l'inclusion d'air à haute vitesse, les lignes de transformation de bande peuvent obtenir une stabilité immédiate de la ligne de coupe.
Pour transformer cette liste de contrôle en gains opérationnels durables, les usines doivent formaliser ces vérifications dans une procédure d'utilisation normalisée (SOP). L'embauche d'une fiche de réglage standardisée — intégrant des validations obligatoires pour les relevés de faux-rond (runout), de chevauchement (overlap) et de tension — associée à l'établissement d'une cadence de maintenance préventive (PM) stricte pour les porte-lames, arbres et roulements, réduit considérablement la variabilité lors des changements de format.
Pour les usines qui standardisent les outillages sur plusieurs lignes de découpe, Maxtor Metal fournit des couteaux circulaires de cisaillement avec une documentation dimensionnelle et de dureté complète par lot, et propose un service OEM/ODM lorsque les couteaux doivent correspondre aux plans d'arbres et de porte-lames existants. les couteaux circulaires et lames de Maxtor Metal for geometry and specification reference.
Ultimately, measuring the success of these stability controls comes down to key performance indicators. High-performing converting operations track five core KPIs to validate their slitting performance:
- Scrap & Waste Rate (%): Direct reduction in trimmed film waste and rejected off-spec rolls.
- Efficacité globale de l'équipement (OEE): Higher running speeds and sustained cut stability.
- Unplanned Downtime: Fewer line stops caused by web breaks or mid-run adjustments.
- Blade Service Life: Extended tool durability resulting from minimized side loading and optimal overlap.
- Customer Quality Complaints: Lower incidence of edge weaves, telescoping, or slitting defects in finished roll shipments.
Author / Technical Reviewer
Jerry Chu | Technical Support Specialist (After-sales Service)
Maxtor Metal
Jerry brings 10+ years of cross-industry application experience across paper manufacturing, plastic recycling/crushing, metal slitting, and wood processing. Specializing in resolving real-world slitting challenges—such as cutting burrs, excessive dust, and edge instability—he works directly with field engineering teams to optimize tooling performance and operational reliability.
- Certifications: Certified Maintenance & Reliability Professional (CMRP), Project Management Professional (PMP®)
- Specialties: On-site slitting troubleshooting, custom blade geometry design, and preventive maintenance SOP development

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean