

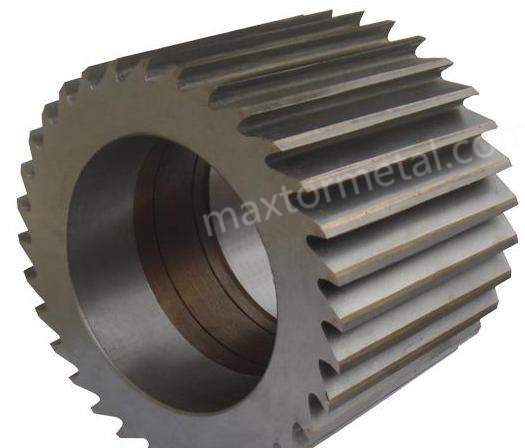
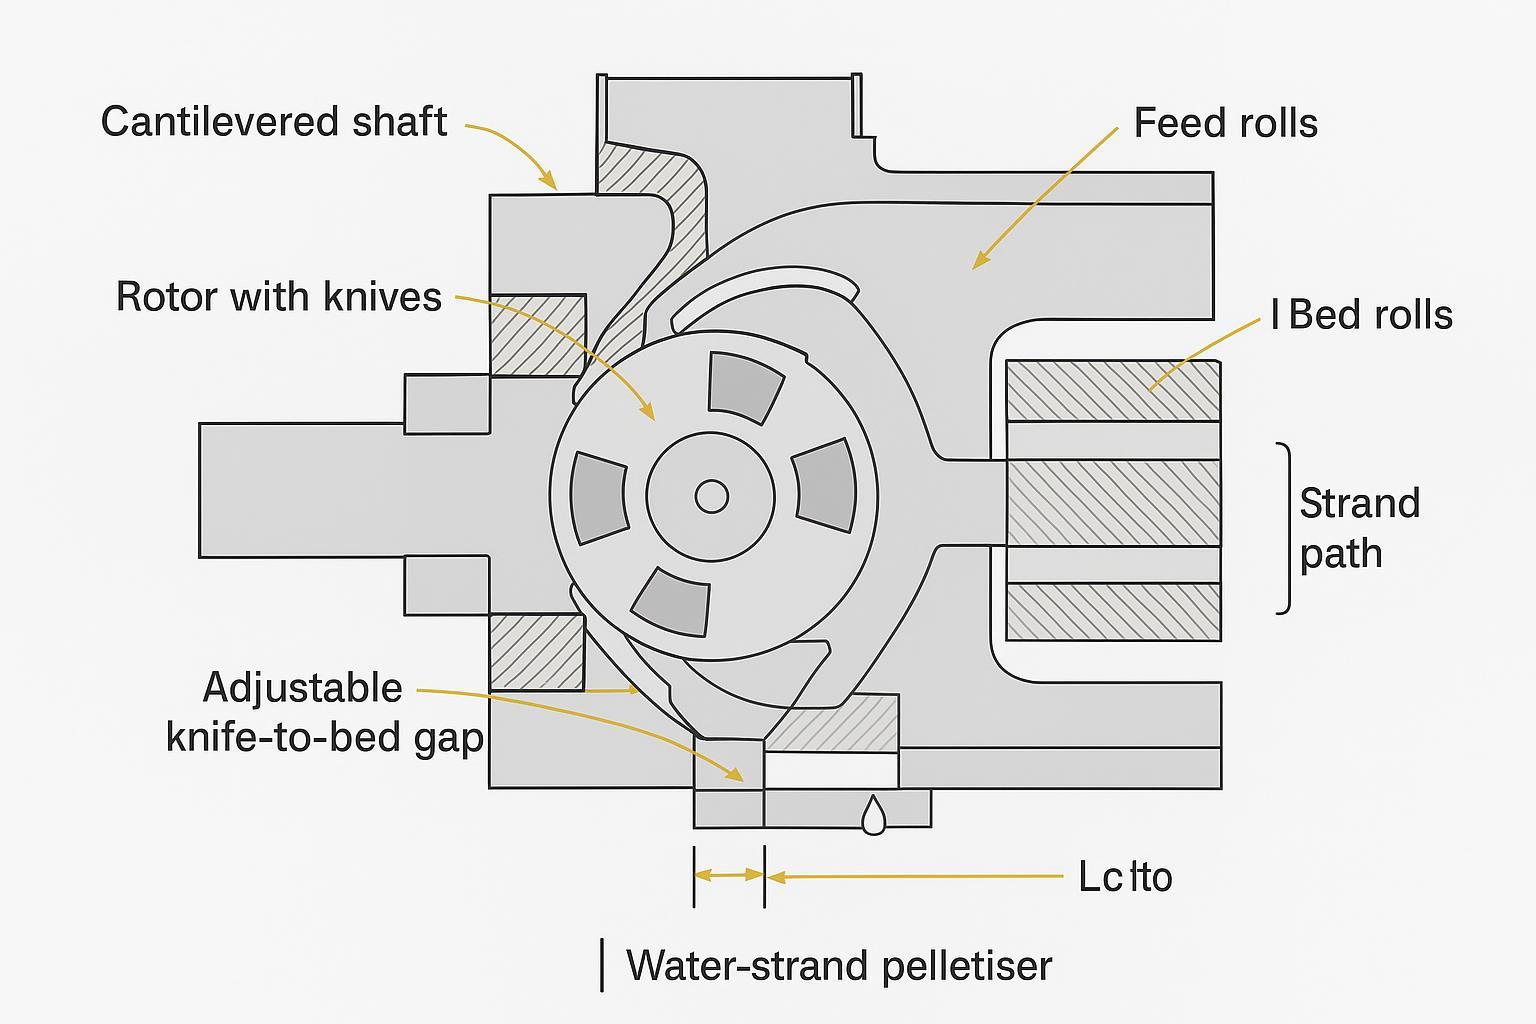
Rotor pelet kantilever (cantilevered pelletizer rotor) pada lini water-strand menggunakan ruang pemotongan tipe swing-open (ayun) atau slide-open (geser) sehingga rotor, pisau landasan (bed knife), dan area pengumpanan dapat diakses dalam hitungan detik, tanpa perlu membongkar set bantalan (bearing) depan. Lebih sedikit pengencang dan komponen yang menghalangi Anda dari zona pemotongan, yang berarti pembersihan lebih cepat, penggantian pisau lebih singkat, dan waktu yang lebih sedikit bagi residu warna untuk mencemari proses produksi berikutnya. Singkatnya, ini membantu Anda beralih dari warna A ke warna B lebih cepat, dengan risiko bintik warna (streaks), ekor (tails), dan serbuk halus (fines) yang lebih rendah.
Dalam panduan ini, Anda akan mempelajari bagaimana desain akses kantilever menghemat waktu, apa yang harus diperhatikan saat memilihnya, cara mengatur celah dan merawat pemotong, serta dokumen apa saja yang harus diminta dari pemasok pisau untuk menjaga QA tetap ketat. Kami akan menggunakan istilah persis “cantilevered pelletizer rotor” di sepanjang artikel ini agar selaras dengan maksud pencarian umum.
Poin-poin penting
- Akses swing-open memangkas langkah-langkah selama penggantian warna dan mempersingkat paparan bagian yang basah, sehingga mengurangi kontaminasi silang.
- Mulailah dengan celah pisau-ke-landasan (knife-to-bed clearance) yang konservatif (0.05–0.20 mm) dan verifikasi berdasarkan kualitas pelet; catat pengaturan dan hasilnya untuk pengulangan di masa mendatang.
- Prioritise bantalan/segel tahan korosi dan pengeringan strand yang tepat untuk menstabilkan pelet dan mengurangi serbuk halus (fines).
- Mintalah laporan material yang dapat dilacak, perlakuan panas (heat-treat), kekerasan (ASTM E18/ISO 6508-1), dan dimensi dari pemasok.
Mengapa rotor kantilever digunakan pada lini water-strand
Akses lebih cepat, langkah lebih sedikit
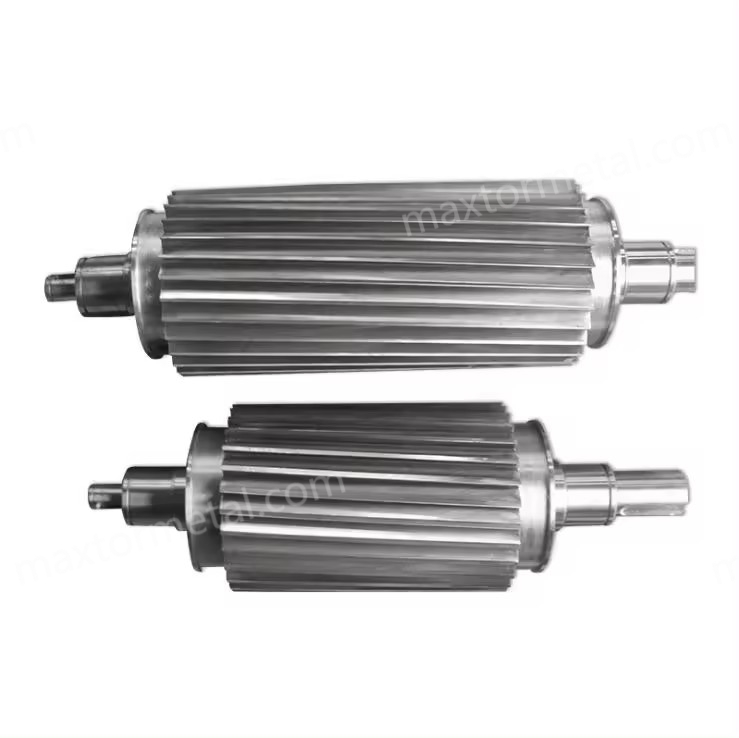
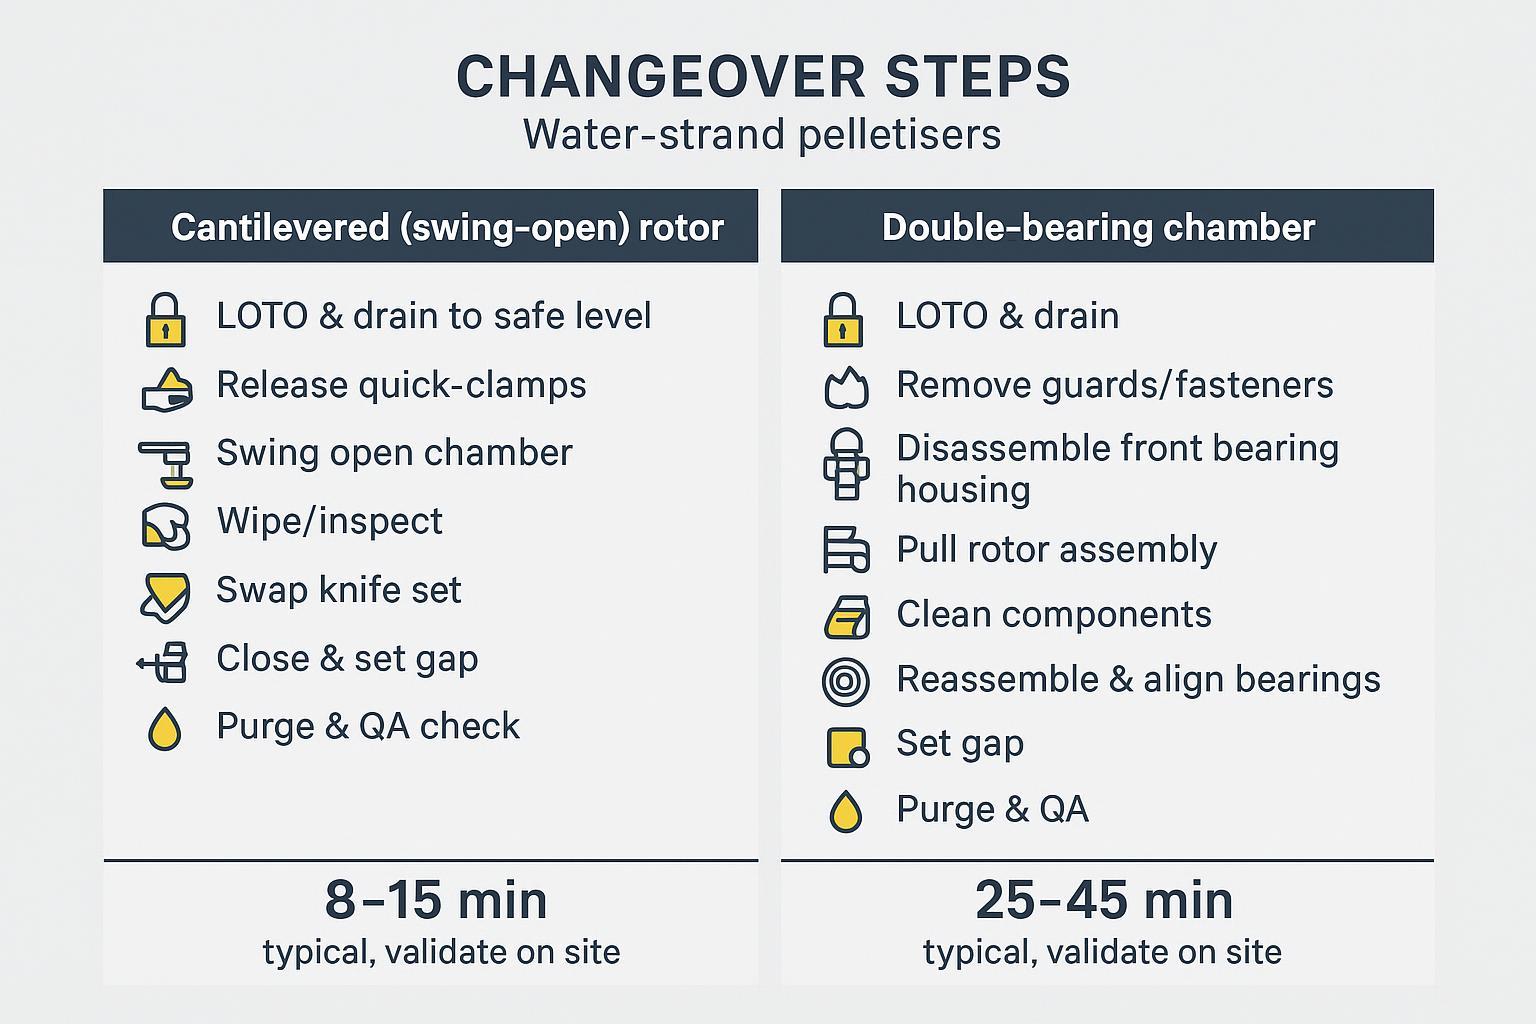
Dibandingkan dengan ruang bantalan ganda (double-bearing) yang memerlukan pelepasan pelindung, pembongkaran housing, dan penyelarasan ulang bantalan, desain akses kantilever menggunakan klem pelepas cepat (quick-release clamps) dan bagian depan berengsel atau berpemandu rel untuk mengekspos rotor dan pisau landasan (bed knife). Dalam praktiknya, cantilevered pelletizer rotor membantu operator beralih langsung dari LOTO ke akses pisau dengan peralatan minimal, yang merupakan pendorong utama pergantian (changeover) yang lebih cepat. Beberapa OEM strand pelletiser menekankan akses cepat atau tanpa alat ke zona pemotongan, sehingga mengurangi waktu perawatan dan pembersihan; misalnya, pelatihan dan brosur MAAG menyoroti housing berputar atau bergeser yang dirancang untuk meminimalkan waktu henti (downtime), seperti yang terlihat pada keluarga seri T200/S dan kepala swing-open PRIMO FC yang dijelaskan dalam literatur produk perusahaan. Lihat fitur-fitur yang dirujuk dalam materi pabrikan sendiri untuk pengurangan waktu perawatan dan akses ruang yang cepat pada seri S3500 dan keluarga terkait: brosur S3500 menjelaskan bagian depan pada slide linier untuk memungkinkan akses tanpa alat, dan PRIMO FC mencatat akses putar multi-poros untuk pembersihan cepat (MAAG S3500 brochure; Fitur MAAG PRIMO FC).
Hasil potong lebih bersih, kontaminasi lebih rendah
Semakin sedikit Anda mengganggu rakitan dan semakin cepat Anda dapat menyeka residu dari ruang pemotongan, semakin rendah probabilitas terbawanya pigmen (pigment carry-over). Waktu buka yang lebih singkat juga membatasi debu di udara dan cipratan ke dalam bantalan serta segel. Akses cepat mendorong pembersihan mikro yang sering dilakukan alih-alih pembongkaran mendalam yang jarang dilakukan, yang cenderung menstabilkan serbuk halus (fines) dan ekor (tails) saat beralih di antara warna atau tingkat daur ulang/pengisian tinggi (high-fill).
Waktu kerja (uptime), keselamatan, dan pemeriksaan QA
Lebih sedikit bagian yang harus dilepas berarti jendela lockout/tagout (LOTO) yang lebih singkat dan lebih sedikit kesalahan perakitan kembali. Ini juga membuat pemeriksaan QA cepat (ujung pelet di bawah pembesaran, Lab* deltas) praktis sebelum melanjutkan throughput penuh. Beberapa pemasok menunjukkan penutup ruang pada rel atau dengan bantuan pneumatik, mengurangi penanganan manual dan titik jepit; lihat materi pelatihan Bay Plastics Machinery yang membahas desain pembersihan cepat dan pendekatan pengeringan strand yang mendukung start-up cepat (BPM Training PDF).
Esensi desain dan pemilihan
Material rotor dan pisau
Metalurgi pisau dan dokumentasi mendasari keandalan serta persetujuan QA. Opsi umum yang banyak digunakan meliputi:
- Baja perkakas D2/SKD11: umumnya dikeraskan hingga sekitar HRC 58–62, menyeimbangkan ketahanan aus dan ketangguhan untuk pemotongan strand PP/PE umum. Keluarga material referensi dirangkum oleh pemasok pisau spesialis dan halaman konteks OEM.
- Baja berkecepatan tinggi M2: sekitar HRC 55–62 dengan kekerasan panas (hot-hardness) yang baik, cocok untuk lini berkecepatan lebih tinggi dan tepi pisau yang tajam.
- Baja tahan karat 440C: sekitar HRC 58–60 dengan ketahanan korosi yang ditingkatkan untuk lingkungan basah.
- Pisau landasan (bed knives) atau tatahan (inlays) Tungsten Karbida: kekerasan efektif sering kali setara dengan HRC 68–72 (atau >1500 HV), sangat berharga untuk bahan daur ulang yang diisi serat kaca (glass-filled) atau abrasif; banyak OEM menawarkan pisau landasan karbida padat (solid-carbide) dalam brosur mereka (lihat catatan tentang karbida padat di MAAG S3500 brochure).
Untuk verifikasi kekerasan, mintalah data uji Rockwell C yang sesuai dengan ASTM E18 atau ISO 6508-1, termasuk beban, lokasi, dan 3–5 pembacaan dengan rentang, yang dilacak ke ID komponen dan lot panas (heat lot). Panduan praktis tentang pengujian Rockwell menjelaskan indentor berlian dan beban utama 150 kgf yang digunakan untuk HRC (Ikhtisar ASTM E18; Panduan Buehler Rockwell).
Jika set pisau kustom diperlukan, pemasok seperti MAXTOR METAL dapat memproduksi sesuai dengan gambar, sketsa, atau sampel Anda dan menyediakan laporan material, perlakuan panas, kekerasan, dan toleransi dimensi. Dalam pengadaan, tentukan kelas baja, rentang kekerasan target, geometri tepi, dan toleransi (misalnya, ±0,01–0,05 mm pada ketebalan/pola lubang) serta minta dokumentasi yang dapat dilacak. Untuk contoh cakupan dokumentasi dan kesesuaian produk, lihat panduan netral dan halaman produk perusahaan: Panduan praktik terbaik untuk pisau pelet menguraikan ekspektasi dokumentasi, dan halaman pisau pelet plastik menunjukkan gaya dan opsi pemasangan (panduan pisau pelet MAXTOR METAL; produk pisau pelet plastik MAXTOR METAL). Saat menerbitkan RFQ/PO, sertakan sertifikat pabrik material dan nomor panas/batch, laporan perlakuan panas dengan kekerasan target, lembar kekerasan ASTM E18/ISO 6508-1 dengan beberapa pembacaan dan lokasi, laporan dimensi (panjang/lebar/ketebalan, jarak lubang, keparalelan/runout) yang dikaitkan dengan ID komponen, dan geometri tepi yang ditentukan (radius asah/chamfer, catatan tatahan karbida) sehingga QA dapat memberikan persetujuan tanpa penundaan.
Kontrol celah dan kekakuan pemotong
Literatur OEM sering kali menunjukkan penyetel mikrometrik (eksentrik, baut dorong-tarik) yang memungkinkan celah pisau-ke-landasan (knife-to-bed) yang sangat halus—hingga beberapa seperseratus milimeter pada beberapa model. Anggap ini sebagai batas kemampuan alih-alih setpoint tetap; metode awal yang praktis adalah mendekatkan tepi rotor hingga bersentuhan ringan secara seragam (“kiss”), lalu mundur ke celah operasional yang disesuaikan dengan ukuran polimer dan pelet. Rentang awal rekayasa untuk lini water-strand biasanya adalah 0,05–0,10 mm untuk PP/PE tanpa pengisi (unfilled) dan 0,10–0,20 mm untuk campuran berisi kaca (glass-filled)/abrasif. Stabilitas bergantung pada kekakuan dan penyelarasan: cari penyangga yang diperkuat, bantalan presisi, dan permukaan dengan pin dowel yang mempertahankan posisi setelah setiap kali dibuka. Untuk contoh desain akses cepat yang dirancang untuk mempertahankan penyelarasan, lihat ruang geser/poros MAAG dan lini pembersihan cepat BPM (MAAG S3500 brochure; BPM Training PDF).
Integrasi wet-end dan dewatering
Sisa kelembapan pada strand menyebabkan timbulnya fines (serbuk halus) dan noda (smear) selama restart. Padukan akses kantilever dengan pengeringan yang kuat: pisau udara non-kontak atau sistem vacuum-air-knife (VAK) yang memisahkan tetesan air dan menjaga area pengumpanan tetap kering membantu menstabilkan kualitas potongan dan warna. Materi pelatihan Bay Plastics Machinery menjelaskan pengering strand VAK yang menggunakan blower tunggal dengan demisting dan drainase—an pendekatan yang mendukung restart yang konsisten dengan masuknya air yang minimal (BPM Training PDF). Pilih drainase terkontrol pada seluncuran air (water slide) dan hindari genangan air di dekat rol pengumpan.
SOP penyetelan dan pemeliharaan
Panduan pengaturan pisau-ke-landasan (knife-to-bed)
Keselamatan adalah yang utama. Terapkan lockout/tagout penuh, isolasi penggerak, dan kuras kotak air ke tingkat yang aman sebelum dibuka. Jauhkan jari dari tepi pisau dan bagian yang bergerak; gunakan sarung tangan tahan potong dan pelindung mata.
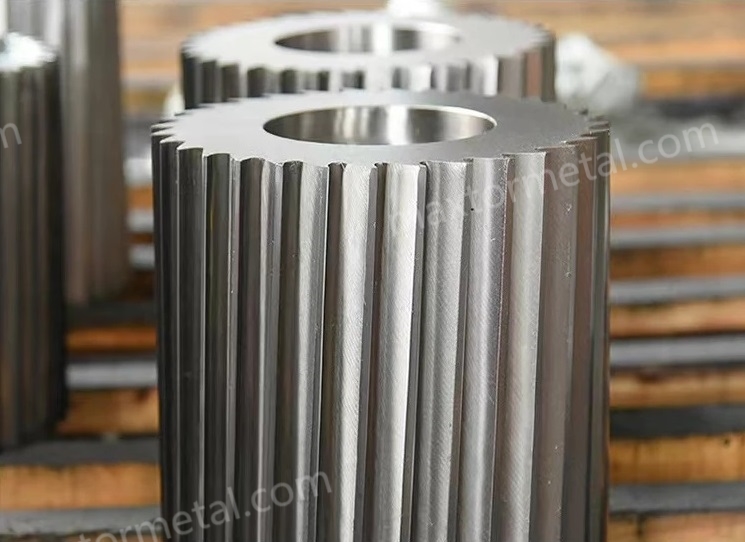
- Pengaturan dasar: Dengan pisau baru atau yang baru diasah ulang, putar perlahan (jog) rotor untuk menyelaraskan pisau di atas pisau landasan (bed knife). Dekatkan tepi pisau hingga bersentuhan ringan dan merata di seluruh lebar. Mundurkan ke celah awal yang sesuai untuk proses produksi (lihat tabel di bawah). Verifikasi di bagian kiri/tengah/kanan dengan feeler gauge.
- Verifikasi dengan hasil potongan: Mulai secara perlahan dan periksa pelet pertama di bawah pembesaran 10–20×. Pemotongan yang bersih tanpa noda (smear), ekor (tails) yang minim, dan tidak ada burr yang mengilap menunjukkan pengaturan yang baik. Jika terjadi getaran (chatter), buka celah sebesar 0,02–0,03 mm atau kurangi pengumpanan selama satu menit untuk menstabilkan.
- Catat pengaturan: Catat polimer, jumlah/diameter strand, target panjang pelet, pembacaan celah, penarikan ampera, fines %, tails %, dan Ladelta b* sehingga Anda dapat mereproduksi pengaturan untuk rotor pelletizer kantilever Anda pada pekerjaan serupa berikutnya.
Titik awal celah (panduan rekayasa; validasi di lokasi):
| Polimer/pengisi dan target pelet | Celah awal (mm) | Catatan |
|---|---|---|
| PP/PE tanpa pengisi (unfilled), pelet 2–3 mm | 0.05–0.10 | Targetkan pemotongan yang tajam; tingkatkan celah jika terjadi getaran (chatter) |
| PET/PA tanpa pengisi (unfilled) | 0.07–0.12 | Pastikan strand benar-benar kering |
| 20–40% glass‑filled PP/PA | 0.10–0.20 | Prefer carbide bed knife; avoid chipping |
| High‑recycle with fines | 0.10–0.18 | Prioritise strand drying and frequent checks |
These values align with fine‑adjust capability mentioned in OEM literature but must be confirmed by your own QA.
For a practical, step‑by‑step blade replacement reference, see this neutral guide to safe, efficient blade changes on pelletisers, which covers tools, sequencing, and verification checks (replace pelletizer blades safely and efficiently).
Cleaning and colour‑change steps
Clean quickly and methodically to prevent carry‑over. Swing or slide the chamber open; vacuum loose pellets and dust, then wipe with lint‑free cloths. Use polymer‑safe solvent sparingly and avoid spraying near bearings and seals. If micro‑chipping or rounding is visible, replace or rotate to a fresh edge and re‑confirm the gap. Lower the water level to the minimum effective; ensure the air‑knife/VAK is operating correctly. Restart at reduced throughput, discard the first 1–3 minutes, then check Lab* colour deltas and sieve for fines before ramping up.
Bearings, seals, and corrosion care
A water‑strand environment adds moisture and washdown chemicals to the usual shock and vibration. Where possible, choose sealed, corrosion‑resistant bearing units with multi‑barrier seals and stainless flingers, similar in concept to hygienic “food‑line” units engineered for wet service; OEM application notes from bearing makers explain why such housings tolerate frequent washdowns and help keep grease where it belongs (SKF Food Line overview). If you run standard units, relubricate more frequently in splash zones (daily to weekly depending on speed/temperature) until a small purge appears at the seals, following manufacturer guidance. Keep water circuits clean, drain housings after washdown, avoid directing high‑pressure jets at seals, and schedule daily visual checks for leaks, unusual heat, or vibration. Small habits here pay back with longer bearing life and steadier gap control.
A cantilevered pelletizer rotor turns colour changes from a lengthy strip‑down into a controlled, quick sequence. The result is faster restarts, more stable pellets, and typically lower fines and tails—without increasing risk to operators or QA. As you consider upgrades, validate mechanical fit and stiffness on your line, request traceable material/heat‑treat/hardness/tolerance documents with any new knife set, and pilot the configuration on your most abrasive grades to lock in gap settings and purge times.
Protokol validasi percontohan (tidak memerlukan data lokasi)
If you want to justify a cantilevered pelletizer rotor upgrade with evidence—without relying on OEM marketing—run a simple A/B changeover trial on your own line and archive the results.
- Scope: Same polymer family, same strand count/diameter, same pellet length target; compare your current cutter versus a cantilevered/swing‑open access design.
- Time stamps: Record (1) LOTO start, (2) chamber open, (3) knives set complete, (4) first pellets, (5) first “OK” pellets released.
- Quality metrics: fines %, tails %, pellet length consistency, and colour delta (e.g., Lab* / ΔE) at 1, 3, 5, 10 minutes after restart.
- Limbah: Purge scrap (kg) and time-to-spec.
- Process conditions to log: water box level/flow/temp, dryer settings (air knife/VAK), feed-roll speed, rotor rpm, and knife-to-bed gap readings (L/M/R).
- Paket dokumentasi: tie the trial to traceable knife paperwork (material cert, heat-treat report, hardness per ASTM E18/ISO 6508-1, and dimensional report) so QA can audit the result.
Catatan keselamatan dan standar
This guide provides engineering starting points and must be validated against your machine OEM manual and site EHS procedures. For hazardous energy control, refer to OSHA 29 CFR 1910.147 (The control of hazardous energy—lockout/tagout) and ISO 14118:2017 (Safety of machinery — Prevention of unexpected start-up).
Tommy Tang is a Senior Sales Engineer pada Industri Logam Nanjing dengan 12 years’ experience supporting industrial blade selection and procurement. Certifications: CSE, CME, Six Sigma Green Belt, PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean