

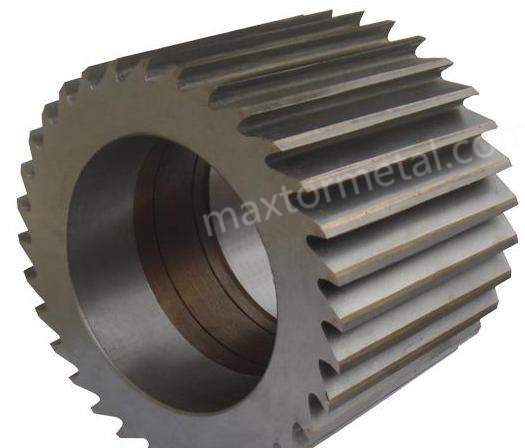
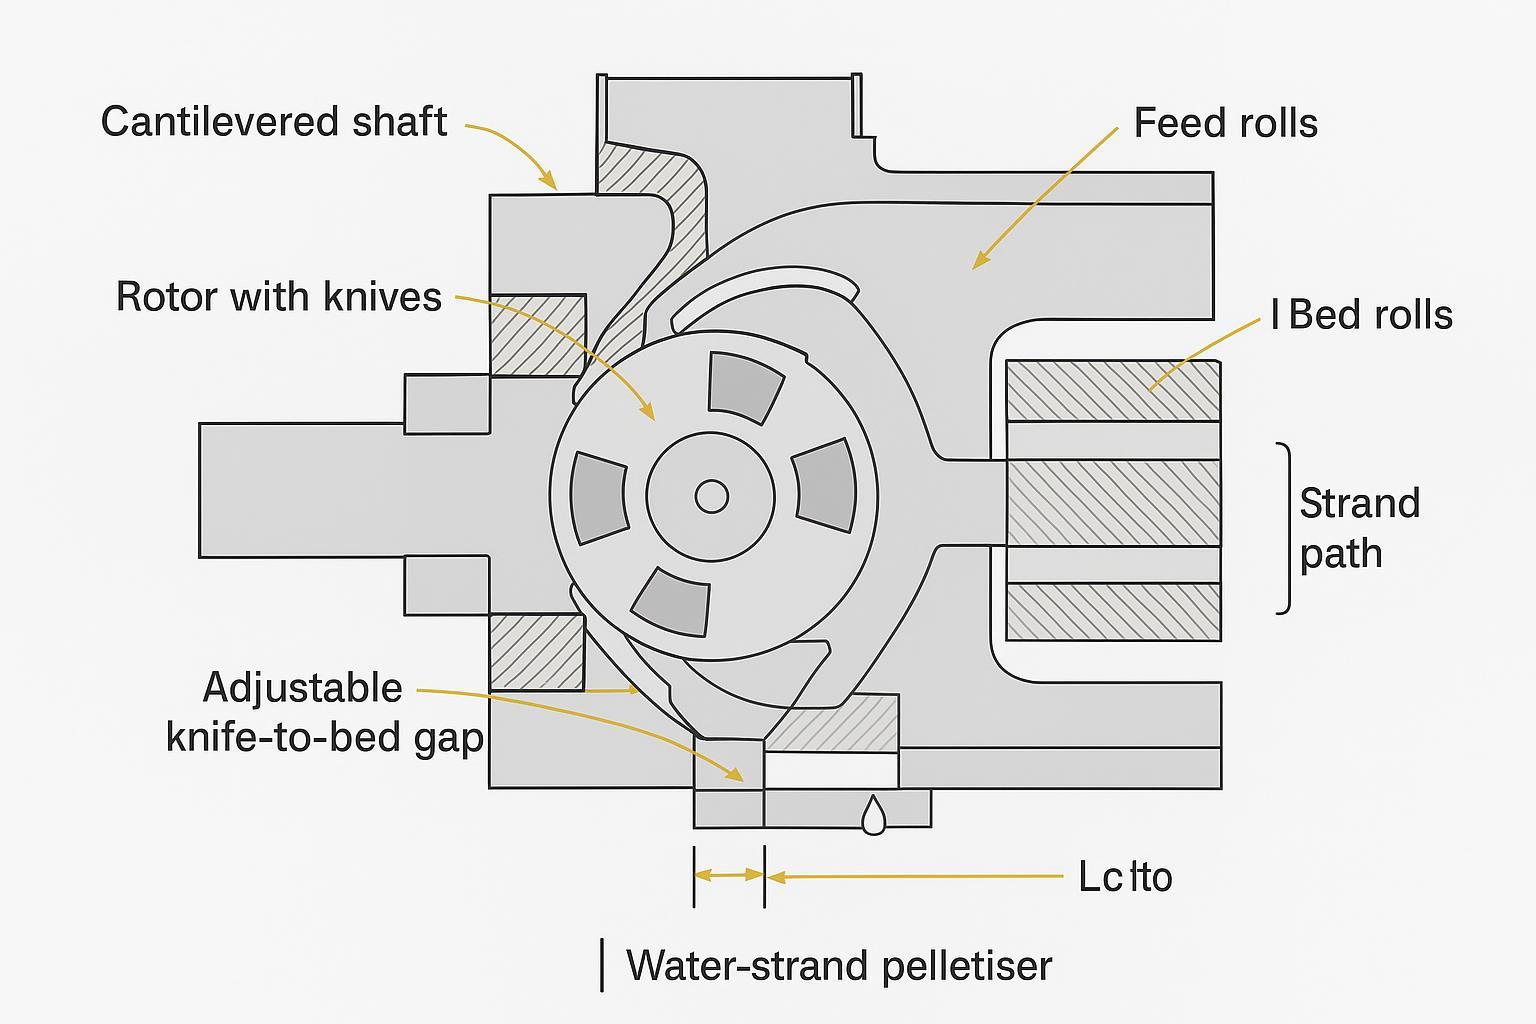
Un rotore a sbalzo per pellettizzatrice su una linea water-strand utilizza una camera di taglio con apertura a cerniera o a scorrimento, in modo che il rotore, la controcoltello e l'area di alimentazione siano esposti in pochi secondi, senza smontare il gruppo cuscinetto anteriore. Meno elementi di fissaggio e componenti si frappongono tra l'operatore e la zona di taglio, il che si traduce in una pulizia più rapida, cambi lama più veloci e meno tempo per la contaminazione dei residui colorati nella produzione successiva. In breve, aiuta a passare dal colore A al colore B più rapidamente, con un rischio ridotto di striature, code e fines.
In questa guida scoprirai come un design ad accesso a sbalzo consenta di risparmiare tempo, cosa cercare durante la selezione, come regolare i giochi e manutenere la taglierina, e quali documenti richiedere ai fornitori di lame per garantire un controllo qualità (QA) impeccabile. Utilizzeremo il termine esatto “cantilevered pelletizer rotor” in tutto il testo per allinearci alle comuni intenzioni di ricerca.
Punti chiave
- L'accesso con apertura a cerniera riduce i passaggi durante il cambio colore e accorcia il tempo di esposizione delle parti bagnate, riducendo la contaminazione incrociata.
- Iniziare con giochi conservativi tra lama e controcoltello (0.05–0.20 mm) e verificare la qualità del granulo; registrare le impostazioni e i risultati per garantire la ripetibilità.
- Dare priorità a cuscinetti/guarnizioni resistenti alla corrosione e a un'adeguata asciugatura dei fili per stabilizzare i granuli e ridurre i fines.
- Richiedere ai fornitori rapporti tracciabili su materiali, trattamenti termici, durezza (ASTM E18/ISO 6508-1) e dimensioni.
Perché utilizzare rotori a sbalzo sulle linee water-strand
Accesso più rapido, meno passaggi
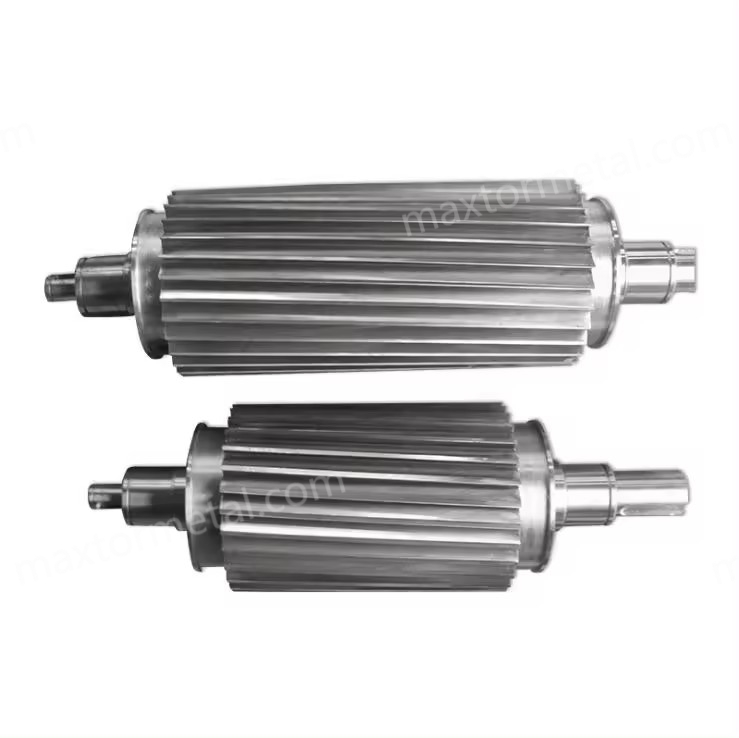
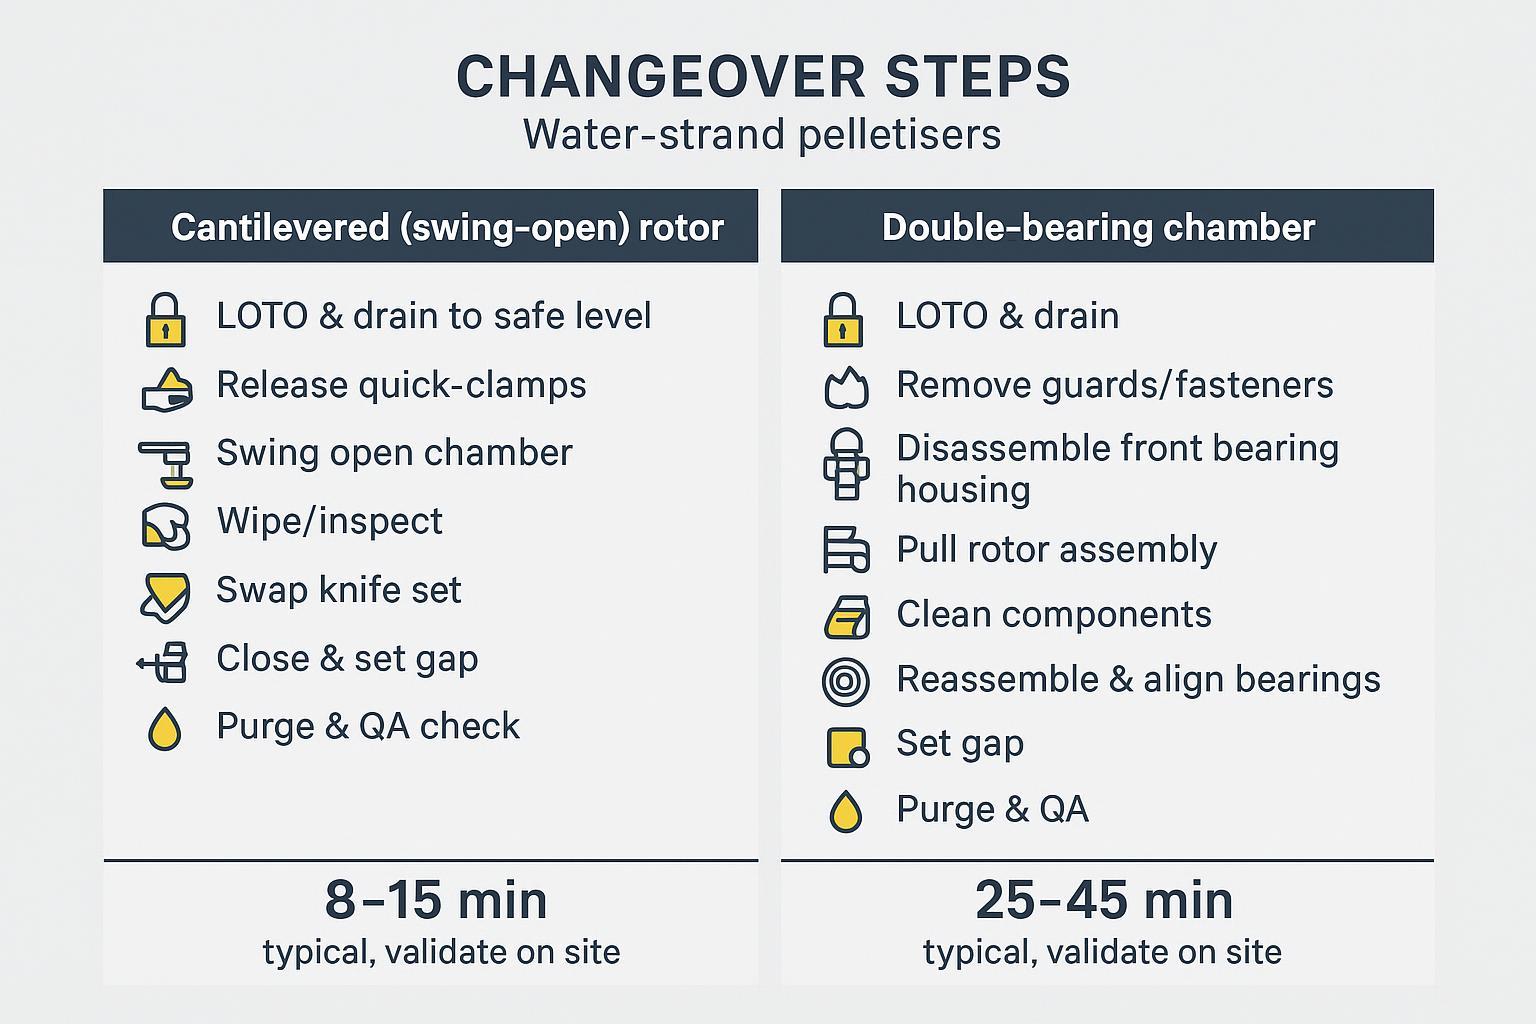
Rispetto alle camere a doppio cuscinetto che richiedono la rimozione delle protezioni, lo smontaggio dell'alloggiamento e il riallineamento dei cuscinetti, un design ad accesso a sbalzo utilizza morsetti a sgancio rapido e una parte anteriore incernierata o guidata su rotaia per esporre il rotore e la controcoltello. In pratica, un "cantilevered pelletizer rotor" aiuta gli operatori a passare direttamente dalle procedure LOTO all'accesso alle lame con un uso minimo di utensili, il che rappresenta il fattore chiave per cambi formato più rapidi. Diversi produttori OEM di pellettizzatrici a filo sottolineano l'accesso rapido o senza utensili alla zona di taglio, riducendo i tempi di manutenzione e pulizia; ad esempio, i corsi di formazione e le brochure di MAAG evidenziano alloggiamenti girevoli o scorrevoli progettati per ridurre al minimo i tempi di fermo, come si evince dalle famiglie T200/serie S e dalle teste con apertura a cerniera PRIMO FC descritte nella documentazione di prodotto dell'azienda. Si vedano le caratteristiche citate nei materiali del produttore stesso per ridurre i tempi di manutenzione e consentire un rapido accesso alla camera nelle famiglie S3500 e correlate: la brochure della S3500 descrive una sezione anteriore su guide lineari per consentire l'accesso senza utensili, e la PRIMO FC evidenzia un accesso girevole multiasse per una pulizia rapida (Brochure MAAG S3500; Caratteristiche di MAAG PRIMO FC).
Tagli più netti, minore contaminazione
Meno si interviene sul gruppo e prima si rimuovono i residui dalla camera, minore sarà la probabilità di trascinamento del pigmento. Un tempo di apertura più breve limita inoltre la polvere sospesa nell'aria e gli schizzi nei cuscinetti e nelle guarnizioni. L'accesso rapido incoraggia micro-pulizie frequenti anziché rari smontaggi completi, il che tende a stabilizzare la formazione di fines e code quando si passa da un colore all'altro o si utilizzano gradi riciclati/ad alta carica.
Tempi di attività, sicurezza e controlli QA
Meno parti da rimuovere significano finestre di lockout/tagout più brevi e meno errori di riassemblaggio. Consente inoltre di eseguire rapidi controlli QA (estremità dei granuli sotto ingrandimento, LUNdelta b*) pratici prima di riprendere la piena produttività. Alcuni fornitori propongono coperture della camera su guide o con assistenze pneumatiche, riducendo la movimentazione manuale e i punti di schiacciamento; si vedano i materiali di formazione di Bay Plastics Machinery che trattano i design a pulizia rapida e gli approcci di asciugatura dei fili che supportano riavvii rapidi (PDF di formazione BPM).
Elementi essenziali di progettazione e selezione
Materiali del rotore e delle lame
La metallurgia delle lame e la relativa documentazione sono alla base sia dell'affidabilità che dell'approvazione del controllo qualità (QA). Le opzioni tipiche e ampiamente utilizzate includono:
- Acciaio per utensili D2/SKD11: comunemente temprato a circa HRC 58–62, bilancia resistenza all'usura e tenacità per il taglio generico di fili in PP/PE. Le famiglie di materiali di riferimento sono riassunte dai fornitori di lame specializzati e dalle pagine di contesto degli OEM.
- Acciaio rapido M2: circa HRC 55–62 con buona durezza a caldo, adatto per linee a velocità più elevate e taglienti affilati.
- Acciaio inossidabile 440C: circa HRC 58–60 con una migliore resistenza alla corrosione per ambienti umidi.
- Controcoltelli o inserti in carburo di tungsteno: durezza effettiva spesso equivalente a HRC 68–72 (o >1500 HV), preziosi per materiali riciclati caricati a vetro o abrasivi; molti OEM offrono controcoltelli in carburo solido nelle loro brochure (si veda la nota sul carburo solido nella Brochure MAAG S3500).
Per la verifica della durezza, richiedere dati di prova Rockwell C conformi a ASTM E18 o ISO 6508-1, inclusi carico, posizioni e 3–5 letture con intervalli, tracciati in base all'ID del pezzo e al lotto di colata. Le guide pratiche sui test Rockwell spiegano il penetratore di diamante e il carico principale di 150 kgf utilizzati per HRC (Panoramica ASTM E18; Guida Rockwell Buehler).
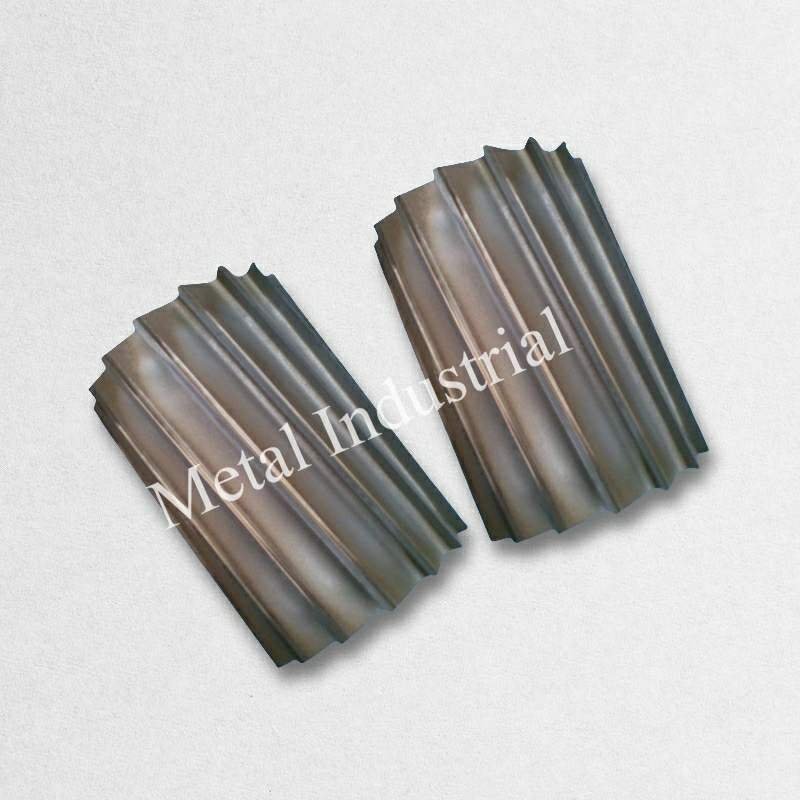
Laddove sia necessario un set di lame personalizzato, fornitori come MAXTOR METAL possono produrre su disegno, schizzo o campione e fornire report su materiali, trattamento termico, durezza e tolleranze dimensionali. In fase di acquisto, specificare il grado dell'acciaio, l'intervallo di durezza target, la geometria del tagliente e le tolleranze (ad es. ±0,01–0,05 mm su spessore/schema dei fori) e richiedere una documentazione tracciabile. Per esempi sulla portata della documentazione e sulla compatibilità del prodotto, consultare la guida neutrale e le pagine dei prodotti dell'azienda: la Guida alle migliori pratiche per i coltelli da pellettizzazione delinea i requisiti di documentazione, mentre le pagine delle lame per pellettizzatrici di plastica mostrano gli stili di montaggio e le opzioni (Guida ai coltelli da pellettizzazione MAXTOR METAL; Prodotto lame per pellettizzatrici di plastica MAXTOR METAL). Quando si emette una RFQ/PO, includere il certificato di colata del materiale (mill cert) e il numero di colata/lotto, il report del trattamento termico con la durezza target, una scheda di durezza ASTM E18/ISO 6508‑1 con letture e posizioni multiple, un report dimensionale (lunghezza/larghezza/spessore, interasse dei fori, parallelismo/eccentricità) collegato all'ID del componente e la geometria del tagliente specificata (raggio di affilatura/smusso, note sull'inserto in carburo) in modo che il controllo qualità (QA) possa procedere all'approvazione senza ritardi.
Controllo del traferro e rigidità della taglierina
La documentazione OEM mostra spesso regolatori micrometrici (eccentrici, bulloni push-pull) che consentono giochi coltello-controcoltello estremamente precisi, fino a pochi centesimi di millimetro in alcuni modelli. Considerare questi valori come limiti di capacità piuttosto che come setpoint fissi; un metodo pratico di avvio consiste nel portare il tagliente del rotore a un contatto leggero e uniforme (“kiss”), per poi allontanarlo fino a raggiungere un gioco di funzionamento adeguato al polimero e alle dimensioni del granulo. Gli intervalli di partenza ingegneristici per le linee di taglio a spaghetti ad acqua sono tipicamente di 0,05–0,10 mm per PP/PE non caricato e di 0,10–0,20 mm per miscele caricate con vetro/abrasive. La stabilità dipende dalla rigidità e dall'allineamento: cercare supporti rinforzati, cuscinetti di precisione e superfici con spine di centraggio che ripetono la posizione dopo ogni apertura. Per esempi di design ad accesso rapido progettati per mantenere l'allineamento, vedere le camere a scorrimento/rotazione di MAAG e le famiglie a pulizia rapida di BPM (Brochure MAAG S3500; PDF di formazione BPM).
Integrazione della sezione umida e disidratazione
Il trascinamento dell'umidità degli spaghetti causa polveri e bave durante i riavvii. Abbinare l'accesso a sbalzo a un'asciugatura robusta: lame d'aria senza contatto o sistemi a lama d'aria sotto vuoto (VAK) che separano le goccioline e mantengono asciutta l'area di alimentazione aiutano a stabilizzare la qualità del taglio e il colore. I materiali di formazione di Bay Plastics Machinery descrivono gli essiccatori per spaghetti VAK che utilizzano un singolo soffiatore con sbrinamento e drenaggio, un approccio che supporta riavvii costanti con un ingresso minimo di acqua (PDF di formazione BPM). Selezionare un drenaggio controllato sullo scivolo dell'acqua ed evitare ristagni in prossimità dei rulli di alimentazione.
SOP di installazione e manutenzione
Guida alla regolazione coltello-controcoltello
La sicurezza prima di tutto. Applicare la procedura completa di lockout/tagout, isolare l'azionamento e drenare la camera dell'acqua a un livello sicuro prima dell'apertura. Tenere le dita lontane dai taglienti e dalle parti in movimento; utilizzare guanti resistenti al taglio e occhiali di protezione.
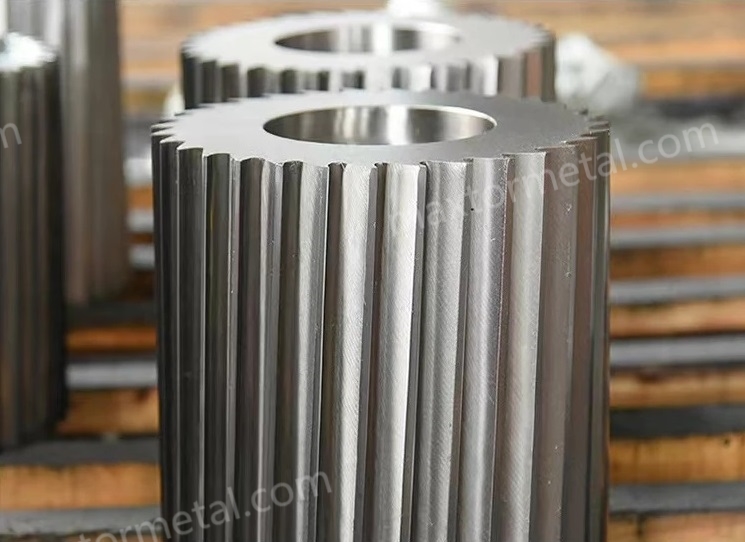
- Regolazione di base: con coltelli nuovi o riaffilati, far avanzare lentamente il rotore per allineare un coltello con la controcoltello. Portare i taglienti a un contatto leggero e uniforme su tutta la larghezza. Allontanare fino al gioco di partenza appropriato per la produzione (vedere la tabella seguente). Verificare a sinistra/centro/destra con degli spessimetri.
- Verifica tramite taglio: avviare lentamente e ispezionare i primi granuli con un ingrandimento 10–20×. Un taglio netto senza bave, code ridotte e assenza di bave lucide indicano una buona regolazione. Se si verificano vibrazioni (chatter), aumentare il gioco di 0,02–0,03 mm o ridurre l'alimentazione per un minuto per stabilizzare.
- Registrazione delle impostazioni: registrare polimero, numero/diametro degli spaghetti, lunghezza target del granulo, letture del gioco, assorbimento di corrente, percentuale di polveri %, percentuale di code % e LUNdelta b* in modo da poter riprodurre la configurazione per il rotore della pellettizzatrice a sbalzo nel successivo lavoro simile.
Punti di partenza del gioco (guida ingegneristica; convalidare in loco):
| Polimero/carica e obiettivo del granulo | Gioco di partenza (mm) | Note |
|---|---|---|
| PP/PE non caricato, granuli da 2–3 mm | 0.05–0.10 | Puntare a un taglio netto; aumentare in caso di vibrazioni (chatter) |
| PET/PA non caricato | 0.07–0.12 | Assicurarsi che gli spaghetti siano ben asciutti |
| PP/PA caricato vetro 20–40% | 0.10–0.20 | Preferire il controcoltello in metallo duro; evitare la scheggiatura |
| Alto tasso di riciclato con polveri | 0.10–0.18 | Dare priorità all'asciugatura degli spaghetti e a controlli frequenti |
Questi valori sono in linea con la capacità di regolazione micrometrica menzionata nella documentazione OEM, ma devono essere confermati dal proprio controllo qualità (QA).
Per un riferimento pratico e dettagliato sulla sostituzione delle lame, consultare questa guida neutrale per il cambio sicuro ed efficiente delle lame sulle pellettizzatrici, che copre strumenti, sequenze e controlli di verifica (sostituire le lame per pellettizzatrici in modo sicuro ed efficiente).
Fasi di pulizia e cambio colore
Pulire rapidamente e metodicamente per prevenire contaminazioni. Aprire la camera facendola oscillare o scorrere; aspirare i granuli sparsi e la polvere, quindi pulire con panni privi di lanugine. Utilizzare con parsimonia solventi sicuri per i polimeri ed evitare di spruzzare vicino a cuscinetti e guarnizioni. Se si notano micro-scheggiature o arrotondamenti, sostituire o ruotare su un tagliente nuovo e riconfermare il gioco. Ridurre il livello dell'acqua al minimo efficace; assicurarsi che la lama d'aria/VAK funzioni correttamente. Riavviare a portata ridotta, scartare i primi 1–3 minuti, quindi controllare LUNi delta colore b* e vagliare per verificare la presenza di polveri prima di aumentare la velocità.
Manutenzione di cuscinetti, guarnizioni e corrosione
Un ambiente di pellettizzazione a spaghetti ad acqua aggiunge umidità e prodotti chimici di lavaggio ai consueti urti e vibrazioni. Ove possibile, scegliere unità cuscinetto sigillate e resistenti alla corrosione con guarnizioni multi-barriera e deflettori in acciaio inossidabile, simili nel concetto alle unità igieniche “food-line” progettate per ambienti umidi; le note applicative OEM dei produttori di cuscinetti spiegano perché tali supporti tollerano lavaggi frequenti e aiutano a mantenere il grasso nella sua sede (Panoramica SKF Food Line). Se si utilizzano unità standard, rilubrificare più frequentemente nelle zone soggette a spruzzi (da giornalmente a settimanalmente a seconda di velocità/temperatura) fino a quando non appare una piccola fuoriuscita dalle guarnizioni, seguendo le indicazioni del produttore. Mantenere puliti i circuiti dell'acqua, drenare i supporti dopo il lavaggio, evitare di dirigere getti ad alta pressione sulle guarnizioni e programmare controlli visivi quotidiani per verificare perdite, calore insolito o vibrazioni. Piccole abitudini in questo ambito si ripagano con una maggiore durata dei cuscinetti e un controllo del gioco più stabile.
Un rotore per pellettizzatrice a sbalzo trasforma i cambi di colore da un lungo smontaggio a una sequenza rapida e controllata. Il risultato è un riavvio più rapido, granuli più stabili e, in genere, una minore quantità di polveri e code, senza aumentare i rischi per gli operatori o il controllo qualità. Quando si valutano gli aggiornamenti, convalidare l'accoppiamento meccanico e la rigidità sulla propria linea, richiedere documenti tracciabili relativi a materiale/trattamento termico/durezza/tolleranze con ogni nuovo set di coltelli e testare la configurazione sui gradi più abrasivi per definire le impostazioni del gioco e i tempi di spurgo.
Protocollo di validazione pilota (non sono richiesti dati di sito)
Se si desidera giustificare con prove l'upgrade a un rotore per pellettizzatrice a sbalzo, senza affidarsi al marketing dell'OEM, è sufficiente eseguire un test di cambio formato A/B sulla propria linea e archiviare i risultati.
- Scopo: Stessa famiglia di polimeri, stesso numero/diametro di spaghetti, stesso obiettivo di lunghezza del granulo; confrontare la taglierina attuale con un design a sbalzo/con apertura a cerniera.
- Tempi registrati: Registrare (1) inizio LOTO, (2) apertura camera, (3) completamento del set di coltelli, (4) primi granuli, (5) rilascio dei primi granuli conformi (“OK”).
- Metriche di qualità: polveri %, code %, costanza della lunghezza del granulo e delta colore (es. LUNb* / ΔE) a 1, 3, 5, 10 minuti dopo il riavvio.
- Sciupare: Scarto di spurgo (kg) e tempo per raggiungere le specifiche.
- Condizioni di processo da registrare: livello/portata/temperatura della vasca dell'acqua, impostazioni dell'essiccatore (lama d'aria/VAK), velocità del rullo di alimentazione, giri/min del rotore e letture del gioco coltello-controcoltello (L/M/R).
- Pacchetto di documentazione: collegare il test alla documentazione tracciabile dei coltelli (certificato del materiale, rapporto sul trattamento termico, durezza secondo ASTM E18/ISO 6508-1 e rapporto dimensionale) in modo che il controllo qualità possa verificare il risultato.
Nota su sicurezza e standard
Questa guida fornisce punti di partenza ingegneristici e deve essere convalidata rispetto al manuale OEM della macchina e alle procedure EHS del sito. Per il controllo delle energie pericolose, fare riferimento a OSHA 29 CFR 1910.147 (Controllo dell'energia pericolosa — lockout/tagout) e ISO 14118:2017 (Sicurezza del macchinario — Prevenzione dell'avviamento inatteso).
Tommy Tang è un Ingegnere commerciale senior A Nanjing METAL Industrial con 12 anni di esperienza nel supporto alla selezione e all'approvvigionamento di lame industriali. Certificazioni: CSE, CME, Six Sigma Green Belt, PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean