
Panduan Pemilihan Lapisan DLC vs PTFE untuk Pisau Slitting: Batas Keausan vs Batas Transfer Material
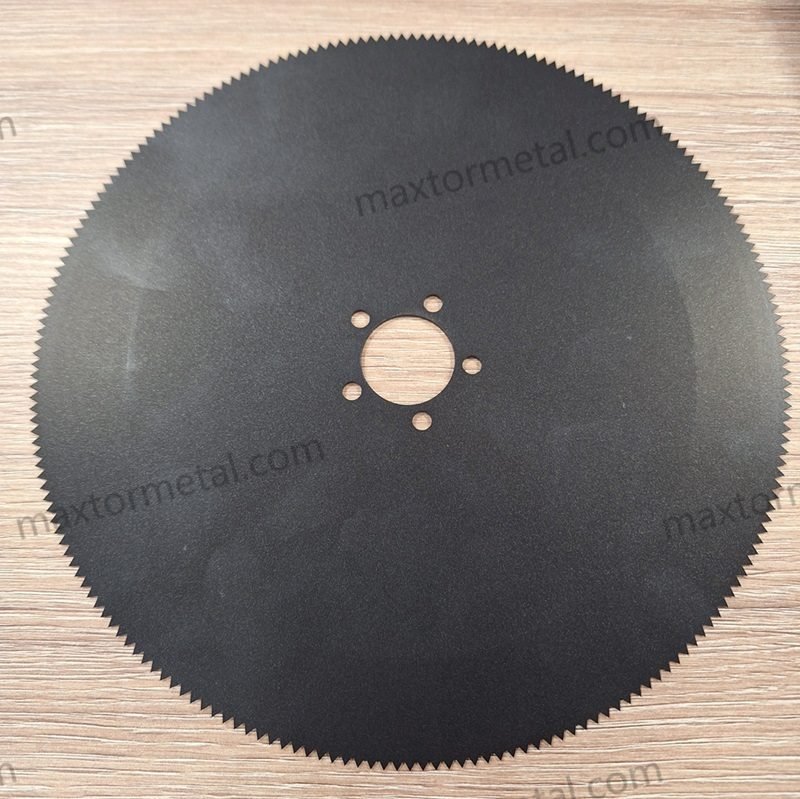
Kinerja pemotongan jarang gagal karena satu alasan saja. Kegagalan terjadi pada antarmuka: gesekan antara pisau dan lembaran material, transfer perekat, pengelupasan mikro pada tepi, dan panas yang dihasilkan ketika salah satu dari hal tersebut tidak terkendali. Panduan ini ditulis untuk para insinyur proses, tim pemeliharaan, dan pembeli teknis yang memilih atau memenuhi syarat pisau pemotong melingkar berlapis untuk film, foil, kertas, […]
Peningkatan OEE dan Keuntungan dari Pengurangan Frekuensi Penggantian Coil: Model Ketersediaan, Contoh Praktis, dan Data Percontohan
Jawaban Cepat: Mengurangi frekuensi penggantian koil meningkatkan OEE terutama dengan memangkas waktu henti terencana (planned downtime)—berdampak langsung pada Ketersediaan (Availability). Keuntungan sekunder terlihat pada Kinerja (Performance - lebih sedikit periode peningkatan kecepatan setelah restart) dan Kualitas (Quality - lebih sedikit jendela cacat terkait penyambungan). Efek ini dapat dikuantifikasi dengan empat input: laju konsumsi strip, panjang koil, waktu pergantian per penghentian, dan scrap yang dihasilkan per pergantian. Dalam […]
Grade, Desain, dan Kontrol Insert Tungsten Carbide untuk Uptime Underwater Pelletizer
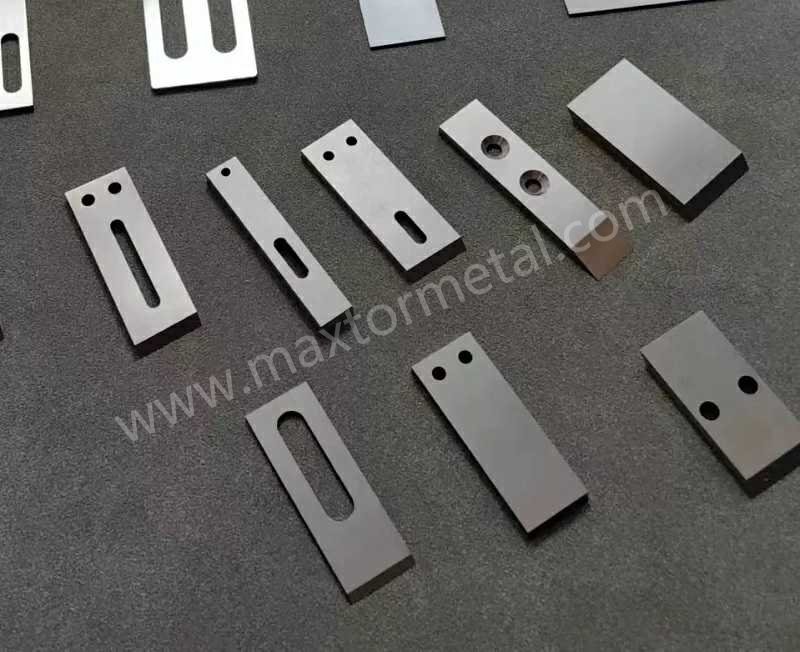
Jawaban cepat: Pemotongan die-face yang stabil pada lini pelletizer bawah air (underwater pelletizer) bergantung pada empat variabel yang bekerja bersama: grade karbida (HRA 88–92 untuk sebagian besar insert WC–Co), geometri tepi (radius terkontrol, bukan sekadar “tajam”), manajemen tekanan kontak (engage → trim, bukan mengejar tekanan), dan stabilitas sirkulasi air (40–60°C, disaring, didegasifikasi). Mengganti insert tanpa mengatasi kondisi die-face atau keseimbangan cutter-head adalah hal yang paling […]
Jadwal Rotasi Pisau Reversible 4 Sisi dan Kriteria Regrind: SOP Berbasis Pengukuran untuk Mesin Potong Pelat (Guillotine Shears)
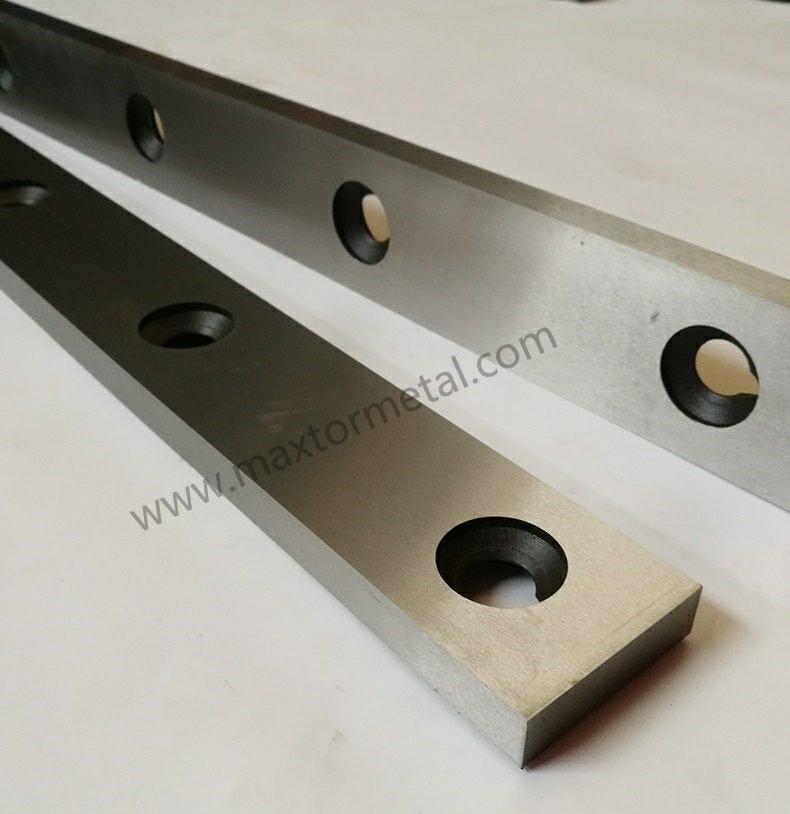
Jika Anda mengoperasikan pisau potong guillotine (guillotine shear) pada baja karbon campuran, baja tahan karat (stainless steel), dan grade berkekuatan tinggi, Anda pasti sudah tahu pola kegagalannya: burr (beram) mulai muncul, operator “mengejar” celah (gap), dan waktu henti menjadi reaktif. Artikel ini menetapkan protokol berbasis pengukuran untuk pisau bolak-balik 4 sisi (4-edge reversible blades)—kapan harus memutar, kapan harus menggerinda ulang (regrind), dan apa yang harus dicatat agar proses tersebut dapat […]
ROI Pisau Slitter Rotari: Model TCO & Analisis Ketahanan Mata Pisau PM-HSS vs Baja Perkakas

Pisau slitter rotari (rotary slitter knives) tampak seperti item kecil sampai Anda memodelkan apa saja yang dipengaruhinya: pergantian alat, scrap, pengerjaan ulang burr, dan apakah lini Anda dapat mempertahankan toleransi di seluruh koil. Panduan ini ditulis untuk para pemimpin proses, peralatan, produksi, dan pembelian pada operasi slitting koil yang membutuhkan cara yang andal untuk membandingkan opsi, terutama ketika […]
Tolerance Stacking Pisau Multi-shaft: Kontrol GD&T, Selective Fit Spacer, dan Verifikasi TIR Pasca-perakitan.
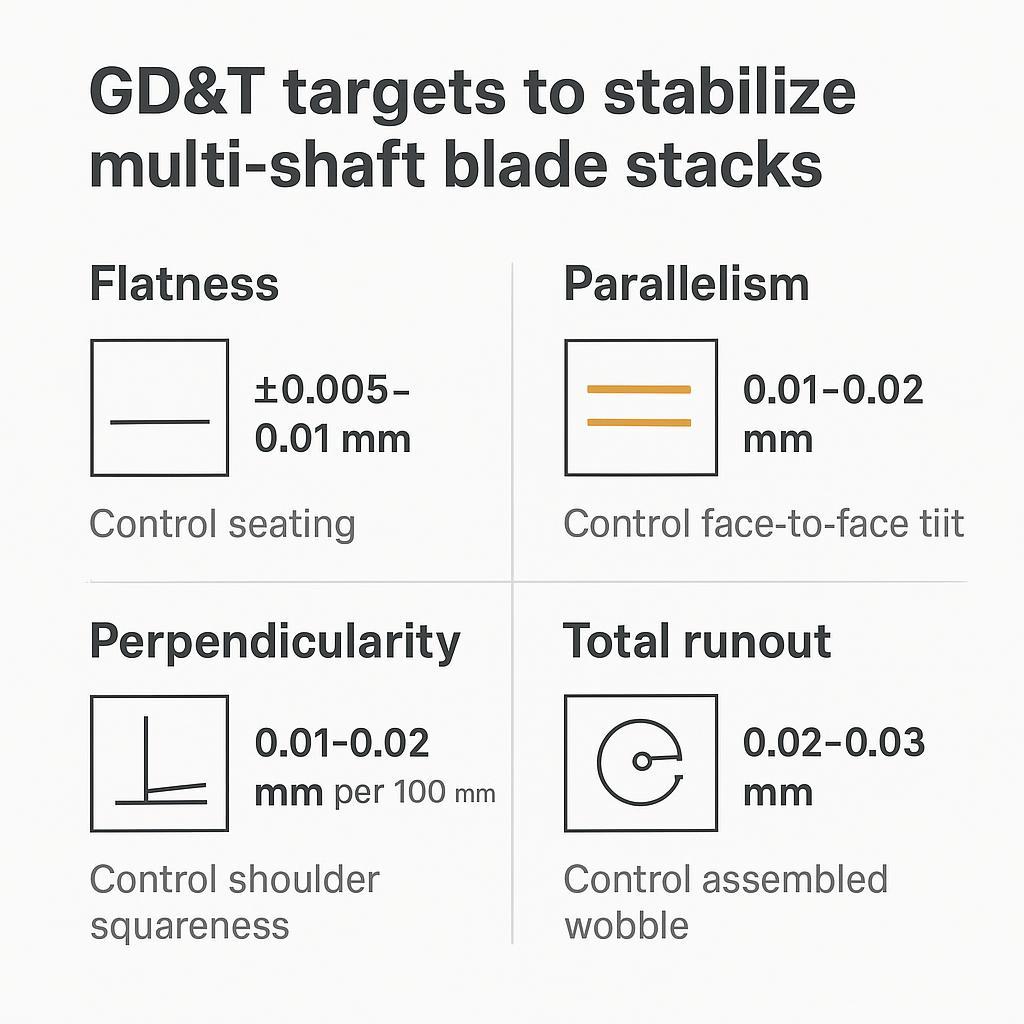
Poin penting: Pada shredder multi-poros (multi-shaft shredders), kesalahan kecil pada ketebalan pisau, ketebalan spacer, kerataan permukaan (face flatness), kesikuan (squareness), dan geometri bore/poros tidak akan tetap kecil. Kesalahan tersebut berakumulasi menjadi kemiringan poros dan total indicated runout (TIR), yang muncul sebagai pergeseran celah (gap drift), beban tidak merata, getaran, dan masa pakai pisau yang lebih pendek. Panduan ini memberikan target GD&T praktis, strategi spacer selective-fit, perakitan/QA […]
Pengaturan Spring-Loaded untuk Shear Slitting Celah-Nol (Zero-Clearance): Kontrol Overlap, Cant Angle & Preload
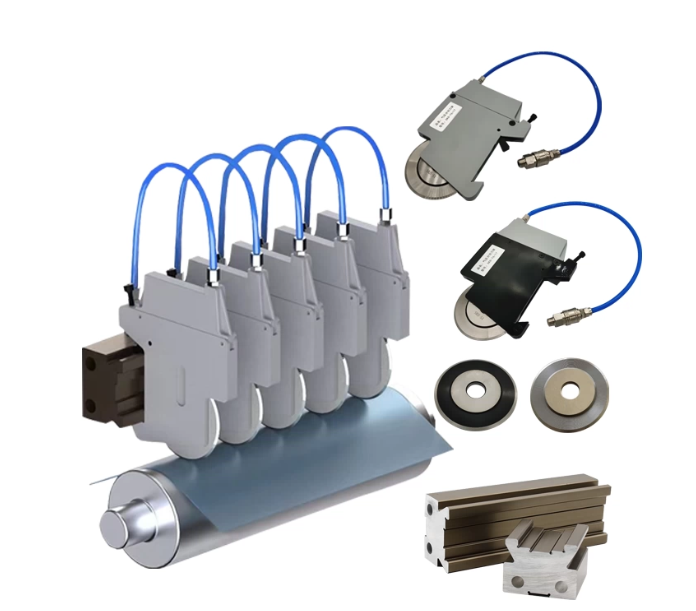
Jika Anda memproses film tipis atau kain nonwoven dengan kecepatan tinggi, pemotongan geser tidak lagi hanya sekadar "penyiapan pisau" tetapi mulai berperilaku seperti masalah stabilitas: penyimpangan kecil, kontak yang tidak konsisten, atau tekanan pramuat udara pemegang pisau yang bergeser menjadi cacat tepi dan waktu henti. Panduan ini ditulis dengan pendekatan praktis di lantai produksi yang digunakan Maxtor Metal saat mendukung pelanggan pada proses pemotongan film […]
Validasi Pisau Pengganti Dicer Urschel 440C pada HRC 56–58: Jendela Heat-Treatment, Kontrol RA, dan Protokol QA
Kepala pemotong dadu (dicer head) tipe Urschel beroperasi di bawah beban siklik yang menuntut: pita pisau (blade bands) bersentuhan dengan produk pada frekuensi tinggi, dengan tingkat keparahan dampak yang bervariasi secara signifikan antara produk segar yang lunak dan produk beku yang keras (sayuran beku IQF dan tanaman umbi-umbian dapat menunjukkan kekerasan permukaan yang sebanding dengan kayu yang dikeraskan). Kemampuan ukuran pemotongan (cut-size) dan masa pakai pisau saling terkait langsung—pita pisau yang sompel pada […]
Đánh giá kỹ thuật các khối dao cắt cho sản xuất hóa dầu khối lượng lớn
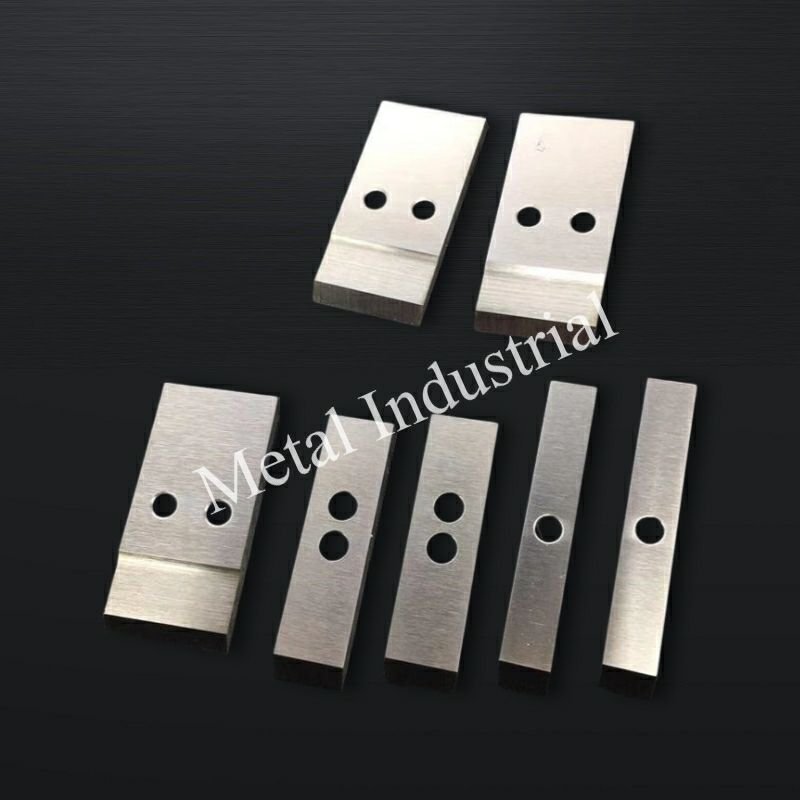
Jawaban cepat: Blok pisau pelletizer cincin air (water-ring pelletizer knife block) memenuhi syarat untuk produksi volume tinggi dengan memverifikasi empat hal: runout/TIR pada datum fungsional (biasanya ≤0,03–0,04 mm), grade keseimbangan (balance grade) sesuai ISO 21940 (baseline G6.3, diperketat menjadi G2.5 pada kecepatan lebih tinggi), penerimaan getaran sesuai ISO 20816 (sering kali ≤2,8 mm/s RMS), dan keterlacakan material penuh melalui sertifikat EN 10204 3.1/3.2 yang ditautkan ke […]
Kompensasi Pengurangan Ketebalan Gerinda Ulang: Perhitungan Shim & Verifikasi Overlap untuk Pisau Geser
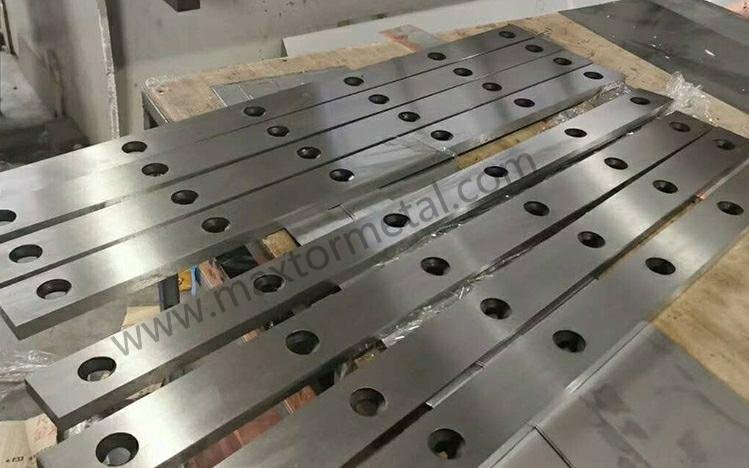
By Nancy Wu, Senior Manufacturing Engineer (Production Engineering), Maxtor Metal — SME–CMfgE, PMP, Six Sigma Black Belt, ASM International certifications Scope note: This guide is a technical reference to support measured setup work. Always follow your OEM service manual and your facility SOP for final settings and safety procedures. Regrinding restores edge condition, but it also […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean