
Configurazione ammortizzata a molla per taglio a cesoia a gioco zero: Controllo di sovrapposizione, angolo di inclinazione e precarica
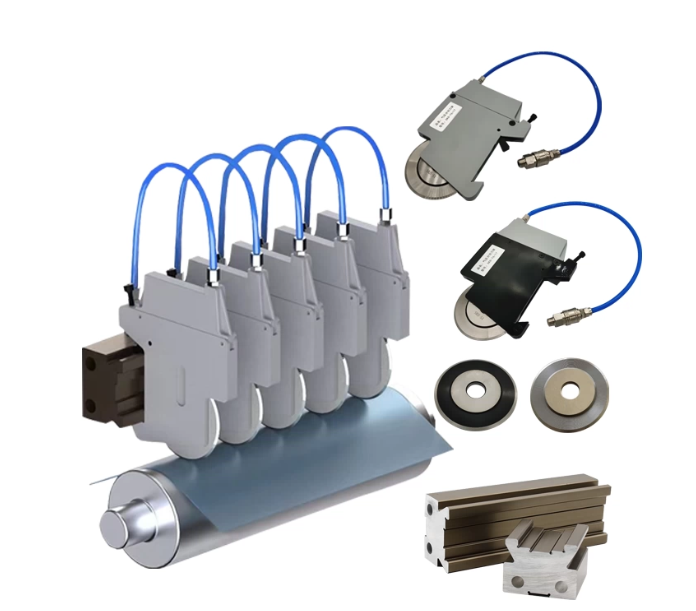
Se si lavora con pellicole sottili o tessuti non tessuti ad alta velocità, il taglio a cesoia non è più solo una questione di "impostazione della lama", ma inizia a comportarsi come un problema di stabilità: piccole eccentricità, contatti incoerenti o variazioni della pressione di precarico dell'aria del portacoltelli si traducono in difetti del bordo e tempi di inattività. Questa guida è scritta con l'approccio pratico che Maxtor Metal utilizza in officina per supportare i clienti nella lavorazione delle pellicole […]
Validazione delle lame di ricambio per cubettatrice Urschel in 440C a HRC 56–58: Finestra di trattamento termico, controllo RA e protocollo QA
Le teste di taglio in stile Urschel operano sotto un carico ciclico impegnativo: le lame entrano in contatto con il prodotto ad alta frequenza, con una gravità dell'impatto che varia significativamente tra prodotti freschi morbidi e prodotti congelati duri (gli ortaggi e le radici congelati IQF possono presentare una durezza superficiale paragonabile al legno duro). La capacità di taglio e la durata della lama sono direttamente correlate: una lama che si scheggia sulla […]
Qualifica tecnica dei blocchi lama per la produzione petrolchimica ad alto volume
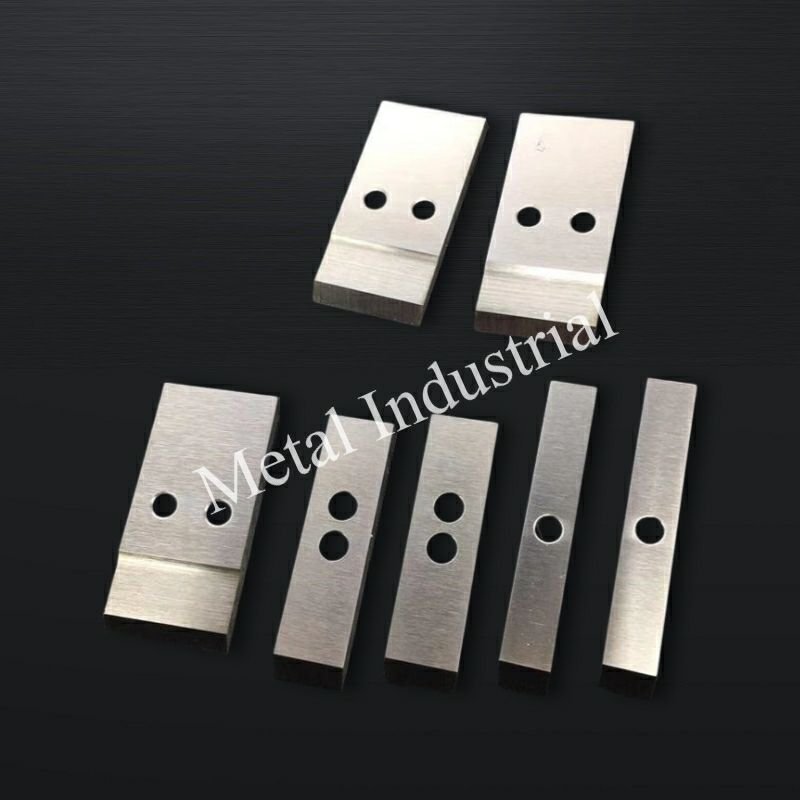
Risposta rapida: un blocco di lame per pellettizzatore ad anello d'acqua è qualificato per la produzione di grandi volumi verificando quattro aspetti: eccentricità/TIR ai riferimenti funzionali (tipicamente ≤0,03–0,04 mm), grado di bilanciamento secondo ISO 21940 (livello base G6.3, che si restringe a G2.5 a velocità più elevate), accettazione delle vibrazioni secondo ISO 20816 (spesso ≤2,8 mm/s RMS) e tracciabilità completa del materiale tramite certificati EN 10204 3.1/3.2 collegati a […]
Compensazione riduzione spessore da rettifica: Calcolo spessori e verifica sovrapposizione per lame da taglio
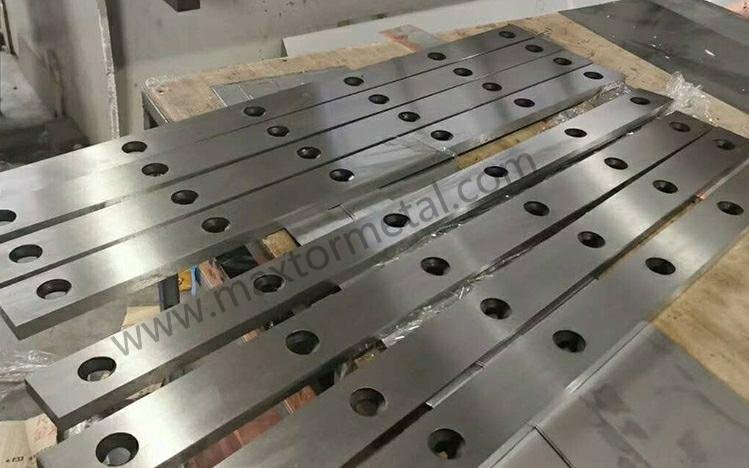
A cura di Nancy Wu, Ingegnere di Produzione Senior (Ingegneria di Produzione), Maxtor Metal — SME–CMfgE, PMP, Six Sigma Black Belt, certificazioni ASM International Nota sull'ambito: questa guida è un riferimento tecnico a supporto del lavoro di impostazione misurata. Seguire sempre il manuale di servizio OEM e le SOP del proprio stabilimento per le impostazioni finali e le procedure di sicurezza. La riaffilatura ripristina la condizione del tagliente, ma anche […]
Progetto lama circolare OEM: Audit accoppiamento mandrino, tolleranze ISO e soglie TIR

Una linea di taglio longitudinale può disporre di un eccellente acciaio per lame e presentare comunque problemi di bave, deriva della larghezza e scheggiatura prematura se l'interfaccia foro-albero è specificata in modo errato o verificata in modo incoerente. Questa checklist è concepita per essere utilizzata come audit ingegneristico: si prende il disegno tecnico del coltello circolare OEM, lo si confronta con lo stato reale del mandrino/albero e si registrano i criteri di conformità/non conformità prima di […]
Approvvigionamento di lame per trituratori aftermarket: Controllo specifiche, piano CMM, convalida MTR e verifica dell'accoppiamento funzionale.
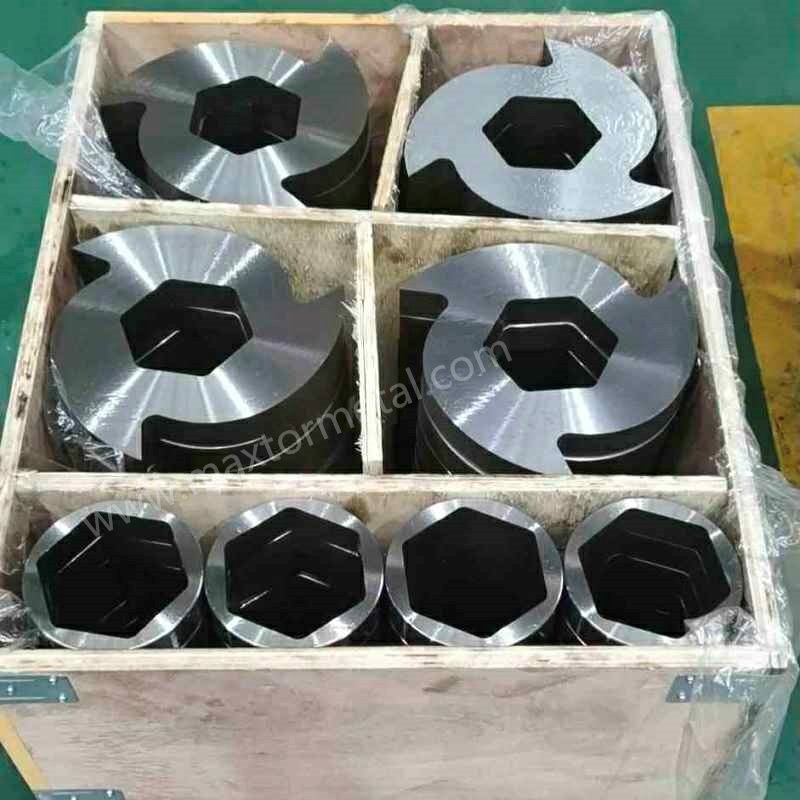
Nota: Questa guida è redatta da Maxtor Metal per documentare un flusso di lavoro di accettazione pronto per l'audit. I metodi e le regole decisionali qui descritti sono indipendenti dal fornitore e possono essere applicati a componenti OEM o a qualsiasi fornitore aftermarket qualificato. Laddove si faccia riferimento a una pagina di Maxtor Metal, questa viene utilizzata esclusivamente come riferimento terminologico per la famiglia geometrica; è possibile sostituirla con qualsiasi pagina di riferimento o pacchetto di disegni approvato […]
Tolleranza del foro centrale e runout: ottimizzazione degli accoppiamenti ISO 286 per mitigare le vibrazioni delle slitter ad alta velocità.
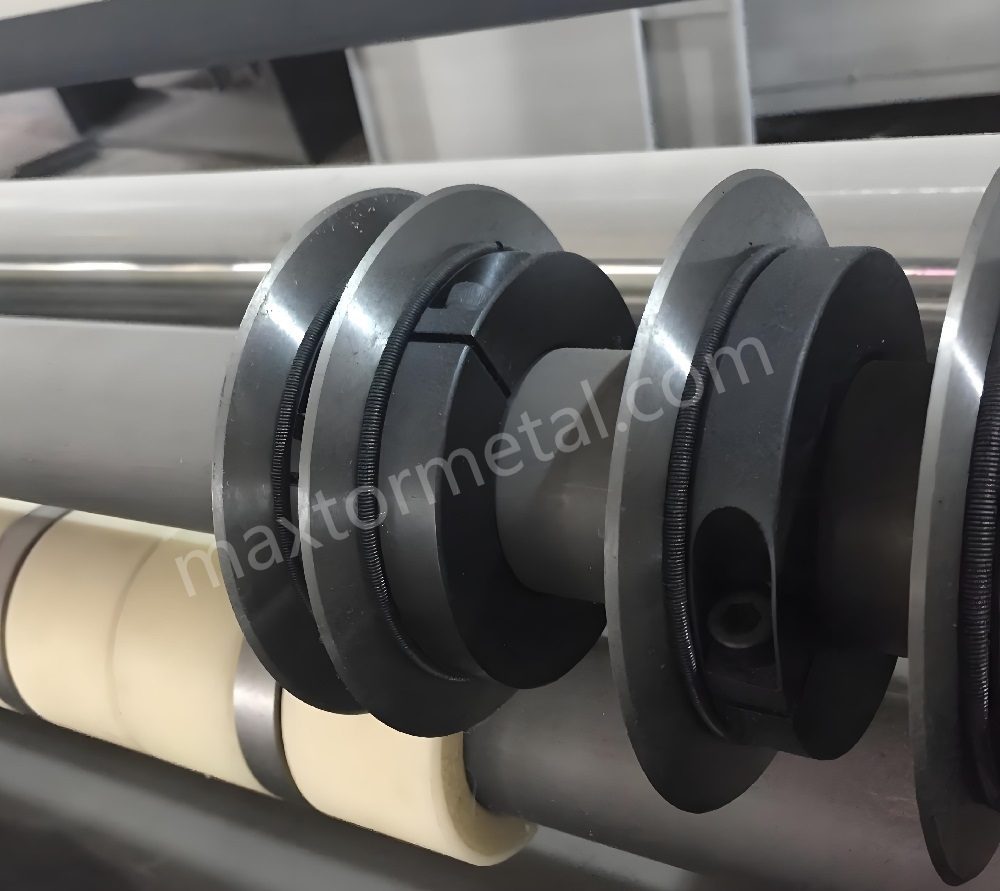
Il taglio ad alta velocità non perdona: se una lama circolare non ruota in modo preciso, la qualità del bordo di taglio si degrada prima ancora che la lama sia "smussata". In questo articolo, Maxtor Metal collega la tolleranza di eccentricità del foro centrale (come la dimensione del foro e la geometria si manifestano come TIR del bordo ad alta velocità) ai valori che è possibile specificare e ai controlli che è possibile ripetere. Nota tecnica: per le specifiche a livello di lama, […]
Smussi singoli, doppi e composti per coltelli circolari per slitter: un quadro di selezione e configurazione basato sulla rigidità
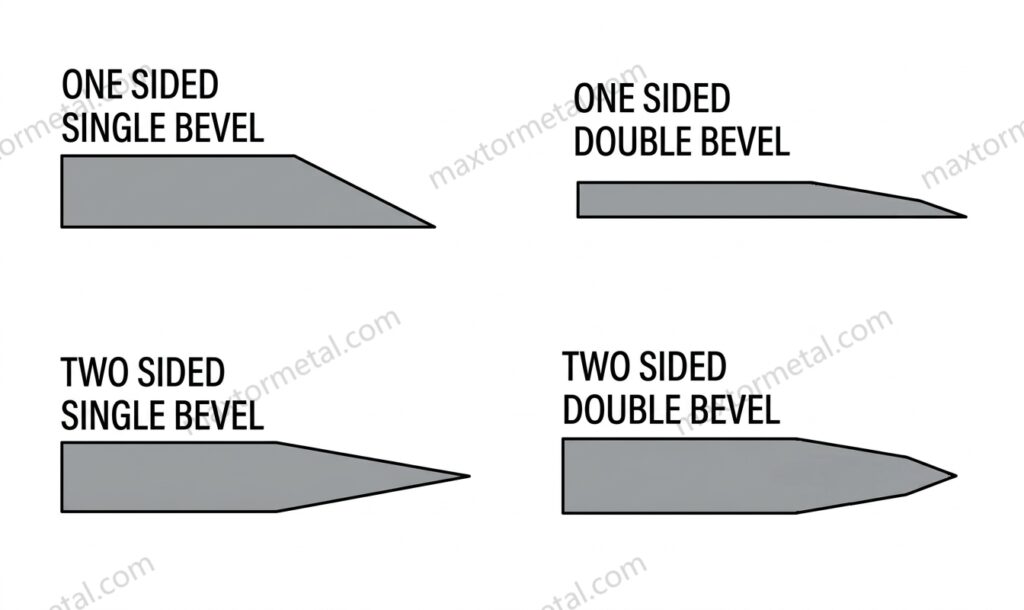
Come utilizzare questa guida (ambito e presupposti): Gli intervalli e le procedure di risoluzione dei problemi descritti di seguito rappresentano punti di partenza pratici per le lame circolari delle taglierine nelle tipiche linee di trasformazione. Le impostazioni ottimali effettive dipendono dalla progettazione della macchina (rigidità del supporto, eccentricità, pila di distanziatori), dal supporto del nastro e dalla variabilità del substrato: convalidare sempre con una prova controllata e modificare una variabile alla volta. Progettazione […]
Ottimizzazione della profondità di sormonto e del gioco laterale nelle lame circolari: meccanica, DOE e compromessi di Pareto per la qualità del filo e la durata della lama
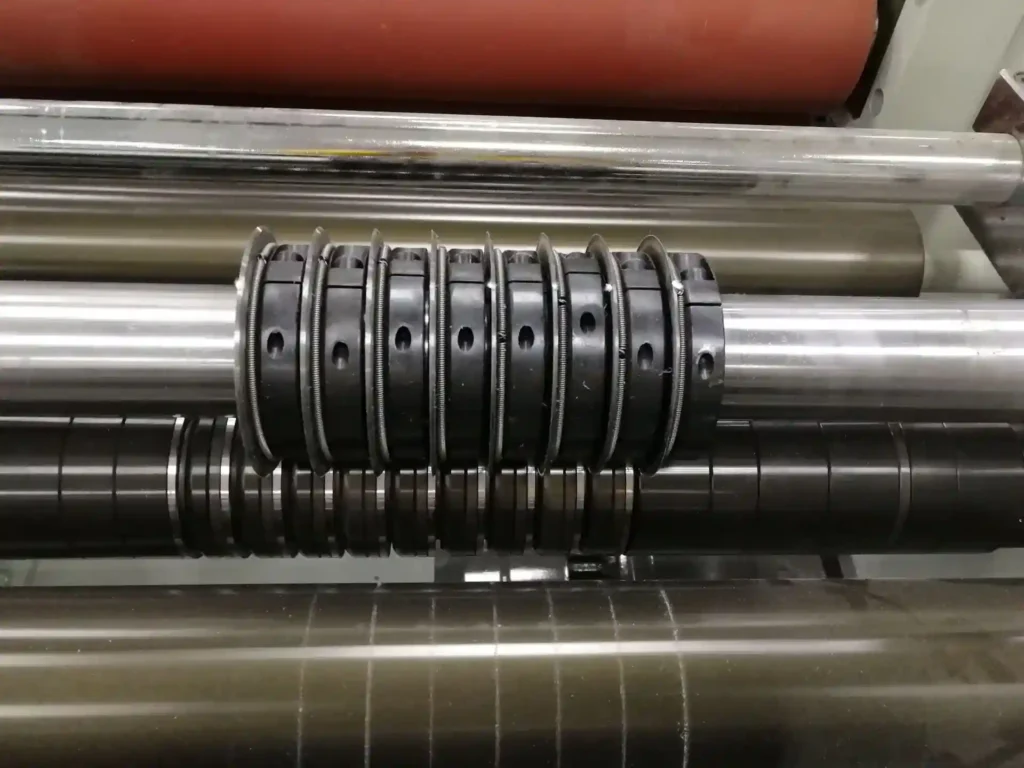
Published: 2026-05-28 | Last updated: 2026-05-28 If you’re chasing cleaner edges, less dusting, and longer knife life on a slitter/rewinder, Maxtor Metal sees the same pattern again and again: the fastest wins often come from two setup variables you can actually control—overlap depth and side clearance. When dusting is the primary quality complaint—especially on filled substrates like the coated […]
Eccentricità assiale, TIR dinamico e qualità del bordo di taglio: meccanismi, misurazione e mitigazione per linee di conversione ad alta velocità
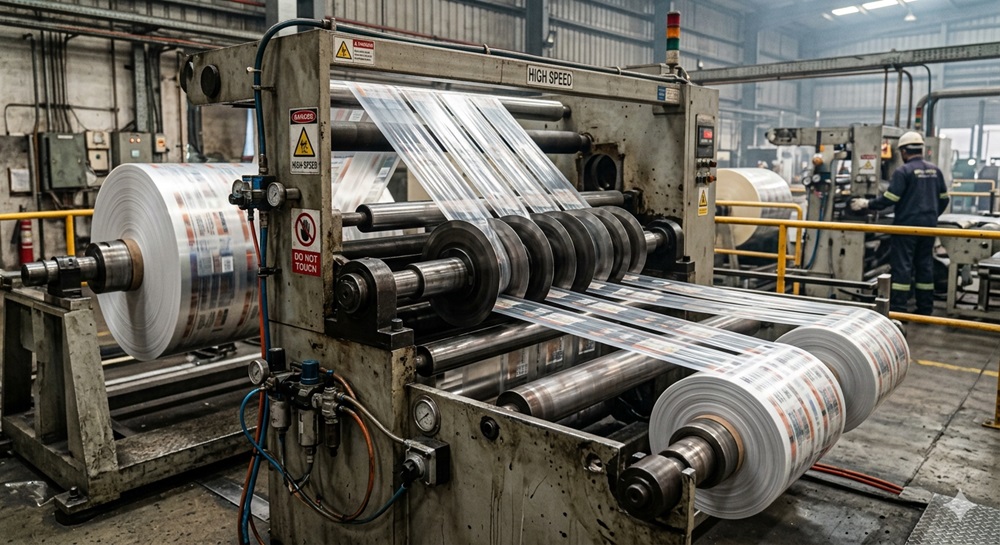
Il taglio ad alta velocità non perdona: piccoli errori geometrici si manifestano come bave, sbavature e corsie instabili molto prima di comparire in una lista di controllo per la manutenzione. Noi di Maxtor Metal riscontriamo problemi di eccentricità più spesso quando una linea viene spinta per ottenere una maggiore efficienza complessiva di estrazione (OEE), ma il bordo del taglio deve rimanere sufficientemente pulito per le fasi successive di laminazione, stampa o saldatura. […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean