
Configuración con carga de resorte para corte longitudinal por cizalla con holgura cero: Control de solape, ángulo de inclinación y precarga
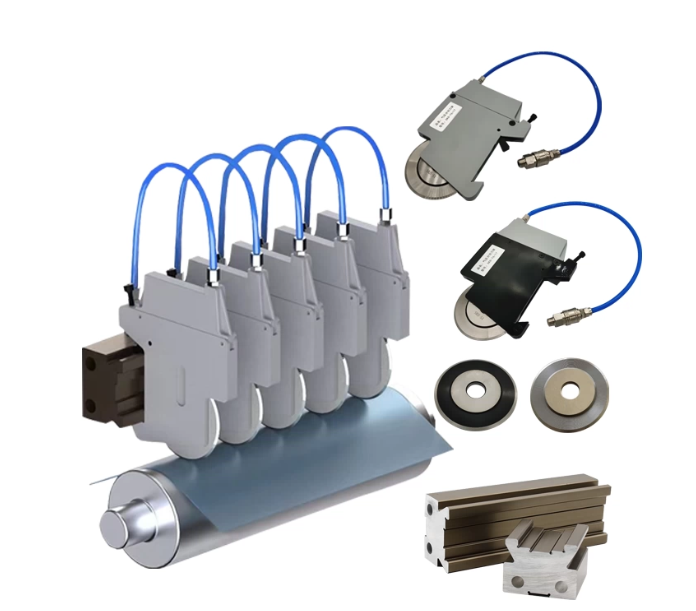
Si se procesan películas delgadas o no tejidos a alta velocidad, el corte por cizallamiento deja de ser simplemente una cuestión de ajuste de la cuchilla y se convierte en un problema de estabilidad: pequeñas desviaciones, contacto inconsistente o fluctuaciones en la presión de precarga del aire del porta-cuchillas provocan defectos en los bordes y tiempos de inactividad. Esta guía se basa en el enfoque práctico de taller que Maxtor Metal utiliza para brindar soporte a sus clientes en el procesamiento de películas […]
Validación de cuchillas de repuesto para picadora Urschel en 440C a HRC 56–58: Ventana de tratamiento térmico, control de RA y protocolo de QA
Las cabezas de cubicadora estilo Urschel operan bajo una exigente carga cíclica: las bandas de las cuchillas entran en contacto con el producto a alta frecuencia, y la severidad del impacto varía significativamente entre productos frescos blandos y productos congelados duros (las verduras congeladas IQF y los tubérculos pueden presentar una dureza superficial comparable a la de la madera endurecida). La capacidad del tamaño de corte y la vida útil de la cuchilla están directamente vinculadas: una banda que se astilla en el […]
Cualificación técnica de bloques de cuchillas para producción petroquímica a gran escala
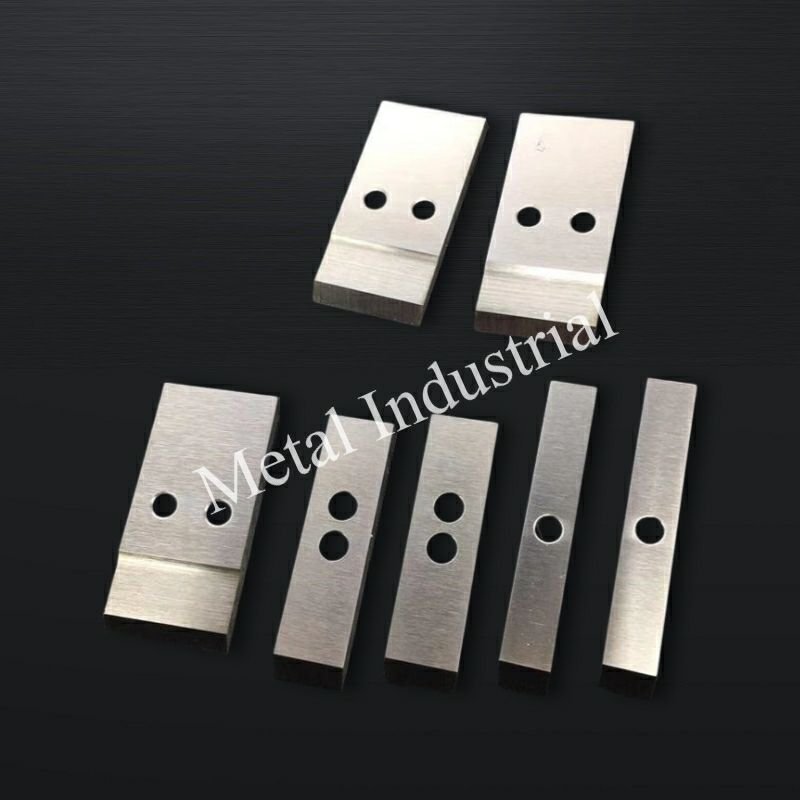
Respuesta rápida: Un bloque de cuchillas para peletizadora de anillo de agua está calificado para la producción en alto volumen al verificar cuatro aspectos: desviación/TIR en los puntos de referencia funcionales (normalmente ≤0,03–0,04 mm), grado de equilibrio según ISO 21940 (G6.3 base, que se ajusta a G2.5 a velocidades más altas), aceptación de vibraciones según ISO 20816 (a menudo ≤2,8 mm/s RMS) y trazabilidad completa del material mediante certificados EN 10204 3.1/3.2 vinculados a […]
Compensación por reducción de espesor en rectificado: Cálculo de calces y verificación de solapamiento para cuchillas
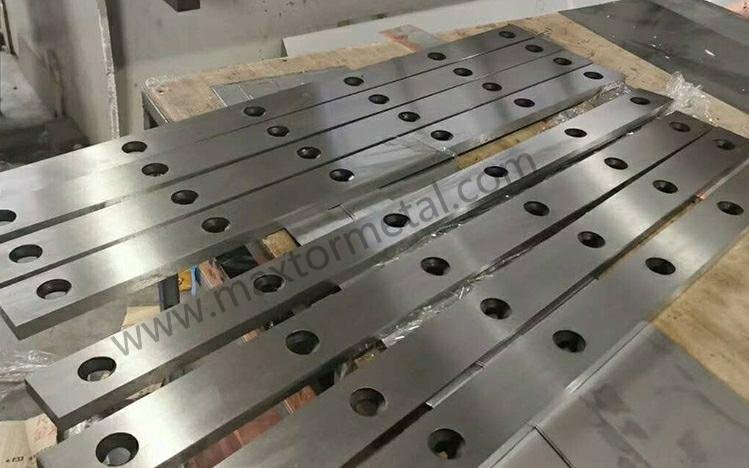
By Nancy Wu, Senior Manufacturing Engineer (Production Engineering), Maxtor Metal — SME–CMfgE, PMP, Six Sigma Black Belt, ASM International certifications Scope note: This guide is a technical reference to support measured setup work. Always follow your OEM service manual and your facility SOP for final settings and safety procedures. Regrinding restores edge condition, but it also […]
Plano de cuchilla de corte OEM: Auditoría de ajuste al husillo, tolerancias ISO y puertas TIR

Una línea de corte longitudinal puede tener un excelente acero para las cuchillas y aun así presentar rebabas, desviación del ancho y astillamiento prematuro si la interfaz entre el orificio y el mandril está mal especificada o verificada de forma inconsistente. Esta lista de verificación está diseñada para usarse como una auditoría de ingeniería: se toma el plano de la cuchilla de corte del fabricante original, se compara con la realidad del husillo/mandril y se registran los puntos de aprobación/rechazo antes de […]
Adquisición de cuchillas para trituradoras postventa: Control de especificaciones, plan CMM, validación MTR y verificación de ajuste funcional.
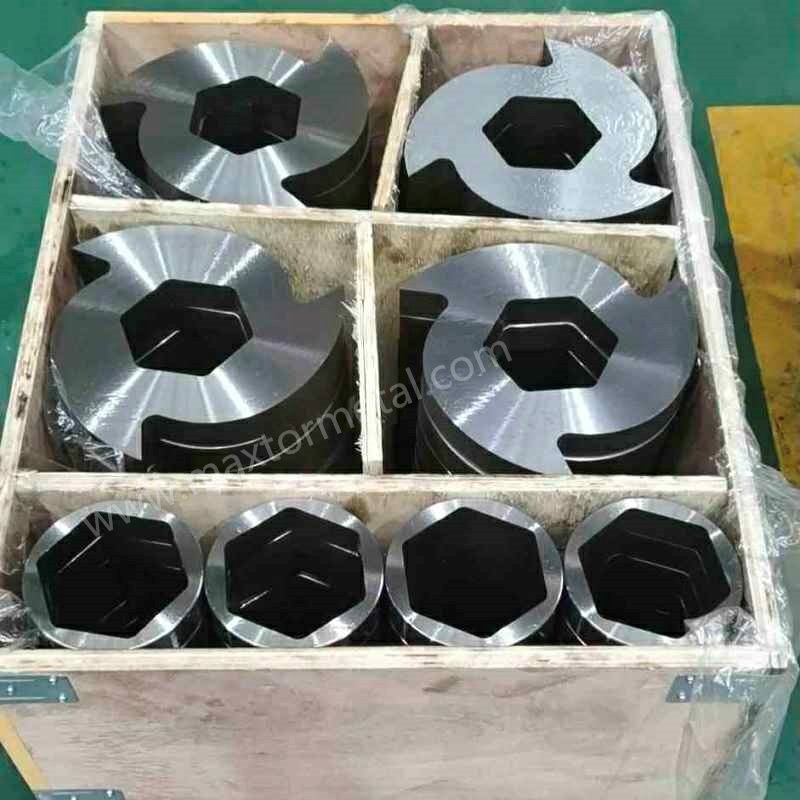
Disclosure: This guide is written by Maxtor Metal to document an audit-ready acceptance workflow. The methods and decision rules described here are supplier-agnostic and can be applied to OEM parts or any qualified aftermarket supplier. Where a Maxtor Metal page is referenced, it is used only as a geometry-family terminology reference; you may substitute any approved reference page or drawing package […]
Tolerancia del orificio central y descentramiento: optimización de ajustes ISO 286 para mitigar vibraciones en cortadoras de alta velocidad.
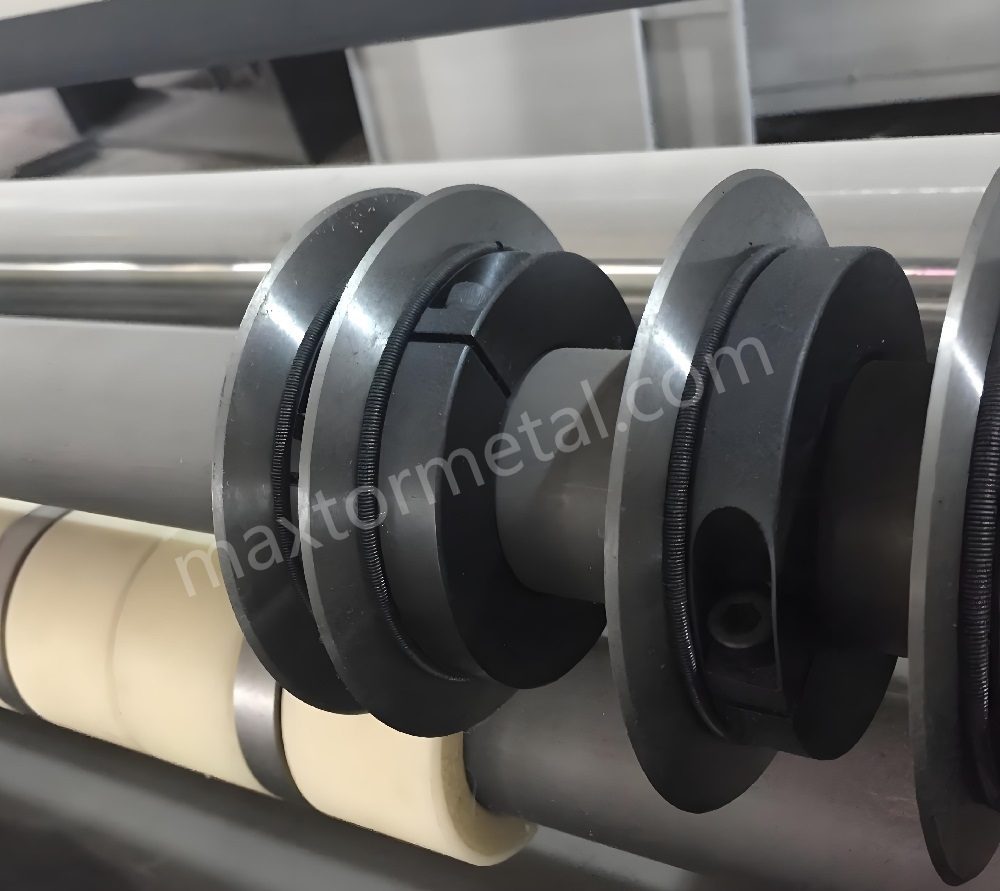
El corte a alta velocidad es implacable: si una cuchilla circular no gira correctamente, la calidad del filo se degrada incluso antes de que la hoja se desafile. En este artículo, Maxtor Metal relaciona la desviación de la tolerancia del orificio central (cómo se manifiesta el tamaño del orificio y la geometría como desviación total de la tolerancia del filo a alta velocidad) con los valores que se pueden especificar y las comprobaciones que se pueden repetir. Nota de ingeniería: Para especificaciones a nivel de cuchilla, […]
Biseles simples, dobles y compuestos para cuchillas circulares de corte: Un marco de selección y configuración basado en la rigidez
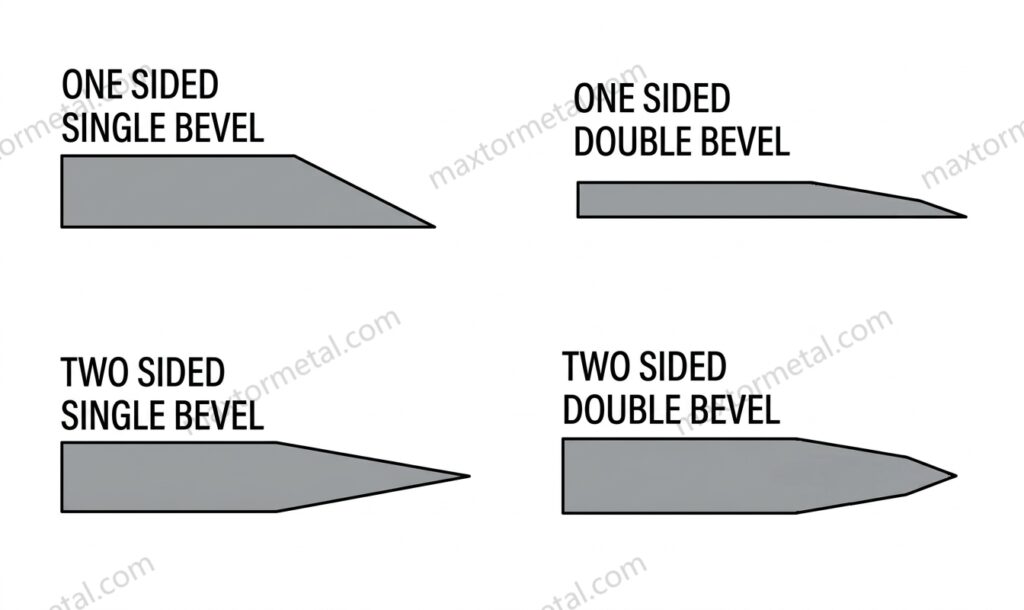
Cómo usar esta guía (alcance y supuestos): Los rangos y los pasos de solución de problemas que se describen a continuación son puntos de partida prácticos para cuchillas de corte circular en líneas de conversión típicas. Los ajustes óptimos reales dependen del diseño de su máquina (rigidez del soporte, excentricidad, pila de espaciadores), soporte de la banda y variabilidad del sustrato; siempre valide con una prueba controlada y cambie una variable a la vez. Ingeniería […]
Optimización de la profundidad de solape y holgura lateral en cuchillas circulares: Mecánica, DOE y equilibrio de Pareto para la calidad del filo y vida útil
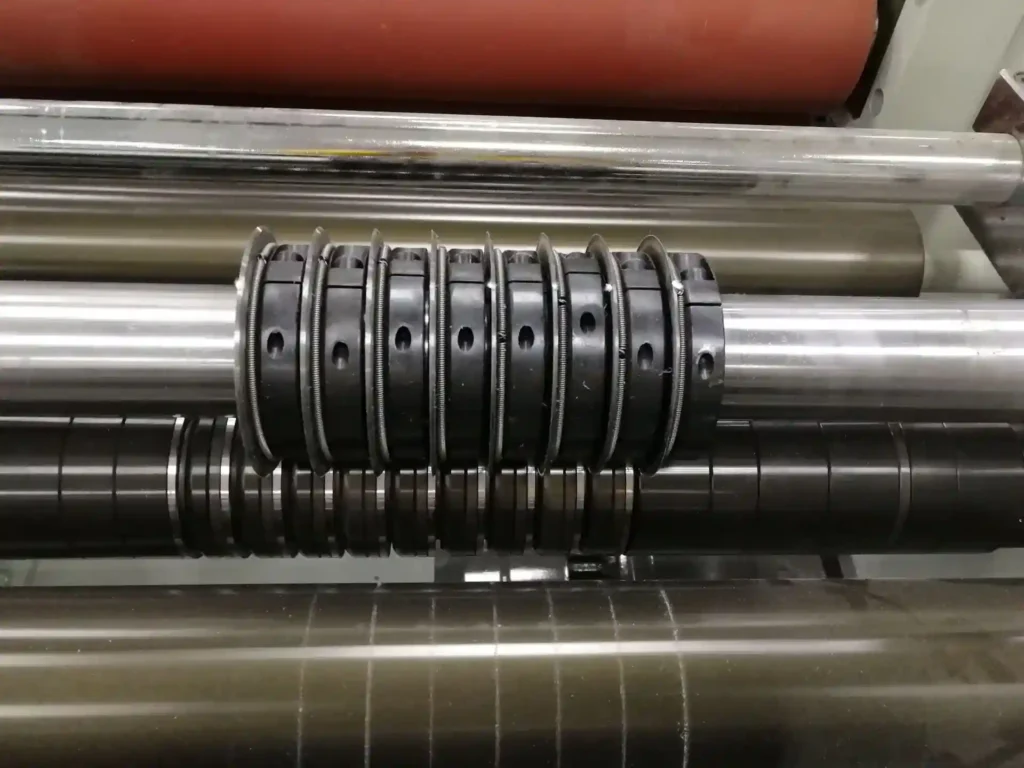
Published: 2026-05-28 | Last updated: 2026-05-28 If you’re chasing cleaner edges, less dusting, and longer knife life on a slitter/rewinder, Maxtor Metal sees the same pattern again and again: the fastest wins often come from two setup variables you can actually control—overlap depth and side clearance. When dusting is the primary quality complaint—especially on filled substrates like the coated […]
Descentramiento axial, TIR dinámico y calidad del borde de corte: Mecanismos, medición y mitigación en líneas de conversión de alta velocidad
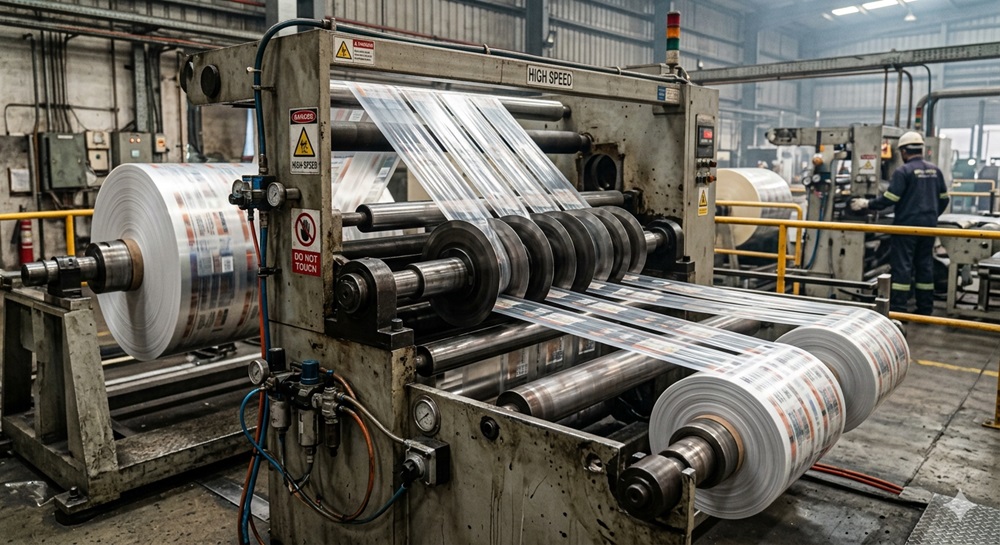
High-speed slitting is unforgiving: small geometry errors show up as burrs, feathering, and unstable lanes long before they show up on a maintenance checklist. At Maxtor Metal, we see runout problems most often when a line is pushed for higher OEE but the slit edge has to stay clean enough for downstream lamination, printing, or welding. […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean