
Guia de Seleção de Revestimentos DLC vs PTFE para Facas de Corte Longitudinal: Limite de Desgaste vs Transferência
Slitting performance rarely fails for a single reason. It fails at the interfaces: blade-to-web friction, adhesive transfer, edge micro-chipping, and the heat that builds when any of those drift out of control. This guide is written for process engineers, maintenance teams, and technical buyers selecting or qualifying coated circular slitting knives for film, foil, paper, […]
Ganhos de OEE e lucro com a redução da frequência de troca de bobina: modelo de disponibilidade, exemplos práticos e dados piloto
Quick Answer: Reducing coil change frequency improves OEE primarily by cutting planned downtime—a direct hit to Availability. Secondary gains appear in Performance (fewer ramp-up periods after restarts) and Quality (fewer splice-related defect windows). The effect is quantifiable with four inputs: strip consumption rate, coil length, changeover time per stop, and scrap generated per change. In a […]
Classe, design e controle de insertos de carboneto de tungstênio para o tempo de atividade da pelotizadora subaquática
Quick answer: Stable die-face cutting on underwater pelletizer lines depends on four variables working together: carbide grade (HRA 88–92 for most WC–Co inserts), edge geometry (controlled radius, not just “sharp”), contact pressure management (engage → trim, not pressure-chase), and water-loop stability (40–60°C, filtered, degassed). Changing inserts without addressing die-face condition or cutter-head balance is the most […]
Cronograma de Rotação de Facas Reversíveis de 4 Lados e Critérios de Reafiação: SOP Baseada em Medições para Guilhotinas Industriais
Se você opera uma guilhotina em aços mistos de carbono, aço inoxidável e aços de alta resistência, já conhece o padrão de falhas: rebarbas se formam, os operadores tentam corrigir a folga e o tempo de inatividade se torna reativo. Este artigo define um protocolo baseado em medições para lâminas reversíveis de quatro arestas — quando rotacionar, quando reafiar e o que registrar para que o processo possa ser verificado por terceiros.
ROI de facas circulares para corte longitudinal (slitter): Modelo de TCO e análise de vida útil do fio de PM-HSS vs. aço ferramenta

As facas rotativas de corte longitudinal parecem um item de menor importância até que você analise o que elas impactam: setups, refugo, retrabalho de rebarbas e a capacidade da sua linha de manter a tolerância ao longo de toda uma bobina. Este guia foi escrito para líderes de processo, equipamentos, produção e compras em operações de corte longitudinal de bobinas que precisam de uma maneira consistente de comparar opções, especialmente quando […]
Acúmulo de tolerâncias em facas multieixos: controles GD&T, ajuste seletivo de espaçadores e verificação de TIR pós-montagem
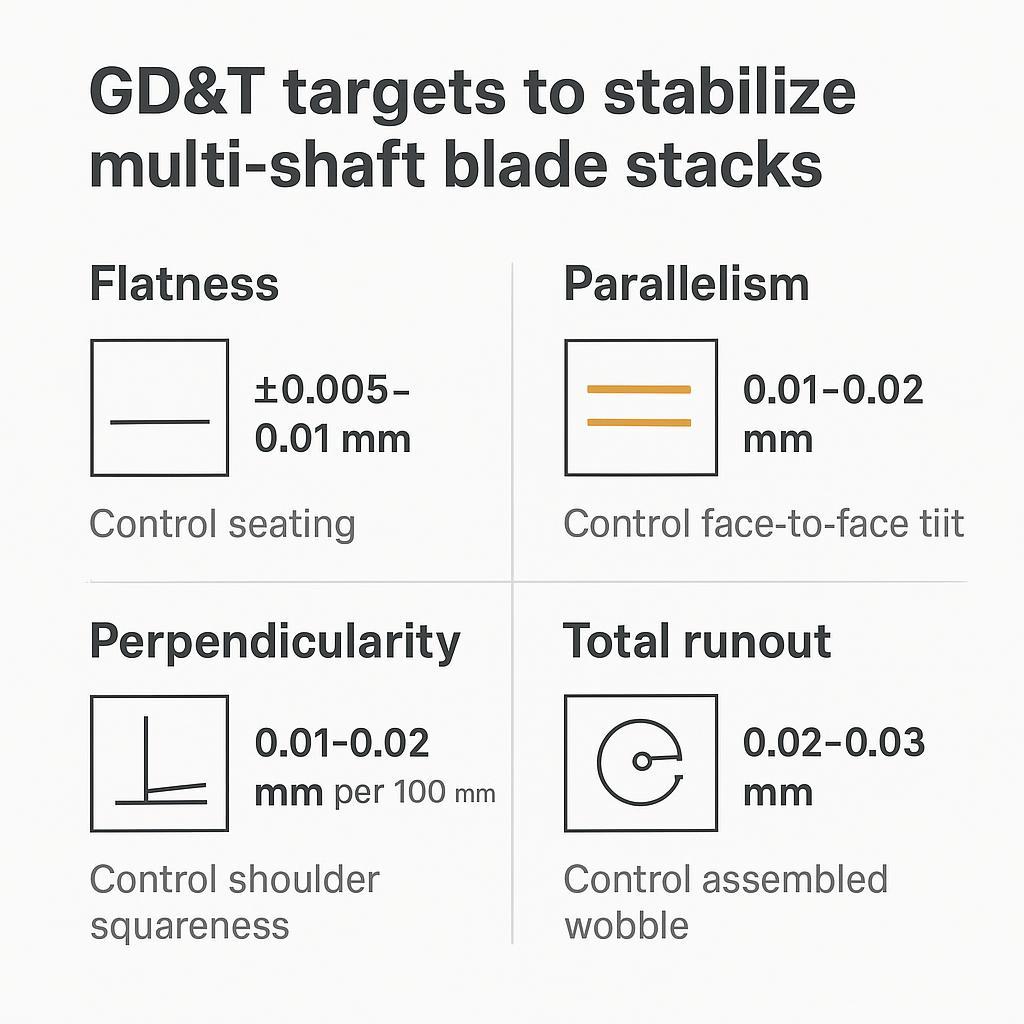
Principais conclusões: Em trituradores multi-eixos, pequenos erros na espessura da lâmina, espessura do espaçador, planeza da face, perpendicularidade e geometria do furo/eixo não permanecem pequenos. Eles se acumulam na inclinação do eixo e no batimento total indicado (TIR), o que se manifesta como desvio de folga, carga irregular, vibração e menor vida útil da faca. Este guia apresenta metas práticas de GD&T, estratégia de ajuste seletivo de espaçadores, montagem/CQ […]
Configuração com mola para corte longitudinal por cisalhamento com folga zero: Controle de sobreposição, ângulo de inclinação e pré-carga
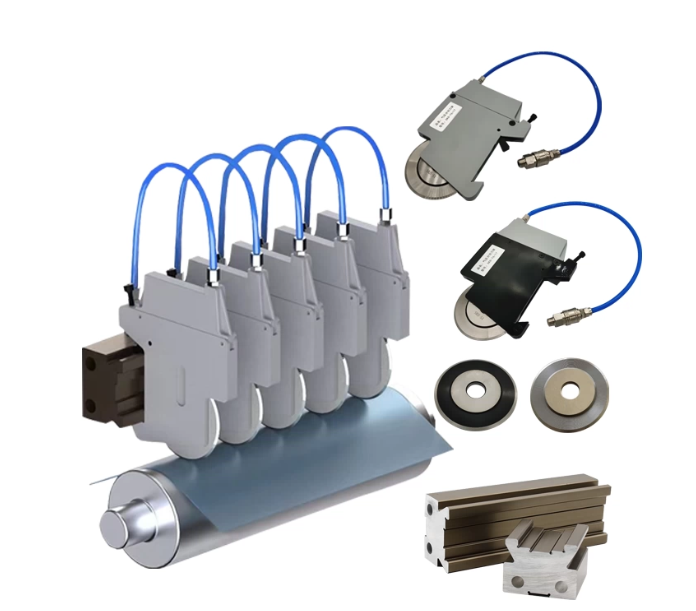
Se você está processando filmes finos ou nãotecidos em alta velocidade, o corte por cisalhamento deixa de ser “apenas um ajuste de facas” e passa a se comportar como um problema de estabilidade: um batimento mínimo, contato inconsistente ou oscilação na pressão de pré-carga de ar do porta-faca transformam-se em defeitos de borda e paradas de máquina. Este guia foi escrito sob a abordagem prática de chão de fábrica que a Maxtor Metal utiliza ao apoiar clientes em filmes […]
Validação de lâminas de reposição para picadora Urschel em 440C a HRC 56–58: Janela de tratamento térmico, controle de RA e protocolo de QA
Os cabeçotes de corte em cubos tipo Urschel operam sob exigentes cargas cíclicas: as tiras de lâminas entram em contato com o produto em alta frequência, com a severidade do impacto variando significativamente entre produtos frescos macios e produtos congelados duros (vegetais congelados IQF e tubérculos podem apresentar dureza superficial comparável à madeira endurecida). A capacidade de tamanho de corte e a vida útil da lâmina estão diretamente interligadas — uma fita que lasca na […]
Qualificação técnica de blocos de facas para produção petroquímica de alto volume
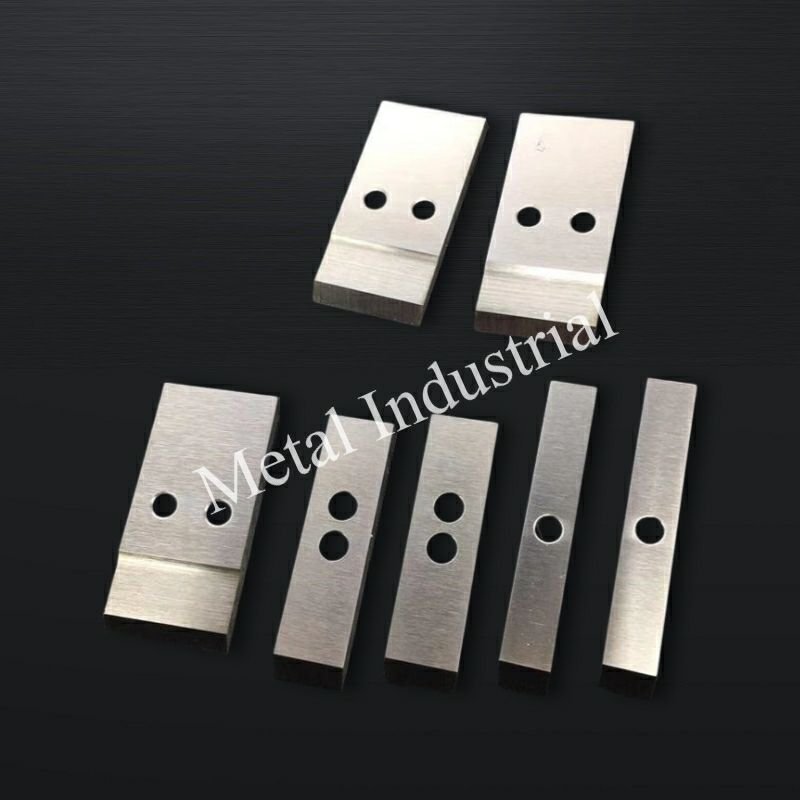
Resposta rápida: Um bloco de facas de granulador de anel de água é qualificado para produção de alto volume verificando quatro fatores: excentricidade/TIR nos referenciais funcionais (normalmente ≤0,03–0,04 mm), grau de balanceamento conforme ISO 21940 (linha de base G6.3, estreitando para G2.5 em velocidades mais altas), aceitação de vibração conforme ISO 20816 (frequentemente ≤2,8 mm/s RMS) e rastreabilidade total do material por meio de certificados EN 10204 3.1/3.2 vinculados a […]
Compensação de redução de espessura por retificação: Cálculo de calços e verificação de sobreposição para facas de corte
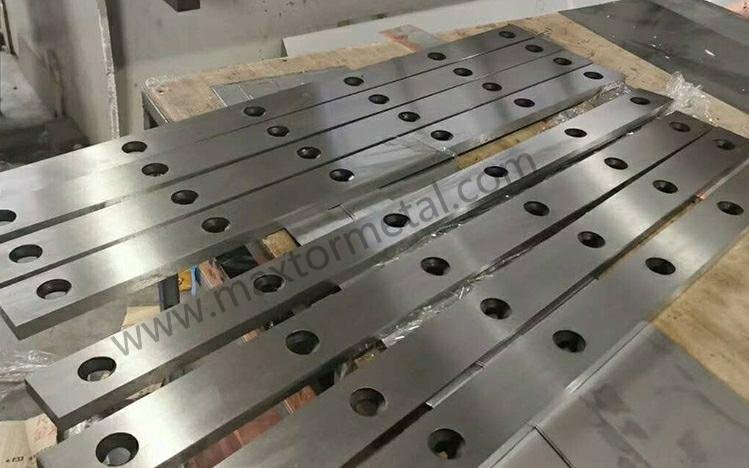
Por Nancy Wu, Engenheira Sênior de Manufatura (Engenharia de Produção), Maxtor Metal — Especialista em Manufatura Certificada, PMP, Certificação Six Sigma Black Belt, Certificações ASM International. Nota sobre o escopo: Este guia é uma referência técnica para auxiliar no trabalho de configuração com medições. Sempre siga o manual de serviço do fabricante e os procedimentos operacionais padrão (POP) da sua instalação para as configurações finais e os procedimentos de segurança. A retificação restaura a condição da borda, mas também […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean