
隙間ゼロ(ゼロクリアランス)シアスリッティング用スプリング式ホルダー設定:オーバーラップ、キャント角、予圧管理
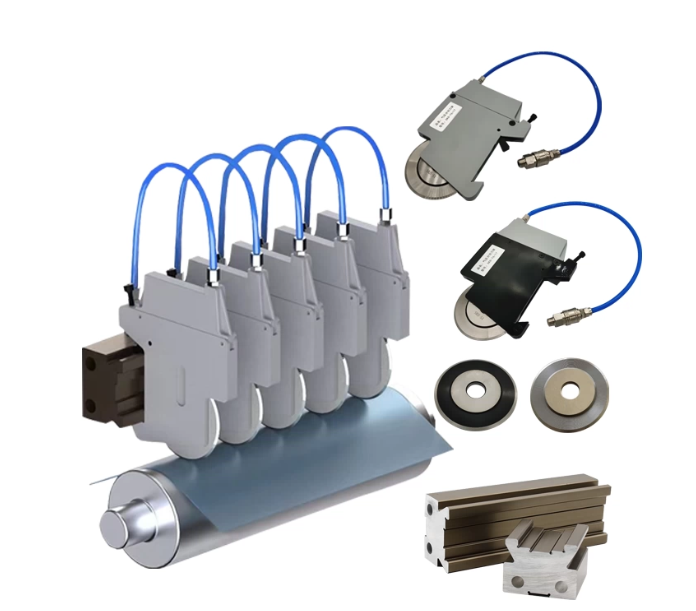
薄膜フィルムや不織布を高速で通板する場合、シェアスリットは単なる「ナイフのセットアップ」にとどまらず、安定性の問題として現れ始めます。わずかな振れ(ランアウト)、不均一な接触、あるいはナイフホルダーのエアプリロード圧力の変動が、エッジの欠陥やダウンタイムに直結します。本ガイドは、Maxtor Metalがフィルムおよび不織布のスリットラインでお客様をサポートする際に採用している、現場での実践的なアプローチに基づいて執筆されています。測定データから基準値を定義し、測定器で検証し、設定を文書化することで、特定の個人に依存することなく、オペレーターやシフト間で結果を再現できるようにします。スリットに使用される丸刃の形状やブレードファミリーの背景知識については、Maxtor Metalの丸刃およびブレード(参考としてここにリンクされています)を参照してください[…]
HRC 56–58における440C Urschelダイサー用交換刃の検証:熱処理条件、RA管理、および品質保証(QA)プロトコル
アーシェル型ダイサーヘッドは、過酷な交番荷重下で動作します。ブレードバンドは高頻度で製品に接触し、その衝撃の強さは、柔らかい生鮮食品と硬い冷凍製品(IQF冷凍野菜や根菜類は、硬化木材に匹敵する表面硬度を持つことがあります)とで大きく異なります。カットサイズの精度とブレード寿命は直接結びついています。最初の冷凍サイクルでバンドが欠けると、それ以降のすべてのカットで寸法にバラつきが生じます。そのため、この用途における材料選定は、単なる硬度仕様の決定にとどまりません。ラインが処理するすべての製品構成にわたって耐えうる、検証されたプロセスウィンドウが必要です。アーシェル型ヘッドの交換用ダイサーバンドを選定する場合、440Cはしばしば「どのような状況でも機能する」 […]
大規模石油化学生産向けナイフブロックの技術的品質評価(エンジニアリング・クオリフィケーション)
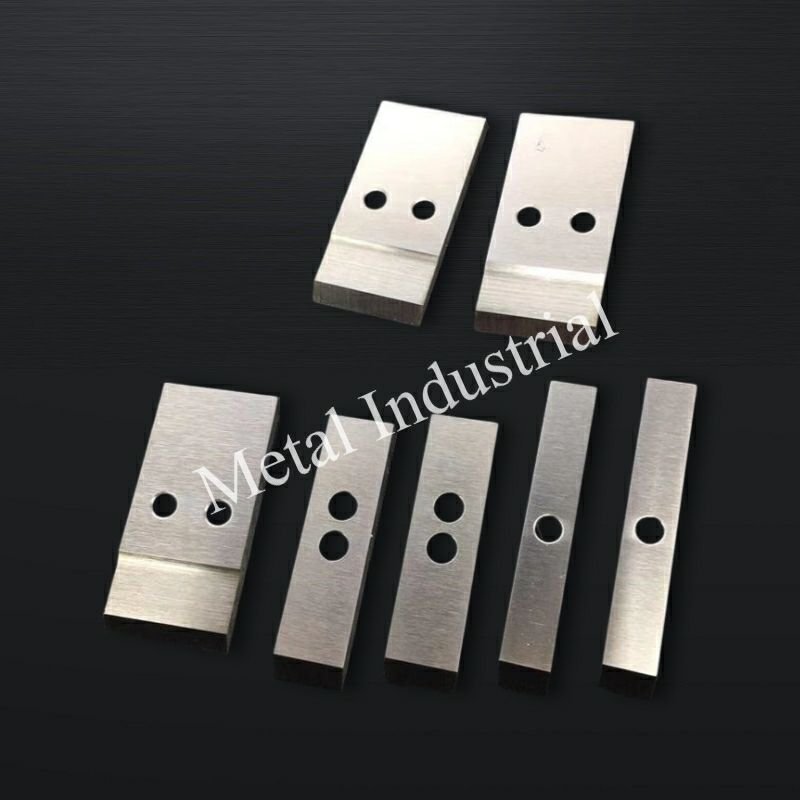
クイックアンサー:水リングペレタイザーナイフブロックを大量生産向けに適合させるには、4つの項目を検証します。基準面における振れ/TIR(通常≤0.03–0.04 mm)、ISO 21940に準拠したバランス等級(G6.3を基準とし、高速回転時はG2.5に強化)、ISO 20816に準拠した許容振動値(多くの場合≤2.8 mm/s RMS)、およびシリアル番号に関連付けられたEN 10204 3.1/3.2証明書による完全な材料トレーサビリティです。大規模なポリマー工場では、ナイフブロックの「摩耗」そのものを懸念しているわけではありません。彼らが懸念しているのは、それに伴う予期せぬ停止、すなわち振動の逸脱、ダイフェイスの損傷、ペレット品質の低下、および監査に耐えられないQA(品質保証)の追跡記録です。これが、ナイフブロックの技術的適合評価が単なる […]
再研削による厚み減少の補正:シム計算とオーバーラップ検証(シャーブレード用)
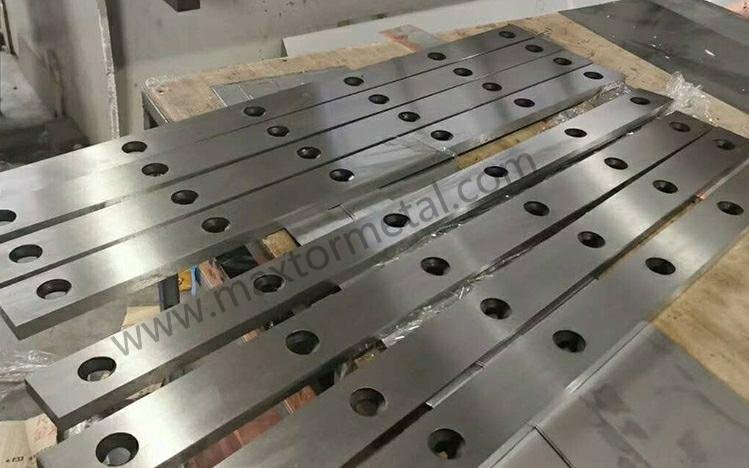
執筆:Nancy Wu、シニア製造エンジニア(生産技術)、Maxtor Metal — SME–CMfgE、PMP、シックスシグマ・ブラックベルト、ASM International認定 適用範囲に関する注意:本ガイドは、測定に基づくセットアップ作業をサポートするための技術リファレンスです。最終的な設定および安全手順については、常にOEMサービスマニュアルおよび貴社工場のSOPに従ってください。再研磨によって刃先の状態は回復しますが、同時にナイフの外径(OD)や側面から肉厚が削られます。スリッターヘッドにおいて、この変化は単なる見た目の問題ではありません。有効センター高さを変化させ、気づかないうちにオーバーラップの目標値から外れてしまう原因になります。その結果、バリの発生、刃先性状の変化、セットアップごとの再現性の低下といった、よくあるトラブルが引き起こされます。本ガイドは、生産、メンテナンス、およびプロセスエンジニアリングのチームを対象に書かれています[…]
OEMスリッターナイフの図面:スピンドル嵌合監査、ISO公差、TIRゲート

スリッターラインにおいて、優れた刃物鋼を使用していたとしても、内径とアーバーの嵌合部(ボア・アーバー界面)の仕様が不適切であったり、検証が不十分であったりすると、バリ、幅のズレ、早期チッピングなどの問題が発生します。このチェックリストは、エンジニアリング監査用として作成されています。OEMスリッター刃の図面を用意し、実際のスピンドルやアーバーの寸法と比較して、工具がコイルに接触する前に合否判定を記録します。お使いのラインで丸刃スリッターに加えてローラーシャー刃も使用している場合は、工具ファミリー全体で製品の形状と検査基準を統一してください。寸法公差、軸方向の振れ許容値、内径嵌合要件は、材質グレードやライン速度によって大きく異なります。エンジニアリングの全体像については、Maxtor Metalのロータリー[…]に関するガイドを参照してください。
アフターマーケット向けシュレッダーナイフ調達:仕様管理、CMMプラン、MTRバリデーション、および機能適合性検証。
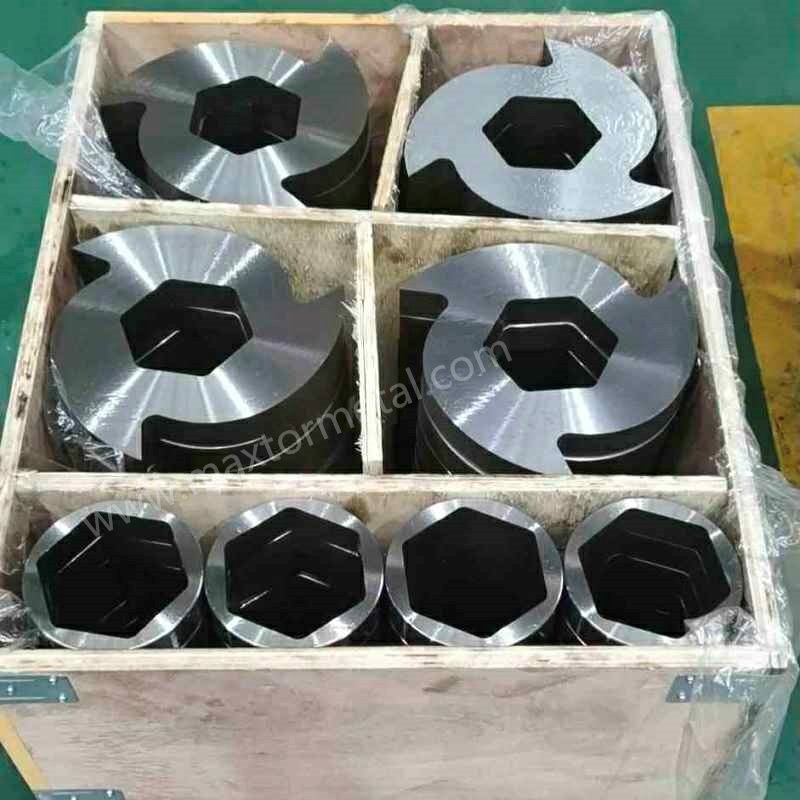
免責事項:このガイドは、監査に対応可能な受入検査ワークフローを文書化するためにMaxtor Metalによって執筆されました。ここに記載されている方法および判定基準はサプライヤーを問わず、OEM部品や認定されたアフターマーケットサプライヤーの製品に適用できます。Maxtor Metalのページが参照されている場合、それは形状ファミリーの用語参照としてのみ使用されています。自社のSOP(標準作業手順書)で使用されている承認済みの参照ページや図面パッケージに置き換えていただいて構いません。アフターマーケット製のシュレッダー刃を購入することは、稼働率を賭けたギャンブルであってはなりません。一軸または二軸シュレッダーを運用している方なら、隠れたコストをすでにご存じでしょう。書面上は「ほぼ同じ」に見える刃であっても、破砕サイズが仕様から外れたり、電流値が上昇したり、あるいはクリアランス起因の衝突トラブルを引き起こして[…]
中心穴公差と振れ(ランアウト):高速スリッターの振動を低減するためのISO 286公差の最適化。
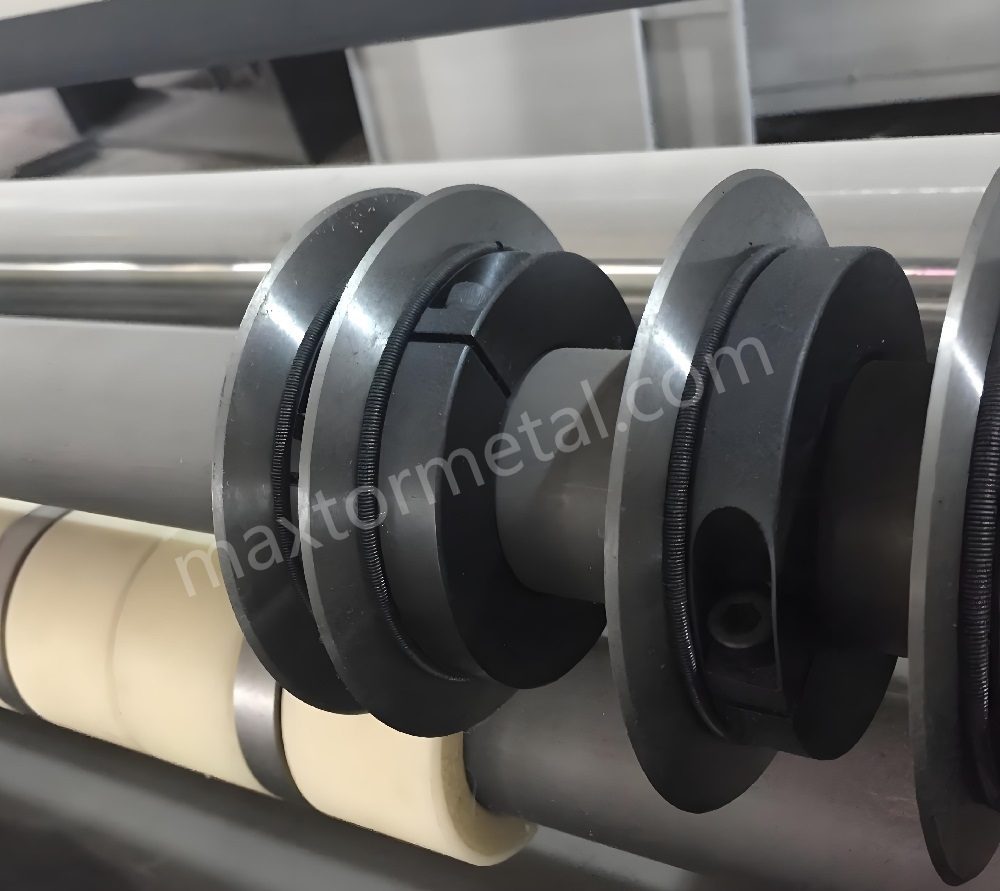
高速スリットは非常にシビアです。丸刃が正確に回転しない場合、刃が「摩耗」する前にカットエッジの品質が低下します。この記事では、Maxtor Metalが中心ボア公差の振れ(ボア径と幾何公差が高速運転時にエッジのTIRとしてどのように現れるか)と、指定可能な数値、および繰り返し実施できる検査方法を関連付けて解説します。技術ノート:軸方向の振れ(面振れ)規格や材質グレードを含むナイフ単体の仕様については、Maxtor Metalの精密丸刃スリッターナイフをご覧ください。振れの増幅:幾何学から力学へ。静止状態では、振れは単純な幾何学的誤差のように見えます。つまり、刃の切削円がアーバー軸と完全に同心になっていない状態です。しかし、高速運転時には、この誤差が力の問題へと変化します。ボア部におけるわずかな偏心が、[…]を引き起こします。
円盤スリッターナイフのシングル・ダブル・コンパウンド刃(ベベル):被削材の剛性に基づく選定&セットアップフレームワーク
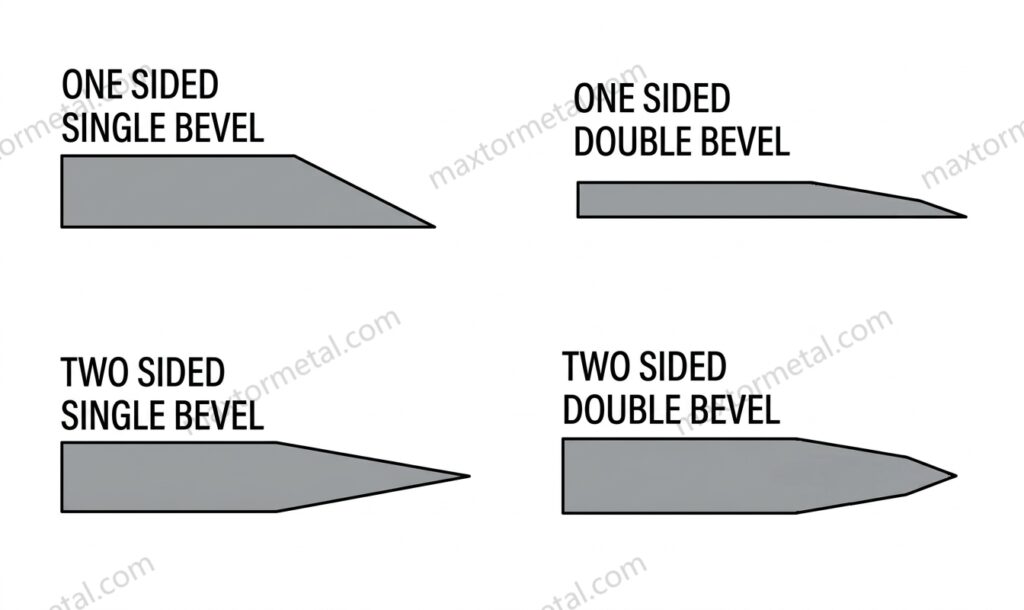
本ガイドの使用方法(範囲と前提条件):以下の推奨範囲とトラブルシューティング手順は、一般的なコンバーティングラインにおける丸刃スリッターナイフの実践的な出発点です。実際の最適な設定は、機械設計(ホルダーの剛性、振れ、スペーサーの積層)、ウェブの支持、および基材のばらつきに依存します。常に管理されたテストで検証し、一度に変更する変数は1つだけにしてください。技術ノート:軸方向の振れ(面振れ)規格や材質グレードを含むナイフ単体の仕様については、Maxtor Metalの精密丸刃スリッターナイフをご覧ください。より少ない交換頻度でより綺麗なエッジをカットしたい場合、最も手っ取り早い解決策は通常、新しい機械の導入ではなく、張力下での材料の挙動に刃先形状を合わせることです。Maxtor Metalは、フィルム、不織布、繊維、ラミネートにおいて同様のパターンを目にしています[…]
円盤刃のラップ量(重ね深さ)とサイドクリアランスの最適化:刃先品質と寿命向上のためのメカニズム、DOE、およびパ累トトレードオフ
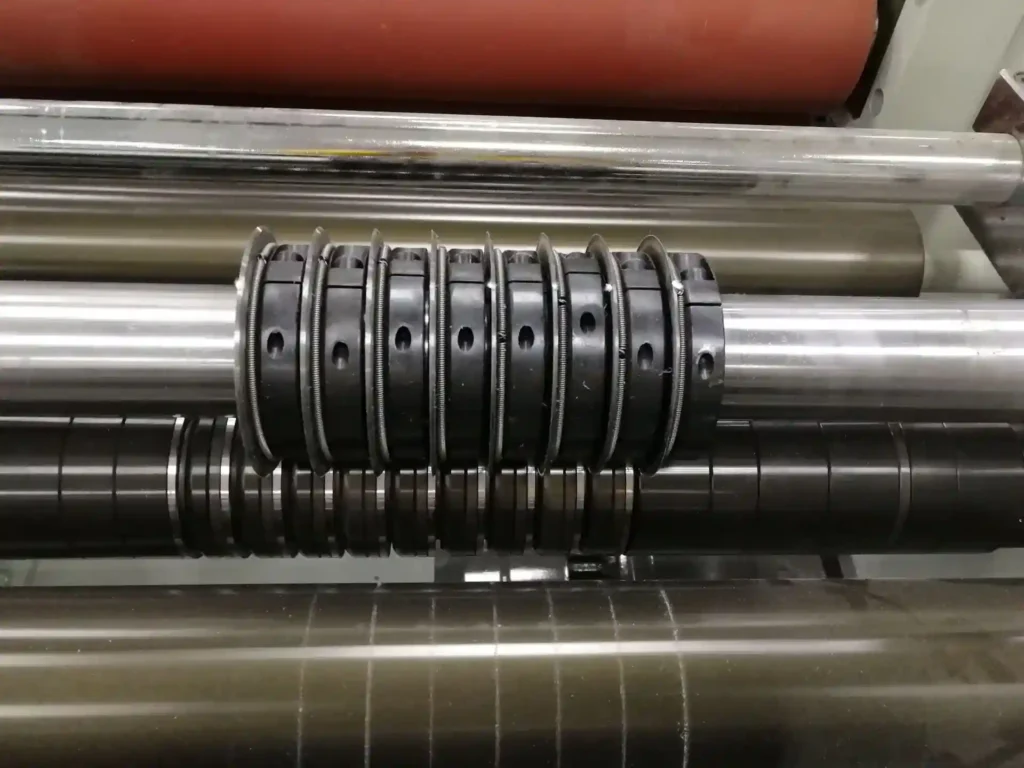
Published: 2026-05-28 | Last updated: 2026-05-28 If you’re chasing cleaner edges, less dusting, and longer knife life on a slitter/rewinder, Maxtor Metal sees the same pattern again and again: the fastest wins often come from two setup variables you can actually control—overlap depth and side clearance. When dusting is the primary quality complaint—especially on filled substrates like the coated paper case above—the blade-level root causes (Ra, carbide microstructure, setup tolerance interactions) deserve a separate diagnostic track. See Root-Cause Analysis of Slitting Dust Generation: Blade Flank Ra, Carbide Microstructure & Setup Tolerances. In shear slitting, overlap depth and side clearance jointly create (or destroy) a stable cut point. In crush/score cutting, the equivalent “depth” is […]
面振れ(轴向跳动)、動的TIRとスリットエッジ品質:高速コンバーティングラインにおけるメカニズム、測定、および対策
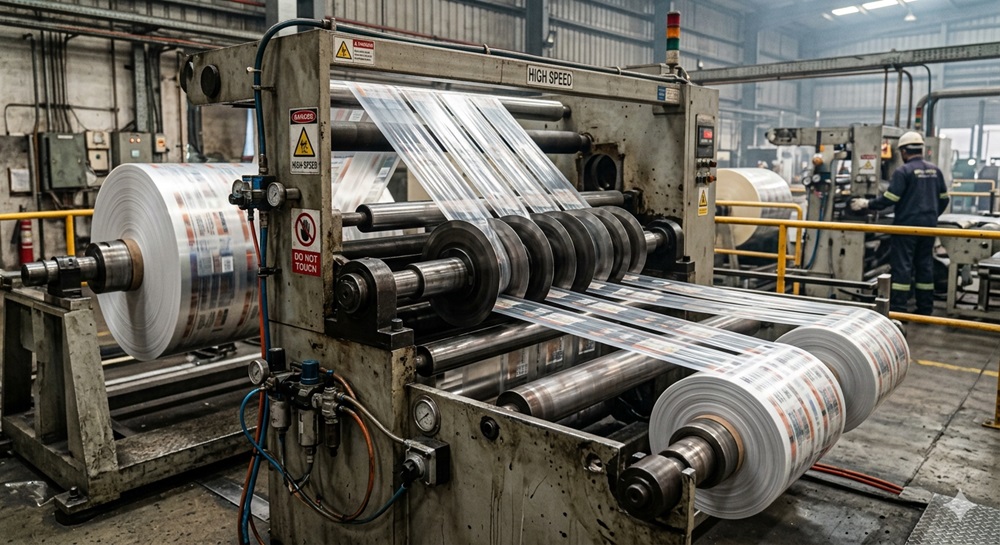
高速スリットは妥協を許しません。わずかな形状誤差であっても、メンテナンスのチェックリストに現れるはるか前に、バリ、フェザリング、不安定なレーンとして表面化します。Maxtor Metalでは、ラインのOEE向上が求められる一方で、後工程のラミネート、印刷、または溶接のためにスリット端面を極めて綺麗に保つ必要がある場合に、振れの問題が最も頻繁に発生することを確認しています。主なポイント:軸方向(端面)の振れは、回転ごとに刃がウェブに与える負荷を変化させます。高速運転時においては、動的ブレや熱変位が検証されていないと、常温時に「許容範囲内のTIR」であっても不良品(スクラップ)を発生させる原因になります。軸方向の振れの定義:軸方向の振れ(端面振れとも呼ばれる)とは、回転する端面が本来の回転軸に対して前後(軸方向)に動く現象を指し、[…]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean