
Рост OEE и прибыли за счет снижения частоты замены рулонов: модель готовности, практические примеры и пилотные данные
Краткий ответ: Снижение частоты замены рулонов повышает общую эффективность оборудования (OEE) в первую очередь за счет сокращения запланированных простоев, что напрямую влияет на показатель «Доступность» (Availability). Вторичные преимущества проявляются в «Производительности» (Performance — меньше периодов разгона после перезапуска) и «Качестве» (Quality — меньше дефектов, связанных со сращиванием). Эффект поддается количественной оценке с помощью четырех параметров: скорость расхода ленты, длина рулона, время переналадки на одну остановку и объем брака, образующегося при каждой замене. В […]
Марка, конструкция и контроль твердосплавных ножей для безотказной работы подводных грануляторов
Краткий ответ: Стабильная резка на фильере в линиях подводного гранулирования зависит от совместной работы четырех факторов: марки твердого сплава (HRA 88–92 для большинства пластин WC–Co), геометрии кромки (контролируемый радиус, а не просто “острота”), управления давлением прижима (касание → подрезка, а не постоянное нагнетание давления) и стабильности водяного контура (40–60°C, фильтрованная, дегазированная вода). Замена пластин без устранения проблем с состоянием фильеры или балансировкой ножевой головки — это наиболее […]
График переворота 4-сторонних ножей и критерии переточки: регламент (SOP) на основе замеров для гильотинных ножниц
Если вы эксплуатируете гильотинные ножницы для резки смешанных марок углеродистой, нержавеющей и высокопрочной стали, вам уже знаком характер отказов: появление заусенцев, постоянная регулировка зазора операторами вручную и переход простоев в реактивную фазу. В этой статье описывается основанный на измерениях протокол для 4-сторонних поворотных ножей: когда выполнять поворот, когда производить перешлифовку и какие данные фиксировать, чтобы процесс соответствовал требованиям стороннего аудита […]
Окупаемость (ROI) дисковых ножей для продольной резки: Модель TCO и анализ стойкости кромки PM-HSS против инструментальной стали

Дисковые ножи для продольной резки кажутся незначительной статьей расходов, пока вы не оцените, на что они влияют: переналадки, брак, доработка заусенцев и способность линии удерживать допуск по всей длине рулона. Это руководство написано для технологов, инженеров по оборудованию, руководителей производства и специалистов по закупкам на предприятиях по продольной резке рулонов, которым необходим надежный метод сравнения вариантов, особенно когда […]
Размерные цепи и допуски многовальных ножей: контроль GD&T, селективная сборка проставок и проверка TIR после монтажа.
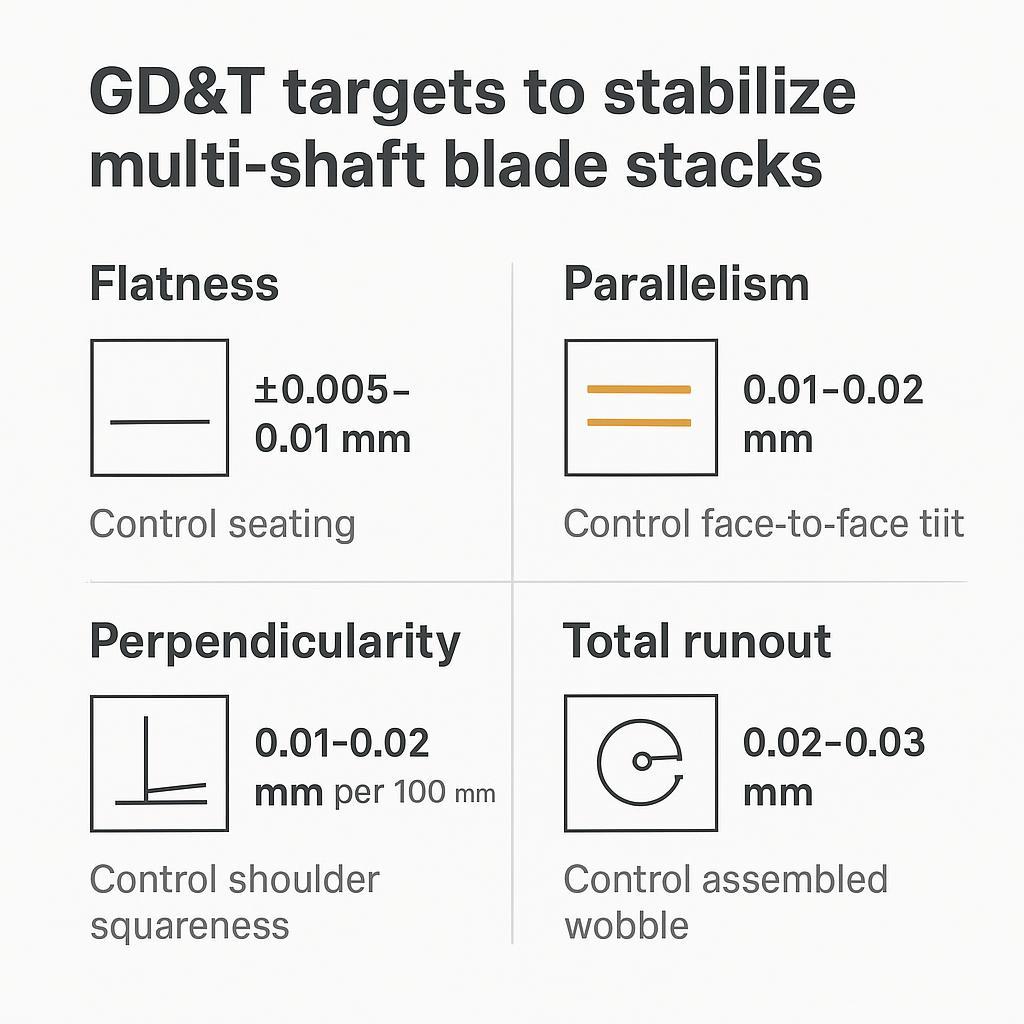
Ключевые выводы: В многовальных шредерах небольшие погрешности в толщине ножей, толщине проставочных колец, плоскостности торцов, перпендикулярности и геометрии отверстия/вала быстро накапливаются. Они приводят к перекосу вала и суммарному биению (TIR), что выражается в смещении зазора, неравномерной нагрузке, вибрации и сокращении срока службы ножей. В этом руководстве представлены практические целевые показатели GD&T, стратегия селективного подбора проставок, процедуры сборки и контроля качества […]
Подпружиненная система для ножничной резки с нулевым зазором: Контроль перекрытия, угла наклона и преднатяга
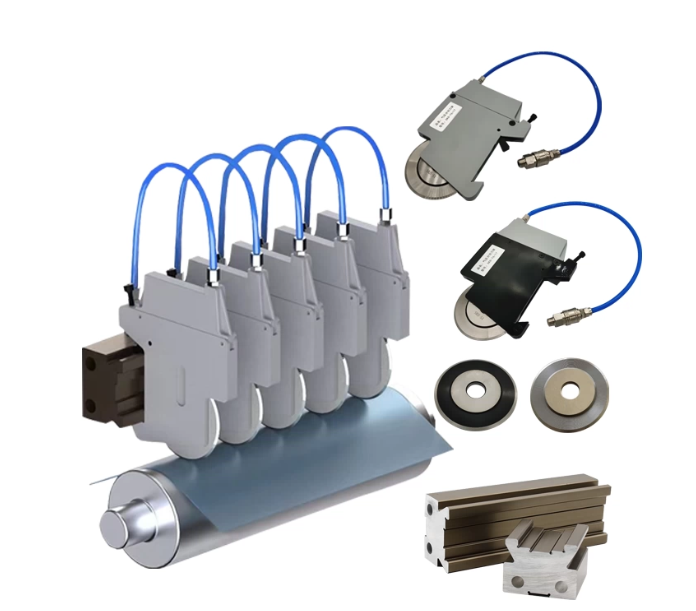
Если вы работаете с тонкими пленками или неткаными материалами на высокой скорости, резка сдвигом перестает быть “просто настройкой ножей” и превращается в проблему стабильности системы: минимальное биение, нестабильный контакт или колебания давления пневматического прижима ножедержателя приводят к дефектам кромки и простоям. Это руководство написано с точки зрения практического цехового подхода, который компания Maxtor Metal использует при поддержке клиентов, работающих с пленками […]
Валидация запасных ножей из стали 440C для кубикорезки Urschel при HRC 56–58: Окно термообработки, контроль RA и протокол QA
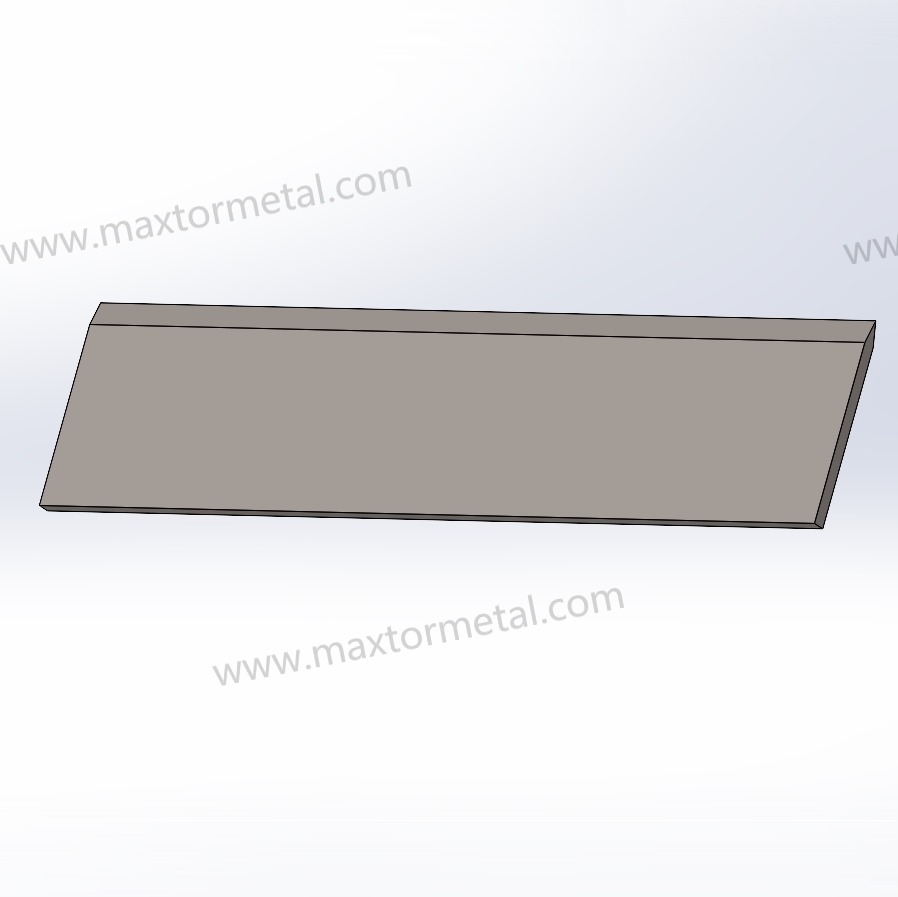
Режущие головки типа Urschel работают в условиях высоких циклических нагрузок: ленточные ножи контактируют с продуктом на высокой частоте, при этом сила удара существенно различается при обработке мягких свежих продуктов и твердых замороженных продуктов (быстрозамороженные овощи IQF и корнеплоды могут иметь поверхностную твердость, сопоставимую с твердой древесиной). Точность размера нарезки и срок службы ножей напрямую связаны: лента, на которой образуются сколы при […]
Техническая квалификация ножевых блоков для крупнотоннажного нефтехимического производства
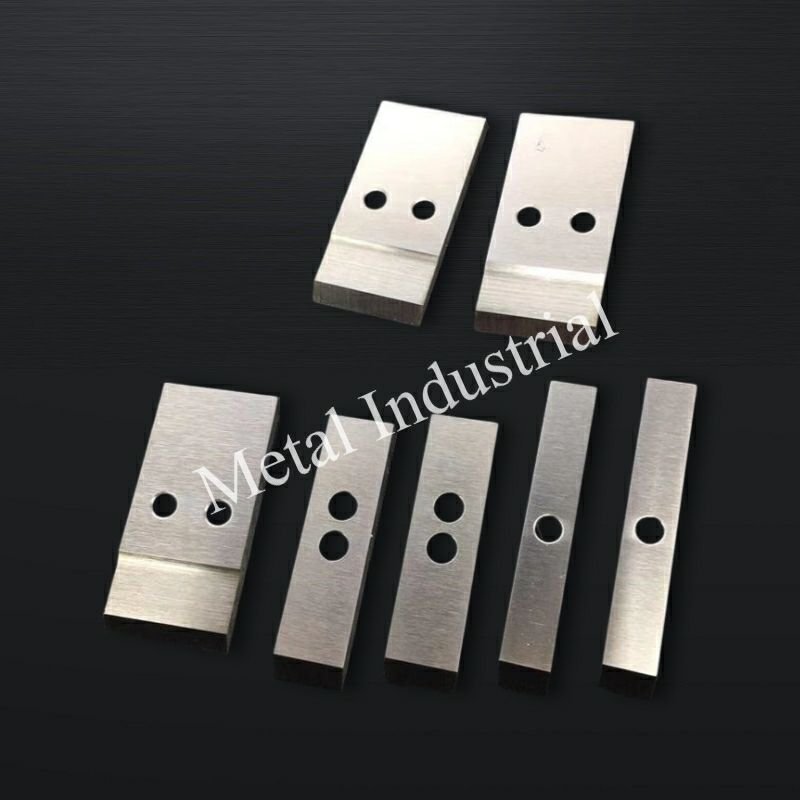
Краткий ответ: Ножевой блок гранулятора с водяным кольцом допускается к крупносерийному производству после проверки четырех параметров: биения/TIR по функциональным базам (обычно ≤0.03–0.04 мм), класса балансировки по ISO 21940 (базовый G6.3, с ужесточением до G2.5 на более высоких скоростях), допустимого уровня вибрации по ISO 20816 (часто ≤2.8 мм/с RMS) и полной прослеживаемости материалов по сертификатам EN 10204 3.1/3.2, привязанным к […]
Компенсация уменьшения толщины при переточке: Расчет прокладок и проверка перекрытия для ножей
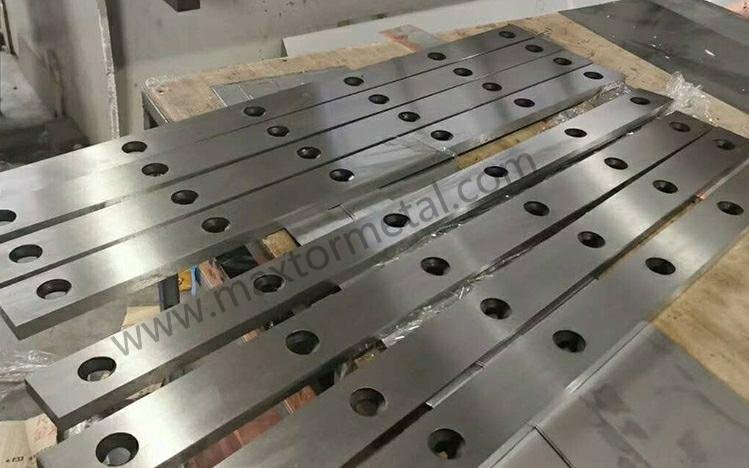
Автор: Нэнси Ву (Nancy Wu), ведущий инженер-технолог (производственное проектирование), Maxtor Metal — сертификации SME–CMfgE, PMP, Six Sigma Black Belt, ASM International. Примечание к области применения: Данное руководство является техническим справочником для проведения точных настроечных работ. Всегда следуйте руководству по обслуживанию от OEM-производителя и стандартным операционным процедурам (SOP) вашего предприятия при окончательной настройке и соблюдении правил техники безопасности. Перешлифовка восстанавливает состояние кромки, но она также […]
Чертеж дискового ножа OEM: Аудит посадки на шпиндель, допуски ISO и пороги TIR

Линия продольной резки может быть оснащена отличной ножевой сталью, но при этом страдать от заусенцев, отклонения ширины и преждевременного выкрашивания, если сопряжение «посадочное отверстие – вал» спроектировано неверно или проверяется нерегулярно. Этот чек-лист предназначен для проведения инженерного аудита: вы берете чертеж оригинального ножа (OEM), сравниваете его с реальными параметрами шпинделя/вала и фиксируете прохождение контрольных точек перед […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean