
제로 클리어런스(Zero-clearance) 전단 슬리팅용 스프링 장착형 세팅: 오버랩, 캔트 각도 및 예압 제어
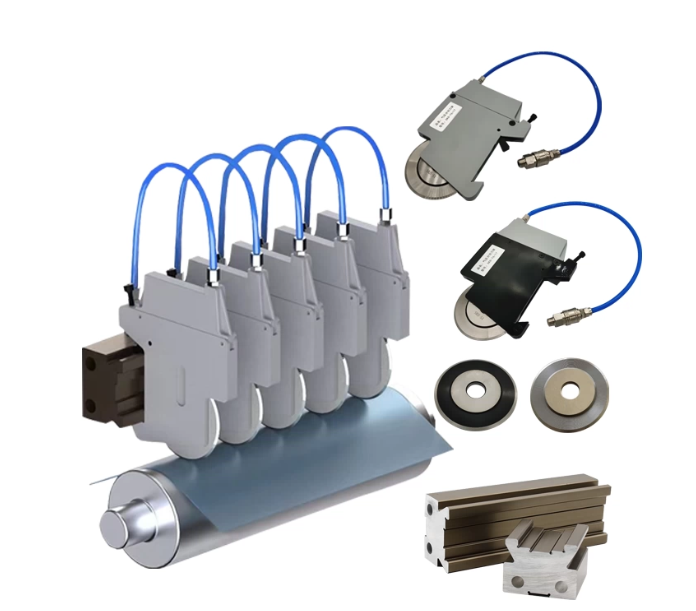
고속으로 박막이나 부직포를 가공할 경우, 전단 슬리팅은 단순히 칼날 설정 문제가 아니라 안정성 문제로 변모합니다. 미세한 런아웃, 불규칙한 접촉, 또는 칼날 홀더의 공기 예압 변동은 가장자리 결함과 가동 중단으로 이어질 수 있습니다. 이 가이드는 Maxtor Metal가 필름 관련 고객 지원 시 사용하는 현장 실무 중심 접근 방식을 바탕으로 작성되었습니다. […]
HRC 56–58 기준 440C 어쉘 다이서 교체용 칼날 검증: 열처리 조건, RA 제어 및 QA 프로토콜
Urschel 스타일 다이서 헤드는 가혹한 주기적 하중 하에서 작동합니다. 칼날 밴드가 고주파수로 제품과 접촉하며, 충격의 강도는 부드러운 신선 농산물과 단단한 냉동 제품(IQF 냉동 채소 및 뿌리 채소는 경화된 목재에 필적하는 표면 경도를 나타낼 수 있음) 사이에 큰 차이가 있습니다. 절단 크기 정밀도와 칼날 수명은 직접적으로 연결되어 있습니다. […]
대규모 석유화학 생산용 나이프 블록의 엔지니어링 자격 평가
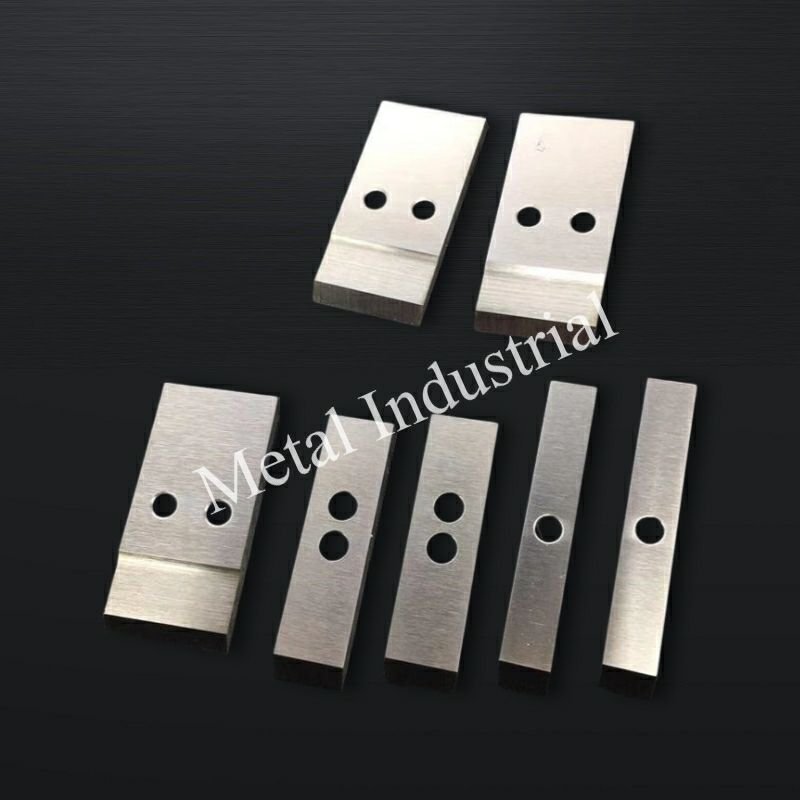
간단히 말씀드리자면, 워터링 펠릿 제조기 나이프 블록은 다음 네 가지 사항을 검증하여 대량 생산에 적합한 제품으로 인증됩니다. 첫째, 기능 기준점에서의 런아웃/TIR(일반적으로 ≤0.03~0.04mm), 둘째, ISO 21940에 따른 밸런스 등급(G6.3 기준, 고속에서는 G2.5로 강화), 셋째, ISO 20816에 따른 진동 허용 기준(일반적으로 ≤2.8mm/s RMS), 넷째, EN 10204 3.1/3.2 인증서를 통한 완벽한 재료 추적성입니다.
재연마에 따른 두께 감소 보정: 전단 나이프를 위한 심 계산 및 오버랩 검증
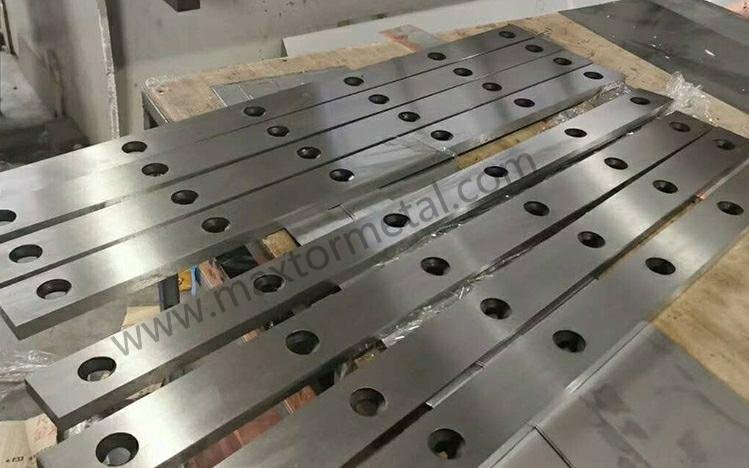
작성자: 낸시 우, 선임 제조 엔지니어(생산 엔지니어링), Maxtor Metal — SME-CMfgE, PMP, 식스 시그마 블랙 벨트, ASM International 인증 보유. 참고: 본 가이드는 측정 설정 작업을 지원하기 위한 기술 참고 자료입니다. 최종 설정 및 안전 절차는 항상 OEM 서비스 설명서와 해당 시설의 표준 운영 절차(SOP)를 따르십시오. 재연삭은 모서리 상태를 복원하지만, 또한 […]
OEM 슬리터 나이프 설계도: 스핀들 끼워맞춤 감사, ISO 공차 및 TIR 게이트

슬리팅 라인은 우수한 칼날강을 사용하더라도 보어-아버 접합부의 사양이 잘못되었거나 검증이 일관되지 않으면 버(burr), 폭 편차, 조기 파손 등의 문제를 겪을 수 있습니다. 이 체크리스트는 엔지니어링 감사 목적으로 사용됩니다. OEM 슬리터 칼날 설계도를 스핀들/아버의 실제 사양과 비교하고, 합격/불합격 기준을 기록한 후 점검을 진행하십시오. […]
애프터마켓 파쇄기(shredder) 나이프 조달: 사양 관리, CMM 계획, MTR 검증 및 기능적 적합성 검증.
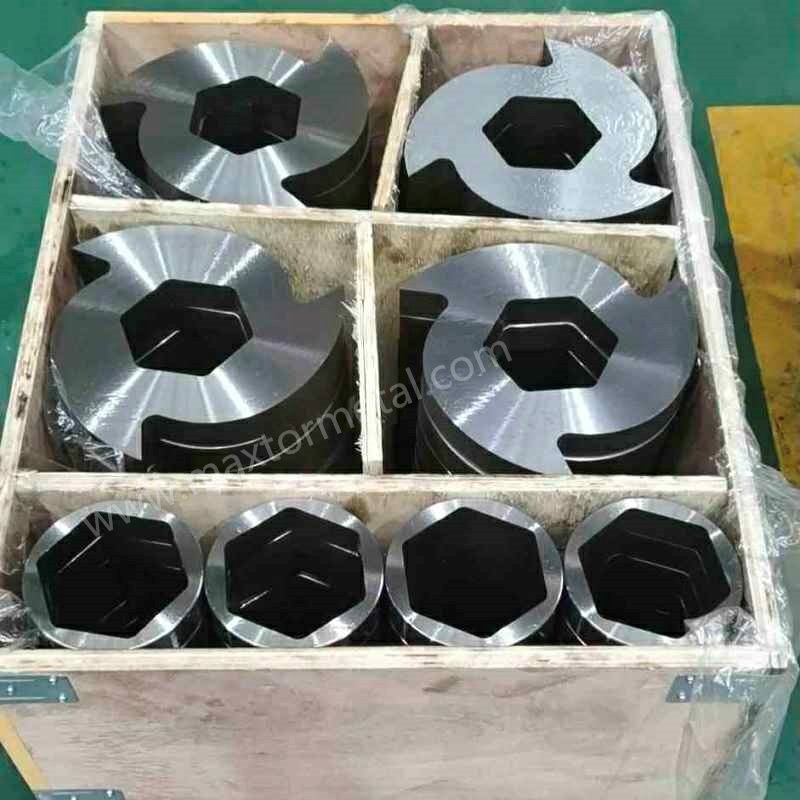
Disclosure: This guide is written by Maxtor Metal to document an audit-ready acceptance workflow. The methods and decision rules described here are supplier-agnostic and can be applied to OEM parts or any qualified aftermarket supplier. Where a Maxtor Metal page is referenced, it is used only as a geometry-family terminology reference; you may substitute any approved reference page or drawing package […]
중심 구멍 공차와 런아웃: 고속 슬리터의 진동을 완화하기 위한 ISO 286 규격 최적화.
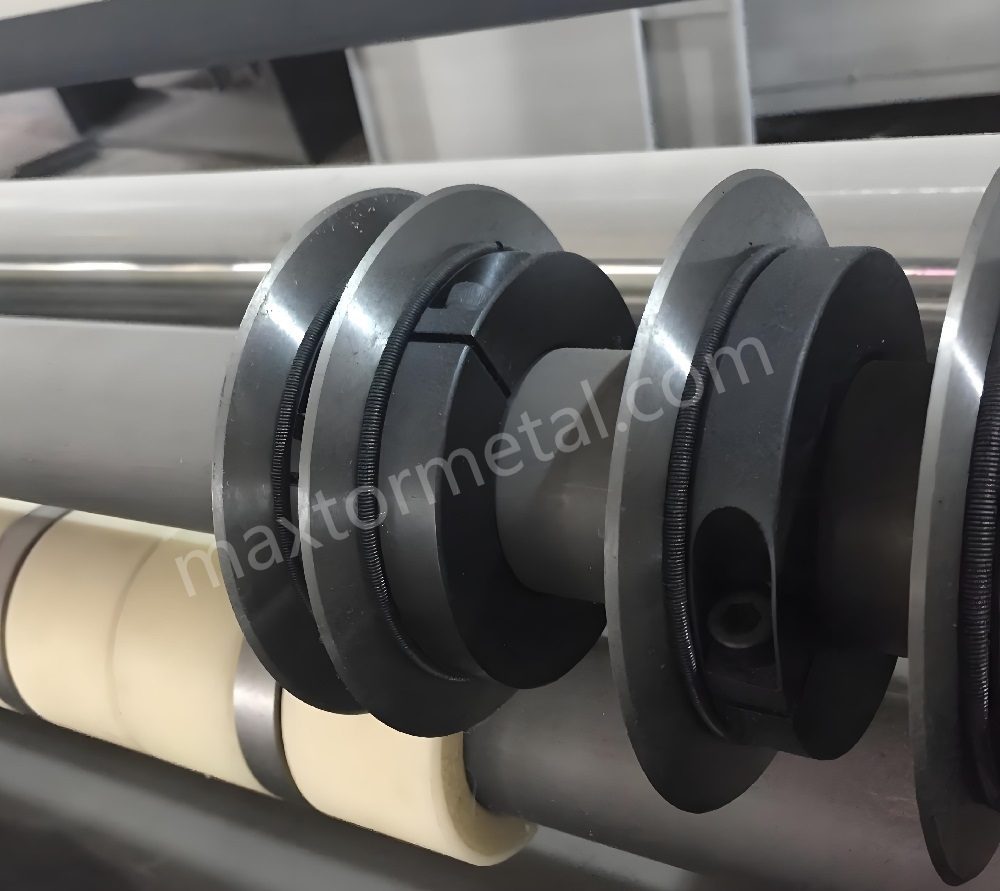
고속 슬리팅은 매우 까다롭습니다. 원형 칼날이 정확하게 회전하지 않으면 칼날이 무뎌지기도 전에 절단면 품질이 저하됩니다. 이 글에서 Maxtor Metal는 중앙 내경 공차 런아웃(내경 크기와 형상이 고속에서 절단면 TIR에 어떻게 나타나는지)을 사용자가 지정할 수 있는 수치 및 반복 가능한 검사 방법과 연관 짓습니다. 엔지니어링 참고: 칼날 수준 사양의 경우 […]
원형 슬리터 나이프의 싱글, 더블 및 복합 베벨(칼날 각도): 재질 강성에 따른 선택 및 세팅 프레임워크
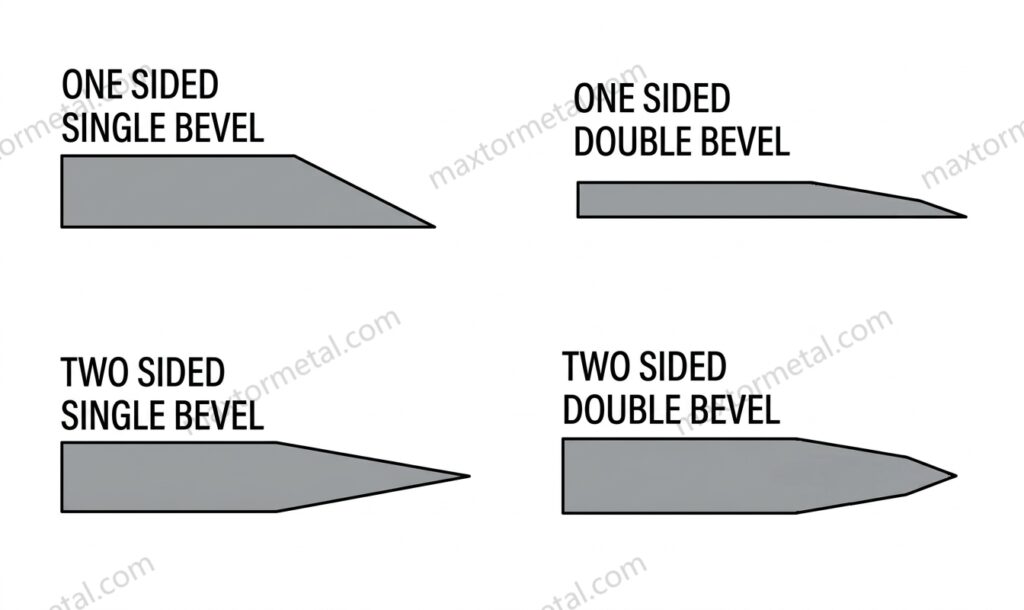
이 가이드 사용 방법(범위 및 가정): 아래의 범위와 문제 해결 단계는 일반적인 가공 라인의 원형 슬리터 나이프에 대한 실용적인 시작점입니다. 실제 최적 설정은 기계 설계(홀더 강성, 런아웃, 스페이서 스택), 웹 지원 및 기판 가변성에 따라 달라지므로 항상 제어된 시험을 통해 검증하고 한 번에 하나의 변수만 변경하십시오. 엔지니어링 […]
원형 칼날의 오버랩 깊이(Overlap depth) 및 측면 간격 최적화: 에지 품질과 칼날 수명을 위한 역학, DOE 및 파레토 트레이드오프
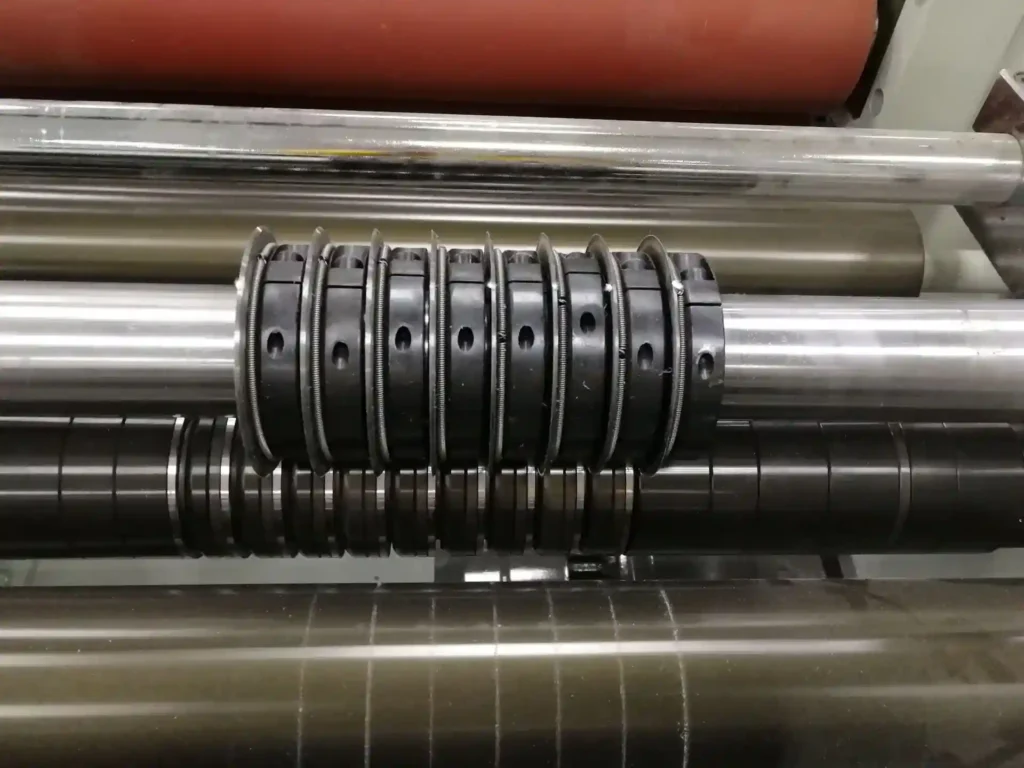
Published: 2026-05-28 | Last updated: 2026-05-28 If you’re chasing cleaner edges, less dusting, and longer knife life on a slitter/rewinder, Maxtor Metal sees the same pattern again and again: the fastest wins often come from two setup variables you can actually control—overlap depth and side clearance. When dusting is the primary quality complaint—especially on filled substrates like the coated […]
面振れ(轴向跳动)、動的TIRとスリットエッジ品質:高速コンバーティングラインにおけるメカニズム、測定、および対策
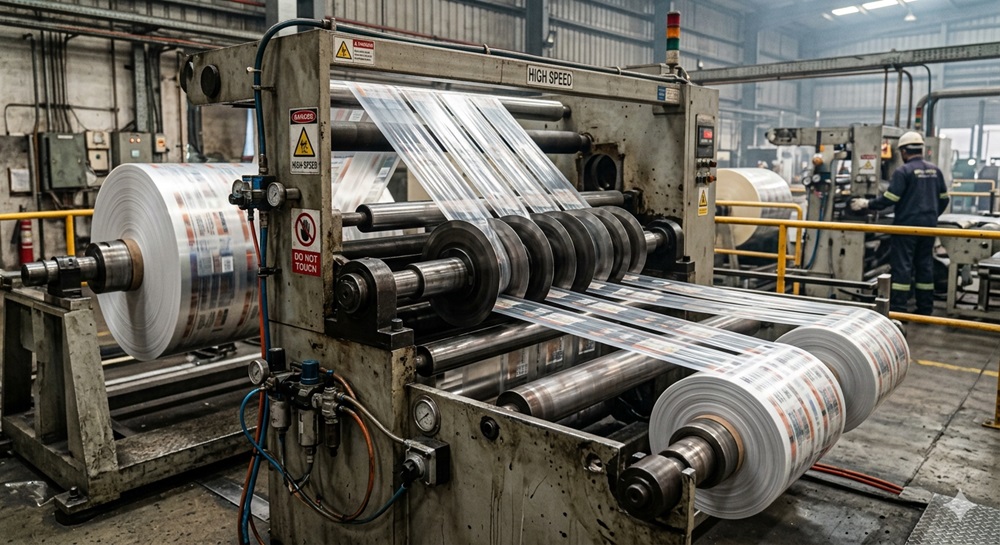
High-speed slitting is unforgiving: small geometry errors show up as burrs, feathering, and unstable lanes long before they show up on a maintenance checklist. At Maxtor Metal, we see runout problems most often when a line is pushed for higher OEE but the slit edge has to stay clean enough for downstream lamination, printing, or welding. […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean