クイックサマリー: D2とSKD11は、化学組成がほぼ同一の高炭素高クロム冷間工具鋼ですが、D2はバナジウム含有量が高く(0.50–1.10%)、6mm未満のクリーンで大量の切断に対して優れた耐アブレシブ摩耗性を発揮する一方、SKD11はより微細な炭化物組織を持ち、ステンレス鋼の切断、可変送り、またはチッピングが発生しやすい作業に対して優れた衝撃靭性を提供します。選定の決め手は、鋼種ラベルだけでなく、主な損傷モード(摩耗かチッピングか)にあります。サプライヤーによるESR(エレクトロスラグ再溶解)精錬の品質は、鋼種の指定と同等に重要です。.
技術ノート: シャー刃におけるD2とSKD11の工具鋼選定は、ブランドの代替ではなく、炭化物微視組織の決定です。両鋼種は同じレデブライト系冷間工具鋼ファミリー(高C・高Cr)に属し、その公称組成範囲はASTM A681、JIS G4404、DIN 1.2379において大幅に重複しています。性能の差は、バナジウム含有量、溶解精錬プロセス、および熱処理制御から生じます。これらは材料試験証明書(ミルシート)と炭化物検査によってのみ検証可能な変数です。以下を参照してください: Maxtor Metal シャー刃の仕様と材質オプション.
D2とSKD11はどちらも同じ高炭素高クロム冷間工具鋼ファミリーに属していますが、刃物のバイヤーは冶金学的なニュアンスを理解せずに、これらを互換性があるものとして扱いがちです。油圧ギロチンシャー、機械式パワーシャー、またはコイルスリッターライン用の交換用工具を調達する際、これら2つの仕様のどちらを選択するかは、基本的な硬度数値をはるかに超えた視点が必要となります。.
シャー刃の性能における真の差別化要因は、鋼種名ではなく、炭化物分布と、各鋼種が特定の損傷モードにどのように対応するかにあります。公称合金組成表はほぼ同一に見えますが、バナジウム含有量、溶解プロセス、および熱処理反応のわずかな違いが、刃が早期に微小チッピング(欠け)を起こすか、あるいは何十万回もの切断にわたって鋭い刃先を維持するかを決定します。.
本ガイドでは、両鋼種の化学組成、炭化物組織、および摩耗挙動を詳細に解説し、6mm未満の薄板切断に適した刃の選定をサポートします。これらの冶金学的基礎を理解することで、高性能な 精密研磨シャー刃 を評価する工具技術者や調達チームは、工具寿命を最適化し、カットあたりのコストを削減し、金属加工現場における予期せぬダウンタイムを排除することができます。.
D2とSKD11の化学的特性
両鋼種はほぼ同一の炭素およびクロム範囲を共有していますが、微視組織を形成するバナジウムとモリブデンにわずかな違いがあります。本質的に、両合金はそれぞれ約1.5%の炭素と12%のクロムを含有しており、レデブライト系工具鋼に分類されます。凝固中、この高いクロムおよび炭素濃度により、熱処理後にマルテンサイトマトリックス中に埋め込まれた硬質な一次共晶炭化物(M₇C_3型)がかなりの体積分率で形成されます。.
これらの組成の違いを理解することは、特定のシャーリング作業において各鋼材がどのように機能するかを評価するための第一歩です。公称組成の重複により、多くのサプライヤーがこれらを互換性のあるものとして販売していますが、合金元素のわずかな変化が、炭化物の析出、二次硬化反応、および結晶粒微細化能力を決定づけます。.
要するに: D2とSKD11は同じCr-C骨格を共有していますが、D2のより広いバナジウム範囲(最大1.10%)により、より多くの硬質VCモノ炭化物が得られます。これが耐アブレシブ摩耗性の重要な変数となります。.
比較組成表は、技術的な重複を明確にし、冶金学的制御が最も重要となるポイントを示しています。
| 要素 | AISI D2 (ASTM A681) | JIS SKD11 (JIS G4404) | DIN 1.2379 (EN ISO 4957) | 冶金学的役割 |
|---|---|---|---|---|
| 炭素(C) | 1.40% – 1.60% | 1.40% – 1.60% | 1.45% – 1.60% | マトリックス硬度と炭化物形成 |
| クロム(Cr) | 11.00% – 13.00% | 11.00% – 13.00% | 11.00% – 13.00% | 耐摩耗性とM₇C_3一次炭化物 |
| モリブデン(Mo) | 0.70% – 1.20% | 0.80% – 1.20% | 0.70% – 1.00% | 焼入性と二次硬化 |
| バナジウム(V) | 0.50% – 1.10% | 0.20% – 0.50% | 0.70% – 1.00% | 超硬質VCモノ炭化物と結晶粒微細化 |
| ケイ素 (Si) | 0.10% – 0.60% | ≤ 0.40% | 0.15% – 0.60% | 脱酸とマトリックス固溶強化 |
| マンガン (Mn) | 0.10% – 0.60% | ≤ 0.60% | 0.20% – 0.60% | 深部焼入性と脱酸 |
D2の標準規格と特性
D2は、北米のAISI D2、ASTM A681(工具鋼合金鋼の標準規格)、および欧州の DIN EN ISO 4957 グレード 1.2379, を複数含むグローバル規格にまたがっており、北米および欧州のサプライチェーン全体で広く入手可能です。.
その高いバナジウム含有量(通常0.50%〜1.10%)は、より微細なバナジウムモノ炭化物(VC)の形成を促進します。これらのVC粒子は極めて高い硬度(M₇C_3クロム炭化物の1500〜1800 HVに対し、約2800 HV)を特徴とし、摩耗性の高い過酷な切断条件下での刃先保持力に大きく貢献します。.
SKD11の標準規格と特性
SKD11は、 JIS G4404 合金工具鋼規格, に準拠しており、アジアの製造拠点に広く在庫され、その寸法安定性と一貫した熱処理反応性から好まれています。.
バナジウム含有量が低い(0.20% to 0.50%)ため、その金属組織はM₇C_3クロム炭化物がより支配的になります。このわずかな化学組成の変化により、高バナジウムのD2材と比較して極限の耐アブレシブ摩耗性はわずかに低下しますが、靭性特性が向上し、中程度の衝撃荷重下での突発的な微小破壊が発生しにくくなります。.
炭化物分布:これらの鋼材を真に分かつもの

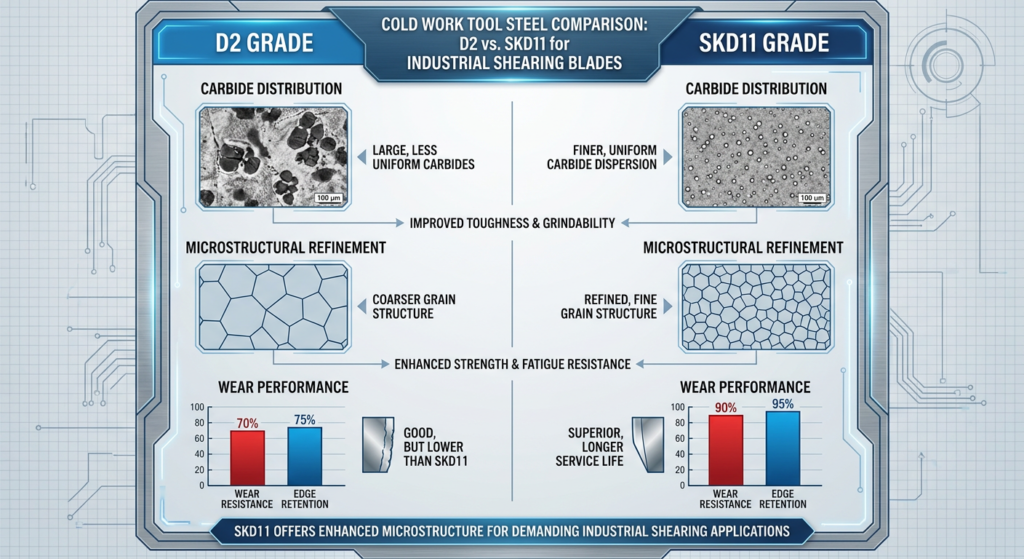
鋼種ラベルは化学成分の範囲を示すに過ぎず、刃物が実際の生産でどのように機能するかを決定するのは、炭化物のサイズ、分布、および微細化です。化学成分の検査証明書が同一である2つの鋼塊であっても、一方が粗大で凝集した炭化物ネットワークを含み、他方が微細で均一に分散した炭化物粒子を特徴とする場合、工具寿命に劇的な差が生じる可能性があります。.
粗大で帯状の一次炭化物は応力集中源となり、繰り返し衝撃下での微小亀裂の起点として作用します。一方、微細で均一に分散した炭化物は、優れた刃先靭性と寸法安定性をもたらします。重切断時、板材への衝突に伴って衝撃波が刃先を伝わりますが、粗大な炭化物クラスターはマトリックスの連続性を阻害し、微小欠け(マイクロチッピング)を誘発します。.
購買担当者は、刃物サプライヤーを評価する際、鋼種名だけでなく炭化物組織まで確認する必要があります。溶解精錬と鍛造比を検証することで、原材料が共晶炭化物ネットワークを分断するように適切に処理されていることを保証できます。.
要するに: 同一の証明書を持つ2つの刃物でも、性能が異なる場合があります。炭化物サイズ(3–8 µm vs 8–20 µm)とESR精錬の品質こそが真の差別化要因です。サプライヤーには、単なる鋼種の刻印だけでなく、金属組織の証拠を求めてください。.
炭化物のサイズと分布が刃先性能に与える影響
従来のD2材は、通常8〜20マイクロメートル(µm)の粗大な一次炭化物を形成します。これらの粗大なM₇C_3炭化物のストリンガーは、クリーンな軟鋼を剪断する際に強力な耐アブレシブ摩耗性を発揮しますが、鋭利な刃先に沿ってチッピングのリスクを高めます。.
精錬された鋼材やSKD11系の化学組成は、3〜8マイクロメートルの範囲のより微細な炭化物をもたらします。この微細構造の改善により、繰り返し荷重や衝撃荷重下での刃先靭性が向上し、高速剪断運転中にすくい面の一部が微小脱落するのを防ぎます。.
炭化物品質における精錬プロセスの役割
Maxtor Metalは、シャー刃の製造において、ESR精錬または真空アーク再溶解(VAR)を経たD2およびSKD11の鋼材のみを調達しています。これは、従来の鋳造工具鋼でよく見られる炭化物バンドのばらつきを排除するための調達基準です。.
エレクトロスラグ再溶解(ESR)および制御された溶解プロセスは、偏析や炭化物バンドを低減し、マトリックス全体にわたってより微細で均一な炭化物分散を実現します。原料電極を反応性スラグ浴に通して再溶解することにより、ESRプロセスは非金属介在物を排除し、凝固時の粗大な共晶偏析を抑制します。.
重要な点として、JIS規格の呼称だけではESRレベルの精錬品質は保証されません。異なるサプライヤーから調達した2つのSKD11製刃物は、通常の電気炉溶解で製造されたか、あるいは二次ESR精錬を経て製造されたかによって、その性能に大きな差が生じる可能性があります。.
ロット間の安定性を保証するため、一流の産業用刃物エンジニアは厳格な原材料品質管理を重視し、精密研磨シャー刃にはESR精錬されたプレミアム工具鋼材を好んで採用しています。Maxtor Metalでは、シャー刃の製造において、制御された真空熱処理と校正されたCNC研削を統合し、内部応力や粗大な炭化物バンドを排除しています。各製造ロットには硬度マッピングレポートが添付され、ご要望に応じて、炭化物のサイズと分布が規格内であることを確認する金属組織検査写真も提供可能です。これにより、すべての刃先が安定したアライメント、優れた切れ味、そして最適な耐チッピング性を維持することができます。.
6mm未満のシャーリングにおける摩耗性能と損傷モード

厚さ6mm未満の板金において、D2とSKD11はどちらも長い寿命を発揮できますが、生産ラインでどちらの鋼種がより長持ちするかは、主な破損原因によって決まります。不適切な鋼種を選択すると、早期の再研磨のために刃物の取り外しを繰り返すことになり、工具コストや人件費の高騰を招きます。.
摩耗が主な要因となる作業ではD2の優れた耐摩耗性が有利に働き、衝撃やチッピングが発生する条件下ではSKD11の高い靭性が求められます。鋼材の組織的な強みと生産ラインの機械的な実態を一致させることで、致命的な刃先の破損を防ぐことができます。.
破損原因を理解することは、カットあたりのコストを削減し、計画外の停止を減らすための最も直接的なアプローチです。計画メンテナンス時に摩耗した刃物を評価する際は、刃先を拡大して検査し、主な問題が逃げ面摩耗、微小チッピング、または大きな亀裂のいずれであるかを特定してください。.
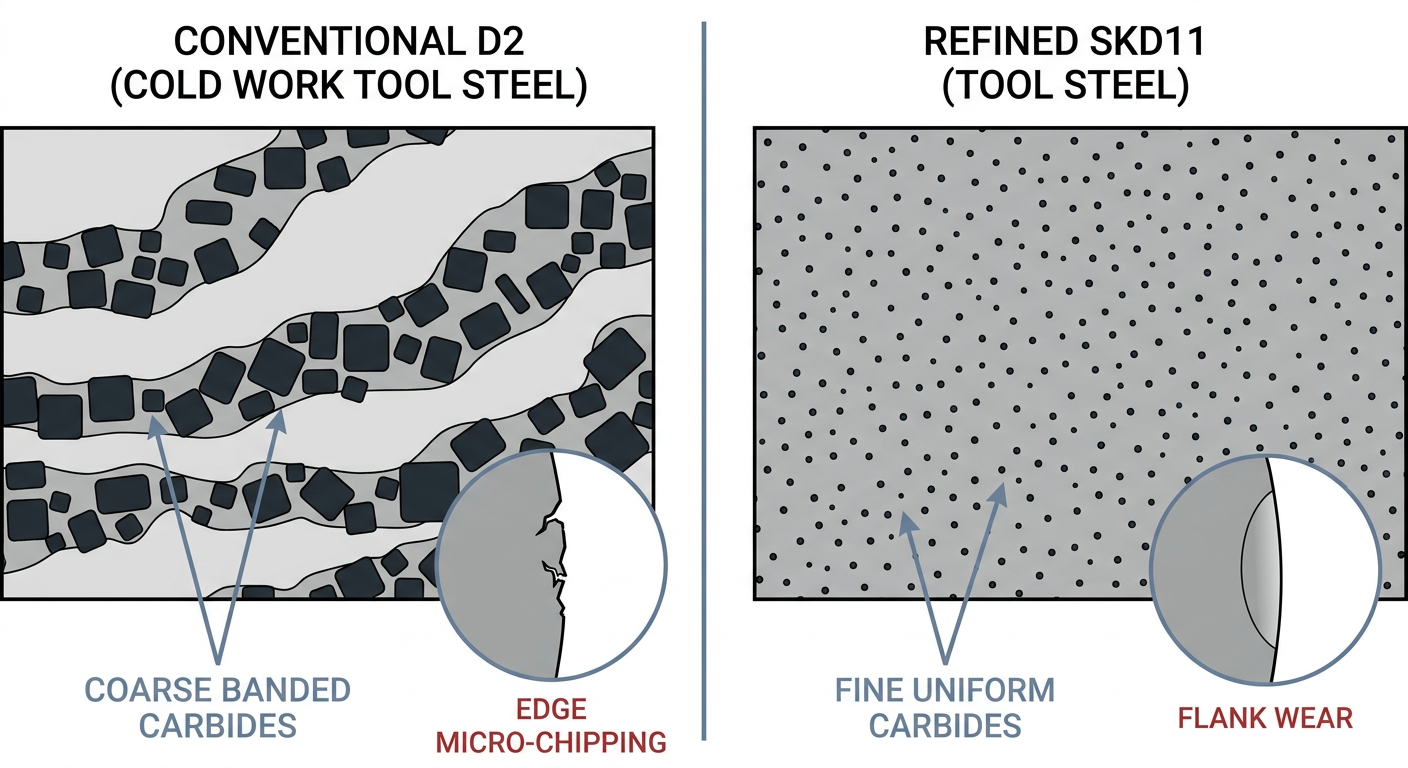
要するに: まず、刃物の主な破損原因を特定してください。逃げ面摩耗にはD2の耐摩耗性が必要であり、微小チッピングにはSKD11の靭性が求められます。選択を誤ると、両方の破損モードが加速します。.
重要なポイント: アブレシブ逃げ面摩耗には、より高い炭化物量と硬度が必要(D2が有利)であるのに対し、刃先チッピングやノッチ割れには、組織の均一性と微細な炭化物サイズが必要(ESR精錬されたSKD11が有利)となります。.
耐摩耗性:刃先の保持力と刃物寿命
60–62 HRCを目標とするD2は、より強力なアブレシブ耐摩耗性を提供し、炭素鋼や低合金鋼板の大量シャーリング加工において、通常、より鋭い刃先を維持します。バナジウムおよびクロム炭化物の高い体積分率は、微視的なアーマーの配列として機能し、マルテンサイトマトリックスをアブレシブ摩耗から保護します。.
58–60 HRCを目標とするSKD11は、わずかな耐摩耗性と引き換えに靭性を向上させており、わずかなたわみ、ベッドのしなり、または機械的なガタつきが発生する可能性のある、理想的とは言えない機械条件下でもより安全に使用できます。.
耐チッピング性と耐亀裂性:靭性が重要となる場合
チッピングは、衝撃荷重、アライメント不良、またはクリアランスの変動によって刃先に応力が集中したときに発生します。このような条件下では、SKD11の微細な炭化物組織が亀裂の発生に対して優れた耐性を発揮します。高張力鋼板材をせん断するギロチンシャーでは、食い込み時の衝撃によって従来のD2に含まれる粗大な炭化物粒子が容易に脱落し、急速な刃先の劣化を引き起こす可能性があります。.
硬度レベルが高くなると、特に薄い刃先形状や不安定な送りがある場合、上限の62 HRC付近で亀裂のリスクが増大します。板厚が変動したり、コイル材にハードスポットが存在したりする場合、62 HRCでの運転は許容誤差の余裕がほとんどありません。.
切断作業に適した刃の選定
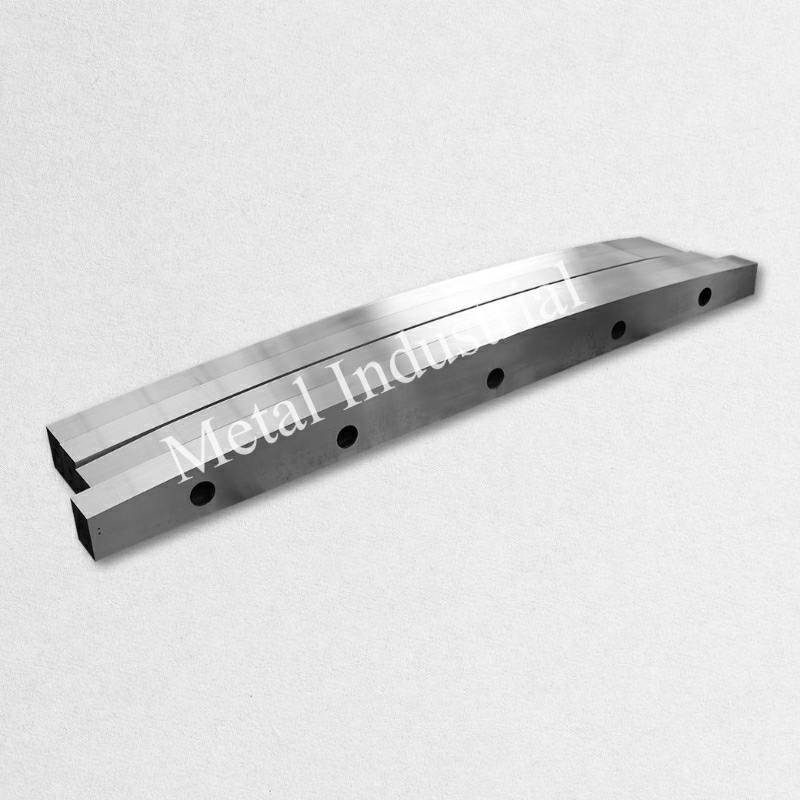
実践的な選定ルールは極めてシンプルです。刃物の破損が摩耗によるものか、それとも衝撃やチッピングによるものかを特定し、それに応じて鋼種を一致させることです。取り外した刃物を詳細に調査することで、刃先が徐々に丸くなったのか、あるいは早期に微小破壊を起こしたのかが明らかになります。.
クリーンで安定した大量のシャーリング加工ではD2の耐摩耗性の強みが活きる一方、不安定な送り、クリアランスの変動、または頻繁な板厚変更を伴う作業では、SKD11の許容度の高さが有利に働きます。.
刃物クリアランスを板厚の5–10%に設定し、逃げ面摩耗を監視して、効果的なタイミングで再研磨を行ってください。不適切なクリアランス設定は、早期の刃物破損を招く最大の原因です。クリアランスが大きすぎるとバリや板の曲がりが発生し、小さすぎるとせん断力が増大して刃先チッピングが加速します。.
要するに: 摩耗した刃を取り外して拡大鏡で検査します。逃げ面の丸み = 摩耗の問題 → D2。刃先の欠けや破断 = 靭性の問題 → ESR SKD11。.
摩耗が主因となる加工における選定基準(意思決定フレームワーク)
クリーンな炭素鋼の切断において、刃先の緩やかな丸みやバリの発生によって刃が寿命を迎える場合、58–60 HRCのD2が最も長い耐用寿命を発揮します。このような安定した稼働条件下では、再研磨サイクル間の累積切断重量(トン数)を最大化することが最大の経済的メリットとなります。.
機械の剛性とクリアランスが適切に調整されていれば、5mmの低炭素鋼の切断において、逃げ面摩耗が限界値である0.4mmに達するまでに、再研磨間隔を約100,000カットまで延長することが可能です。.
バリの許容基準値や監査に対応した管理ログのテンプレートを含む、測定データに基づく刃の交換・再研磨判断の標準作業手順書(SOP)については、以下をご参照ください。 4枚刃リバーシブルブレードの回転スケジュールと再研磨基準に関する標準作業手順書(SOP).
衝撃や欠け(チッピング)が発生する加工における選定基準
刃先にチッピング、マイクロクラック、または欠け・破損が発生する場合は、58–60 HRCのSKD11が現場で必要とされる靭性(粘り強さ)を確保します。SKD11の微細な炭化物組織は、局所的な応力集中を効果的に分散させ、微小な亀裂が刃先全体に伝播するのを防ぎます。.
頻繁な通板衝撃を伴う4mmのステンレス鋼板(AISI 304)のシャーリングなど、高負荷のコイル加工において、従来の電気炉(EAF)溶解D2からESR精錬SKD11に切り替えることで、刃先の微小なチッピングが解消され、刃の再研磨間隔が約25%〜30%向上することが現場のベンチマーク評価で実証されています。この研磨寿命の改善効果は、油圧ギロチンラインで4mmステンレス鋼を加工しているお客様向けにMaxtor Metalが記録した再研磨実績データとも一致しています(社内生産データ:n = 3社、4ヶ月間の観察期間)。.
Recheck clearance settings, blade parallelism, and feed alignment — process corrections often extend blade life more than a grade change alone. The measurement-based setup SOP — feeler gauge at three points, dial indicator parallelism check, and a structured defect-to-root-cause table — is documented in the Shear Blade Clearance: The 5–10 Percent Rule and Setup SOP guide. Ensuring rigid machine gibs and parallel blade seats prevents localized overloads during the cutting stroke.
Before switching grades, confirm the chipping mode by reading the fracture surface: fatigue-mode chipping (beach marks, clam-shell pattern) means a setup or grinding variable is the root cause and a grade change will not resolve it; impact-mode chipping (coarse cleavage, irregular facets) is the genuine indication for a tougher grade such as ESR-refined SKD11. The Shear Blade Edge Chipping Root Cause Analysis: Fractography and Decision Tree provides the shop-floor reading method and confirms when a metallurgy correction is actually warranted.
サプライヤーからの刃物材質品質の検証
刃に刻印された鋼種表示は「その鋼材であるべき仕様」を示しているに過ぎず、実際の品質を保証するものではありません。安定した性能を維持するには、実物検証が不可欠です。グローバルな工具サプライチェーンにおいて、公称の鋼種表示だけでは、スクラップ原料の品質、脱酸処理、鍛造比(鍛錬成形比)などのばらつきを見落とすリスクがあります。.
材料試験証明書(ミルシート)、硬度測定レポート、および炭化物の金属組織検査を要求することで、適切に熱処理された真正な鋼材であることを確実に担保できます。工具メーカーとの間で明確な受入基準を確立しておくことで、規格外の刃が生産現場に混入するのを未然に防ぐことができます。.
要するに: 鋼種表示はあくまで自己申告であり、保証ではありません。刃の出荷を受け入れる前に、MTC 3.1証明書、硬度分布(マッピング)レポート、および炭化物組織の検査画像は最低限要求すべき書類です。.
シャーブレード(剪断刃)の注文前に確認すべき重要事項
刃物の長寿命化を保証し、早期破損のリスクを排除するために、出荷前に以下の書類を提出するよう刃物サプライヤーに要求してください。
- すべての刃の注文において、ヒート番号(溶鋼番号)、検証済みの化学成分、および熱処理状態が明記されたEN 10204 / MTC 3.1証明書の提出を義務付けてください。.
- 炭化物のサイズと分散状態を示す金属組織画像を要求してください(深刻な共晶偏析バンドや、15 µmを超える粗大な炭化物凝集塊がないことを確認するため)。.
- 熱処理の均一性を確認するため、完成した刃の全長にわたる複数箇所で測定されたロックウェルC(HRC)硬度測定レポートを要求してください。.
- Maxtor Metalの標準品質保証ドキュメント一式をご請求ください。精密シャーブレードのご注文ごとに、MTC 3.1、硬度分布マップ、炭化物組織検査画像を発行しており、第三者監査時の提出資料としてもご活用いただけます。.
AHSS(高張力鋼板)やUHSS(超高張力鋼板)の剪断加工を行う場合、D2やSKD11では再研磨頻度がネックとなる高生産性ライン向けの第3の選択肢として、超硬合金(タングステンカーバイド)インレイ刃をご検討ください。詳細は以下をご覧ください。 AHSSライン向け超硬合金インレイシャーブレードのROI(投資対効果)ガイド (詳細なTCO比較を掲載しています。).
FAQs:
SKD11はD2工具鋼と同一の材質ですか?
SKD11(JIS G4404)とD2(ASTM A681 / DIN 1.2379)は、いずれも同じ高炭素高クロム冷間ダイス鋼の系統に属し、主要な化学成分範囲も類似していますが、100%同一の鋼材ではありません。D2は一般にバナジウム含有量が高く(最大1.10%)、耐摩耗性に優れた硬質なバナジウム炭化物の形成を促進するのに対し、SKD11はバナジウム含有量がやや低く(0.20%〜0.50%)、平均炭化物サイズが微細になるため、耐衝撃性(靭性)に優れるという特徴があります。.
板厚6mm未満のステンレス鋼板の剪断(シャーリング)には、どちらの鋼種が適していますか?
ステンレス鋼(AISI 304や316など)の剪断加工には、一般に58–60 HRCに熱処理されたSKD11、またはESR精錬を施したD2が推奨されます。ステンレス鋼は加工硬化しやすく剪断強度が重いため、刃先に大きな衝撃荷重がかかります。SKD11は優れた靭性を備えているため、ステンレス鋼の切断抵抗によって発生しやすい刃先のチッピング(微小な欠け)を効果的に抑制します。.
D2およびSKD11製シャーブレードの推奨硬度はどのくらいですか?
6mm未満の板金せん断において、推奨される硬度範囲は、高い靭性を必要とする汎用切断では58–60 HRC、軟鋼の大量かつ摩耗が支配的な切断では60–62 HRCです。62 HRCを超える硬度は、刃先のチッピングや致命的な刃の破損のリスクを著しく高めます。.
D2製シャー刃のマイクロチッピングの原因は何ですか?
D2製シャー刃のマイクロチッピングは、主に、内部応力集中源として作用する粗大な一次炭化物クラスター(8–20 µm)、不適切なクリアランス設定(板厚の5%未満または10%超)、マシンベッドのたわみ、あるいは刃の設計強度定格を超える被削材のせん断によって引き起こされます。.
なぜエレクトロスラグ再溶解(ESR)がシャー刃にとって重要なのですか?
エレクトロスラグ再溶解(ESR)は、溶鋼を精錬し、非金属介在物を除去し、凝固時の粗大な炭化物の偏析を防ぐ二次精錬プロセスです。ESR精錬された工具鋼は、微細で均一な炭化物組織(3–8 µm)をもたらし、従来の鋳造鋼と比較して、衝撃靭性と刃先の耐久性を劇的に向上させます。.
シャー刃の再研磨頻度はどのくらいにするべきですか?
再研磨の頻度は、板材の材質、切断量、およびメンテナンス基準によって異なります。標準的な基準として、適切に調整されたD2またはSKD11製シャー刃で5mmの軟鋼板を切断する場合、逃げ面摩耗が約0.4mmに達した時点で再研磨を行う必要があり、これは通常80,000〜100,000カットに相当します。.
結論
D2とSKD11は冶金学的に極めて類似していますが、炭化物分布、熱処理の均一性、および破損モードの適合性によって、お客様のシャーリングラインにおいてどちらの刃がより高い価値をもたらすかが決まります。これらを選択する際には、単なる公称規格の対照表に頼るのではなく、具体的な操業上の課題を分析する必要があります。.
適切な鋼種を選択した後は、再研磨サイクルにおける刃幅(厚み)の減少を管理することが次の重要なステップとなります。各再研磨後のシム計算方法およびオーバーラップ確認手順については、以下を参照してください。 再研磨による厚み減少補正とシムスタックガイド.
摩耗が支配的となる6mm未満の切断においては、D2がその高いバナジウム炭化物含有量により優れた耐摩耗性(刃先保持力)を発揮します。一方、衝撃の加わりやすい作業や、板材の特性にばらつきがあるラインでは、SKD11が早期のチッピングを防ぐために必要な靭性(粘り強さ)を提供します。.
バッチ間の均一性と予測可能な刃物寿命を確保するために、刃物サプライヤーによる炭化物の品質、熱処理の均一性、およびHRC硬度試験の結果を確認してください。Maxtor Metalは、ESR精錬された工具鋼材から製造され、精密研磨を施したD2およびSKD11製シャー刃を供給しており、すべての注文において真空熱処理と硬度検証を標準仕様としています。初めて鋼種を変更されるお客様向けに、Maxtor Metalでは同一形状の比較用ブレードセットを提供し、実機での並行比較テストをサポートいたします。.
著者プロフィール
ナンシー・ウー
生産技術(PE)部門 シニア製造エンジニア | Maxtor Metal
産業用刃物製造において12年以上の経験を持つNancyは、高炭素冷間工具鋼(SKD11、D2を含む)、高速度工具鋼(M2)、熱間工具鋼(H13)、粉末冶金合金、および超硬合金の機械加工特性、熱処理、表面コーティング挙動を専門としています。また、高精度CNC研削プログラミングおよびプロセス最適化における高度な資格を保有しています。.
認定資格:SME認定製造エンジニア(CMfgE)、プロジェクトマネジメントプロフェッショナル(PMP)、シックスシグマ・ブラックベルト、ASMインターナショナル工具鋼冶金学認定。.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean