

Снижение заусенцев при продольной резке — это одна из тех «мелких» проблем, которые быстро приводят к огромным финансовым потерям: заусенцы вызывают жалобы клиентов, создают проблемы при последующей формовке и незаметно сокращают срок службы ножей.
Настоящее руководство составлено Джерри Чу (Jerry Chu), специалистом по технической поддержке компании Maxtor Metal, на основе более чем 10-летнего практического опыта устранения неполадок на линиях продольной резки рулонного проката из углеродистой стали, AHSS, нержавеющей стали и алюминия. Оно рецензировано командой инженеров по применению Maxtor Metal и написано в практическом ключе, ориентированном на первоочередную проверку, где залогом успеха являются строгое соблюдение параметров настройки, быстрое выявление первопричин и стабильность измерений.
Если на вашей линии используются ножи для роликовых ножниц (или аналогичные системы дисковых ножей для продольной резки), нижеописанные принципы по-прежнему применимы: относитесь к резу как к контролируемому процессу разрушения/сдвига, а затем зафиксируйте те немногие переменные, которые действительно влияют на образование заусенцев. Для получения информации о выборе материалов, расчете зазоров и диагностике видов отказов, характерных для инструмента роликовых ножниц, обратитесь к руководству Maxtor Metal техническое руководство по дисковым ножам для продольной резки и ножам для роликовых ножниц.
Содержание данного руководства
Инженерное и цеховое руководство по снижению торцевых заусенцев путем выявления первопричин (зазор/перекрытие, состояние ножей, центровка, скорость, смазка, натяжение), определения начальных параметров настройки по группам материалов и стандартизации контроля, допусков приемки и отслеживания окупаемости (ROI). Это руководство не заменяет требования чертежей заказчика — используйте его для более быстрой отладки, а затем проверяйте результаты на соответствие технологическим возможностям вашего процесса (process capability).
Для кого оно предназначено
Инженеры-технологи, настраивающие качество продольной резки для различных марок и толщин стали; руководители службы обслуживания, отвечающие за состояние вала (арбора), радиальное биение (runout) и целостность набора ножей; руководители производства, балансирующие между качеством кромки и временем полезной работы; технические специалисты по закупкам, оценивающие экономику инструмента, дистанционных колец и повторной заточки.
Как использовать его непосредственно на работающей линии: Сначала подтвердите точность и регламент измерений → используйте матрицу первопричин для определения наиболее вероятного фактора, прежде чем что-либо менять → используйте параметры настройки для конкретного материала в качестве отправной точки, затем вносите изменения с малым шагом → после любого изменения сделайте пробный рез (проверочную полосу) и повторите измерения.
Ключевые показатели для отслеживания
Высота заусенца в % от толщины полосы (и/или абсолютная высота, если указано заказчиком) · Допуск по ширине и уход размеров (включая накопительную погрешность дистанционных колец и набора) · Влияние на время полезной работы / OEE (время переналадки, замена инструмента, незапланированные остановы) · Срок службы инструмента (тоннаж на одну заточку, тоннаж на комплект и характер износа: выкрашивание или микросколы).
Главный вывод: Улучшение качества кромки (снижение заусенцев), которое не зафиксировано в журнале и не проверено на соответствие чертежу, не будет устойчивым.
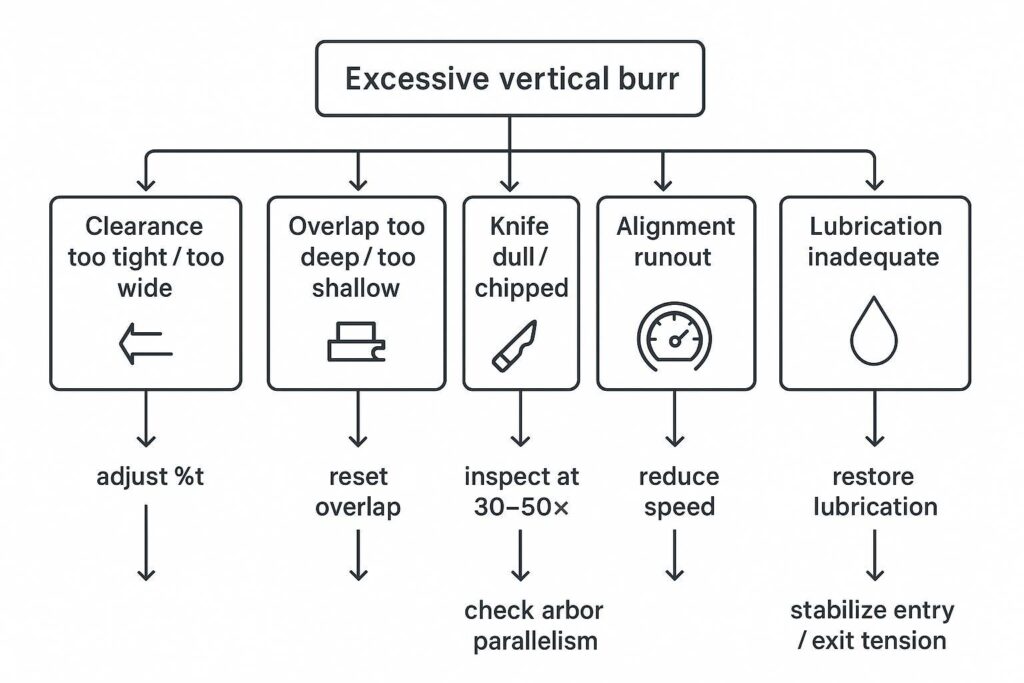
Матрица причин возникновения заусенцев при продольной резке
Ошибки зазора и перекрытия
Начните с этого шага, поскольку горизонтальный зазор и вертикальное перекрытие часто являются наиболее важными и быстрее всего проверяемыми переменными. Практические отраслевые руководства неизменно связывают образование заусенцев с неправильным зазором и чрезмерным перекрытием.The Fabricator: “Как избежать проблем при продольной резке рулонного металла” (2006)
Что необходимо проверить (по порядку):
- Горизонтальный зазор (%t): слишком малый зазор может привести к трению/замятию кромки; слишком большой — к разрыву металла вместо сдвига. (Часто рассматривается как процент зазора дисковых ножей для продольной резки.)
- Вертикальное перекрытие: слишком глубокое увеличивает заусенцы и повреждения кромки; слишком мелкое может дестабилизировать рез. (Ваша настройка перекрытия ножей продольной резки имеет такое же важное значение, как и %t.)
- Одностороннее смещение заусенца: более крупный заусенец на одной из кромок часто указывает на проблемы с выравниванием или сборкой вала, а не просто на “неправильный %t”.”
Способы устранения:
- Сбросьте зазор до начального диапазона в зависимости от материала (см. «Параметры настройки по типам материалов»).
- Постепенно уменьшайте перекрытие, если заусенец увеличивается с глубиной.
- Повторно проверьте симметрию сборки вала и состояние дистанционных колец, если характер образования заусенцев различается на разных полосах.
Для детального изучения механики взаимосвязи между перекрытием и зазором — включая интерпретацию соотношения зон среза и скола, оптимальную глубину захода ножа для различных материалов и рекомендации по позиционированию ножевых валов — см. руководство по настройке перекрытия дисковых ножей.
Признаки того, что вы регулируете не тот параметр:
- Заусенец ненадолго уменьшается, но возвращается через несколько минут → состояние режущей кромки ножа либо проблема с загрязнением/нагревом.
- Качество реза хорошее на низкой скорости, но ухудшается на рабочей скорости → стабильность натяжения, смазка или динамическое выравнивание.
Острота, геометрия и покрытия ножей
Образование заусенцев часто связано с состоянием ножа, хотя это ошибочно принимают за проблему настройки.
Что необходимо проверить:
- Увеличение радиуса скругления кромки (затупление) и микровыкрашивание (особенно при резке AHSS/нержавеющей стали).
- Стабильность геометрии по всему комплекту (симметрия скоса, торцевое биение).
- Налипание материала / перенос металла на нержавеющей стали или алюминии (частая причина “внезапного появления заусенцев”).
Способы устранения:
- Проводите осмотр заблаговременно: проверяйте кромки до того, как произойдет ухудшение качества.
- Различайте “заусенцы из-за износа” и “заусенцы из-за выкрашивания”: износ нарастает постепенно, тогда как сколы приводят к резким изменениям качества.
- Выбирайте тип покрытия в зависимости от характера износа (налипание или абразивный износ).
Выравнивание, скорость, смазка и натяжение
Если зазор/перекрытие находятся в пределах нормы и ножи в хорошем состоянии, следующий уровень проблемы — “нестабильность положения реза на линии”.”
Что необходимо проверить:
- Выравнивание: параллельность валов, торцевое биение ножей, центрирование направляющих и разделителей.
- Скорость: если высота заусенца нелинейно возрастает с увеличением скорости, проверьте нагрев, вибрацию и контроль натяжения полосы.
- Смазка: относитесь к нанесению смазочно-охлаждающей жидкости как к важнейшему фактору контроля качества кромки. При продольной резке алюминия и нержавеющей стали легкие синтетические или быстроиспаряющиеся масла, наносимые через фетровые подушки или распылительные форсунки, снижают трение и предотвращают налипание материала на торцевую поверхность ножа. При резке толстолистовой углеродистой стали граничные смазочные материалы отводят тепло, выделяющееся при трении в зоне сдвига, которое в противном случае ускоряет термическое размягчение режущей кромки ножа.
- Напряжение: нестабильное натяжение на входе/выходе может деформировать полосу, вызвать вибрацию и привести к повреждению кромки.
Reference point: в бюллетене отраслевой ассоциации отмечается, что высоту заусенцев можно минимизировать, уделяя внимание жесткости продольно-резательного станка, горизонтальному/вертикальному зазору и соблюдению регламента переточки (Australian Steel Institute, Technical Bulletin TB-F2).
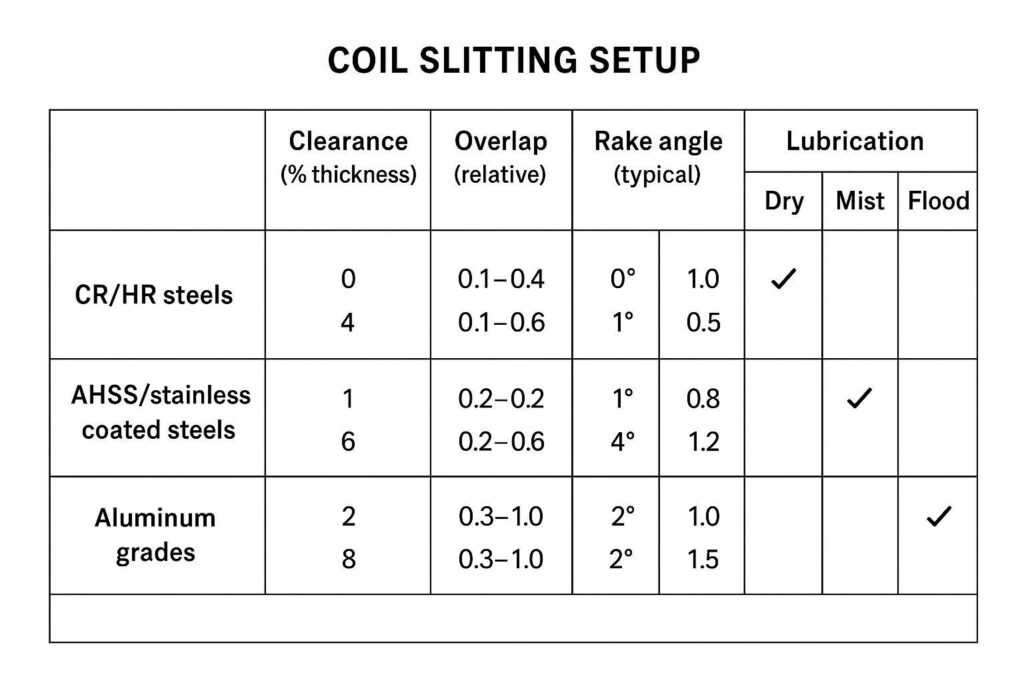
Параметры настройки в зависимости от материала
Это начальные окна для сокращения времени наладки и уменьшения количества проб и ошибок. Всегда сверяйтесь с чертежом заказчика, а также учитывайте жесткость вашей линии, диаметр ножей и состояние вала. Если вам нужна формулировка, оптимизированная под ключевые слова: этот раздел — ваше практическое диапазон настроек продольной резки по типам материалов.
| Группа материалов | Горизонтальный зазор (%t) | Вертикальное перекрытие (mm / in) | Ключевые области внимания |
|---|---|---|---|
| Х/К / Г/К углеродистая сталь | 8% – 12% t (Среднее значение: ~10% t) | от +0.25 mm до +0.50 mm (+0.010″ до +0.020″) | Балансируйте соотношение среза и скола; избегайте чрезмерного перекрытия |
| AHSS / нержавеющая сталь | 10% – 15% t (Высокопрочные: ~12% t) | от +0.10 mm до +0.30 mm (+0.004″ до +0.012″) | Предотвращайте микровыкрашивание; контролируйте радиус кромки и налипание |
| Алюминий и мягкие сплавы | 5% – 8% t (Требуется точная соосность) | от +0.05 mm до +0.20 mm (+0.002″ до +0.008″) | Покрытия против налипания (DLC); предотвращайте налипание и задиры |
Х/К и Г/К стали
Исходная цель: стабильная зона среза с минимальным разрывом.
Стандартные углеродистые стали обладают сбалансированной пластичностью и прочностью на растяжение, что обеспечивает традиционное соотношение кромки: 1/3 среза и 2/3 скола. Работа в пределах зазора 8%–12% t обеспечивает чистый переход к излому без чрезмерного замятия кромки или глубоких разрывов.
- Зазор: начинайте с середины диапазона (~10% t), затем настраивайте для достижения минимального заусенца.
- Перекрытие: умеренное; избегайте “глубокого перекрытия для подстраховки”.”
- Скорость: увеличивайте только после того, как размер заусенца стабилизируется на низкой и средней скорости.
- Смазка: используйте стабильную стратегию смазки для предотвращения термического разрушения кромки.
Практическое примечание: бюллетень TB-F2 от ASI показывает, что рекомендуемые зазоры варьируются в зависимости от потребностей (общее производство или минимальный заусенец), и подчеркивает, что оптимальный зазор снижает образование заусенцев.Технический бюллетень Австралийского института стали TB-F2 (Поперечная и продольная резка стального листа и ленты)
Совет профессионала: При расширении диапазона параметров для увеличения производительности документируйте все изменения (зазор, перекрытие, скорость, натяжение). В противном случае следующий запуск “того же материала” фактически не будет прежним.
AHSS, нержавеющие стали и стали с покрытием
Исходная цель: предотвращение выкрашивания и растрескивания кромок при сохранении контроля заусенцев.
Высокопрочные стали AHSS и наклепывающиеся нержавеющие стали обладают экстремальным пределом текучести и низким удлинением. Более широкий зазор (10%–15% t) имеет решающее значение для снижения пиковых боковых усилий на кромку ножа, предотвращая микровыкрашивание и обеспечивая резкий сдвиговый излом, характерный для высокопрочных сплавов.
- Зазор: удерживайте в пределах контролируемого диапазона (~12% t); избегайте крайних значений.
- Перекрытие: умеренное; слишком глубокое может резко увеличить повреждение кромки.
- Состояние ножей: осматривайте чаще; микровыкрашивания имеют значение.
- Смазка: относитесь как к критически важному фактору — налипание и нагрев являются частыми причинами проблем.
- Натяжение: отдавайте приоритет стабильности, а не максимальной производительности.
Марки алюминия
Исходная цель: предотвращение налипания/задиров и защита чистоты поверхности кромки.
Алюминий и мягкие цветные сплавы обладают высокой пластичностью и сильной склонностью к адгезии материала (налипанию). Более плотный зазор (5%–8% t) предотвращает затягивание и загибание мягкой полосы через кромку ножа, что в противном случае привело бы к образованию крупных непрерывных заусенцев загиба.
- Зазор: обычно меньше, чем для сталей (5%–8% t), но только при подтвержденной соосности.
- Перекрытие: умеренное; избегайте излишней глубины.
- Смазка: убедитесь, что метод соответствует сплаву и требованиям к поверхности.
- Состояние поверхности ножа: следите за налипанием — даже небольшие отложения могут значительно изменить размер заусенца.
Подбор и обслуживание режущего инструмента
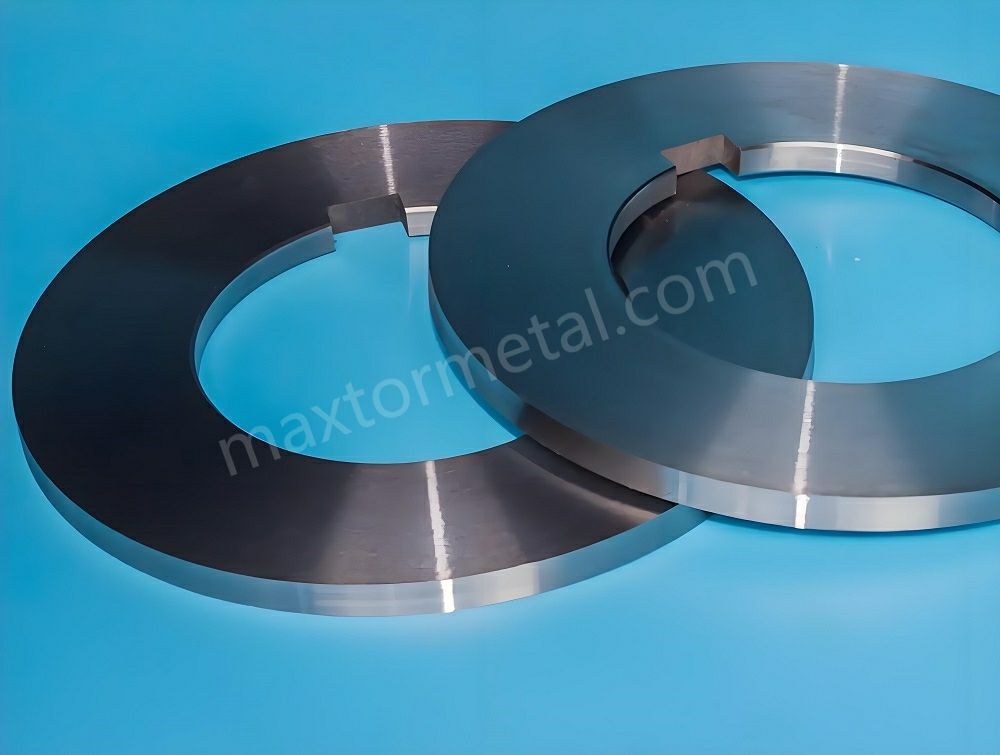
Стали для ножей и покрытия поверхности
Выбор стандартного покрытия Maxtor Metal основан на логике первоочередного устранения критических видов отказов: DLC является выбором по умолчанию, когда основным риском является налипание и перенос материала (нержавеющая сталь, алюминий и подложки с покрытием); TiAlN выбирается в тех случаях, когда преобладают абразивный износ и нагрев режущей кромки (высокоскоростная обработка AHSS, толстолистовая углеродистая сталь). Для линий с различными материалами служба послепродажного обслуживания Maxtor Metal обычно рекомендует протестировать по одному покрытию для каждого вида отказа на отдельных комплектах ножей, а затем сравнить показатели выработки на одну переточку (тонн/переточка) и тенденции изменения состояния кромки в течение 3–5 производственных циклов перед стандартизацией.
Интервалы перешлифовки и контроль состояния кромки (30–50×)
Рабочим стандартом является проведение контроля при увеличении 30–50× по графику, соответствующему вашему допуску на заусенцы и степени износа материала.
Чтобы перейти от реактивной шлифовки (затачивание только после жалоб на заусенцы) к плановому профилактическому обслуживанию, определите базовую частоту перешлифовки, используя практические пороговые значения по тоннажу:
| Сложность материала | Типичный интервал по тоннажу (на комплект) | Объект контроля при увеличении 30–50× |
|---|---|---|
| Стандартная углеродистая сталь (ХК/ГК) | Каждые 200 – 400 тонн | Равномерное увеличение радиуса кромки (<0.03 mm) |
| AHSS / Высокопрочные сплавы | Каждые 100 – 180 тонн | Микровыкрашивание, износ по надрезу, разрушение кромки |
| Нержавеющая сталь / Алюминий | Каждые 120 – 250 тонн | Налипание металла/задиры, наросты на опорной поверхности |
Что необходимо стандартизировать:
- Триггеры контроля: первый рулон после переналадки, после набора скорости и при тенденции к увеличению заусенцев.
- Критерии состояния кромки: увеличение радиуса кромки, микровыкрашивания, налипание и неравномерный износ.
- Правило перешлифовки: выполняйте перешлифовку до того, как появление заусенцев станет “аварийным сигналом”, а не после.
Как выглядит сбой процесса:
- Вы выполняете перешлифовку только после того, как заусенец перестает соответствовать спецификации заказчика → ваш процесс является реактивным, а не контролируемым.
Точность проставочных колец и целостность набора ножей
Контроль проставочных колец и набора — это проблема допуска по ширине и проблема заусенцев.
Что необходимо стандартизировать:
- Проверка и прослеживаемость проставочных колец (измеренная толщина, история износа).
- Процедура сборки набора (чистота, соблюдение момента затяжки, единообразная ориентация).
- Периодические проверки на накопленную погрешность в многоножевых наладочных узлах.
Как выглядит сбой процесса:
- Отклонение ширины в процессе работы, а также изменчивость заусенцев от полосы к полосе → под подозрением целостность набора и биение.
Спецификации допусков проставочных колец, целевые показатели сжатия резиновых колец и шаблон контрольного списка для сборки приведены в руководстве по прецизионным проставочным и резиновым съемным кольцам.
Выравнивание и контроль натяжения

Проверка параллельности и биения валов
Если валы не параллельны или биение не контролируется, зазор становится “разным под каждым углом”.”
Практические проверки:
- Измеряйте биение на соответствующих поверхностях (вал, посадочная поверхность ножа).
- Проверяйте параллельность по всей рабочей ширине.
- Повторно проверяйте после проведения технического обслуживания и любых аварийных ситуаций с инструментом.
Структурированная процедура проверки биения, включающая установку индикатора часового типа, уровни допуска TIR и протокол проверки по краске, приведена в Чертеж дискового ножа OEM: Аудит посадки на шпиндель, допуски ISO и пороги TIR.
Настройка линии прохода, направляющих и разделителей
Плохое направление полосы может создавать боковые усилия, изменяющие эффективный рез.
Основное внимание при настройке:
- Направляющие центрированы и выровнены по всей линии.
- Разделители выровнены для предотвращения контакта с кромкой, вызывающего вторичные заусенцы.
- Убедитесь, что полоса не “уводится” в сторону ножей.
Настройки натяжения на входе/выходе и намоточного устройства
Нестабильность натяжения может выглядеть как проблема с ножами.
Параметры контроля для стандартизации:
- Уставки натяжения на входе/выходе по маркам стали и толщине.
- Процедуры изменения скорости (темпы ускорения/замедления), не вызывающие биения (флаттера) полосы.
- Четкие правила определения приоритета контроля заусенцев над производительностью.
Измерение, приемка и отслеживание ROI
Измерение и регистрация высоты заусенцев
Для стабильного снижения заусенцев определите процедуру измерения как технологический параметр:
- Место измерения (положение кромки и расстояние от начала/конца рулона)
- Частота отбора проб (на рулон, на рез, на переналадку)
- Метод (микроскоп, оптическое измерение или профилометрия) и обучение оператора
Регистрировать как минимум:
- марку материала, толщину, покрытие
- зазор (%t) и настройку перекрытия
- ID комплекта ножей, количество переточек, результаты осмотра
- скорость линии, режим смазки, уставки натяжения
- результаты измерения высоты заусенца (а также случаи брака/доработки)
Допустимые диапазоны и документация
Согласуйте допустимые диапазоны с чертежом заказчика, а не с неофициальным опытом («житейской мудростью»).
Что касается формулировок в чертежах и спецификациях, ISO 13715 является основным международным стандартом для указания и определения размеров кромок неопределенной формы (включая указания заусенцев и подрезов) в технической документации. Практические отраслевые руководства от ведущих производственных и металлургических ассоциаций последовательно подчеркивают необходимость установления четких допусков на состояние кромок до начала производственного цикла.
Практический подход:
- Преобразуйте требования заказчика в измеряемый диапазон допуска (абсолютный или в %t).
- При необходимости указывайте сторону (на какой стороне допускается заусенец).
- Обеспечьте проверяемость записей: кто измерял, каким методом, статус калибровки прибора.
Если ваша команда использует контрольный список сборки и журнал учета заусенцев в рамках этого процесса, решение от Maxtor Metal — комплект промежуточных колец (проставок) для продольной резки и шаблонов для сборки предоставляет готовый к использованию формат.
Шаблоны ROI/TCO и определение базовых показателей
Снижение заусенцев окупается тогда, когда оно снижает общую стоимость тонны продукции, а не просто когда кромка “выглядит лучше”. Определите базовые показатели, прежде чем что-либо менять:
- Затраты на брак и доработку, связанные с качеством кромки
- Время простоя (в минутах) из-за переналадок и незапланированных остановок
- Стоимость ножей на тонну продукции (включая переточки и срочные заказы)
- Возвраты от клиентов / штрафные санкции, связанные с заусенцами или состоянием кромки
Затем отслеживайте изменения после внедрения технологических окон настройки:
- Коэффициент соответствия по заусенцам (выход годного с первого предъявления)
- Тоннаж на одну переточку и тоннаж на комплект ножей
- Время настройки на одну переналадку
Если вы обосновываете окупаемость (ROI) материала ножей параллельно с улучшением технологических окон настройки, руководство по окупаемости дисковых ножей для продольной резки предлагает модель стоимости тонны продукции, учитывающую компромиссы между PM-HSS и инструментальной сталью для AHSS, нержавеющей стали и алюминия.
Практический пример: Снижение заусенцев на линии подачи автомобильной штамповки
Завод первого уровня (Tier-1) по продольной резке рулонов для автомобильной промышленности, обрабатывающий AHSS (DP780) толщиной 1.5 мм, столкнулся с систематическим появлением заусенцев на кромке, превышающих 12% от толщины материала. Это приводило к высокому уровню брака у заказчика и частым микросколам ножей.
Благодаря внедрению технологического окна настройки и протокола контроля, разработанных совместно со службой технической поддержки Maxtor Metal (включая сброс зазора/перекрытия, график контроля под увеличением и дисциплину проверки первого изделия):
- Регулировка параметров: Изменен горизонтальный зазор с неконтролируемых 18% t до строго регламентированных 11% t, а вертикальное перекрытие уменьшено с +0.60 мм до +0.20 мм.
- Уход за ножами: Перешли от переточки после поломки к оптическому контролю с 40-кратным увеличением через каждые 150 тонн.
- Результаты: Средняя высота заусенца снизилась с 18 мм (12% t) к <0.05 мм (3.3% t), что соответствует требованиям ISO 13715. Тоннаж на одну переточку увеличился на 42%, а ежегодные расходы на брак из-за дефектов кромок сократились на оценочно $30,000–$45,000 (на основе данных о стоимости материалов и уровне брака, предоставленных предприятием; анонимизировано и нормализовано по диапазону).
- Ограничения: Эти результаты были достигнуты при стабильной плоскостности входящего рулона и биении вала ниже 0.010 mm. На линиях с изноженными подшипниками, неконтролируемым натяжением или нестабильной дисциплиной операторов эффект только от изменения параметров настройки может быть ниже.
FAQs:
Q: Какой самый быстрый способ уменьшить заусенцы на линии продольной резки рулонов?
A: Начните с настройки горизонтального зазора и вертикального перекрытия, затем проверьте состояние режущей кромки ножа при 30–50-кратном увеличении. Если размер заусенца меняется в зависимости от скорости, проверьте стабильность натяжения и смазку.
Q: С какого процента зазора (clearance) между ножами продольной резки следует начинать?
A: Используйте начальный диапазон, основанный на свойствах материала (а не фиксированный %). Начните со середины диапазона, сделайте пробный рез (проверочную полосу) и вносите изменения с малым шагом, фиксируя высоту заусенца.
Q: Всегда ли увеличение вертикального перекрытия (vertical overlap) уменьшает заусенцы?
A: Нет. Чрезмерное перекрытие может привести к увеличению заусенцев и повреждению режущей кромки. Относитесь к перекрытию как к контролируемой переменной и уменьшайте его, если заусенец растет при увеличении глубины.
Q: Как обеспечить стабильность (воспроизводимость) измерений высоты заусенцев?
A: Используйте четко регламентированный метод (микроскоп/оптический прибор/профилометр), фиксированные точки отбора проб и стандартный шаблон записи. Указывайте высоту заусенца в % от толщины полосы, если это допускается чертежом.
Q: Почему на одной стороне реза заусенец больше, чем на другой?
A: Такой характер реза часто указывает на проблемы с центровкой, биением (runout) или ошибками в наборе ножей и дистанционных колец, из-за чего возникает неравномерный зазор. Повторно проверьте параллельность валов (арборов), посадку ножей и точность дистанционных колец.
Q: Как часто необходимо проверять и перетачивать дисковые ножи для продольной резки (slitter knives)?
A: Проводите осмотр по графику, привязанному к вашему допуску по заусенцам и абразивности/прочности материала, используя 30–50-кратное увеличение. Выполняйте повторную заточку до того, как размер заусенца достигнет критического уровня.
Q: Какое покрытие лучше всего предотвращает налипание и схватывание (galling) при продольной резке нержавеющей стали или алюминия?
A: Покрытие DLC (алмазоподобное углеродное покрытие) часто выбирают для снижения риска схватывания и налипания материала (pickup); проверяйте эффективность, отслеживая налипание металла, динамику образования заусенцев и тоннаж на одну переточку в ваших условиях смазки и скорости.
Q: Как доказать экономическую эффективность (ROI) снижения заусенцев отделу эксплуатации и закупок?
A: Зафиксируйте базовые показатели (baseline) по браку/доработке, простоям оборудования и стоимости ножей на тонну продукции, а затем сравните их с результатами контрольных испытаний с использованием фиксированных параметров настройки и единых стандартов измерений.
Заключение
- Сводная информация о приоритетах диагностики и диапазонах параметров. Приоритет диагностики прост: (1) зазор/перекрытие, (2) состояние ножей, затем (3) выравнивание/натяжение/смазка. Используйте рекомендуемые диапазоны настройки в качестве стартовых, выполняйте точную подстройку малыми шагами и избегайте одновременного изменения нескольких переменных (“угадывания”).”
- Усиление дисциплины измерений и проверка на соответствие чертежам заказчика. Контроль заусенцев эффективен только в том случае, если вы измеряете их каждый раз одним и тем же способом и подтверждаете соответствие требованиям чертежа заказчика — особенно когда требования к кромкам указаны с использованием официальных стандартов обозначения, таких как ISO 13715 (как описано в разделе «Допустимые диапазоны» выше).ISO 13715:2017 — страница каталога ISO
- Следующие шаги: пилотные запуски, регистрация данных и непрерывное совершенствование. Проведите короткий пилотный запуск на одной репрезентативной марке стали, зафиксируйте поля регистрации данных и преобразуйте наилучшие настройки в контролируемый диапазон параметров. Именно здесь Maxtor Metal‘послепродажная поддержка наиболее полезна: если вам требуется экспертное мнение по поводу интервала переточки, выбора покрытия или зазора для конкретного материала, служба технической поддержки Maxtor Metal может проанализировать ваши текущие параметры настройки и результаты контроля кромок, а затем предоставить задокументированные рекомендации с учетом марки материала, скорости линии и геометрии ножей. Привязка решений по инструменту, интервалов переточки и диапазонов допуска к единой базе данных — это единственный способ сохранить достигнутые улучшения при смене операторов и изменении сортамента материалов.
Автор и технический рецензент
Джерри Чу
Специалист по технической поддержке, послепродажное обслуживание | Maxtor Metal
Джерри Чу (Jerry Chu) — специалист по технической поддержке в Maxtor Metal с более чем 10-летним опытом устранения неполадок при продольной резке рулонов на линиях обработки углеродистой стали, AHSS, нержавеющей стали и алюминия. Его практическая работа сосредоточена на выявлении первопричин образования заусенцев и дефектов кромок — внедрении дисциплины настройки параметров, протоколов контроля ножей и графиков переточки для измеримого снижения объемов брака, доработки и незапланированных простоев. Диагностическая база и диапазоны настроек, представленные в данном руководстве, отражают подход, который Джерри применяет в рамках послепродажной технической поддержки Maxtor Metal. Сертификаты: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean