

يُعد تقليل نتوءات التقطيع الطولي (burrs) من المشاكل الصغيرة في ظاهرها والتي سرعان ما تتحول إلى تكلفة باهظة: فجوانب القطع الحادة تسبب شكاوى العملاء، وتخلق مشاكل في عمليات التشكيل اللاحقة، وتؤدي بصمت إلى تقليل العمر الافتراضي للسكاكين.
تم إعداد هذا الدليل بواسطة Jerry Chu، أخصائي الدعم الفني في Maxtor Metal، بالاعتماد على أكثر من 10 سنوات من الخبرة الميدانية في استكشاف الأعطال وإصلاحها عبر خطوط شق اللفائف التي تعالج الفولاذ الكربوني، وAHSS، والفولاذ المقاوم للصدأ، والألومنيوم. تمت مراجعة الدليل من قِبل فريق هندسة التطبيقات في Maxtor Metal، وتمت كتابته بروح عملية تركز على التحقق أولاً، حيث يعتمد النهج الناجح على فترات إعداد منضبطة، وتحديد سريع للأسباب الجذرية، وقياس مستمر.
إذا كان خط الإنتاج لديك يستخدم شفرات القص الأسطوانية (أو أنظمة سكاكين الشق الطولي المكافئة)، فإن المبادئ الموضحة أدناه لا تزال سارية: تعامل مع القطع كعملية كسر/قص خاضعة للتحكم، ثم اضبط المتغيرات القليلة التي تؤثر فعليًا على تكون الرايش. للحصول على معلومات حول اختيار المواد، وهندسة الخلوص، وتشخيص أنماط الفشل الخاصة بأدوات القص الأسطوانية، راجع دليل Maxtor Metal دليل هندسة سكاكين الشق الدائرية وشفرات القص الأسطوانية.
ما يغطيه هذا الدليل
مرجع هندسي وعلى مستوى أرضية المصنع لتقليل نتوءات الحواف (edge burr) من خلال عزل الأسباب الجذرية (الخلوص/التداخل، حالة السكاكين، المحاذاة، السرعة، التشحيم، الشد)، وتحديد نطاقات الضبط الأولية حسب عائلة المواد، وتوحيد معايير الفحص، ونطاقات القبول، وتتبع عائد الاستثمار (ROI). هذا المرجع لا يُغني عن متطلبات المخططات الهندسية لعملائك — استخدمه للوصول إلى الإعدادات المثالية بشكل أسرع، ثم تحقق من توافقها مع قدرات العملية الخاصة بك (process capability).
الفئة المستهدفة
مهندسو العمليات الذين يضبطون جودة التقطيع عبر مختلف الدرجات والسماكات؛ رؤساء الصيانة المسؤولون عن حالة عمود السكاكين (arbor)، والإنحراف الدائري (runout)، وسلامة تجميعة الأدوات؛ مدراء الإنتاج الذين يوازنون بين جودة الحواف ووقت التشغيل الفعلي؛ والمشتريات الفنية التي تقيم التكاليف الاقتصادية للأدوات، والفواصل (spacers)، وإعادة التجليخ.
كيفية استخدامه على خط إنتاج نشط: تأكد أولاً من الانضباط ودقة القياس ← استخدم مصفوفة الأسباب الجذرية لتحديد العامل الأكثر ترجيحاً قبل إجراء أي تغيير ← طبق نطاق الضبط الخاص بنوع المادة نقطةً للبدء، ثم قم بالضبط الدقيق بزيادات صغيرة ← بعد أي تغيير، قم بتشغيل شريط اختبار للتحقق وإعادة القياس.
المقاييس الرئيسية التي يجب تتبعها
ارتفاع النتوء (Burr height) كنسبة مئوية من سمك الشريط (و/أو الارتفاع المطلق عندما يحدد العملاء ذلك) · تفاوت العرض والانحراف (بما في ذلك التراكمي لخطأ الفواصل/التجميع) · التأثير على وقت التشغيل / كفاءة المعدات الشاملة OEE (زمن الإعداد، تغيير الأدوات، والتوقفات غير الخطط لها) · العمر الافتراضي للأداة (الأطنان لكل عملية تجليخ، الأطنان لكل طقم، ورمز الفشل: التآكل مقابل التظرف الدقيق).
الخلاصة الرئيسية: إن التحسين في مستوى النتوءات (burr) الذي لا يتم تسجيله والتحقق منه مقابل المخطط الهندسي لن يستمر على المدى الطويل.
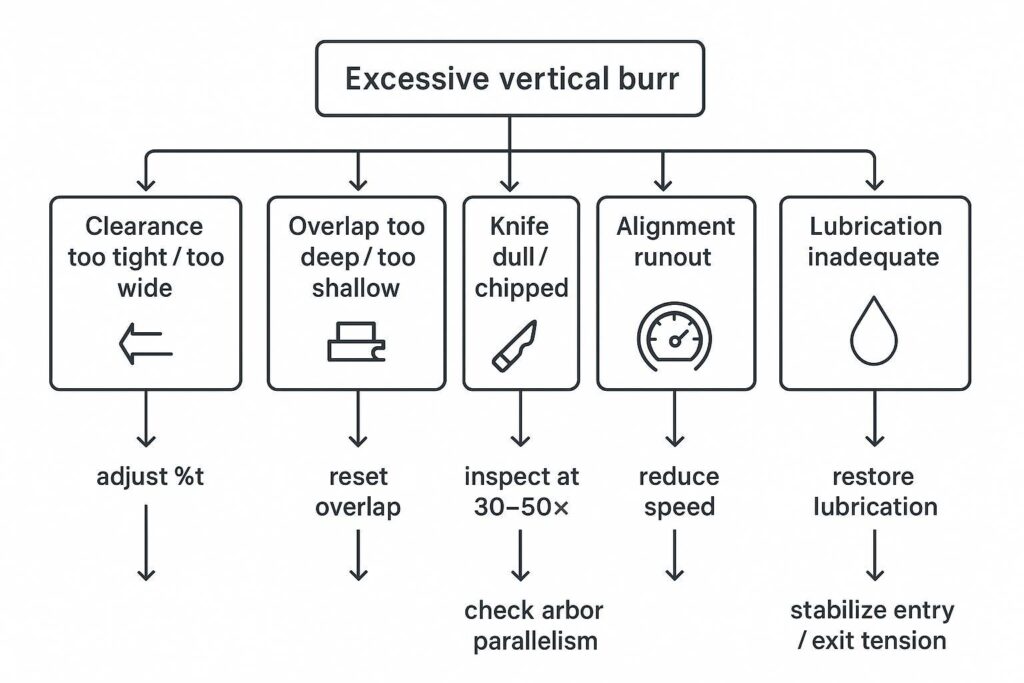
مصفوفة الأسباب الجذرية لتقليل نتوءات التقطيع الطولي
أخطاء الخلوص والتداخل
ابدأ من هنا لأن الخلوص الأفقي والتداخل الرأسي غالبًا ما يكونان المتغيرين الأكثر تأثيرًا والأسرع في الاختبار. يربط التوجيه الصناعي العملي باستمرار بين تكون الرايش والخلوص غير الصحيح والتداخل المفرط.مجلة The Fabricator: “كيفية تجنب مشاكل الشق في خطوط شق اللفائف” (2006)
ما يجب التحقق منه (بالترتيب):
- الخلوص الأفقي (%t): الضيق الشديد قد يؤدي إلى احتكاك/لف الحافة؛ والاتساع الشديد قد يؤدي إلى التمزق بدلاً من القص. (غالبًا ما يُناقش كـ نسبة خلوص سكين الشق الطولي.)
- التداخل الرأسي: العمق الزائد يزيد من الرايش وتلف الحواف؛ والعمق الضحل جدًا قد يزعزع استقرار القطع. (إن إعداد تداخل الشق الطولي الخاص بك يهم بقدر أهمية %t.)
- انحياز جانب الرايش: يشير تكون الرايش بشكل أكبر على حافة واحدة غالبًا إلى مشاكل في المحاذاة/التكديس، وليس فقط “%t خاطئ”.”
إجراءات التصحيح:
- إعادة ضبط الخلوص إلى نطاق بدء يعتمد على نوع المادة (انظر فترات الإعداد حسب المادة).
- قلل التداخل بخطوات صغيرة عندما يزداد الرايش مع زيادة العمق.
- أعد التحقق من تماثل التكديس وحالة الفواصل إذا كان نمط الرايش غير متناسق عبر الشرائح.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
أنماط الفشل التي تخبرك بأنك تتخذ الإجراء الخاطئ:
- يقل الرايش لفترة وجيزة ولكنه يعود في غضون دقائق ← حالة حافة السكين أو مشكلة تتعلق بالشوائب/الحرارة.
- جودة القطع (الرايش) جيدة عند السرعة المنخفضة ولكنها تفشل عند سرعة الإنتاج ← استقرار الشد، أو التزييت، أو المحاذاة الديناميكية.
حدة السكين، وهندستها، والطلاءات
غالبًا ما تكون مشكلة الرايش ناتجة عن حالة السكين وتظهر كأنها مشكلة في الإعداد.
ما يجب التحقق منه:
- زيادة نصف قطر الحافة (فقدان الحدة) و التشرذم الدقيق (خاصة في فولاذ AHSS/الستانلس ستيل).
- اتساق الهندسة عبر المجموعة بأكملها (تماثل الشطبة، وانحراف الوجه).
- التقرن / التصاق المواد على الفولاذ المقاوم للصدأ أو الألومنيوم (مسار شائع يؤدي إلى “الرايش المفاجئ”).
إجراءات التصحيح:
- قم بإجراء الفحص مبكرًا: تحقق من الحواف قبل تدهور الجودة.
- افصل بين “الرايش الناتج عن التآكل” و“الرايش الناتج عن التشرذم”: يتطور التآكل تدريجيًا، بينما يتسبب التشرذم في تغيرات مفاجئة.
- استخدم منطق الطلاء المرتبط بنمط الفشل (التقرن مقابل التآكل الكاشط).
المحاذاة، والسرعة، والتزييت، والشد
إذا كان الخلوص/التداخل ضمن النطاق المطلوب وتبدو السكاكين بحالة جيدة، فإن المستوى التالي من الفحص هو “عدم استقرار حركة القطع على الخط”.”
ما يجب التحقق منه:
- تنسيق: توازي عمود الدوران، وانحراف وجه السكين، وتمركز الموجه والفاصل.
- سرعة: إذا زاد الرايش بشكل غير خطي مع السرعة، فتحقق من الحرارة، والاهتزاز، والتحكم في الشريط.
- تشحيم: تعامل مع تطبيق السوائل كمتغير أساسي للتحكم في الحواف. بالنسبة لشق الألومنيوم والفولاذ المقاوم للصدأ، فإن الزيوت الاصطناعية الخفيفة أو الزيوت سريعة التبخر المطبقة عبر وسادات اللباد أو فوهات الرذاذ تقلل الاحتكاك وتمنع التصاق المواد (galling) على وجه السكين. وفي حالة الفولاذ الكربوني الثقيل، تعمل مواد التشحيم الحدية على تبديد حرارة الاحتكاك في منطقة القص والتي قد تؤدي بخلاف ذلك إلى تسريع التليين الحراري لحافة السكين.
- توتر: يمكن أن يؤدي عدم استقرار شد الدخول/الخروج إلى تشويه الشريط، والتسبب في الارتراف، وإحداث تلف في الحواف.
نقطة مرجعية: تشير نشرة اتحاد صناعي إلى أنه يمكن تقليل ارتفاع الرايش إلى الحد الأدنى من خلال الاهتمام بصلابة آلة الشق الطولي، والخلوص الأفقي/الرأسي، والانضباط في إعادة الشحذ (معهد الصلب الأسترالي، النشرة الفنية TB-F2).
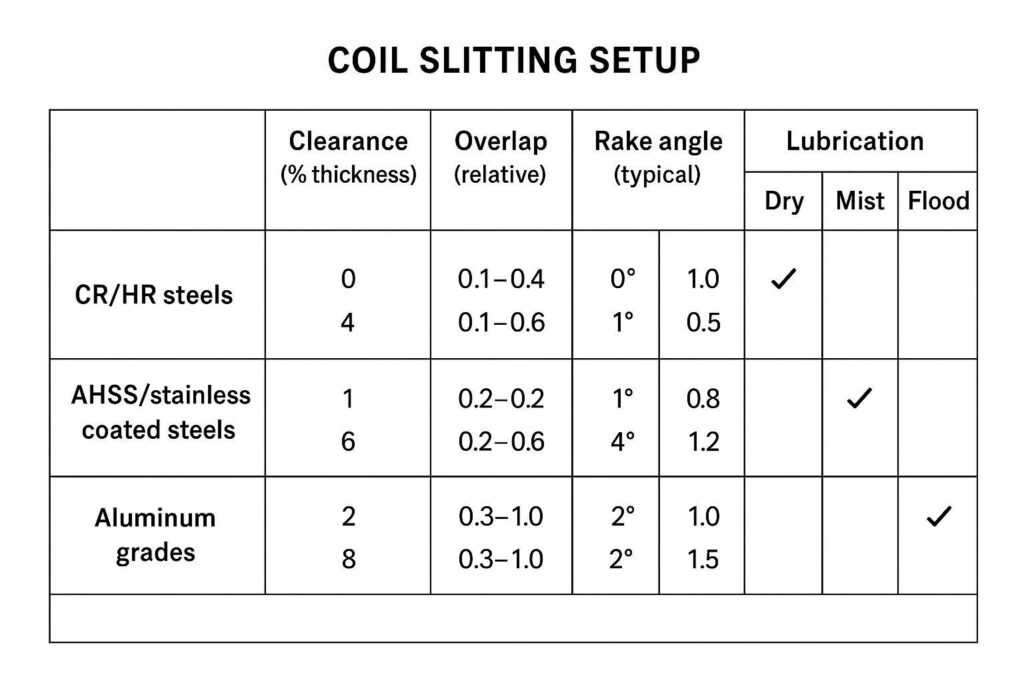
نطاقات الضبط حسب نوع المادة
هذه هي بدء تشغيل ويندوز لتقصير وقت الإعداد وتقليل تجارب الخطأ والصواب. تحقق دائماً من مطابقة مواصفات العميل المطبوعة وصلابة خط الإنتاج لديك، وقطر السكين، وحالة عمود الدوران (الأربور). إذا كنت بحاجة إلى صياغة مناسبة للكلمات المفتاحية: هذا القسم هو دليلك العملي نافذة إعداد الشق الطولي حسب المادة.
| مجموعة المواد | الخلوص الأفقي (%t) | التداخل الرأسي (مم / بوصة) | مجالات التركيز الرئيسية |
|---|---|---|---|
| فولاذ كربوني CR / HR | 8% – 12% t (درجة متوسطة: ~10% t) | +0.25 مم إلى +0.50 مم (+0.010″ إلى +0.020″) | موازنة نسبة القص إلى الكسر؛ وتجنب التداخل المفرط |
| AHSS / الفولاذ المقاوم للصدأ | 10% – 15% t (مقاومة شد عالية: ~12% t) | +0.10 مم إلى +0.30 مم (+0.004″ إلى +0.012″) | منع التشرذم الدقيق (micro-chipping)؛ ومراقبة نصف قطر الحافة والالتصاق (galling) |
| الألمنيوم والسبائك اللينة | 5% – 8% t (يتطلب محاذاة دقيقة) | +0.05 مم إلى +0.20 مم (+0.002″ إلى +0.008″) | طلاءات مضادة للالتصاق (DLC)؛ لمنع التقاط المواد والالتصاق (galling) |
فولاذ CR/HR
الهدف الأولي: منطقة قص مستقرة مع حد أدنى من التمزق.
يتميز الفولاذ الكربوني القياسي بمرونة وقوة شد متوازنتين، مما يسمح بنسبة حافة تقليدية تبلغ 1/3 قص و 2/3 كسر. ويحقق التشغيل ضمن خلوص يتراوح بين 8%–12% t انتقالاً نظيفاً للكسر دون التفاف مفرط للحواف أو تمزق عميق.
- الخلوص: ابدأ من منتصف النافذة (~10% t)، ثم اضبطه للوصول إلى الحد الأدنى من الرايش.
- التداخل: معتدل؛ تجنب “التداخل العميق كإجراء وقائي”.”
- السرعة: لا تزد السرعة إلا بعد استقرار الرايش عند السرعات المنخفضة إلى المتوسطة.
- التزييت: استخدم استراتيجية تزييت ثابتة لمنع تدهور الحواف الناتج عن الحرارة.
ملاحظة عملية: توضح نشرة TB-F2 الصادرة عن معهد الصلب الأسترالي (ASI) أن الخلوص الموصى به يختلف حسب الحاجة (الإنتاج العام مقابل الحد الأدنى من الرايش) وتؤكد أن الخلوص الأمثل يقلل من الرايش.النشرة الفنية TB-F2 الصادرة عن معهد الصلب الأسترالي (قص وشق ألواح وشرائح الصلب طولياً))
نصيحة احترافية: عندما تقوم بتوسيع نافذة الإنتاجية، قم بتوثيق ما قمت بتغييره (الخلوص، التداخل، السرعة، الشد). وإلا فإن تشغيلك التالي لـ “نفس المادة” لن يكون متطابقاً في الواقع.
فولاذ AHSS، والفولاذ المقاوم للصدأ، والفولاذ المطلي
الهدف الأولي: منع التشرذم وتصدع الحواف مع الحفاظ على التحكم في الرايش.
يظهر الفولاذ عالي المقاومة المطور (AHSS) ذو قوة الشد العالية والفولاذ المقاوم للصدأ المصلد بالتشغيل إجهاد خضوع فائق واستطالة منخفضة. ويعد الخلوص الأوسع (10%–15% t) أمراً بالغ الأهمية لتخفيف قوى الدفع الجانبي القصوى على حافة السكين، مما يمنع التشرذم الدقيق (micro-chipping) مع استيعاب كسر القص المفاجئ الذي تمتاز به السبائك عالية المقاومة.
- الخلوص: حافظ عليه ضمن نافذة خاضعة للتحكم (~12% t)؛ وتجنب القيم القصوى.
- التداخل: متحفظ؛ فالتداخل العميق جداً يمكن أن يؤدي إلى زيادة تلف الحواف بشكل حاد.
- حالة السكين: افحصها بشكل متكرر؛ فالتشرذمات الدقيقة لها تأثير كبير.
- التزييت: تعامل معه كأمر بالغ الأهمية—حيث يعد التقاط المواد والحرارة من المسببات الشائعة للمشاكل.
- الشد: أعطِ الأولوية للاستقرار على حساب تحقيق أقصى إنتاجية.
درجات الألمنيوم
الهدف الأولي: منع التقاط المواد/الالتصاق (galling) وحماية تشطيب الحواف.
تتميز سبائك الألمنيوم والسبائك غير الحديدية اللينة بمرونة عالية وميل قوي لالتصاق المواد (galling). ويمنع الخلوص الأضيق (5%–8% t) الشريط اللين من السحب والانثناء فوق حافة السكين، وهو ما قد يؤدي بخلاف ذلك إلى تكوين رايش التفاف ثقيل ومستمر.
- الخلوص: عادة ما يكون أضيق مقارنة بالفولاذ (5%–8% t)، ولكن فقط بعد إثبات دقة المحاذاة.
- التداخل: متحفظ؛ تجنب العمق غير الضروري.
- التزييت: تأكد من مطابقة الطريقة لمتطلبات السبيكة والسطح.
- حالة سطح السكين: انتبه لالتقاط المواد—فالترسبات الصغيرة يمكن أن تؤدي إلى تغيرات كبيرة في حجم الرايش.
اختيار الأدوات وصيانتها
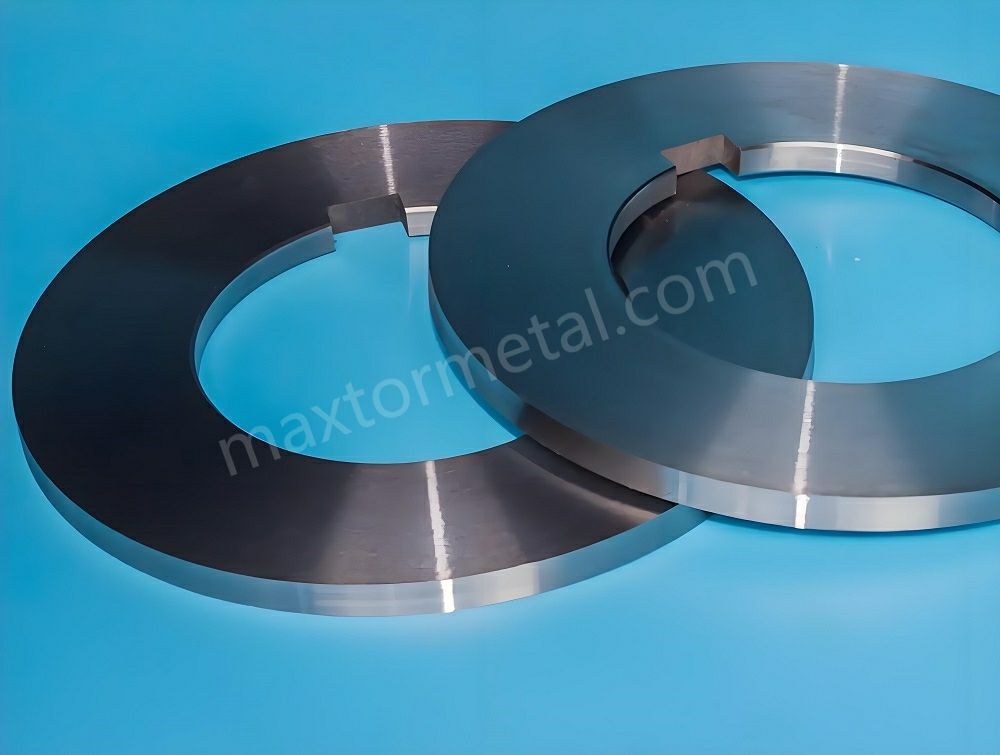
أنواع فولاذ السكاكين وطلاءات الأسطح
يتبع اختيار الطلاء القياسي لـ Maxtor Metal منطق "نمط الفشل أولاً": محتوى قابل للتنزيل هو الخيار الافتراضي عندما يكون الالتصاق (galling) والتقاط المواد هما الخطر الرئيسي (الفولاذ المقاوم للصدأ، الألمنيوم، والركائز المطلية)؛; تيالين يتم اختياره عندما يكون التآكل الكاشط والحرارة عند حافة القطع هما العاملان السائدان (معالجة AHSS عالية السرعة، الفولاذ الكربوني ذو السماكة العالية). بالنسبة لخطوط المواد المختلطة، يوصي فريق ما بعد البيع لـ Maxtor Metal عادةً بتجربة طلاء واحد لكل نمط فشل على مجموعات سكاكين منفصلة، ثم مقارنة الأطنان المنتجة لكل عملية شحذ (tons-per-grind) واتجاهات حالة الحواف على مدار 3 إلى 5 دورات إنتاج قبل اعتماد معيار موحد.
فترات إعادة الشحذ وفحص الحواف (30–50×)
المعيار العملي هو الفحص عند 30–50× magnification on a schedule that matches your burr tolerance and material severity.
To move from reactive grinding (sharpening only after burr complaints) to scheduled preventive maintenance, baseline your regrind frequency using practical tonnage thresholds:
| Material Severity | Typical Tonnage Interval (per Set) | Inspection Focus at 30–50× |
|---|---|---|
| Standard Carbon Steel (CR/HR) | Every 200 – 400 tons | Uniform edge radius growth (<0.03 mm) |
| AHSS / High-Strength Alloys | Every 100 – 180 tons | Micro-chipping, notch wear, edge breakdown |
| Stainless Steel / Aluminum | Every 120 – 250 tons | Metal pickup/galling, land face buildup |
What to standardize:
- Inspection triggers: first coil after changeover, after speed ramp, and when burr trends upward.
- Edge criteria: edge radius growth, micro-chips, pickup, and uneven wear.
- Regrind rule: regrind before burr becomes your “alarm,” not after.
What failure looks like:
- You only regrind after burr fails the customer spec → your process is reactive, not controlled.
Spacer accuracy and stack integrity
Spacer and stack control is a width-tolerance problem و a burr problem.
What to standardize:
- Spacer verification and traceability (measured thickness, wear history).
- Stack build procedure (cleanliness, torque discipline, consistent orientation).
- Periodic checks for cumulative error across multi-knife setups.
What failure looks like:
- Width drift over a run, plus burr variability strand-to-strand → stack integrity and runout are suspects.
For spacer tolerance specifications, rubber ring compression targets, and a rebuild checklist template, see the precision slitting spacers and rubber rings guide.
المحاذاة والتحكم في الشد

Arbor parallelism and runout checks
If your arbors are not parallel or runout is uncontrolled, clearance becomes “different at every angle.”
Practical checks:
- Measure runout on relevant surfaces (arbor, knife face seating).
- Confirm parallelism across the working width.
- Re-check after maintenance events and after any tooling crash.
For a structured runout verification procedure — covering dial indicator setup, TIR acceptance tiers, and blue-check protocol — see the مخطط سكاكين التقطيع الدوارة OEM: تدقيق ملاءمة المغزل، وتفاوتات ISO، وبوابات TIR.
Passline, guides, and separator setup
Poor strip guidance can add lateral forces that change the effective cut.
Setup focus:
- Guides centered and consistent across the line.
- Separators aligned to prevent edge contact that creates secondary burr.
- Confirm the strip is not being “steered” into the knives.
Entry/exit tension and recoiler settings
Tension instability can look like a knife problem.
الضوابط التي يجب توحيدها:
- Entry/exit tension setpoints by grade and thickness.
- Procedures for speed changes (ramp rates) that don’t induce strip flutter.
- Clear rules for when to prioritize burr control over throughput.
القياس، والقبول، وتتبع عائد الاستثمار (ROI)
Burr measurement and logging
To reduce burr reliably, define measurement like a process parameter:
- Where to measure (edge location and distance from coil start/end)
- Sampling frequency (per coil, per slit, per changeover)
- Method (microscope, optical measurement, or profilometry) and operator training
Log at minimum:
- material grade, thickness, coating
- clearance (%t) and overlap setting
- knife set ID, regrind count, inspection findings
- line speed, lubrication mode, tension setpoints
- burr height results (and scrap/rework events)
Acceptance bands and documentation
Align your acceptance bands to the customer print—not tribal knowledge.
For drawing/spec language, ISO 13715 is the primary international reference for indicating and dimensioning edges of undefined shape (including burr/undercut indications) on technical documentation. Industry practice guidance from major manufacturing and steel industry associations consistently emphasizes establishing clear edge condition tolerances prior to production runs.
Practical approach:
- Convert the customer requirement into a measurable acceptance band (absolute or %t).
- Include side designation when relevant (which side burr is acceptable on).
- Keep records auditable: who measured, what method, what calibration state.
If your team uses a rebuild checklist and burr trend log as part of this process, Maxtor Metal’s slitting spacers and ring rebuild template set provides a ready-to-use format.
ROI/TCO templates and baselining
Burr reduction pays back when it reduces total cost per ton, not only when the edge “looks better.” Baseline before you change anything:
- Scrap and rework cost attributable to edge quality
- Downtime minutes from changeovers and unplanned stops
- Knife cost per ton (including regrinds and expedited orders)
- Customer returns/chargebacks tied to burr or edge condition
Then track deltas after you apply setup windows:
- Burr compliance rate (first-pass yield)
- Tons per grind and tons per knife set
- Setup time per changeover
If you’re building a knife material ROI case alongside setup window improvements, the دليل منطقة الاهتمام لسكين القطع الدوارة provides a cost-per-ton model covering PM-HSS vs tool steel trade-offs for AHSS, stainless, and aluminum.
Case Study: Automotive Stamping Supply Line Burr Reduction
A Tier-1 automotive coil slitting facility processing 1.5mm AHSS (DP780) experienced recurring edge burr exceeding 12% of material thickness, resulting in high customer reject rates and frequent knife micro-chipping.
By implementing the setup window and inspection protocol developed with Maxtor Metal’s technical support team — covering clearance/overlap reset, magnification-based inspection scheduling, and first-article verification discipline:
- Parameter Adjustment: Re-set horizontal clearance from an uncontrolled 18% t to a disciplined 11% t, and reduced vertical overlap from +0.60 mm to +0.20 mm.
- Knife Care: Shifted from post-failure grinding to 40× magnification optical inspection after every 150 tons.
- نتائج: Average burr height dropped from 0.18 mm (12% t) ل <0.05 mm (3.3% t), meeting ISO 13715 specs. Tons per regrind increased by 42%, and annual edge-defect scrap cost was reduced by an estimated $30,000–$45,000 (based on material cost and reject rate data provided by the facility; anonymized and range-normalized).
- القيود: These results were observed under stable incoming coil flatness and arbor runout below 0.010 mm. Lines with worn bearings, uncontrolled tension, or mixed operator discipline may see smaller gains from setup window changes alone.
FAQs:
Q: ما هي أسرع طريقة لتقليل النتوءات (burr) في خط التقطيع الطولي للفائف؟
A: ابدأ بالخلوص الأفقي والتداخل الرأسي، ثم تحقق من حالة حافة السكين بمقدار تكبير 30-50 ضعفًا. إذا تغيرت النتوءات مع السرعة، فافحص استقرار الشد والتشحيم.
Q: ما هي نسبة الخلوص (clearance) التي يجب أن أبدأ بها لسكاكين التقطيع الطولي؟
A: استخدم نطاق بدء يعتمد على نوع المادة (وليس نسبة مئوية واحدة ثابتة). ابدأ من منتصف النطاق، وقم بتشغيل شريط اختبار للتحقق، ثم اضبط بزيادات صغيرة مع تسجيل ارتفاع النتوءات.
Q: هل تزيد زيادة التداخل الرأسي (vertical overlap) دائماً من تقليل النتوءات؟
A: لا. التداخل المفرط يمكن أن يزيد من النتوءات ويلحق الضرر بحافة السكين. تعامل مع التداخل كمتغير محكوم وقم بتقليله إذا زادت النتوءات مع زيادة العمق.
Q: كيف يمكنني قياس ارتفاع النتوءات (burr height) بشكل متسق؟
A: استخدم طريقة محددة (مجهر/جهاز قياس بصري/بروفيلوميتر)، ونقاط أخذ عينات ثابتة، ونموذج تسجيل قابل للتكرار. قم بإعداد تقرير بارتفاع النتوء كنسبة مئوية من السمك عندما يسمح المخطط الهندسي بذلك.
Q: لماذا يكون النتوء (burr) أسوأ على أحد حوافي التقطيع مقارنة بالحافة الأخرى؟
A: تشير هذه الظاهرة غالبًا إلى مشاكل في المحاذاة، أو الإنحراف الدائري (runout)، أو في تجميعة السكاكين/الفواصل مما يؤدي إلى خلوص غير متكافئ. أعد فحص توازي العمود (arbor)، واستقرار استقرار السكين، ودقة الفواصل.
Q: كم مرة يجب فحص وإعادة تجليخ سكاكين التقطيع الطولي (slitter knives)؟
A: قم بالفحص وفقًا لجدول زمني مرتبط بتسامح النتوءات (burr tolerance) وقسوة المادة المعالجة، باستخدام تكبير بمقدار 30-50 ضعفًا. أعد التجليخ قبل أن تصبح النتوءات حالة إنذار لديك.
Q: ما هو أفضل طلاء لمنع التآكل بالالتصاق (galling) عند تقطيع الفولاذ المقاوم للصدأ أو الألمنيوم طوليًا؟
A: يُفضل اختيار طلاء DLC شائعةً لتقليل مخاطر التآكل بالالتصاق وتراكم المواد (pickup)؛ تحقق من ذلك عن طريق مراقبة تراكم المواد، ومسار تكون النتوءات، والحديث عن الأطنان لكل عملية تجليخ تحت ظروف التشحيم والسرعة الخاصة بك.
Q: كيف أثبت عائد الاستثمار (ROI) لتقليل النتوءات لقطاعي العمليات والمشتريات؟
A: قم بإنشاء خط أساسي (baseline) للخرّدة/إعادة العمل، وأوقات التوقف، وتكلفة السكاكين لكل طن، ثم قارن ذلك بتجربة محكومة باستخدام نطاقات ضبط ثابتة وانضباط متسق في القياس.
الخاتمة
- Summarize diagnostic priorities and parameter windowsDiagnostic priority is simple: (1) clearance/overlap, (2) knife condition, then (3) alignment/tension/lubrication. Use the setup windows as starting ranges, tune with small changes, and avoid simultaneous multi-variable “guessing.”
- Reinforce measurement discipline and verification against customer printsBurr control only holds if you measure it the same way every time and verify acceptance against the customer print language—especially when edges are specified using formal indication practices such as ISO 13715 (as described in the Acceptance bands section above).ISO 13715:2017 — ISO catalog page
- Next steps: pilot runs, data logging, and continuous improvementRun a short pilot on one representative grade, lock the logging fields, and convert your best settings into a controlled setup window.This is also where Maxtor Metal‘s after-sales support fits most naturally: if you want a second opinion on your regrind interval, coating selection, or clearance window for a specific material, Maxtor Metal’s technical support team can review your current setup parameters and edge inspection findings — and provide documented recommendations tied to your material grade, line speed, and knife geometry.Keeping tooling decisions, regrind intervals, and acceptance bands tied to the same dataset is how improvements survive operator changes and material mix shifts.
Author & Technical Reviewer
جيري تشو
Technical Support Specialist, After-sales Service | Maxtor Metal
Jerry Chu is Technical Support Specialist at Maxtor Metal, with over 10 years of coil slitting troubleshooting experience across carbon steel, AHSS, stainless, and aluminum processing lines. His field work focuses on root-cause isolation for burr and edge quality failures — translating setup window discipline, knife inspection protocols, and regrind scheduling into measurable reductions in scrap, rework, and unplanned downtime. The diagnostic framework and setup windows in this handbook reflect the approach Jerry applies in Maxtor Metal’s after-sales technical support engagements. Certifications: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean