

La reducción de rebabas en el corte longitudinal es uno de esos problemas de "pequeño detalle" que rápidamente se convierten en un gran costo: las rebabas provocan quejas de los clientes, generan problemas en el conformado posterior y acortan de forma silenciosa la vida útil de las cuchillas.
Este manual ha sido compilado por Jerry Chu, especialista en soporte técnico de Maxtor Metal, basándose en más de 10 años de experiencia en resolución de problemas en campo en líneas de corte longitudinal de bobinas que procesan acero al carbono, AHSS, acero inoxidable y aluminio. Ha sido revisado por el equipo de ingeniería de aplicaciones de Maxtor Metal y redactado con un enfoque práctico y orientado a la verificación, donde la clave del éxito radica en ventanas de configuración disciplinadas, un rápido aislamiento de la causa raíz y mediciones consistentes.
Si su línea utiliza cuchillas de cizalla de rodillos (o sistemas equivalentes de cuchillas de corte longitudinal), los siguientes principios siguen siendo aplicables: trate el corte como un evento controlado de fractura/cizallamiento y, a continuación, controle las pocas variables que realmente generan rebaba. Para la selección de materiales, la ingeniería de holguras y el diagnóstico de modos de fallo específicos para herramientas de cizalla de rodillos, consulte la de Maxtor Metal guía de ingeniería de cuchillas circulares de corte longitudinal y cuchillas de cizalla de rodillos.
Qué cubre este manual
Una referencia de ingeniería y para la planta (shop-floor) destinada a reducir las rebabas de los bordes (edge burr) aislando las causas raíz (luz de corte/superposición, estado de las cuchillas, alineación, velocidad, lubricación, tensión), definiendo los márgenes de ajuste iniciales por familia de materiales y estandarizando la inspección, las bandas de aceptación y el seguimiento del ROI. No sustituye los requisitos de los planos de su cliente: utilícela para lograr el ajuste óptimo más rápidamente y luego verifique frente a la capacidad de su propio proceso (process capability).
A quién va dirigido
Ingenieros de proceso que optimizan la calidad de corte en diferentes grados y espesores; responsables de mantenimiento encargados del estado del árbol (arbor), la excentricidad (runout) y la integridad del ensamblaje; gerentes de producción que equilibran la calidad del borde con el tiempo de actividad; y compras técnicas que evalúan las herramientas, espaciadores y la economía del reafilado.
Cómo utilizarlo en una línea en funcionamiento: Confirme primero la disciplina de medición → utilice la matriz de causas raíz para identificar la palanca más probable antes de cambiar nada → aplique el margen de ajuste según el material como punto de partida y luego ajuste en pequeños incrementos → después de cualquier cambio, ejecute una tira corta de verificación y vuelva a medir.
Métricas clave a seguir
Altura de rebaba como % del espesor de la tira (y/o altura absoluta cuando el cliente lo especifique) · Tolerancia de ancho y desviación (incluido el error acumulado de espaciadores/ensamblaje) · Impacto en el tiempo de actividad / OEE (tiempo de preparación, cambios de herramientas, paradas no programadas) · Vida útil de la herramienta (toneladas por reafilado, toneladas por juego y modo de falla: desgaste frente a microdesportillamiento).
Conclusión clave: Una mejora en las rebabas que no se registre y verifique con el plano del cliente, no se mantendrá con el tiempo.
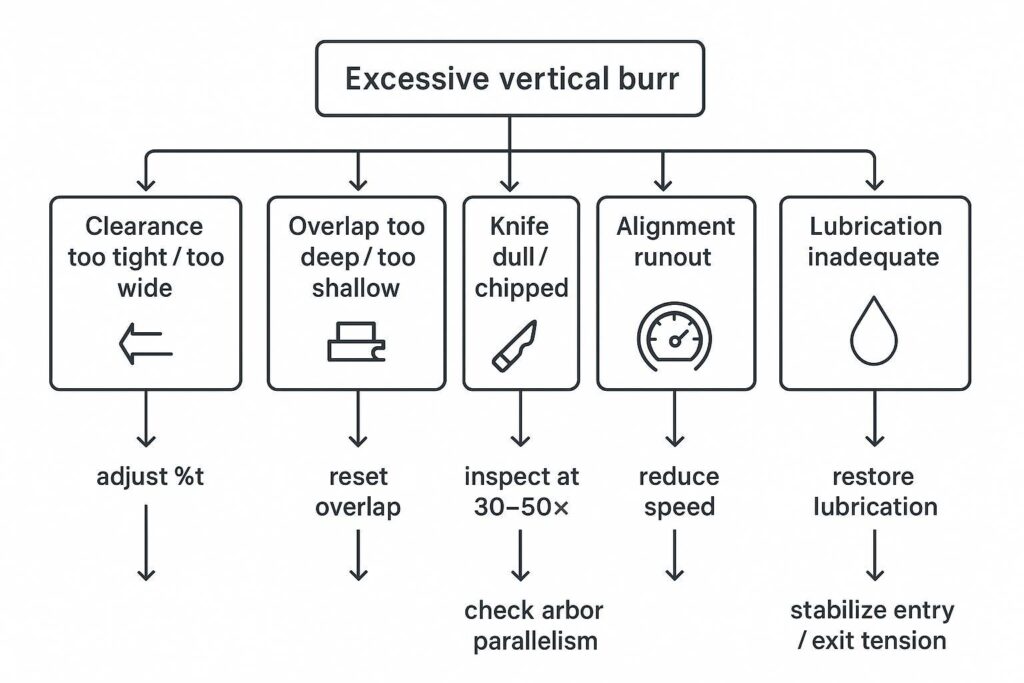
Matriz de causas raíz para la reducción de rebabas de corte
Errores de holgura y solape
Comience aquí, ya que la holgura horizontal y el solape vertical suelen ser las variables de mayor impacto y más rápidas de probar. Las guías prácticas de la industria asocian constantemente la rebaba con una holgura incorrecta y un solape excesivo.The Fabricator: “Cómo evitar problemas en el corte longitudinal de bobinas” (2006)
Qué comprobar (en orden):
- Holgura horizontal (%t): una holgura demasiado estrecha puede rozar/deformar el borde; una demasiado ancha puede desgarrar en lugar de cizallar. (A menudo denominada porcentaje de holgura de la cuchilla de corte longitudinal.)
- Solape vertical: un solape demasiado profundo aumenta la rebaba y el daño en los bordes; uno demasiado superficial puede desestabilizar el corte. (Su ajuste de solape de corte longitudinal importa tanto como el %t).
- Desviación lateral de la rebaba: una rebaba más pronunciada en un borde suele indicar problemas de alineación o del conjunto de corte, no solo un “%t incorrecto”.”
Medidas correctivas:
- Restablecer la holgura a un rango inicial basado en el material (ver Ventanas de configuración por material).
- Reduzca el solape en pequeños pasos cuando la rebaba aumente con la profundidad.
- Vuelva a comprobar la simetría del conjunto de corte y el estado de los espaciadores si el patrón de rebaba es inconsistente entre las tiras.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
Modos de fallo que indican que está actuando sobre la variable incorrecta:
- La rebaba disminuye brevemente pero reaparece en cuestión de minutos → estado del filo de la cuchilla o problema de residuos/calor.
- La rebaba es aceptable a baja velocidad pero falla a velocidad de producción → estabilidad de la tensión, lubricación o alineación dinámica.
Afilado, geometría y recubrimientos de las cuchillas
A menudo, la rebaba es un problema del estado de la cuchilla disfrazado de problema de configuración.
Qué comprobar:
- Crecimiento del radio del filo (pérdida de afilado) y microchip (especialmente en AHSS/acero inoxidable).
- Consistencia geométrica en todo el juego (simetría del bisel, excentricidad de la cara).
- Desgaste por adherencia / arrastre de material en acero inoxidable o aluminio (una causa común de “rebaba repentina”).
Medidas correctivas:
- Anticipe la inspección en el tiempo: compruebe los filos antes de que la calidad disminuya drásticamente.
- Distinga entre “rebaba por desgaste” y “rebaba por desportillamiento”: el desgaste progresa gradualmente; el desportillamiento genera cambios bruscos.
- Utilice una lógica de recubrimiento vinculada al modo de fallo (desgaste por adherencia frente a desgaste abrasivo).
Alineación, velocidad, lubricación y tensión
Si la holgura/solape está dentro del rango y las cuchillas se ven bien, el siguiente nivel es que “la línea está desalineando el corte”.”
Qué comprobar:
- Alineación: paralelismo de los mandriles, excentricidad de la cara de la cuchilla, centrado de guías y separadores.
- Velocidad: si la rebaba aumenta de forma no lineal con la velocidad, compruebe el calor, la vibración y el control de la tira.
- Lubricación: trate la aplicación de fluido como una variable primordial para el control de los bordes. Para el corte longitudinal de aluminio y acero inoxidable, los aceites sintéticos ligeros o los aceites evaporables aplicados mediante fieltros o boquillas de pulverización reducen la fricción y evitan la adherencia de material (galling) en la cara de la cuchilla. En aceros al carbono pesados, los lubricantes de película límite disipan el calor por fricción en la zona de cizallamiento que, de lo contrario, aceleraría el ablandamiento térmico del filo de la cuchilla.
- Tensión: una tensión inestable de entrada/salida puede deformar la tira, provocar vibraciones (flutter) y producir daños en los bordes.
Punto de referencia: un boletín de la asociación del sector señala que la altura de la rebaba se puede minimizar prestando atención a la rigidez de la cortadora longitudinal, la holgura horizontal/vertical y la disciplina de reafilado (Australian Steel Institute, Technical Bulletin TB-F2).
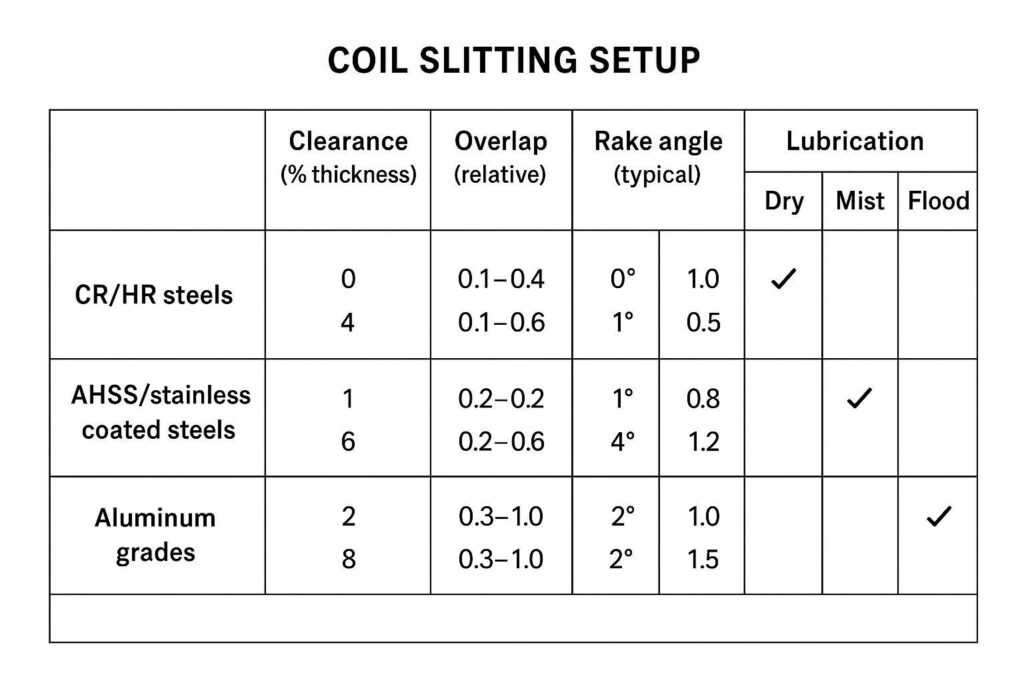
Márgenes de ajuste según el material
Estos son ventanas de inicio para acortar el tiempo de configuración y reducir el ensayo y error. Realice siempre la validación con respecto al plano del cliente y la rigidez de su línea, el diámetro de la cuchilla y el estado del eje portacuchillas. Si necesita una redacción optimizada para palabras clave: esta sección es su guía práctica de ventana de configuración de corte longitudinal por material.
| Grupo de materiales | Holgura horizontal (%t) | Solape vertical (mm / in) | Áreas de enfoque clave |
|---|---|---|---|
| Acero al carbono CR / HR | 8% – 12% t (Grado medio: ~10% t) | +0.25 mm a +0.50 mm (+0.010″ a +0.020″) | Equilibrar la relación de corte a rotura; evitar un solape excesivo |
| AHSS / Acero inoxidable | 10% – 15% t (Alta resistencia a la tracción: ~12% t) | +0.10 mm a +0.30 mm (+0.004″ a +0.012″) | Prevenir el microastillado; supervisar el radio del filo y el agripamiento |
| Aluminio y aleaciones blandas | 5% – 8% t (Se requiere una alineación precisa) | +0.05 mm a +0.20 mm (+0.002″ a +0.008″) | Recubrimientos antiagripamiento (DLC); evitar la adherencia de material y el agripamiento |
Aceros CR/HR
Objetivo inicial: zona de corte estable con un desgarro mínimo.
Los aceros al carbono estándar presentan una ductilidad y una resistencia a la tracción equilibradas, lo que permite una relación tradicional de borde de 1/3 de corte y 2/3 de rotura. Operar dentro de una holgura de 8%–12% t logra una transición de fractura limpia sin un redondeo excesivo de los bordes ni desgarros profundos.
- Holgura: comenzar en la mitad de la ventana (~10% t) y luego ajustar para obtener la mínima rebaba.
- Solape: moderado; evitar el “solape profundo como garantía”.”
- Velocidad: aumentar solo después de que la rebaba sea estable a velocidad baja o media.
- Lubricación: utilizar una estrategia de lubricación constante para evitar la degradación del filo provocada por el calor.
Nota práctica: El boletín TB-F2 de ASI ilustra que las holguras recomendadas varían según la necesidad (producción general frente a rebaba mínima) y destaca que una holgura óptima reduce la rebaba.Australian Steel Institute Technical Bulletin TB-F2 (Cizallado y corte longitudinal de chapas y flejes de acero))
Consejo profesional: Al ampliar la ventana para mejorar el rendimiento, documente los cambios realizados (holgura, solape, velocidad, tensión). De lo contrario, su próxima tirada con el “mismo material” no será realmente igual.
Aceros AHSS, inoxidables y recubiertos
Objetivo inicial: evitar el astillado y el agrietamiento de los bordes manteniendo el control de las rebabas.
Los aceros AHSS de alta resistencia a la tracción y los aceros inoxidables de endurecimiento por deformación presentan límites elásticos extremos y un bajo alargamiento. Una holgura más amplia (10%–15% t) es fundamental para aliviar los picos de fuerza de empuje lateral en el filo de la cuchilla, lo que evita el microastillado al tiempo que se adapta a la fractura por corte abrupta característica de las aleaciones de alta resistencia.
- Holgura: mantener dentro de una ventana controlada (~12% t); evitar los extremos.
- Solape: conservador; un solape demasiado profundo puede disparar los daños en los bordes.
- Estado de la cuchilla: inspeccionar con mayor frecuencia; los microastillados importan.
- Lubricación: tratar como un factor crítico; la adherencia de material y el calor son desencadenantes comunes.
- Tensión: priorizar la estabilidad sobre el rendimiento máximo.
Grados de aluminio
Objetivo inicial: evitar la adherencia de material/agripamiento y proteger el acabado del borde.
El aluminio y las aleaciones no ferrosas blandas poseen una alta ductilidad y una fuerte tendencia a la adhesión de material (agripamiento). Una holgura más estrecha (5%–8% t) evita que la banda blanda se arrastre y se doble sobre el filo de la cuchilla, lo que de otro modo formaría rebabas de enrollamiento pesadas y continuas.
- Holgura: normalmente más estrecha que en los aceros (5%–8% t), pero solo cuando se haya comprobado la alineación.
- Solape: conservador; evitar una profundidad innecesaria.
- Lubricación: asegurarse de que el método se adapte a la aleación y a los requisitos de la superficie.
- Estado de la superficie de la cuchilla: vigilar la adherencia de material; los pequeños depósitos pueden producir grandes cambios en las rebabas.
Selección y mantenimiento de herramientas
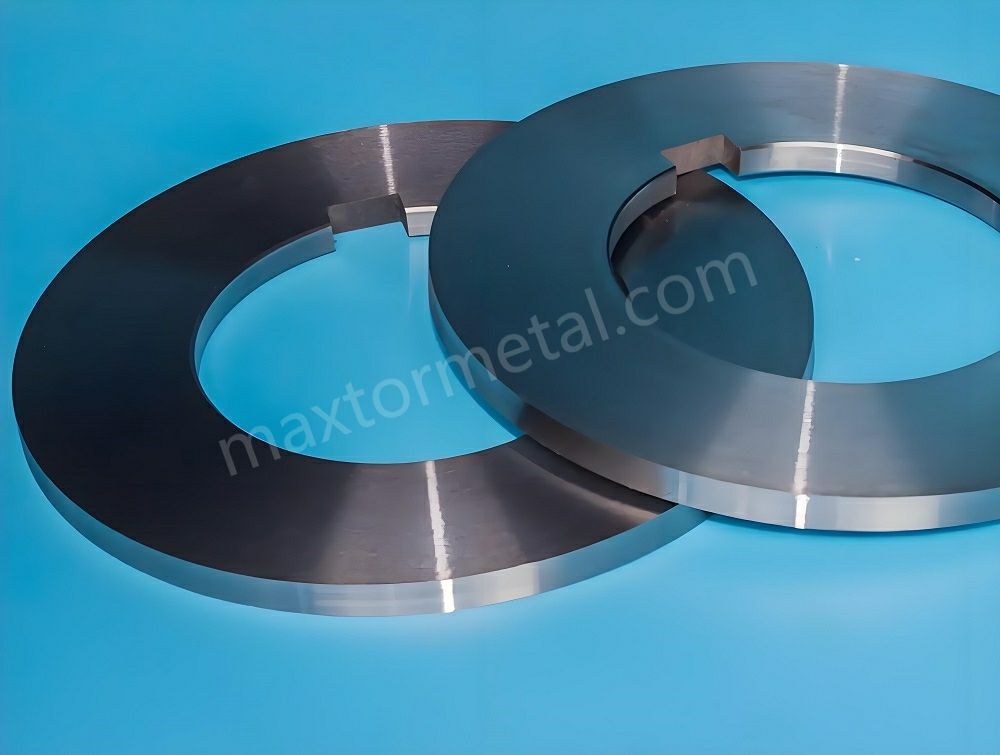
Aceros para cuchillas y recubrimientos superficiales
La selección de recubrimientos estándar de Maxtor Metal sigue una lógica que prioriza el modo de fallo: Contenido descargable es la opción predeterminada cuando el agripamiento y la adherencia de material son el riesgo principal (acero inoxidable, aluminio y sustratos recubiertos); TiAlN se selecciona cuando predominan el desgaste abrasivo y el calor en el filo de corte (procesamiento de AHSS a alta velocidad, acero al carbono de gran espesor). Para líneas de materiales mixtos, el equipo de posventa de Maxtor Metal suele recomendar probar un recubrimiento por modo de fallo en juegos de cuchillas independientes y, a continuación, comparar las toneladas por rectificado y las tendencias del estado del filo a lo largo de 3 a 5 tiradas de producción antes de estandarizar.
Intervalos de reafilado e inspección de filos (30–50×)
Un estándar práctico es inspeccionar a un aumento de 30–50× según un programa que se ajuste a su tolerancia de rebaba y a la severidad del material.
Para pasar de un rectificado reactivo (afilar solo después de quejas por rebabas) a un mantenimiento preventivo programado, establezca una línea base para la frecuencia de reafilado utilizando umbrales prácticos de tonelaje:
| Severidad del material | Intervalo de tonelaje típico (por juego) | Enfoque de inspección a 30–50× |
|---|---|---|
| Acero al carbono estándar (CR/HR) | Cada 200 – 400 toneladas | Crecimiento uniforme del radio del filo (<0.03 mm) |
| AHSS / Aleaciones de alta resistencia | Cada 100 – 180 toneladas | Microdesportillamiento, desgaste por entalladura, deterioro del filo |
| Acero inoxidable / Aluminio | Cada 120 – 250 toneladas | Adherencia de metal/escoriación, acumulación en la cara de corte |
Qué estandarizar:
- Disparadores de inspección: primera bobina después del cambio, después de la rampa de velocidad y cuando la rebaba tienda a aumentar.
- Criterios del filo: crecimiento del radio del filo, microdesportillamientos, adherencia de metal y desgaste desigual.
- Regla de reafilado: reafile antes de que la rebaba se convierta en su “alarma”, no después.
Cómo se ve el fallo:
- Solo se reafile después de que la rebaba no cumpla con las especificaciones del cliente → su proceso es reactivo, no controlado.
Precisión de los espaciadores e integridad del conjunto
El control de los espaciadores y del conjunto es un problema de tolerancia de ancho y un problema de rebabas.
Qué estandarizar:
- Verificación y trazabilidad de los espaciadores (espesor medido, historial de desgaste).
- Procedimiento de montaje del conjunto (limpieza, disciplina de torque, orientación constante).
- Comprobaciones periódicas del error acumulado en configuraciones de múltiples cuchillas.
Cómo se ve el fallo:
- Desviación del ancho durante una corrida, más variabilidad de rebaba de tira a tira → se sospecha de la integridad del conjunto y de la excentricidad.
Para especificaciones de tolerancia de espaciadores, objetivos de compresión de anillos de goma y una plantilla de lista de verificación de reconstrucción, consulte la guía de espaciadores de corte longitudinal de precisión y anillos de goma.
Alineación y control de tensión

Comprobaciones de paralelismo y excentricidad de los ejes
Si sus ejes no están paralelos o la excentricidad no está controlada, la holgura se vuelve “diferente en cada ángulo”.”
Comprobaciones prácticas:
- Mida la excentricidad en las superficies relevantes (eje, asiento de la cara de la cuchilla).
- Confirme el paralelismo a lo largo del ancho de trabajo.
- Vuelva a comprobar después de eventos de mantenimiento y después de cualquier colisión de herramientas.
Para un procedimiento estructurado de verificación de excentricidad — que cubre la configuración del indicador de carátula, los niveles de aceptación de TIR y el protocolo de verificación con azul de Prusia —, consulte la Plano de cuchilla de corte OEM: Auditoría de ajuste al husillo, tolerancias ISO y puertas TIR.
Configuración de la línea de paso, guías y separadores
Una guía deficiente de la tira puede añadir fuerzas laterales que alteran el corte efectivo.
Enfoque de configuración:
- Guías centradas y constantes a lo largo de la línea.
- Separadores alineados para evitar el contacto con los bordes que genera rebabas secundarias.
- Confirme que la tira no esté siendo “desviada” hacia las cuchillas.
Ajustes de tensión de entrada/salida y del enrollador
La inestabilidad de la tensión puede parecer un problema de las cuchillas.
Controles a estandarizar:
- Puntos de consigna de tensión de entrada/salida por grado y espesor.
- Procedimientos para cambios de velocidad (rampas de aceleración/desaceleración) que no provoquen la vibración de la banda.
- Reglas claras sobre cuándo priorizar el control de rebabas sobre el rendimiento de producción.
Medición, aceptación y seguimiento del ROI
Medición y registro de rebabas
Para reducir las rebabas de manera confiable, defina la medición como un parámetro del proceso:
- Dónde medir (ubicación del borde y distancia desde el inicio/final de la bobina)
- Frecuencia de muestreo (por bobina, por corte, por cambio de utillaje)
- Método (microscopio, medición óptica o perfilometría) y capacitación del operador
Registrar como mínimo:
- grado del material, espesor, recubrimiento
- holgura (%t) y ajuste de solape
- ID del juego de cuchillas, número de reafilados, resultados de la inspección
- velocidad de línea, modo de lubricación, puntos de consigna de tensión
- resultados de altura de rebaba (y eventos de descarte/reproceso)
Bandas de aceptación y documentación
Alinee sus bandas de aceptación con el plano del cliente, no con el conocimiento empírico.
Para el lenguaje de planos/especificaciones, ISO 13715 es la principal referencia internacional para indicar y dimensionar bordes de forma no definida (incluidas las indicaciones de rebabas/socavados) en la documentación técnica. Las guías de prácticas industriales de las principales asociaciones de manufactura y de la industria siderúrgica enfatizan constantemente la importancia de establecer tolerancias claras para el estado de los bordes antes de las series de producción.
Enfoque práctico:
- Convierta el requisito del cliente en una banda de aceptación medible (absoluta o %t).
- Incluya la designación del lado cuando sea relevante (en qué lado es aceptable la rebaba).
- Mantenga los registros auditables: quién midió, qué método se utilizó y el estado de calibración.
Si su equipo utiliza una lista de verificación de montaje y un registro de tendencias de rebabas como parte de este proceso, el de Maxtor Metal juego de plantillas de montaje de anillos y espaciadores de corte ofrece un formato listo para usar.
Plantillas de ROI/TCO y establecimiento de líneas base
La reducción de rebabas es rentable cuando disminuye el costo total por tonelada, no solo cuando el borde “se ve mejor”. Establezca una línea base antes de cambiar nada:
- Costo de descarte y reproceso atribuible a la calidad del borde
- Minutos de inactividad por cambios de utillaje y paradas no planificadas
- Costo de cuchillas por tonelada (incluyendo reafilados y pedidos urgentes)
- Devoluciones/cargos de clientes vinculados a la rebaba o al estado del borde
Luego, realice un seguimiento de las variaciones después de aplicar los intervalos de configuración:
- Tasa de conformidad de rebabas (rendimiento de primer paso)
- Toneladas por reafilado y toneladas por juego de cuchillas
- Tiempo de preparación por cambio de utillaje
Si está preparando un caso de ROI para el material de las cuchillas junto con mejoras en las ventanas de configuración, el Guía de retorno de la inversión para cuchillas de corte rotativas ofrece un modelo de costo por tonelada que cubre las ventajas y desventajas de PM-HSS frente al acero para herramientas para AHSS, acero inoxidable y aluminio.
Estudio de caso: Reducción de rebabas en una línea de suministro de estampado automotriz
Una planta de corte de bobinas automotriz Tier-1 que procesa AHSS (DP780) de 1.5mm experimentaba rebabas recurrentes en los bordes que superaban el 12% del espesor del material, lo que generaba altas tasas de rechazo por parte de los clientes y un microdesportillado frecuente de las cuchillas.
Al implementar la ventana de configuración y el protocolo de inspección desarrollados con el equipo de soporte técnico de Maxtor Metal, que abarcan el reajuste de holgura/solape, la programación de inspecciones basadas en aumentos y la disciplina de verificación de la primera pieza:
- Ajuste de parámetros: Se reajustó la holgura horizontal de un valor no controlado de 18% t a un valor disciplinado de 11% t, y se redujo el solape vertical de +0.60 mm a +0.20 mm.
- Cuidado de las cuchillas: Se pasó del reafilado tras falla a la inspección óptica con 40× aumentos cada 150 toneladas.
- Resultados: La altura promedio de la rebaba disminuyó de 18 mm (12% t) a <0,05 mm (3,3% t), cumpliendo con las especificaciones ISO 13715. Las toneladas por reafilado aumentaron un 42%, y el costo anual de desecho por defectos de borde se redujo en un estimado de $30,000–$45,000 (según los datos de costo de material y tasa de rechazo proporcionados por la planta; anonimizados y normalizados por rangos).
- Limitaciones: Estos resultados se observaron bajo una planicidad estable de la bobina entrante y un descentramiento del eje inferior a 0.010 mm. Las líneas con rodamientos desgastados, tensión no controlada o una disciplina variable del operador pueden experimentar menores mejoras solo con los cambios en la ventana de ajuste.
FAQs:
Q: ¿Cuál es la forma más rápida de reducir la rebaba en una línea de corte longitudinal de bobinas?
A: Comience con la luz de corte horizontal y la superposición vertical, y luego verifique el estado del filo de la cuchilla a 30–50×. Si la rebaba varía con la velocidad, verifique la estabilidad de la tensión y la lubricación.
Q: ¿Con qué porcentaje de luz de corte (clearance) en las cuchillas de corte longitudinal debo comenzar?
A: Utilice un margen de inicio basado en el tipo de material (no un % fijo único). Comience en la mitad del intervalo, ejecute una tira corta de verificación y luego ajuste en pequeños incrementos mientras registra la altura de la rebaba.
Q: ¿Una mayor superposición vertical (vertical overlap) siempre reduce la rebaba?
A: No. Una superposición excesiva puede aumentar la rebaba y dañar el filo del corte. Trate la superposición como una variable controlada y redúzcala si la rebaba aumenta a medida que incrementa la profundidad.
Q: ¿Cómo mido la altura de la rebaba de manera consistente?
A: Utilice un método definido (microscopio/óptico/perfilómetro), puntos de muestreo fijos y una plantilla de registro repetible. Reporte la altura de la rebaba como % del espesor cuando el plano lo permita.
Q: ¿Por qué la rebaba es peor en un borde del corte que en el otro?
A: Ese patrón a menudo indica problemas de alineación, descentramiento (runout) o en el ensamblaje/espaciadores que crean una luz de corte desigual. Vuelva a verificar el paralelismo del árbol (arbor), el asentamiento de las cuchillas y la precisión de los espaciadores.
Q: ¿Con qué frecuencia se deben inspeccionar y reafilar las cuchillas de corte longitudinal (slitter knives)?
A: Inspeccione con un cronograma vinculado a su tolerancia de rebaba y a la severidad del material, utilizando una amplificación de 30–50×. Reatile antes de que la rebaba se convierta en su condición de alarma.
Q: ¿Cuál es el mejor recubrimiento para evitar el gripado (galling) en el corte longitudinal de acero inoxidable o aluminio?
A: El recubrimiento DLC (Diamond-Like Carbon) se selecciona comúnmente para reducir el riesgo de gripado e incrustación (pickup); verifique monitoreando la transferencia de material, las tendencias de la rebaba y las toneladas por afilado bajo sus condiciones de lubricación y velocidad.
Q: ¿Cómo demuestro el ROI de la reducción de rebabas a las áreas de operaciones y compras?
A: Establezca una línea base de desperdicio/retrabajo, tiempos de inactividad y costo de cuchilla por tonelada, y luego compárela con una prueba controlada utilizando intervalos de configuración fijos y una disciplina de medición constante.
Conclusión
- Resumen de prioridades de diagnóstico y ventanas de parámetros. La prioridad de diagnóstico es simple: (1) holgura/traslape, (2) estado de la cuchilla, luego (3) alineación/tensión/lubricación. Utilice las ventanas de ajuste como rangos iniciales, realice pequeños ajustes y evite las “conjeturas” multivariables simultáneas.”
- Refuerce la disciplina de medición y la verificación frente a los planos del cliente. El control de rebabas solo se mantiene si se mide de la misma manera cada vez y se verifica la aceptación frente a las especificaciones del plano del cliente, especialmente cuando los bordes se especifican utilizando prácticas de indicación formales como ISO 13715 (como se describe en la sección de bandas de aceptación anterior).ISO 13715:2017 — Página del catálogo ISO
- Próximos pasos: pruebas piloto, registro de datos y mejora continua. Realice una prueba piloto corta en un grado representativo, bloquee los campos de registro y convierta sus mejores ajustes en una ventana de configuración controlada. Aquí también es donde Maxtor Metal‘el soporte posventa de se integra de manera más natural: si desea una segunda opinión sobre su intervalo de reafilado, selección de recubrimiento o ventana de holgura para un material específico, el equipo de soporte técnico de Maxtor Metal puede revisar sus parámetros de configuración actuales y los hallazgos de la inspección de bordes, y proporcionar recomendaciones documentadas vinculadas a su grado de material, velocidad de línea y geometría de la cuchilla. Mantener las decisiones de herramientas, los intervalos de reafilado y las bandas de aceptación vinculados al mismo conjunto de datos es la forma en que las mejoras sobreviven a los cambios de operador y a las variaciones en la mezcla de materiales.
Autor y revisor técnico
Jerry Chu
Especialista en soporte técnico, Servicio posventa | Maxtor Metal
Jerry Chu es Especialista en soporte técnico en Maxtor Metal, con más de 10 años de experiencia en la resolución de problemas de corte longitudinal de bobinas en líneas de procesamiento de acero al carbono, AHSS, acero inoxidable y aluminio. Su trabajo de campo se centra en la identificación de la causa raíz de las fallas de rebabas y calidad de los bordes, traduciendo la disciplina en las ventanas de ajuste, los protocolos de inspección de cuchillas y la programación de reafilados en reducciones medibles de desecho, reprocesamiento y tiempos de inactividad no planificados. El marco de diagnóstico y las ventanas de ajuste de este manual reflejan el enfoque que Jerry aplica en los servicios de soporte técnico posventa de Maxtor Metal. Certificaciones: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean