

A redução de rebarbas no corte longitudinal é um daqueles problemas de "pequenos detalhes" que rapidamente se tornam um grande custo: a rebarba gera reclamações de clientes, causa problemas na conformação posterior e reduz silenciosamente a vida útil das facas.
Este manual foi compilado por Jerry Chu, Especialista em Suporte Técnico na Maxtor Metal, com base em mais de 10 anos de experiência em resolução de problemas em campo em linhas de corte longitudinal de bobinas que processam aço carbono, AHSS, aço inoxidável e alumínio. Ele foi revisado por pares pela equipe de engenharia de aplicação da Maxtor Metal e escrito com um espírito prático e focado na verificação, onde a abordagem vencedora consiste em janelas de configuração disciplinadas, isolamento rápido da causa raiz e medição consistente.
Se a sua linha utiliza lâminas de cisalhamento de rolos (ou sistemas equivalentes de facas de corte longitudinal), os princípios abaixo ainda se aplicam: trate o corte como um evento de fratura/cisalhamento controlado e, em seguida, controle as poucas variáveis que realmente alteram a rebarba. Para seleção de materiais, engenharia de folga e diagnóstico de modos de falha específicos para ferramentas de cisalhamento de rolos, consulte o guia de engenharia de facas rotativas de corte longitudinal e lâminas de cisalhamento de rolos.
O que este manual abrange
Uma referência de engenharia e chão de fábrica para reduzir as rebarbas de borda, isolando as causas raiz (folga/sobreposição, condição da faca, alinhamento, velocidade, lubrificação, tensão), definindo janelas de ajuste iniciais por família de materiais e padronizando a inspeção, as faixas de aceitação e o rastreamento do ROI. Não substitui os requisitos de desenho técnico do seu cliente — use-o para alcançar os parâmetros ideais mais rapidamente e, em seguida, verifique em relação à capacidade do seu próprio processo (process capability).
A quem se destina
Engenheiros de processo que ajustam a qualidade do corte em diferentes graus e espessuras; líderes de manutenção responsáveis pelo estado do eixo (arbor), excentricidade (runout) e integridade do montante; gerentes de produção que equilibram a qualidade da borda com o tempo de atividade; e compras técnicas avaliando ferramentas, espaçadores e a economia da reafiada.
Como usá-lo em uma linha ativa: Confirme primeiro a disciplina de medição → use a matriz de causas raiz para identificar a alavanca mais provável antes de alterar qualquer coisa → aplique a janela de ajuste do material como ponto de partida e, em seguida, ajuste em pequenos incrementos → após qualquer alteração, passe uma tira de teste de verificação e meça novamente.
Principais métricas a acompanhar
Altura da rebarba como % da espessura da tira (e/ou altura absoluta quando especificado pelo cliente) · Tolerância de largura e desvio (incluindo erro acumulado de espaçadores/montante) · Impacto no tempo de atividade / OEE (tempo de setup, trocas de ferramentas, paradas não planejadas) · Vida útil da ferramenta (toneladas por reafiada, toneladas por jogo e modo de falha: desgaste vs micro-lascamento).
Principal Conclusão: A melhoria das rebarbas que não for registrada e verificada em relação ao desenho técnico não se manterá no longo prazo.
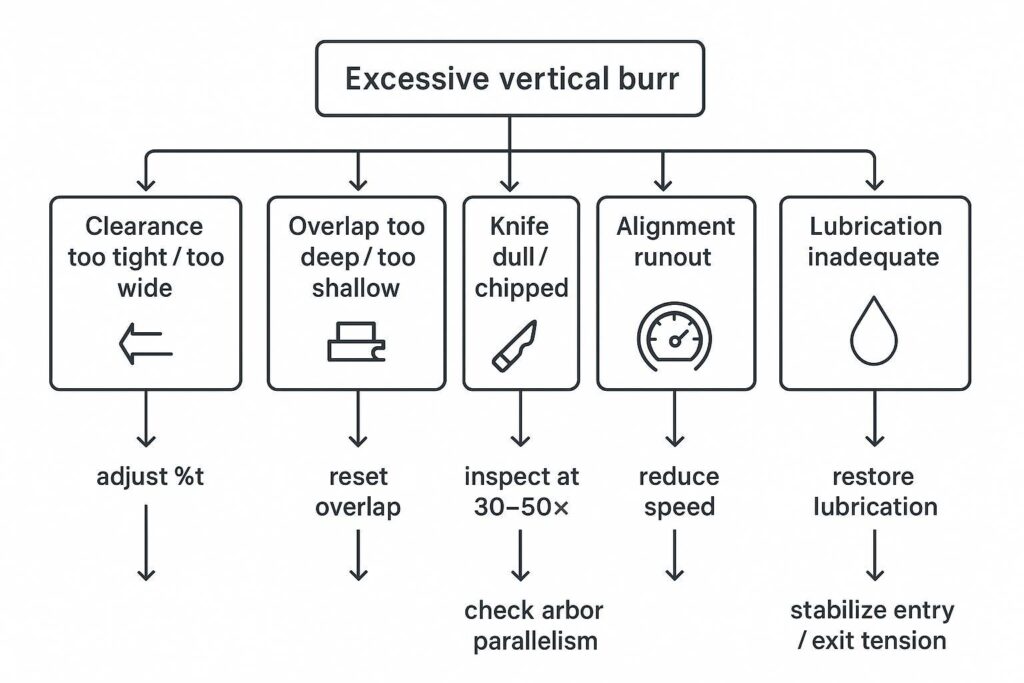
Matriz de causas raiz para redução de rebarbas no corte
Erros de folga e sobreposição
Comece por aqui porque a folga horizontal e a sobreposição vertical costumam ser as variáveis de maior impacto e mais rápidas de testar. As orientações práticas do setor associam consistentemente a rebarba a uma folga incorreta e a uma sobreposição excessiva.The Fabricator: “Como evitar problemas no corte longitudinal de bobinas” (2006)
O que verificar (em ordem):
- Folga horizontal (%t): muito apertada pode roçar/arredondar a borda; muito larga pode rasgar em vez de cisalhar. (Frequentemente discutida como porcentagem de folga da faca de corte longitudinal.)
- Sobreposição vertical: muito profunda aumenta a rebarba e os danos na borda; muito rasa pode desestabilizar o corte. (A sua configuração de sobreposição do corte longitudinal importa tanto quanto a %t.)
- Desvio lateral da rebarba: rebarba mais acentuada em uma das bordas geralmente aponta para problemas de alinhamento/montagem de ferramentas, e não apenas para uma “%t incorreta”.”
Ações corretivas:
- Redefina a folga para uma faixa inicial baseada no material (consulte Janelas de configuração por material).
- Reduza a sobreposição em pequenos passos quando a rebarba aumentar com a profundidade.
- Verifique novamente a simetria da montagem e o estado dos espaçadores se o padrão de rebarba for inconsistente entre as tiras.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
Modos de falha que indicam que você está agindo na variável errada:
- A rebarba diminui brevemente, mas retorna em minutos → condição do gume da faca ou problema de resíduos/calor.
- A rebarba é aceitável em baixa velocidade, mas piora na velocidade de produção → estabilidade de tensão, lubrificação ou alinhamento dinâmico.
Afiação, geometria e revestimentos das facas
A rebarba é frequentemente um problema de condição da faca disfarçado de problema de configuração.
O que verificar:
- Aumento do raio do gume (perda de afiação) e microchipagem (especialmente em AHSS/aço inoxidável).
- Consistência da geometria em todo o conjunto (simetria do bisel, excentricidade da face).
- Galling / aderência de material em aço inoxidável ou alumínio (um caminho comum para a “rebarba repentina”).
Ações corretivas:
- Antecipe a inspeção no tempo: verifique os gumes antes que a qualidade caia.
- Separe a “rebarba por desgaste” da “rebarba por lascamento”: o desgaste evolui gradualmente; os lascamentos criam mudanças abruptas.
- Use a lógica de revestimento vinculada ao modo de falha (galling vs. desgaste abrasivo).
Alinhamento, velocidade, lubrificação e tensão
Se a folga/sobreposição estiver dentro da janela ideal e as facas estiverem em boas condições, o próximo nível é “a linha está deslocando o corte”.”
O que verificar:
- Alinhamento: paralelismo dos eixos, excentricidade da face da faca, centralização de guias e separadores.
- Velocidade: se rebarba aumentar de forma não linear com a velocidade, verifique o calor, a vibração e o controle da tira.
- Lubrificação: trate a aplicação de fluido como uma variável primária de controle de borda. Para o corte longitudinal de alumínio e aço inoxidável, óleos sintéticos leves ou óleos evaporativos aplicados via feltros ou bicos de névoa reduzem o atrito e evitam a aderência de material (galling) na face da faca. Em aços carbono pesados, lubrificantes de limite dissipam o calor friccional da zona de cisalhamento que, de outra forma, aceleraria o amolecimento térmico do gume da faca.
- Tensão: a tensão instável de entrada/saída pode distorcer a tira, causar vibração (flutter) e produzir danos na borda.
Ponto de referência: um boletim de associação do setor observa que a altura da rebarba pode ser minimizada prestando atenção à rigidez do slitter, folga horizontal/vertical e disciplina de reafiação (Australian Steel Institute, Technical Bulletin TB-F2).
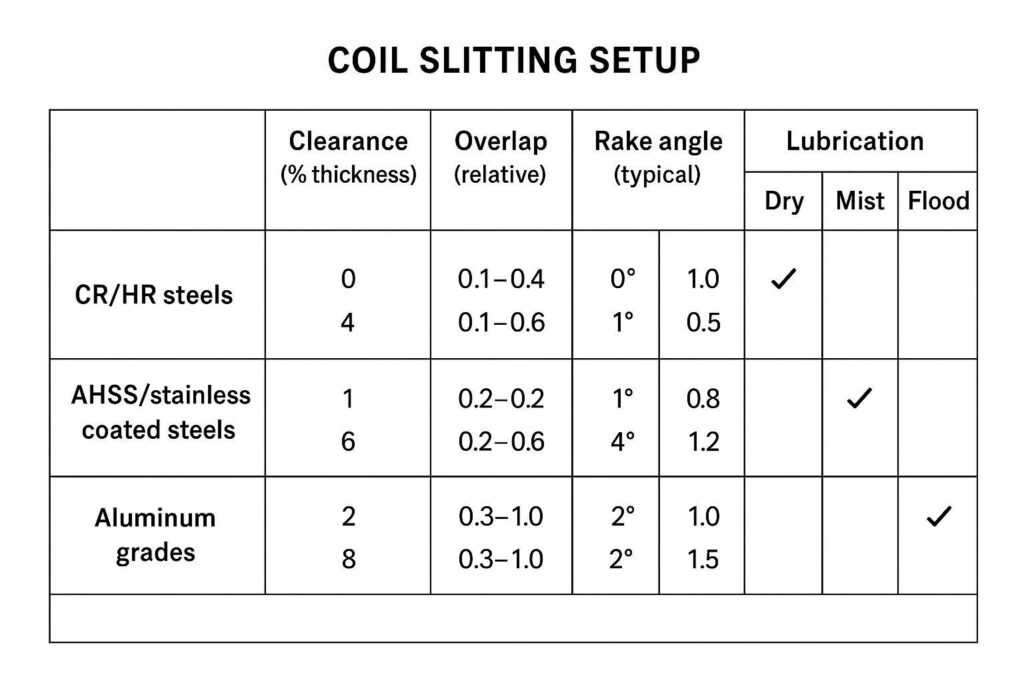
Janelas de ajuste por material
Estes são janelas de inicialização para reduzir o tempo de setup e diminuir as tentativas e erros. Sempre valide em relação ao desenho técnico do cliente e à rigidez da sua linha, diâmetro da faca e condição do eixo porta-facas. Se você precisar de uma frase otimizada para palavras-chave: esta seção é o seu guia prático janela de ajuste de corte longitudinal por material.
| Grupo de Materiais | Folga Horizontal (%t) | Sobreposição Vertical (mm / in) | Áreas de Foco Principais |
|---|---|---|---|
| Aço Carbono CR / HR | 8% – 12% t (Grau médio: ~10% t) | +0.25 mm a +0.50 mm (+0.010″ a +0.020″) | Balancear a relação corte-ruptura; evitar sobreposição excessiva |
| AHSS / Aço Inoxidável | 10% – 15% t (Alta resistência à tração: ~12% t) | +0.10 mm a +0.30 mm (+0.004″ a +0.012″) | Prevenir micro-lascamento; monitorar o raio da aresta e o engripamento |
| Alumínio e Ligas Macias | 5% – 8% t (Necessário alinhamento preciso) | +0.05 mm a +0.20 mm (+0.002″ a +0.008″) | Revestimentos anti-engripamento (DLC); prevenir adesão e engripamento |
Aços CR/HR
Objetivo inicial: zona de cisalhamento estável com rasgamento mínimo.
Os aços carbono padrão apresentam ductilidade e resistência à tração equilibradas, permitindo uma relação tradicional de aresta de 1/3 de corte e 2/3 de ruptura. Operar dentro da folga de 8%–12% t proporciona uma transição de fratura limpa, sem arredondamento excessivo da aresta ou rasgamento profundo.
- Folga: comece no meio da janela (~10% t) e, em seguida, ajuste para obter a rebarba mínima.
- Sobreposição: moderada; evite “sobreposição profunda como garantia”.”
- Velocidade: aumente apenas após a rebarba estar estável em velocidade baixa a média.
- Lubrificação: use uma estratégia de lubrificação consistente para evitar a degradação da aresta causada pelo calor.
Nota prática: O boletim TB-F2 da ASI ilustra que as folgas recomendadas variam de acordo com a necessidade (produção geral vs. rebarba mínima) e destaca que a folga ideal reduz a rebarba.Australian Steel Institute Technical Bulletin TB-F2 (Cisalhamento e corte longitudinal de chapas e tiras de aço)
Dica profissional: Ao ampliar a janela para aumentar a produtividade, documente o que você alterou (folga, sobreposição, velocidade, tensão). Caso contrário, sua próxima corrida do “mesmo material” não será realmente a mesma.
AHSS, aço inoxidável e aços revestidos
Objetivo inicial: evitar lascamento e trincas na aresta, mantendo o controle de rebarbas.
Os aços AHSS de alta resistência à tração e os aços inoxidáveis encruáveis apresentam limites de escoamento extremos e baixo alongamento. Uma folga mais ampla (10%–15% t) é crítica para aliviar os picos de força de empuxo lateral na aresta da faca, evitando o micro-lascamento e acomodando a fratura por cisalhamento abrupta característica das ligas de alta resistência.
- Folga: mantenha dentro de uma janela controlada (~12% t); evite extremos.
- Sobreposição: conservadora; uma profundidade excessiva pode disparar os danos na aresta.
- Condição da faca: inspecione com mais frequência; micro-lascas importam.
- Lubrificação: trate como crítica — a adesão de material e o calor são gatilhos comuns.
- Tensão: priorize a estabilidade em detrimento da produtividade máxima.
Graus de alumínio
Objetivo inicial: evitar a adesão/engripamento e proteger o acabamento da aresta.
O alumínio e as ligas não ferrosas macias possuem alta ductilidade e uma forte tendência à adesão de material (engripamento). Uma folga mais estreita (5%–8% t) evita que a tira macia arraste e dobre sobre a aresta da faca, o que, de outra forma, formaria rebarbas de dobramento pesadas e contínuas.
- Folga: normalmente mais estreita do que nos aços (5%–8% t), mas apenas quando o alinhamento estiver comprovado.
- Sobreposição: conservadora; evite profundidade desnecessária.
- Lubrificação: certifique-se de que o método corresponda à liga e aos requisitos de superfície.
- Condição da superfície da faca: cuidado com a adesão de material — pequenos depósitos podem produzir grandes alterações na rebarba.
Seleção e manutenção de ferramentas
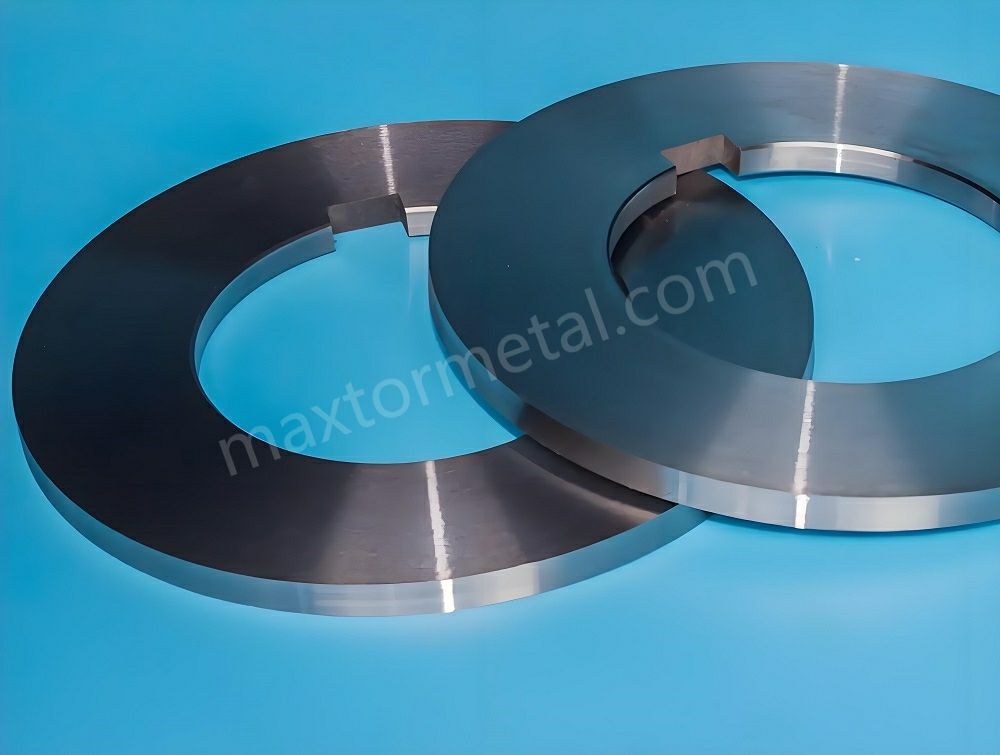
Aços para facas e revestimentos de superfície
A seleção de revestimento padrão da Maxtor Metal segue uma lógica de "modo de falha primeiro": DLC é a escolha padrão quando o engripamento e a adesão de material são o risco principal (aço inoxidável, alumínio e substratos revestidos); TiAlN é selecionado quando o desgaste abrasivo e o calor na aresta de corte predominam (processamento de AHSS de alta velocidade, aço carbono de alta espessura). Para linhas de materiais mistos, a equipe de pós-vendas da Maxtor Metal normalmente recomenda testar um revestimento por modo de falha em conjuntos de facas separados e, em seguida, comparar as tendências de toneladas por reafiação e a condição da aresta ao longo de 3 a 5 corridas de produção antes de padronizar.
Intervalos de reafiação e inspeção de aresta (30–50×)
Um padrão viável é inspecionar a Ampliação de 30–50× em um cronograma que corresponda à sua tolerância de rebarba e à severidade do material.
Para passar da retificação reativa (afiação apenas após reclamações de rebarbas) para a manutenção preventiva programada, estabeleça uma linha de base para a frequência de reafiação usando limites práticos de tonelagem:
| Severidade do Material | Intervalo de Tonelagem Típico (por Jogo) | Foco da Inspeção em 30–50× |
|---|---|---|
| Aço Carbono Padrão (CR/HR) | A cada 200 – 400 toneladas | Crescimento uniforme do raio da aresta (<0.03 mm) |
| AHSS / Ligas de Alta Resistência | A cada 100 – 180 toneladas | Micro-lascamento, desgaste por entalhe, degradação da aresta |
| Aço Inoxidável / Alumínio | A cada 120 – 250 toneladas | Aderência de metal/engripamento, acúmulo na face de assentamento |
O que padronizar:
- Gatilhos de inspeção: primeira bobina após o setup, após a rampa de velocidade e quando a rebarba apresentar tendência de alta.
- Critérios da aresta: crescimento do raio da aresta, micro-lascas, aderência de material e desgaste irregular.
- Regra de reafiação: reafie antes que a rebarba se torne o seu “alarme”, não depois.
Como se parece a falha:
- Você só reafia depois que a rebarba falha na especificação do cliente → seu processo é reativo, não controlado.
Precisão dos espaçadores e integridade do pacote
O controle de espaçadores e do pacote é um problema de tolerância de largura e um problema de rebarba.
O que padronizar:
- Verificação e rastreabilidade dos espaçadores (espessura medida, histórico de desgaste).
- Procedimento de montagem do pacote (limpeza, disciplina de torque, orientação consistente).
- Verificações periódicas de erro cumulativo em montagens de múltiplas facas.
Como se parece a falha:
- Desvio de largura ao longo de uma corrida, além de variabilidade de rebarba de tira para tira → a integridade do pacote e o batimento (runout) são suspeitos.
Para especificações de tolerância de espaçadores, metas de compressão de anéis de borracha e um modelo de checklist de remontagem, consulte o guia de espaçadores de corte longitudinal de precisão e anéis de borracha.
Alinhamento e controle de tensão

Verificações de paralelismo e batimento (runout) dos eixos
Se os seus eixos não estiverem paralelos ou o batimento (runout) estiver descontrolado, a folga torna-se “diferente em cada ângulo”.”
Verificações práticas:
- Meça o batimento (runout) nas superfícies relevantes (eixo, assentamento da face da faca).
- Confirme o paralelismo ao longo da largura de trabalho.
- Verifique novamente após eventos de manutenção e após qualquer colisão de ferramentas.
Para um procedimento estruturado de verificação de batimento — cobrindo a configuração do relógio comparador, níveis de aceitação de TIR e protocolo de teste de contato (blue-check) — consulte o Projeto de faca circular OEM: Auditoria de ajuste ao eixo, tolerâncias ISO e portas TIR.
Configuração da linha de passagem (passline), guias e separadores
O guiamento deficiente da tira pode adicionar forças laterais que alteram o corte efetivo.
Foco da configuração:
- Guias centralizadas e consistentes ao longo da linha.
- Separadores alinhados para evitar o contato com as arestas que cria rebarbas secundárias.
- Confirme se a tira não está sendo “desviada” em direção às facas.
Configurações de tensão de entrada/saída e do bobinador
A instabilidade de tensão pode parecer um problema de faca.
Controles a padronizar:
- Setpoints de tensão de entrada/saída por classe e espessura.
- Procedimentos para alterações de velocidade (taxas de rampa) que não induzam a oscilação da tira.
- Regras claras sobre quando priorizar o controle de rebarbas em relação à produtividade.
Medição, aceitação e rastreamento de ROI
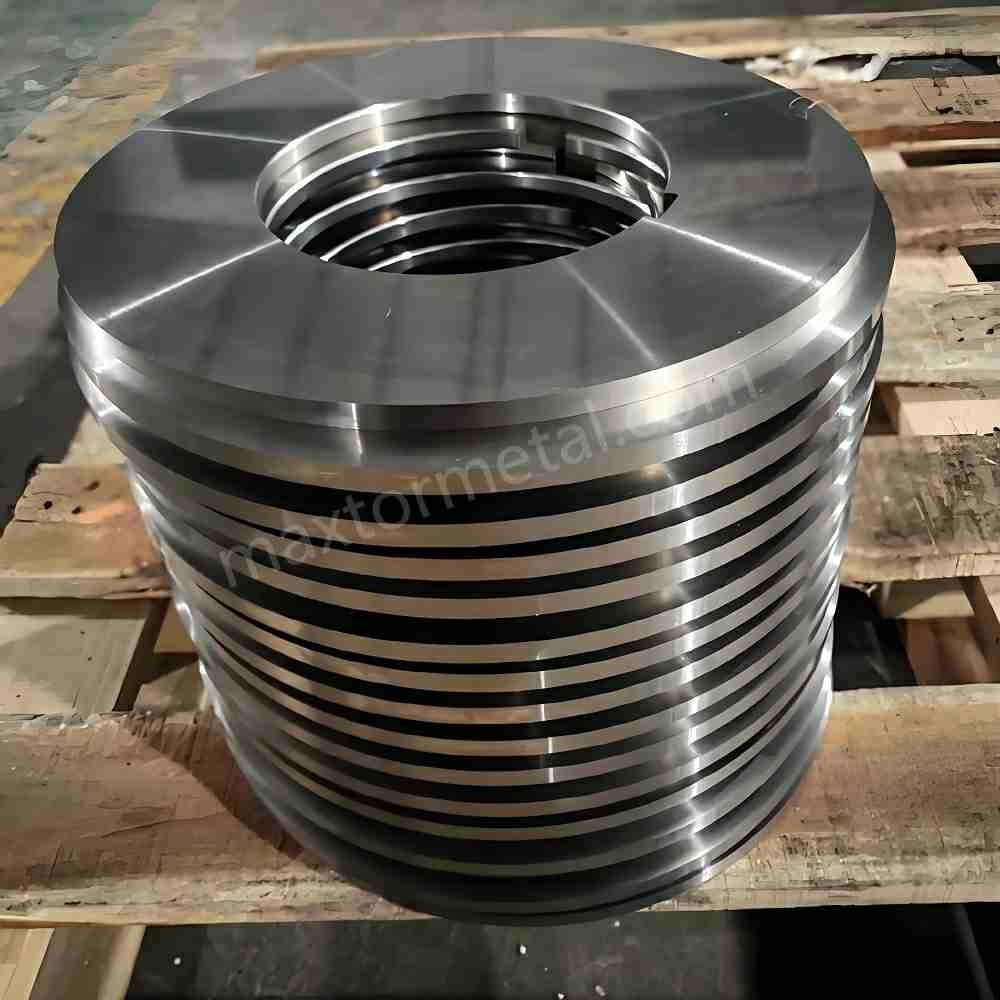
Medição e registro de rebarbas
Para reduzir as rebarbas de forma confiável, defina a medição como um parâmetro de processo:
- Onde medir (localização da borda e distância do início/fim da bobina)
- Frequência de amostragem (por bobina, por corte, por setup)
- Método (microscópio, medição óptica ou perfilometria) e treinamento do operador
Registrar no mínimo:
- classe do material, espessura, revestimento
- folga (%t) e ajuste de sobreposição
- ID do jogo de facas, número de afiações, resultados da inspeção
- velocidade da linha, modo de lubrificação, setpoints de tensão
- resultados de altura de rebarba (e eventos de refugo/retrabalho)
Faixas de aceitação e documentação
Alinhe suas faixas de aceitação ao desenho do cliente — e não ao conhecimento empírico.
Para a linguagem de desenhos/especificações, ISO 13715 é a principal referência internacional para indicação e dimensionamento de bordas de forma indefinida (incluindo indicações de rebarbas/rebaixos) em documentação técnica. As diretrizes de prática industrial das principais associações de manufatura e da indústria siderúrgica enfatizam consistentemente o estabelecimento de tolerâncias claras para as condições das bordas antes das corridas de produção.
Abordagem prática:
- Converta o requisito do cliente em uma faixa de aceitação mensurável (absoluta ou %t).
- Inclua a designação do lado quando relevante (em qual lado a rebarba é aceitável).
- Mantenha os registros auditáveis: quem mediu, qual método, qual o estado de calibração.
Se a sua equipe usa um checklist de montagem e um registro de tendência de rebarbas como parte deste processo, o da Maxtor Metal conjunto de espaçadores de corte e gabarito de montagem de anéis fornece um formato pronto para uso.
Modelos de ROI/TCO e definição de linha de base
A redução de rebarbas traz retorno quando reduz o custo total por tonelada, e não apenas quando a borda “parece melhor”. Defina a linha de base antes de alterar qualquer coisa:
- Custo de refugo e retrabalho atribuível à qualidade da borda
- Minutos de inatividade devido a setups e paradas não planejadas
- Custo de facas por tonelada (incluindo afiações e pedidos urgentes)
- Devoluções/estornos de clientes vinculados a rebarbas ou condições de borda
Em seguida, acompanhe as variações após aplicar as janelas de ajuste:
- Taxa de conformidade de rebarbas (rendimento de primeira passagem)
- Toneladas por afiação e toneladas por jogo de facas
- Tempo de setup por troca
Se você estiver elaborando um caso de ROI de material de facas juntamente com melhorias na janela de ajuste, o guia de ROI de facas circulares slitter fornece um modelo de custo por tonelada que abrange as compensações entre PM-HSS e aço ferramenta para AHSS, aço inoxidável e alumínio.
Estudo de Caso: Redução de Rebarbas na Linha de Abastecimento de Estamparia Automotiva
Uma instalação de corte longitudinal de bobinas automotivas Tier-1 que processa AHSS de 1,5 mm (DP780) enfrentava rebarbas de borda recorrentes que excediam 12% da espessura do material, resultando em altas taxas de rejeição de clientes e micro-lascamento frequente das facas.
Ao implementar a janela de ajuste e o protocolo de inspeção desenvolvidos com a equipe de suporte técnico da Maxtor Metal — abrangendo a redefinição de folga/sobreposição, cronograma de inspeção baseado em ampliação e disciplina de verificação da primeira peça:
- Ajuste de Parâmetros: Redefiniu-se a folga horizontal de 18% t descontrolados para 11% t disciplinados, e reduziu-se a sobreposição vertical de +0,60 mm para +0,20 mm.
- Cuidados com as Facas: Mudou-se da afiação pós-falha para a inspeção óptica com ampliação de 40× a cada 150 toneladas.
- Resultados: A altura média da rebarba caiu de 0,18 mm (12% t) para <0,05 mm (3,3% t), atendendo às especificações da ISO 13715. As toneladas por afiação aumentaram em 42%, e o custo anual de refugo por defeito de borda foi reduzido em um estimado em $30,000–$45,000 (com base nos dados de custo de material e taxa de rejeição fornecidos pela fábrica; anonimizados e normalizados por faixa).
- Limitações: Estes resultados foram observados sob planeza estável da bobina de entrada e excentricidade do eixo abaixo de 0.010 mm. Linhas com rolamentos desgastados, tensão descontrolada ou disciplina operacional inconsistente podem apresentar ganhos menores apenas com alterações na janela de configuração.
FAQs:
Q: Qual é a maneira mais rápida de reduzir a rebarba em uma linha de corte longitudinal de bobinas?
A: Comece com a folga horizontal e a sobreposição vertical e, em seguida, verifique a condição do filo da faca com ampliação de 30–50×. Se a rebarba mudar com a velocidade, verifique a estabilidade da tensão e a lubrificação.
Q: Com qual porcentagem de folga (clearance) das facas de corte longitudinal devo começar?
A: Use uma janela inicial baseada no material (não uma % fixa única). Comece no meio da janela, passe uma tira de teste de verificação e, em seguida, ajuste em pequenos incrementos enquanto registra a altura da rebarba.
Q: Uma maior sobreposição vertical (vertical overlap) sempre reduz a rebarba?
A: Não. A sobreposição excessiva pode aumentar a rebarba e danificar a borda do corte. Trate a sobreposição como uma variável controlada e reduza-a se a rebarba aumentar à medida que a profundidade aumenta.
Q: Como posso medir a altura da rebarba de forma consistente?
A: Use um método definido (microscópio/óptico/perfilômetro), locais de amostragem fixos e um modelo de registro repetível. Reporte a altura da rebarba como % da espessura quando o desenho técnico permitir.
Q: Por que a rebarba é pior em uma borda do corte do que na outra?
A: Esse padrão geralmente indica problemas de alinhamento, excentricidade (runout) ou no montante/espaçadores, criando uma folga desigual. Verifique novamente o paralelismo do eixo (arbor), o assentamento das facas e a precisão dos espaçadores.
Q: Com que frequência as facas de corte longitudinal (slitter knives) devem ser inspecionadas e reafiadas?
A: Inspecione com um cronograma vinculado à sua tolerância de rebarba e à severidade do material, usando uma ampliação de 30–50×. Reafie antes que a rebarba se torne sua condição de alarme.
Q: Qual é o melhor revestimento para evitar o engripamento (galling) no corte longitudinal de aço inoxidável ou alumínio?
A: O revestimento DLC é comumente selecionado para reduzir o risco de engripamento e impregnação (pickup); verifique monitorando a impregnação de material, as tendências de rebarba e as toneladas por afiação sob suas condições de lubrificação e velocidade.
Q: Como demonstrar o ROI da redução de rebarbas para as equipes de operações e suprimentos?
A: Estabeleça uma linha de base de refugo/retrabalho, tempo de inatividade e custo de faca por tonelada e, em seguida, compare com um teste controlado usando janelas de configuração fixas e disciplina de medição consistente.
Conclusão
- Resumo das prioridades de diagnóstico e janelas de parâmetros. A prioridade de diagnóstico é simples: (1) folga/sobreposição, (2) condição da faca, depois (3) alinhamento/tensão/lubricação. Use as janelas de configuração como faixas iniciais, ajuste com pequenas alterações e evite “suposições” simultâneas de múltiplas variáveis.”
- Reforce a disciplina de medição e a verificação em relação aos desenhos do cliente. O controle de rebarba só se mantém se você a medir da mesma forma todas as vezes e verificar a aceitação em relação às especificações do desenho do cliente — especialmente quando as bordas são especificadas usando práticas formais de indicação, tais como ISO 13715 (conforme descrito na seção de Faixas de aceitação acima).ISO 13715:2017 — Página do catálogo ISO
- Próximos passos: testes piloto, registro de dados e melhoria contínua. Execute um teste piloto curto em uma classe representativa, bloqueie os campos de registro e converta suas melhores configurações em uma janela de configuração controlada. É aqui também que Maxtor Metal‘o suporte pós-venda da ‘s se encaixa de forma mais natural: se você quiser uma segunda opinião sobre seu intervalo de reafiação, seleção de revestimento ou janela de folga para um material específico, a equipe de suporte técnico da Maxtor Metal pode revisar seus parâmetros de configuração atuais e os resultados da inspeção de borda — e fornecer recomendações documentadas vinculadas à sua classe de material, velocidade da linha e geometria da faca. Manter as decisões de ferramentas, intervalos de reafiação e faixas de aceitação vinculados ao mesmo conjunto de dados é como as melhorias sobrevivem às mudanças de operadores e variações no mix de materiais.
Autor e Revisor Técnico
Jerry Chu
Especialista em Suporte Técnico, Serviço Pós-Venda | Maxtor Metal
Jerry Chu é Especialista em Suporte Técnico na Maxtor Metal, com mais de 10 anos de experiência em resolução de problemas de corte longitudinal de bobinas em linhas de processamento de aço carbono, AHSS, aço inoxidável e alumínio. Seu trabalho de campo concentra-se no isolamento da causa raiz para falhas de rebarba e qualidade de borda — traduzindo a disciplina da janela de configuração, protocolos de inspeção de facas e cronograma de reafiação em reduções mensuráveis de refugo, retrabalho e tempo de inatividade não planejado. A estrutura de diagnóstico e as janelas de configuração neste manual refletem a abordagem que Jerry aplica nos compromissos de suporte técnico pós-venda da Maxtor Metal. Certificações: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean