

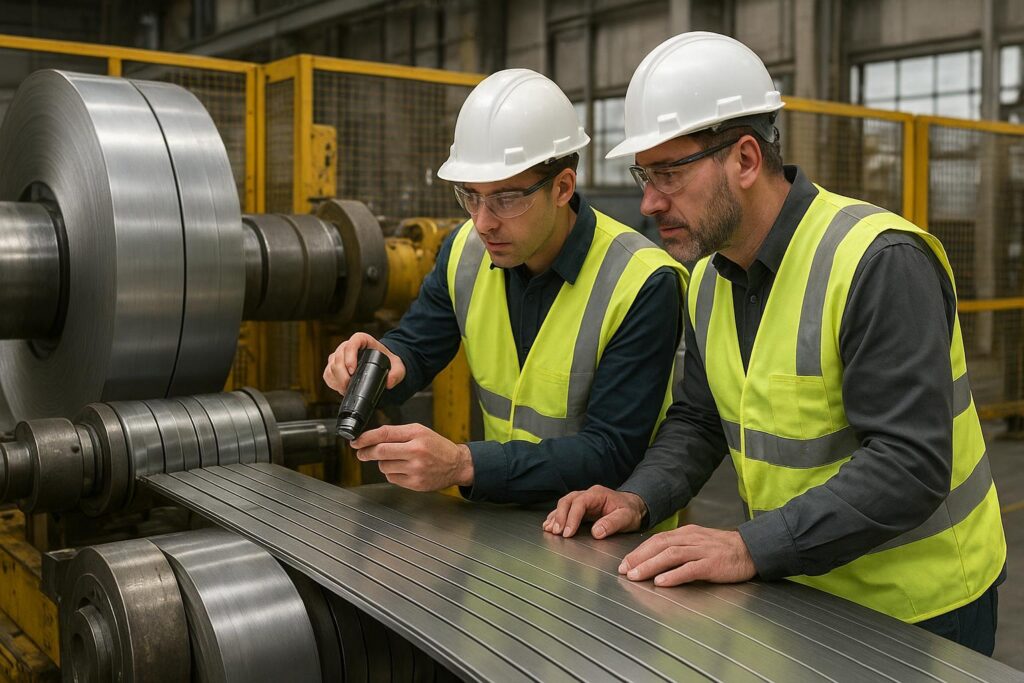
Giảm bavia khi xả băng là một trong những sự cố "nhỏ" nhưng lại nhanh chóng trở thành bài toán chi phí lớn: bavia gây ra khiếu nại từ khách hàng, phát sinh lỗi ở công đoạn định hình tiếp theo (downstream forming) và âm thầm làm giảm tuổi thọ dao cắt.
Sổ tay này được biên soạn bởi Jerry Chu, Chuyên viên Hỗ trợ Kỹ thuật tại Maxtor Metal, dựa trên hơn 10 năm kinh nghiệm xử lý sự cố thực tế trên các dây chuyền xẻ cuộn xử lý thép cacbon, AHSS, thép không gỉ và nhôm. Tài liệu đã được đội ngũ kỹ thuật ứng dụng của Maxtor Metal bình duyệt và được viết trên tinh thần thực tiễn, ưu tiên kiểm chứng, trong đó phương pháp thành công là thiết lập các khoảng dung sai nghiêm ngặt, xác định nhanh nguyên nhân gốc rễ và đo lường nhất quán.
Nếu dây chuyền của bạn sử dụng dao xén dạng con lăn (hoặc các hệ thống dao xẻ cuộn tương đương), các nguyên tắc dưới đây vẫn được áp dụng: hãy coi vết cắt là một quá trình đứt gãy/cắt có kiểm soát, sau đó kiểm soát chặt chẽ một vài biến số thực sự gây ra bavia. Để biết thêm về cách lựa chọn vật liệu, kỹ thuật tính toán khe hở và chẩn đoán dạng hư hỏng cụ thể cho dụng cụ cắt dạng con lăn, vui lòng tham khảo tài liệu của Maxtor Metal hướng dẫn kỹ thuật về dao xẻ cuộn tròn và dao xén dạng con lăn.
Nội dung chính của sổ tay này
Tài liệu tham khảo dành cho kỹ thuật và phân xưởng nhằm giảm thiểu bavia mép cắt (edge burr) bằng cách khoanh vùng nguyên nhân gốc rễ (khe hở/độ đè chồng, tình trạng dao, căn chỉnh, tốc độ, bôi trơn, lực căng), xác định các khoảng cài đặt ban đầu theo nhóm vật liệu và chuẩn hóa quy trình kiểm tra, biên độ nghiệm thu cũng như theo dõi ROI. Đây không phải là tài liệu thay thế cho các yêu cầu trên bản vẽ của khách hàng — hãy sử dụng nó để tinh chỉnh thông số nhanh hơn, sau đó kiểm chứng lại với năng lực quy trình (process capability) của chính bạn.
Đối tượng hướng tới
Kỹ sư quy trình tinh chỉnh chất lượng cắt xả băng trên các mác thép và độ dày khác nhau; trưởng bộ phận bảo trì chịu trách nhiệm về tình trạng trục gá (arbor), độ đảo/độ nhảy (runout) và độ chặt của cụm dao; quản lý sản xuất cân bằng giữa chất lượng mép cắt và thời gian hoạt động của máy; bộ phận mua hàng kỹ thuật đánh giá hiệu quả kinh tế của dao cắt, vòng đệm (spacers) và chi phí mài lại.
Cách áp dụng trực tiếp trên dây chuyền đang vận hành: Xác nhận quy chuẩn đo lường trước tiên → sử dụng ma trận nguyên nhân gốc rễ để xác định yếu tố ảnh hưởng nhất trước khi thay đổi bất kỳ thông số nào → áp dụng khoảng cài đặt theo vật liệu làm điểm xuất phát, sau đó tinh chỉnh theo từng nấc nhỏ → sau mỗi thay đổi, hãy chạy thử một dải mẫu kiểm tra và đo lường lại.
Các chỉ số chính cần theo dõi
Độ cao bavia tính theo % độ dày dải kim loại (và/hoặc độ cao tuyệt đối khi khách hàng yêu cầu) · Dung sai chiều rộng và độ lệch (bao gồm lỗi tích lũy do vòng đệm/cụm dao) · Ảnh hưởng đến thời gian hoạt động / OEE (thời gian cài đặt, thay dao, dừng máy ngoài kế hoạch) · Tuổi thọ dao cắt (sản lượng tấn trên mỗi lần mài, sản lượng tấn trên mỗi bộ dao và dạng hư hỏng: mòn mép vs mẻ mép li ti).
Kết luận chính: Mọi cải thiện về bavia nếu không được ghi chép và kiểm chứng đối chiếu với bản vẽ kỹ thuật thì sẽ không thể duy trì bền vững.
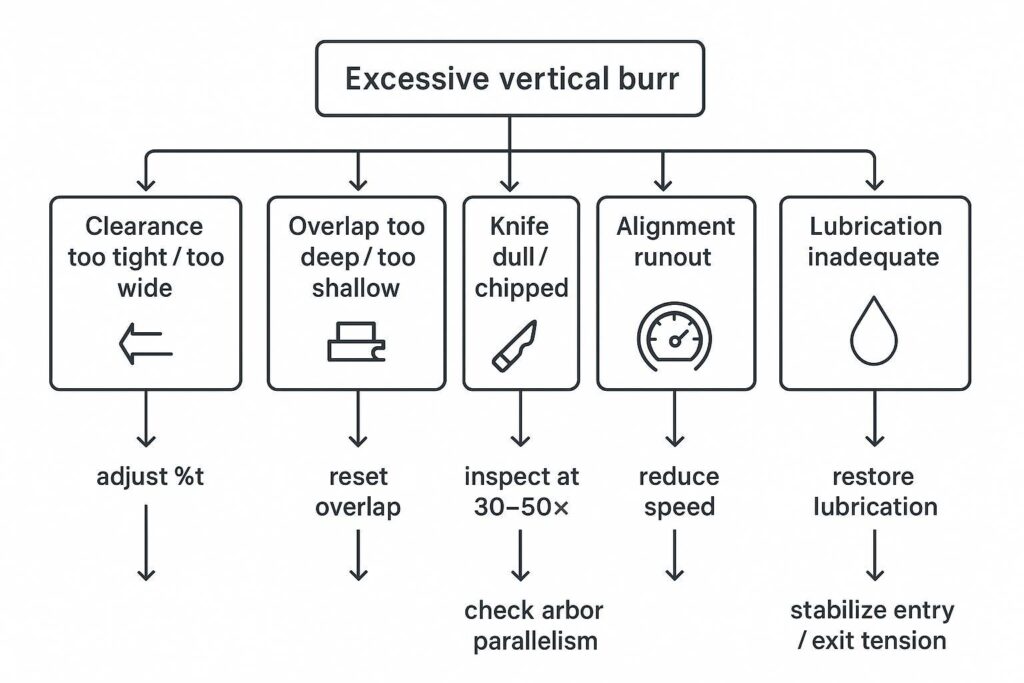
Ma trận nguyên nhân gốc rễ để giảm bavia khi xả băng
Lỗi khe hở và độ chồng dao
Bắt đầu từ đây vì khe hở ngang và độ chồng dao dọc thường là những biến số dễ kiểm tra nhất và mang lại hiệu quả cao nhất. Các hướng dẫn thực tế trong ngành luôn chỉ ra rằng bavia xuất hiện là do khe hở không chính xác và độ chồng dao quá mức.The Fabricator: “Cách tránh các sự cố khi xẻ cuộn” (2006)
Các hạng mục cần kiểm tra (theo thứ tự):
- Khe hở ngang (%t): quá hẹp có thể gây ma sát/cuộn mép; quá rộng có thể gây rách thay vì cắt đứt. (Thường được gọi là phần trăm khe hở dao xẻ.)
- Độ chồng dao dọc: quá sâu sẽ làm tăng bavia và hư hại mép cắt; quá nông có thể làm mất ổn định vết cắt. (Cài đặt độ chồng dao xẻ của bạn cũng quan trọng không kém gì %t.)
- Lệch bavia một bên: bavia xuất hiện nhiều hơn ở một bên mép thường là dấu hiệu của vấn đề căn chỉnh/lắp dao (stack), chứ không chỉ đơn thuần là “sai %t”.”
Các biện pháp khắc phục:
- Thiết lập lại khe hở về khoảng tiêu chuẩn ban đầu theo vật liệu (xem Khoảng thiết lập theo vật liệu).
- Giảm dần độ chồng dao theo từng bước nhỏ khi bavia tăng theo độ sâu.
- Kiểm tra lại tính đối xứng của cụm dao và tình trạng của vòng đệm (spacer) nếu dạng bavia không đồng đều giữa các dải xẻ.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
Các dạng hư hỏng cho thấy bạn đang tác động sai hướng:
- Bavia giảm trong chốc lát nhưng xuất hiện lại sau vài phút → tình trạng lưỡi dao hoặc vấn đề về phoi vụn/nhiệt độ.
- Bavia đạt yêu cầu ở tốc độ thấp nhưng hỏng ở tốc độ sản xuất → độ ổn định lực căng, bôi trơn hoặc căn chỉnh động.
Độ sắc, biên dạng hình học và lớp phủ của dao
Bavia thường là vấn đề do tình trạng dao bị nhầm lẫn với lỗi thiết lập.
Những điều cần kiểm tra:
- Sự mòn bo tròn cạnh dao (cùn dao) và mẻ vi mô (biệt là trên AHSS/thép không gỉ).
- Sự đồng nhất về biên dạng hình học trên toàn bộ bộ dao (độ đối xứng góc vát, độ đảo mặt đầu).
- Hiện tượng dính phôi / bám dính vật liệu trên thép không gỉ hoặc nhôm (nguyên nhân phổ biến dẫn đến “bavia đột ngột”).
Các biện pháp khắc phục:
- Chủ động kiểm tra sớm hơn: kiểm tra các cạnh dao trước khi chất lượng sản phẩm bị suy giảm.
- Phân biệt “bavia do mòn dao” và “bavia do mẻ dao”: mòn dao diễn ra từ từ; mẻ dao tạo ra sự thay đổi đột ngột.
- Lựa chọn lớp phủ phù hợp với dạng hư hỏng (chống bám dính so với chống mài mòn).
Căn chỉnh, tốc độ, bôi trơn và lực căng
Nếu khe hở/độ chồng dao nằm trong khoảng cho phép và dao vẫn tốt, bước tiếp theo là kiểm tra xem “dây chuyền có đang làm lệch vết cắt hay không”.”
Những điều cần kiểm tra:
- Căn chỉnh: độ song song của trục gá dao, độ đảo mặt đầu dao, việc căn tâm của bộ dẫn hướng và bộ phân tách.
- Tốc độ: nếu bavia tăng phi tuyến tính theo tốc độ, hãy kiểm tra nhiệt độ, độ rung và khả năng kiểm soát băng thép.
- Bôi trơn: coi việc phun dung dịch bôi trơn là một biến số chính để kiểm soát mép cắt. Đối với việc xẻ nhôm và thép không gỉ, dầu tổng hợp nhẹ hoặc dầu bay hơi nhanh được phun qua tấm nỉ hoặc vòi phun sương giúp giảm ma sát và ngăn ngừa bám dính vật liệu (galling) trên mặt dao. Đối với thép cacbon dày, chất bôi trơn ranh giới giúp tản nhiệt ma sát ở vùng cắt, tránh làm tăng nhanh quá trình làm mềm nhiệt của lưỡi dao.
- Lực căng: lực căng đầu vào/đầu ra không ổn định có thể làm biến dạng băng vật liệu, gây rung lắc và làm hư hại mép cắt.
Điểm tham chiếu: bản tin của một hiệp hội ngành lưu ý rằng chiều cao ba-via có thể được giảm thiểu tối đa bằng cách chú ý đến độ cứng vững của máy xẻ, khe hở ngang/dọc và quy trình mài sắc định kỳ (Viện Sắt thép Úc, Bản tin Kỹ thuật TB-F2).
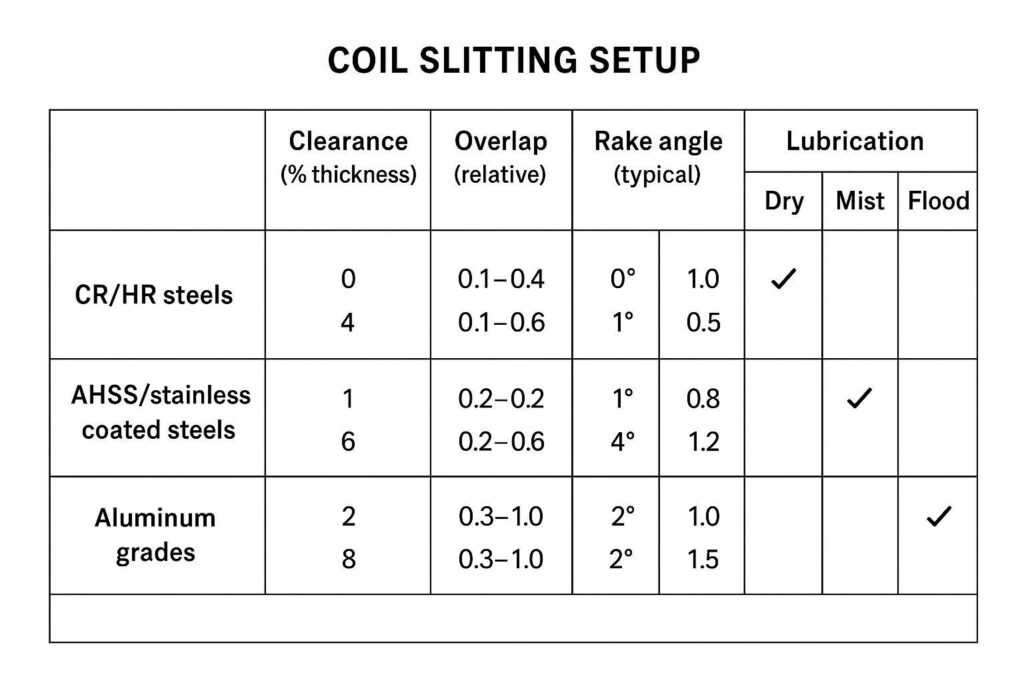
Khoảng cài đặt thông số theo vật liệu
Đây là khoảng thiết lập ban đầu để rút ngắn thời gian thiết lập và giảm thiểu thử sai. Luôn đối chiếu với bản vẽ của khách hàng và độ cứng vững của dây chuyền, đường kính dao cũng như tình trạng trục gá. Nếu bạn cần cách diễn đạt tối ưu từ khóa: phần này là hướng dẫn thực tế của bạn về khoảng thiết lập xẻ cuộn theo vật liệu.
| Nhóm vật liệu | Khe hở ngang (%t) | Độ chồng dao dọc (mm / in) | Các khu vực trọng tâm cần lưu ý |
|---|---|---|---|
| Thép cacbon cán nguội / cán nóng (CR / HR) | 8% – 12% t (Mức trung bình: ~10% t) | +0,25 mm đến +0,50 mm (+0,010″ đến +0,020″) | Cân bằng tỷ lệ cắt-trên-đứt; tránh độ chồng dao quá mức |
| Thép AHSS / Thép không gỉ | 10% – 15% t (Độ bền kéo cao: ~12% t) | +0,10 mm đến +0,30 mm (+0,004″ đến +0,012″) | Ngăn ngừa mẻ vi mô; giám sát bán kính mép cắt & hiện tượng dính vật liệu |
| Nhôm & Hợp kim mềm | 5% – 8% t (Yêu cầu căn chỉnh chính xác cao) | +0,05 mm đến +0,20 mm (+0,002″ đến +0,008″) | Lớp phủ chống dính (DLC); ngăn ngừa hiện tượng bám dính & trầy xước bề mặt |
Thép cán nguội/cán nóng (CR/HR)
Mục tiêu ban đầu: vùng cắt ổn định với độ xé rách tối thiểu.
Thép cacbon tiêu chuẩn có độ dẻo và độ bền kéo cân bằng, cho phép đạt tỷ lệ mép cắt truyền thống là 1/3 cắt và 2/3 đứt. Vận hành trong khoảng khe hở 8%–12% t giúp đạt được sự chuyển tiếp đứt gãy sạch mà không bị cuộn mép quá mức hoặc xé rách sâu.
- Khe hở: bắt đầu ở mức giữa (~10% t), sau đó điều chỉnh để giảm thiểu ba-via tối đa.
- Độ chồng dao: vừa phải; tránh việc “chồng dao sâu để dự phòng”.”
- Tốc độ: chỉ tăng sau khi lượng ba-via đã ổn định ở tốc độ thấp đến trung bình.
- Bôi trơn: sử dụng phương pháp bôi trơn nhất quán để ngăn ngừa sự suy giảm chất lượng mép cắt do nhiệt.
Lưu ý thực tế: bản tin TB-F2 của ASI minh họa rằng các khe hở khuyến nghị thay đổi tùy theo nhu cầu (sản xuất thông thường so với ba-via tối thiểu) và nhấn mạnh rằng khe hở tối ưu sẽ giảm thiểu ba-via.Bản tin Kỹ thuật TB-F2 của Viện Sắt thép Úc (Cắt và xẻ tấm và băng thép)
Mẹo chuyên nghiệp: Khi bạn mở rộng khoảng thông số để tăng năng suất, hãy ghi lại những gì bạn đã thay đổi (khe hở, độ chồng dao, tốc độ, lực căng). Nếu không, lần chạy “cùng một loại vật liệu” tiếp theo của bạn sẽ không thực sự giống như vậy.
Thép AHSS, thép không gỉ và thép mạ/phủ
Mục tiêu ban đầu: ngăn ngừa mẻ dao và nứt mép cắt trong khi vẫn kiểm soát được ba-via.
Thép AHSS có độ bền kéo cao và thép không gỉ tự biến cứng khi gia công nguội có giới hạn chảy cực cao và độ giãn dài thấp. Khe hở rộng hơn (10%–15% t) là rất quan trọng để giảm lực đẩy ngang cực đại lên mép dao, ngăn ngừa mẻ vi mô trong khi vẫn thích ứng với đặc tính đứt gãy cắt đột ngột của các hợp kim cường độ cao.
- Khe hở: giữ trong khoảng kiểm soát (~12%.
- Độ chồng dao: thận trọng; quá sâu có thể làm tăng đột biến hư hại mép.
- Tình trạng dao: kiểm tra thường xuyên hơn; các vết mẻ siêu nhỏ cũng rất quan trọng.
- Bôi trơn: coi là yếu tố cốt lõi—bám dính vật liệu và sinh nhiệt là những tác nhân kích hoạt phổ biến.
- Lực căng: ưu tiên sự ổn định hơn là năng suất tối đa.
Các mác nhôm
Mục tiêu ban đầu: ngăn ngừa bám dính/miết bề mặt và bảo vệ độ hoàn thiện mép cắt.
Nhôm và các hợp kim màu mềm có độ dẻo cao và xu hướng bám dính vật liệu (miết bề mặt) mạnh mẽ. Khe hở hẹp hơn (5%–8% t) giúp ngăn dải vật liệu mềm bị kéo lê và gấp cuộn qua mép dao, nếu không sẽ tạo ra các bavia cuộn tròn liên tục và nghiêm trọng.
- Khe hở: thường hẹp hơn so với thép (5%–8% t), nhưng chỉ khi việc căn chỉnh đã được đảm bảo.
- Độ chồng dao: thận trọng; tránh chiều sâu không cần thiết.
- Bôi trơn: đảm bảo phương pháp phù hợp với hợp kim và các yêu cầu về bề mặt.
- Tình trạng bề mặt dao: theo dõi sự bám dính vật liệu—các mảng bám nhỏ có thể tạo ra những thay đổi lớn về bavia.
Lựa chọn và bảo trì dao cắt
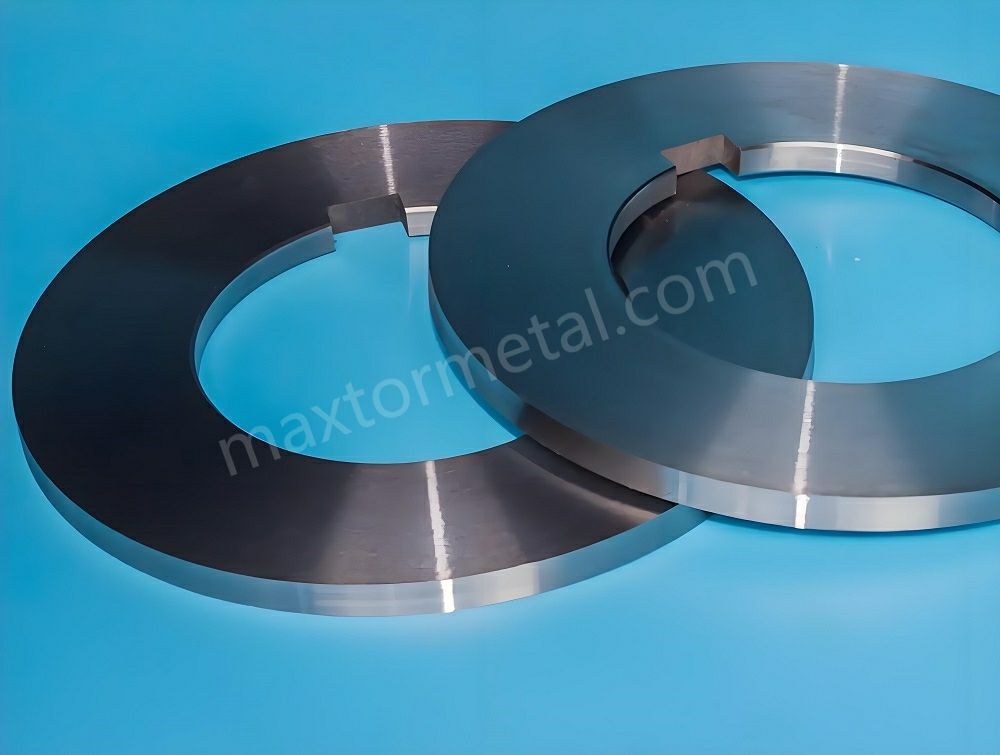
Thép làm dao và lớp phủ bề mặt
Lựa chọn lớp phủ tiêu chuẩn của Maxtor Metal tuân theo logic ưu tiên dạng hư hỏng trước: DLC là lựa chọn mặc định khi hiện tượng miết bề mặt và bám dính vật liệu là nguy cơ chính (thép không gỉ, nhôm và các chất nền có lớp phủ); TiAlN được lựa chọn khi hiện tượng mài mòn do ma sát và nhiệt tại lưỡi cắt chiếm ưu thế (gia công AHSS tốc độ cao, thép cacbon khổ dày). Đối với các dây chuyền gia công vật liệu hỗn hợp, đội ngũ hậu mãi của Maxtor Metal thường khuyến nghị thử nghiệm một loại lớp phủ cho mỗi dạng hư hỏng trên các bộ dao riêng biệt, sau đó so sánh sản lượng tấn trên mỗi lần mài (tons-per-grind) và xu hướng tình trạng lưỡi cắt qua 3–5 đợt sản xuất trước khi tiêu chuẩn hóa.
Khoảng thời gian mài lại và kiểm tra lưỡi cắt (30–50×)
Một tiêu chuẩn khả thi là kiểm tra tại độ phóng đại 30–50× theo lịch trình phù hợp với dung sai ba-via và mức độ nghiêm trọng của vật liệu.
Để chuyển từ mài thụ động (chỉ mài sắc sau khi có khiếu nại về ba-via) sang bảo trì phòng ngừa theo lịch trình, hãy thiết lập tần suất mài lại cơ sở bằng cách sử dụng các ngưỡng sản lượng tấn thực tế:
| Mức độ nghiêm trọng của vật liệu | Khoảng sản lượng tấn điển hình (mỗi bộ) | Trọng tâm kiểm tra ở độ phóng đại 30–50× |
|---|---|---|
| Thép cacbon tiêu chuẩn (CR/HR) | Mỗi 200 – 400 tấn | Sự gia tăng bán kính lưỡi cắt đồng đều (<0.03 mm) |
| AHSS / Hợp kim độ bền cao | Mỗi 100 – 180 tấn | Mẻ vi mô, mòn khía, hỏng lưỡi cắt |
| Thép không gỉ / Nhôm | Mỗi 120 – 250 tấn | Dính phôi kim loại/trầy xước bề mặt, tích tụ trên mặt lưỡi |
Những gì cần tiêu chuẩn hóa:
- Các yếu tố kích hoạt kiểm tra: cuộn đầu tiên sau khi thay dao, sau khi tăng tốc độ, và khi ba-via có xu hướng tăng lên.
- Tiêu chí lưỡi cắt: sự gia tăng bán kính lưỡi cắt, mẻ vi mô, dính phôi và mòn không đều.
- Quy tắc mài lại: mài lại trước khi ba-via trở thành “chuông cảnh báo” của bạn, chứ không phải sau đó.
Biểu hiện của sự thất bại:
- Bạn chỉ mài lại sau khi ba-via không đạt thông số kỹ thuật của khách hàng → quy trình của bạn mang tính đối phó, không được kiểm soát.
Độ chính xác của vòng đệm và tính toàn vẹn của cụm dao xếp
Kiểm soát vòng đệm và cụm dao xếp là vấn đề về dung sai chiều rộng Và một vấn đề về ba-via.
Những gì cần tiêu chuẩn hóa:
- Xác minh và truy xuất nguồn gốc vòng đệm (độ dày đo được, lịch sử mài mòn).
- Quy trình lắp ráp cụm dao xếp (độ sạch, tuân thủ lực siết, định hướng nhất quán).
- Kiểm tra định kỳ sai số tích lũy trên các thiết lập nhiều dao.
Biểu hiện của sự thất bại:
- Sai lệch chiều rộng trong suốt đợt chạy, cộng với sự biến động ba-via giữa các sợi → tính toàn vẹn của cụm dao xếp và độ đảo là những nguyên nhân đáng nghi ngờ.
Để biết thông số kỹ thuật dung sai vòng đệm, mục tiêu nén vòng cao su và mẫu danh sách kiểm tra lắp ráp lại, vui lòng xem hướng dẫn về vòng đệm xẻ cuộn chính xác và vòng cao su.
Căn chỉnh và kiểm soát lực căng

Kiểm tra độ song song và độ đảo của trục gá
Nếu các trục gá của bạn không song song hoặc độ đảo không được kiểm soát, khe hở sẽ trở nên “khác nhau ở mọi góc độ”.”
Kiểm tra thực tế:
- Đo độ đảo trên các bề mặt liên quan (trục gá, mặt tỳ của dao).
- Xác nhận độ song song trên toàn bộ chiều rộng làm việc.
- Kiểm tra lại sau các sự kiện bảo trì và sau bất kỳ sự cố va chạm dụng cụ nào.
Để biết quy trình xác minh độ đảo có cấu trúc — bao gồm thiết lập đồng hồ so, các mức chấp nhận TIR và quy trình kiểm tra bằng chất chỉ thị màu (blue-check) — vui lòng xem Bản vẽ dao xẻ công nghiệp OEM: Kiểm toán lắp trục, dung sai ISO & ngưỡng TIR.
Thiết lập đường đi của băng thép (passline), dẫn hướng và bộ phân tách
Dẫn hướng băng thép kém có thể tạo thêm lực ngang làm thay đổi hiệu quả cắt.
Trọng tâm thiết lập:
- Các bộ dẫn hướng được căn giữa và nhất quán trên toàn bộ dây chuyền.
- Các bộ phân tách được căn thẳng hàng để ngăn tiếp xúc cạnh tạo ra ba-via thứ cấp.
- Xác nhận băng thép không bị “lái lệch” vào các lưỡi dao.
Cài đặt lực căng đầu vào/đầu ra và máy cuộn lại
Sự mất ổn định của lực căng có thể biểu hiện giống như một vấn đề của dao.
Các kiểm soát cần tiêu chuẩn hóa:
- Điểm cài đặt lực căng đầu vào/đầu ra theo mác thép và độ dày.
- Quy trình thay đổi tốc độ (tốc độ tăng/giảm tốc) không gây ra hiện tượng rung lắc dải tôn.
- Quy tắc rõ ràng về thời điểm cần ưu tiên kiểm soát bavia hơn năng suất.
Đo lường, nghiệm thu và theo dõi ROI
Đo lường và ghi chép bavia
Để giảm bavia một cách đáng tin cậy, hãy xác định việc đo lường như một thông số quy trình:
- Vị trí đo (vị trí cạnh và khoảng cách từ điểm bắt đầu/kết thúc của cuộn)
- Tần suất lấy mẫu (trên mỗi cuộn, mỗi đường xẻ, mỗi lần thay dao)
- Phương pháp (kính hiển vi, đo lường quang học hoặc đo biên dạng) và đào tạo người vận hành
Nhật ký ghi chép tối thiểu gồm:
- mác vật liệu, độ dày, lớp phủ
- khe hở (%t) và cài đặt độ chồng dao
- mã bộ dao, số lần mài lại, kết quả kiểm tra
- tốc độ dây chuyền, chế độ bôi trơn, điểm cài đặt lực căng
- kết quả chiều cao bavia (và các sự cố phế phẩm/làm lại)
Khoảng dung sai chấp nhận và tài liệu hướng dẫn
Điều chỉnh khoảng dung sai chấp nhận của bạn theo bản vẽ của khách hàng — không dựa trên kinh nghiệm truyền miệng.
Đối với ngôn ngữ bản vẽ/thông số kỹ thuật, ISO 13715 là tài liệu tham khảo quốc tế chính để chỉ định và ghi kích thước các cạnh có hình dạng không xác định (bao gồm cả chỉ báo bavia/vết cắt lẹm) trên tài liệu kỹ thuật. Hướng dẫn thực hành công nghiệp từ các hiệp hội ngành thép và sản xuất lớn luôn nhấn mạnh việc thiết lập dung sai tình trạng cạnh rõ ràng trước khi tiến hành chạy sản xuất.
Cách tiếp cận thực tế:
- Chuyển đổi yêu cầu của khách hàng thành một khoảng dung sai chấp nhận có thể đo lường được (tuyệt đối hoặc %t).
- Bao gồm chỉ định mặt khi liên quan (bavia được chấp nhận ở mặt nào).
- Đảm bảo hồ sơ có thể kiểm chứng: người đo, phương pháp nào, tình trạng hiệu chuẩn ra sao.
Nếu đội ngũ của bạn sử dụng danh sách kiểm tra lắp ráp lại và nhật ký xu hướng bavia như một phần của quy trình này, bộ sản phẩm của Maxtor Metal vòng đệm chia cuộn và bộ dưỡng lắp ráp lại vòng đệm cung cấp một định dạng sẵn sàng sử dụng.
Biểu mẫu ROI/TCO và thiết lập mức cơ sở
Việc giảm bavia mang lại hiệu quả kinh tế khi nó làm giảm tổng chi phí trên mỗi tấn, chứ không chỉ khi cạnh cắt “trông đẹp hơn”. Hãy thiết lập mức cơ sở trước khi bạn thay đổi bất kỳ điều gì:
- Chi phí phế phẩm và làm lại do chất lượng cạnh cắt gây ra
- Số phút dừng máy do thay dao và dừng máy ngoài kế hoạch
- Chi phí dao trên mỗi tấn (bao gồm cả mài lại và các đơn hàng gấp)
- Hàng trả lại/khoản phạt từ khách hàng liên quan đến bavia hoặc tình trạng cạnh cắt
Sau đó, theo dõi các thay đổi sau khi bạn áp dụng các khoảng thiết lập:
- Tỷ lệ đạt yêu cầu về bavia (tỷ lệ đạt ngay từ lần đầu)
- Sản lượng tấn trên mỗi lần mài và sản lượng tấn trên mỗi bộ dao
- Thời gian thiết lập cho mỗi lần thay dao
Nếu bạn đang xây dựng phương án ROI cho vật liệu dao cùng với các cải tiến về khoảng thiết lập, tài liệu hướng dẫn ROI cho dao xẻ tròn cung cấp một mô hình chi phí trên mỗi tấn bao gồm sự so sánh đánh đổi giữa PM-HSS và thép công cụ cho AHSS, thép không gỉ và nhôm.
Nghiên cứu điển hình: Giảm bavia cho dây chuyền cung ứng dập vuốt ô tô
Một nhà máy xẻ cuộn ô tô cấp 1 (Tier-1) gia công thép AHSS (DP780) dày 1.5mm đã gặp phải tình trạng bavia cạnh liên tục vượt quá 12% độ dày vật liệu, dẫn đến tỷ lệ khách hàng trả hàng cao và dao thường xuyên bị mẻ li ti.
Bằng cách triển khai khoảng thiết lập và quy trình kiểm tra được phát triển cùng với đội ngũ hỗ trợ kỹ thuật của Maxtor Metal — bao gồm thiết lập lại khe hở/độ chồng dao, lập lịch kiểm tra dựa trên độ phóng đại và kỷ luật xác nhận sản phẩm đầu tiên:
- Điều chỉnh thông số: Thiết lập lại khe hở ngang từ mức không kiểm soát 18% t sang mức kỷ luật 11% t, và giảm độ chồng dao dọc từ +0.60 mm xuống +0.20 mm.
- Bảo dưỡng dao: Chuyển từ mài dao sau khi hỏng sang kiểm tra quang học ở độ phóng đại 40× sau mỗi 150 tấn.
- Kết quả: Chiều cao bavia trung bình giảm từ 18 mm (12% t) ĐẾN <0,05 mm (3,3% t), đáp ứng các thông số kỹ thuật ISO 13715. Số tấn trên mỗi lần mài lại tăng thêm 42%, và chi phí phế liệu do lỗi cạnh hàng năm đã giảm bớt một khoản ước tính khoảng $30,000–$45,000 (dựa trên chi phí vật liệu và dữ liệu tỷ lệ phế phẩm do nhà máy cung cấp; đã được ẩn danh và chuẩn hóa phạm vi).
- Hạn chế: Các kết quả này được ghi nhận trong điều kiện độ phẳng của cuộn phôi đầu vào ổn định và độ đảo trục dao dưới 0.010 mm. Những dây chuyền có vòng bi bị mòn, lực căng không được kiểm soát hoặc tính kỷ luật của người vận hành không đồng đều có thể đạt được mức cải thiện thấp hơn nếu chỉ thay đổi phạm vi thiết lập.
FAQs:
Q: Cách nhanh nhất để giảm bavia trên dây chuyền xả băng cuộn là gì?
A: Bắt đầu bằng việc điều chỉnh khe hở ngang và độ đè chồng dọc, sau đó kiểm tra tình trạng lưỡi dao dưới kính phóng đại 30–50×. Nếu bavia thay đổi theo tốc độ cắt, hãy kiểm tra độ ổn định của lực căng và sự bôi trơn.
Q: Tôi nên bắt đầu với tỷ lệ phần trăm khe hở dao cắt xả băng (clearance %) là bao nhiêu?
A: Hãy sử dụng khoảng cài đặt ban đầu dựa trên nhóm vật liệu (không dùng một % cố định duy nhất). Bắt đầu ở mức giữa khoảng cài đặt, chạy thử một dải mẫu kiểm tra, sau đó tinh chỉnh theo từng nấc nhỏ đồng thời ghi lại độ cao bavia.
Q: Tăng độ đè chồng dọc (vertical overlap) có luôn giúp giảm bavia không?
A: Không. Độ đè chồng quá mức có thể làm tăng bavia và gây hư hại mép dao. Hãy coi độ đè chồng là một biến số cần kiểm soát và giảm nó xuống nếu bavia tăng lên khi tăng chiều sâu cắt.
Q: Làm thế nào để đo độ cao bavia một cách nhất quán?
A: Sử dụng phương pháp đã quy định (kính hiển vi/thiết bị đo quang học/máy đo biên dạng), vị trí lấy mẫu cố định và mẫu ghi chép có thể lặp lại. Báo cáo độ cao bavia theo % độ dày kim loại khi bản vẽ cho phép.
Q: Tại sao bavia ở một bên mép cắt lại nặng hơn bên còn lại?
A: Hiện tượng này thường chỉ ra vấn đề về độ lệch căn chỉnh, độ đảo (runout) hoặc do cụm dao/vòng đệm gây ra khe hở không đều. Hãy kiểm tra lại độ song song của trục gá, độ sát của dao và độ chính xác của vòng đệm.
Q: Bao lâu thì nên kiểm tra và mài lại dao cắt xả băng (slitter knives)?
A: Kiểm tra theo lịch trình gắn liền với dung sai bavia và độ cứng/tính chất của vật liệu, sử dụng kính phóng đại 30–50×. Hãy mài lại dao trước khi bavia chạm ngưỡng cảnh báo của bạn.
Q: Lớp phủ nào tốt nhất để ngăn ngừa hiện tượng dính/kẹt knife (galling) khi xả băng inox hoặc nhôm?
A: Phủ DLC (Diamond-Like Carbon) thường được lựa chọn để giảm nguy cơ dính dao và bám dính kim loại (pickup); hãy kiểm tra bằng cách theo dõi sự bám dính vật liệu, xu hướng bavia và sản lượng tấn cắt trên mỗi lần mài lại trong điều kiện bôi trơn và tốc độ của bạn.
Q: Làm thế nào để chứng minh ROI của việc giảm bavia với bộ phận vận hành và thu mua?
A: Hãy thu thập dữ liệu cơ sở (baseline) về phế liệu/hàng sửa chữa, thời gian dừng máy và chi phí dao trên mỗi tấn sản phẩm, sau đó so sánh với đợt cắt thử nghiệm có kiểm soát bằng cách áp dụng khoảng cài đặt cố định và quy chuẩn đo lường nhất quán.
Kết luận
- Tóm tắt các ưu tiên chẩn đoán và phạm vi thông số. Ưu tiên chẩn đoán rất đơn giản: (1) khe hở/độ chồng dao, (2) tình trạng dao, sau đó (3) căn chỉnh/lực căng/bôi trơn. Sử dụng các phạm vi thiết lập làm khoảng bắt đầu, tinh chỉnh bằng các thay đổi nhỏ và tránh việc “đoán mò” nhiều biến số cùng một lúc.”
- Tăng cường tính kỷ luật trong đo lường và đối chiếu với bản vẽ của khách hàng. Việc kiểm soát ba-via chỉ có hiệu quả nếu bạn đo lường theo cùng một cách nhất quán và xác nhận sự chấp thuận dựa trên các yêu cầu trong bản vẽ của khách hàng—đặc biệt là khi các cạnh được chỉ định bằng các phương pháp ký hiệu chính thức như ISO 13715 (như đã mô tả trong phần Phạm vi chấp nhận ở trên).ISO 13715:2017 — Trang danh mục ISO
- Các bước tiếp theo: chạy thử nghiệm, ghi chép dữ liệu và cải tiến liên tục. Hãy chạy thử nghiệm ngắn trên một mác thép đại diện, khóa các trường ghi chép dữ liệu và chuyển đổi các thiết lập tốt nhất của bạn thành một phạm vi thiết lập được kiểm soát. Đây cũng là lúc Maxtor Metal‘dịch vụ hỗ trợ sau bán hàng của chúng tôi phát huy vai trò tự nhiên nhất: nếu bạn cần ý kiến chuyên môn thứ hai về khoảng thời gian mài lại, lựa chọn lớp phủ hoặc phạm vi khe hở cho một loại vật liệu cụ thể, đội ngũ hỗ trợ kỹ thuật của Maxtor Metal có thể xem xét các thông số thiết lập hiện tại và kết quả kiểm tra cạnh của bạn — đồng thời cung cấp các khuyến nghị bằng văn bản gắn liền với mác vật liệu, tốc độ dây chuyền và biên dạng dao của bạn. Việc duy trì các quyết định về dụng cụ, khoảng thời gian mài lại và phạm vi chấp nhận gắn liền với cùng một tập dữ liệu là cách giúp các cải tiến duy trì hiệu quả bất kể sự thay đổi nhân sự vận hành hay sự thay đổi của các loại vật liệu.
Tác giả & Người đánh giá kỹ thuật
Jerry Chu
Chuyên viên Hỗ trợ Kỹ thuật, Dịch vụ Sau bán hàng | Maxtor Metal
Jerry Chu là Chuyên viên Hỗ trợ Kỹ thuật tại Maxtor Metal, với hơn 10 năm kinh nghiệm xử lý sự cố xẻ cuộn kim loại trên các dây chuyền gia công thép cacbon, AHSS, thép không gỉ và nhôm. Công việc thực tế của ông tập trung vào việc tìm ra nguyên nhân gốc rễ gây ra lỗi ba-via và chất lượng cạnh cắt — chuyển đổi tính kỷ luật trong phạm vi thiết lập, quy trình kiểm tra dao và lịch trình mài lại thành những kết quả giảm thiểu rõ rệt lượng phế liệu, hàng sửa chữa và thời gian dừng máy ngoài kế hoạch. Khung chẩn đoán và các phạm vi thiết lập trong cuốn sổ tay này phản ánh phương pháp mà Jerry áp dụng trong các hoạt động hỗ trợ kỹ thuật sau bán hàng của Maxtor Metal. Chứng chỉ: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean