

Die Gratreduzierung beim Längsteilen gehört zu den scheinbar kleinen Problemen, die sich rasch zu einem erheblichen Kostenfaktor auswachsen: Schnittgrat führt zu Kundenreklamationen, verursacht Probleme bei der nachgelagerten Umformung und verkürzt unbemerkt die Standzeit der Messer.
Dieses Handbuch wurde von Jerry Chu, Spezialist für technischen Support bei Maxtor Metal, auf der Grundlage von mehr als 10 Jahren Erfahrung in der Fehlerbehebung vor Ort bei Bandspaltanlagen für Kohlenstoffstahl, AHSS, Edelstahl und Aluminium zusammengestellt. Es wurde vom Anwendungstechnik-Team von Maxtor Metal fachlich geprüft und ist in einem praxisorientierten, verifikationsfokussierten Geist verfasst, bei dem der erfolgreiche Ansatz in disziplinierten Einrichtfenstern, schneller Ursachenanalyse und konsistenter Messung liegt.
Wenn Ihre Anlage Rollenscherenmesser (oder gleichwertige Längsteilmesser-Systeme) verwendet, gelten die folgenden Prinzipien weiterhin: Betrachten Sie den Schnitt als einen kontrollierten Bruch-/Schervorgang und fixieren Sie dann die wenigen Variablen, die tatsächlich die Gratbildung beeinflussen. Für die Materialauswahl, die Auslegung des Schneidspalts und die Fehlerdiagnose speziell für Rollenscherenwerkzeuge siehe den Leitfaden für Rotations-Längsteilmesser und Rollenscherenmesser von Maxtor Metal.
Was dieses Handbuch abdeckt
Eine Referenz für Fertigung und Technik zur Reduzierung von Schnittgrat durch Isolierung der Fehlerursachen (Schnittspalt/Eintauchtiefe, Messerzustand, Ausrichtung, Geschwindigkeit, Schmierung, Bandzug), Definition von Start-Einstellfenstern nach Werkstoffgruppen sowie Standardisierung von Inspektion, Abnahmetoleranzen und ROI-Tracking. Dies ist kein Ersatz für die Zeichnungsanforderungen (Customer print) Ihrer Kunden – nutzen Sie es, um sich den Zielparametern schneller zu nähern, und validieren Sie diese dann anhand Ihrer eigenen Prozessfähigkeit (Process capability).
Für wen es gedacht ist
Prozessingenieure, die die Schnittqualität über wechselnde Werkstoffgüten und Blechdicken hinweg optimieren; Instandhaltungsleiter, die für den Zustand der Messerwelle (Arbor), den Rundlauf (Runout) und die Stabilität des Messerpakets verantwortlich sind; Produktionsleiter, die Schnittkantenqualität und Anlagenverfügbarkeit abwägen; technischer Einkauf, der Werkzeuge, Zwischenringe (Spacers) und die Wirtschaftlichkeit des Nachschleifens bewertet.
Wie Sie es an einer laufenden Anlage anwenden: Verifizieren Sie zuerst die Messdisziplin → nutzen Sie die Ursachenmatrix, um den wahrscheinlichsten Stellhebel zu identifizieren, bevor Sie Änderungen vornehmen → wenden Sie das Werkstoff-Einstellfenster als Ausgangspunkt an und feineinstellen Sie in kleinen Schritten → fahren Sie nach jeder Änderung einen kurzen Prüfstreifen (Teststreifen) und messen Sie erneut.
Wichtige Kennzahlen zur Überwachung
Grathöhe in % der Banddicke (und/oder absolute Höhe bei Kundenspezifikation) · Breitentoleranz und Abweichung (inklusive kumulativer Zwischenring-/Paketierfehler) · Auswirkung auf Betriebszeit / OEE (Rüstzeit, Messerwechsel, ungeplante Stopps) · Werkzeugstandzeit (Tonnage pro Nachschliff, Tonnage pro Satz und Ausfallursache: Verschleiß vs. Ausbröckelung/Mikroausbrüche).
Wichtigste Erkenntnis: Eine Gratreduzierung, die nicht dokumentiert und anhand der Zeichnungsvorgaben (Print) verifiziert wird, ist nicht von dauerhaftem Bestand.
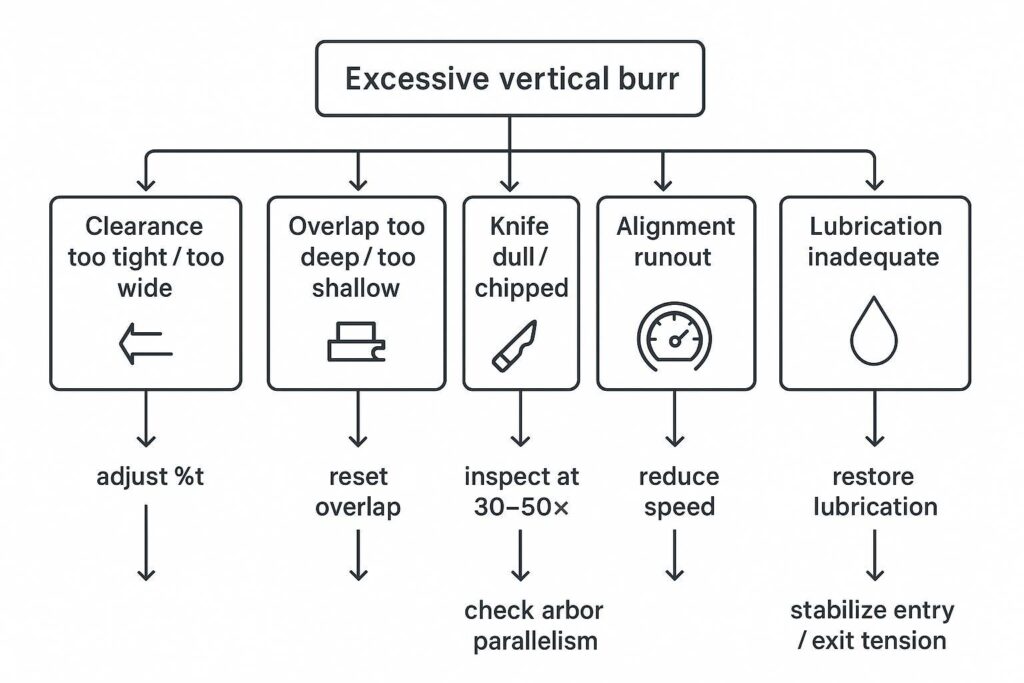
Ursachenmatrix zur Gratreduzierung beim Längsteilen
Schneidspalt- und Überlappungsfehler
Beginnen Sie hier, da der horizontale Schneidspalt und die vertikale Überlappung oft die Variablen mit der größten Hebelwirkung und der schnellsten Überprüfbarkeit sind. Praktische Branchenrichtlinien führen Gratbildung konsequent auf einen falschen Schneidspalt und eine übermäßige Überlappung zurück.The Fabricator: “How to avoid slit-in coil slitting problems” (2006)
Was zu prüfen ist (in dieser Reihenfolge):
- Horizontaler Schneidspalt (%t): Ein zu enger Spalt kann die Kante reiben/verformen; ein zu weiter Spalt kann das Material eher reißen als scheren. (Oft diskutiert als Prozentsatz des Längsteilmesser-Schneidspalts.)
- Vertikale Überlappung: Eine zu tiefe Überlappung erhöht die Gratbildung und Kantenbeschädigung; eine zu geringe Überlappung kann den Schnitt instabil machen. (Ihre Längsteiler-Überlappungseinstellung ist ebenso wichtig wie %t.)
- Einseitige Gratbildung: Ein stärkerer Grat an einer Kante deutet oft auf Ausrichtungs- oder Paketierungsprobleme hin, nicht nur auf ein “falsches %t”.”
Korrekturmaßnahmen:
- Setzen Sie den Schneidspalt auf einen materialabhängigen Startbereich zurück (siehe Einrichtfenster nach Material).
- Reduzieren Sie die Überlappung in kleinen Schritten, wenn der Grat mit zunehmender Tiefe größer wird.
- Überprüfen Sie die Symmetrie des Messeraufbaus und den Zustand der Zwischenringe, wenn das Gratmuster über die Streifen hinweg ungleichmäßig ist.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
Fehlerbilder, die zeigen, dass Sie an der falschen Stelle ansetzen:
- Der Grat verringert sich kurzzeitig, kehrt aber innerhalb von Minuten zurück → Zustand der Schneidkante oder Problem mit Schmutz/Hitze.
- Der Grat ist bei niedriger Geschwindigkeit in Ordnung, verschlechtert sich jedoch bei Produktionsgeschwindigkeit → Zugspannungsstabilität, Schmierung oder dynamische Ausrichtung.
Messerschärfe, Geometrie und Beschichtungen
Gratbildung ist oft ein Problem des Messerzustands, das sich als Einrichtungsproblem tarnen lässt.
Was zu prüfen ist:
- Zunahme des Kantenradius (Abstumpfung) und Mikroausbrüche (insbesondere bei AHSS/Edelstahl).
- Geometrische Konsistenz über den gesamten Satz hinweg (Fasensymmetrie, Planlauf).
- Kaltverschweißung / Materialaufbau auf Edelstahl oder Aluminium (eine häufige Ursache für “plötzliche Gratbildung”).
Korrekturmaßnahmen:
- Verlegen Sie die Inspektion zeitlich nach vorne: Überprüfen Sie die Schneidkanten, bevor die Qualität einbricht.
- Unterscheiden Sie zwischen “verschleißbedingtem Grat” und “ausbruchsbedingtem Grat”: Verschleiß entwickelt sich allmählich; Ausbrüche führen zu sprunghaften Veränderungen.
- Nutzen Sie eine auf das Fehlerbild abgestimmte Beschichtungslogik (Kaltverschweißung vs. abrasiver Verschleiß).
Ausrichtung, Geschwindigkeit, Schmierung und Zugspannung
Wenn Schneidspalt/Überlappung im Toleranzbereich liegen und die Messer gut aussehen, liegt die Ursache meist darin, dass “die Anlage den Schnitt verschiebt”.”
Was zu prüfen ist:
- Ausrichtung: Wellenparallelität, Planlauf der Messer, Zentrierung von Führungen und Separatoren.
- Geschwindigkeit: Wenn der Grat nichtlinear mit der Geschwindigkeit zunimmt, überprüfen Sie Hitzeentwicklung, Vibrationen und Bandführung.
- Schmierung: Betrachten Sie den Schmierstoffauftrag als primäre Variable zur Kantenkontrolle. Beim Längsteilen von Aluminium und Edelstahl reduzieren leichte synthetische Öle oder Verflüchtigungsöle, die über Filzpads oder Sprühdüsen aufgetragen werden, die Reibung und verhindern Materialaufbau (Kaltverschweißung) auf der Messerfläche. Bei schweren Kohlenstoffstählen leiten Grenzschmierstoffe die Reibungswärme in der Scherzone ab, die andernfalls die thermische Erweichung der Messerschneide beschleunigen würde.
- Spannung: Eine instabile Einlauf-/Auslaufzugspannung kann das Band verformen, Flattern verursachen und Kantenbeschädigungen hervorrufen.
Reference point: an industry association bulletin notes burr height can be minimized by attention to slitter rigidity, horizontal/vertical clearance, and resharpening discipline (Australian Steel Institute, Technical Bulletin TB-F2).
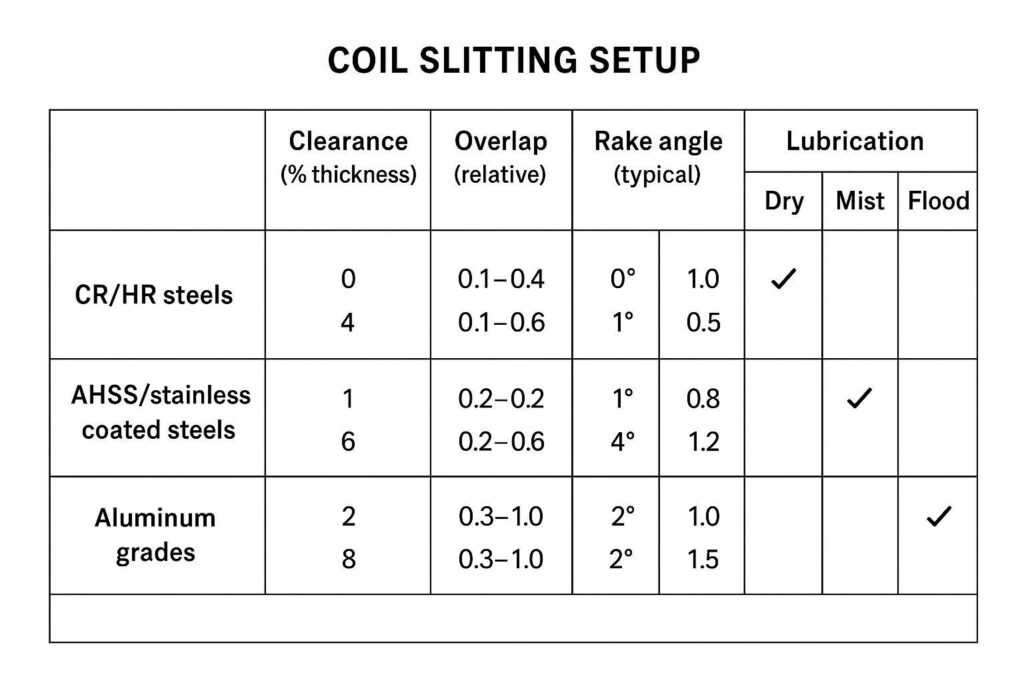
Einstellfenster nach Werkstoff
These are starting windows to shorten setup time and reduce trial-and-error. Always validate against your customer print and your line’s stiffness, knife diameter, and arbor condition. If you need the keyword-friendly phrasing: this section is your practical slitting setup window by material.
| Material Group | Horizontal Clearance (%t) | Vertical Overlap (mm / in) | Key Focus Areas |
|---|---|---|---|
| CR / HR Carbon Steel | 8% – 12% t (Mid-grade: ~10% t) | +0.25 mm to +0.50 mm (+0.010″ to +0.020″) | Balance shear-to-break ratio; avoid excessive overlap |
| AHSS / Stainless Steel | 10% – 15% t (High tensile: ~12% t) | +0.10 mm to +0.30 mm (+0.004″ to +0.012″) | Prevent micro-chipping; monitor edge radius & galling |
| Aluminum & Soft Alloys | 5% – 8% t (Tight alignment required) | +0.05 mm to +0.20 mm (+0.002″ to +0.008″) | Anti-galling coatings (DLC); prevent pickup & galling |
CR/HR steels
Starting intent: stable shear zone with minimal tearing.
Standard carbon steels feature balanced ductility and tensile strength, allowing a traditional 1/3 shear and 2/3 break edge ratio. Operating within 8%–12% t clearance achieves a clean fracture transition without excessive edge rolling or deep tearing.
- Clearance: start mid-window (~10% t), then tune toward minimum burr.
- Overlap: moderate; avoid “deep overlap as insurance.”
- Speed: increase only after burr is stable at low-to-mid speed.
- Lubrication: use consistent lubrication strategy to prevent heat-driven edge degradation.
Practical note: ASI’s TB-F2 bulletin illustrates that recommended clearances vary by need (general production vs minimum burr) and highlights that optimum clearance reduces burr.Australian Steel Institute Technical Bulletin TB-F2 (Shearing and slitting steel sheet and strip)
Profi-Tipp: When you widen the window for throughput, document what you changed (clearance, overlap, speed, tension). Otherwise your next “same material” run won’t actually be the same.
AHSS, stainless, and coated steels
Starting intent: prevent chipping and edge cracking while maintaining burr control.
High-tensile AHSS and work-hardening stainless steels exhibit extreme yield strengths and low elongation. Wider clearance (10%–15% t) is critical to relieve peak side-thrust forces on the knife edge, preventing micro-chipping while accommodating the abrupt shear fracture characteristic of high-strength alloys.
- Clearance: keep within a controlled window (~12% t); avoid extremes.
- Overlap: conservative; too deep can spike edge damage.
- Knife condition: inspect more frequently; micro-chips matter.
- Lubrication: treat as critical—pickup and heat are common triggers.
- Tension: prioritize stability over maximum throughput.
Aluminum grades
Starting intent: prevent pickup/galling and protect edge finish.
Aluminum and soft non-ferrous alloys possess high ductility and a strong tendency toward material adhesion (galling). A tighter clearance (5%–8% t) prevents the soft strip from dragging and folding over the knife edge, which would otherwise form heavy, continuous roll-over burrs.
- Clearance: typically tighter than steels (5%–8% t), but only when alignment is proven.
- Overlap: conservative; avoid unnecessary depth.
- Lubrication: ensure the method matches the alloy and surface requirements.
- Knife surface condition: watch for pickup—small deposits can produce large burr changes.
Werkzeugauswahl und Wartung
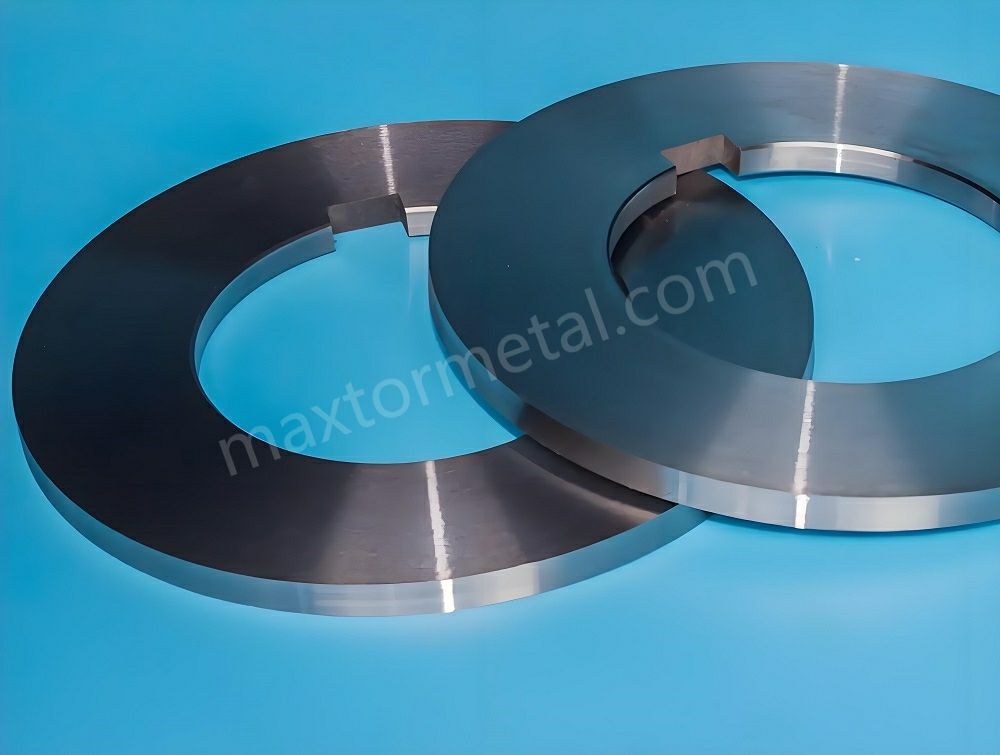
Knife steels and surface coatings
Maxtor Metal’s standard coating selection follows a failure-mode-first logic: Zusatzinhalt is the default choice when galling and pickup are the primary risk (stainless steel, aluminum, and coated substrates); TiAlN is selected when abrasive wear and heat at the cutting edge dominate (high-speed AHSS processing, heavy-gauge carbon steel). For mixed-material lines, Maxtor Metal’s after-sales team typically recommends trialing one coating per failure mode on separate knife sets, then comparing tons-per-grind and edge condition trends over 3–5 production runs before standardizing.
Regrind intervals and edge inspection (30–50×)
A workable standard is to inspect at 30–50× magnification on a schedule that matches your burr tolerance and material severity.
To move from reactive grinding (sharpening only after burr complaints) to scheduled preventive maintenance, baseline your regrind frequency using practical tonnage thresholds:
| Material Severity | Typical Tonnage Interval (per Set) | Inspection Focus at 30–50× |
|---|---|---|
| Standard Carbon Steel (CR/HR) | Every 200 – 400 tons | Uniform edge radius growth (<0.03 mm) |
| AHSS / High-Strength Alloys | Every 100 – 180 tons | Micro-chipping, notch wear, edge breakdown |
| Stainless Steel / Aluminum | Every 120 – 250 tons | Metal pickup/galling, land face buildup |
What to standardize:
- Inspection triggers: first coil after changeover, after speed ramp, and when burr trends upward.
- Edge criteria: edge radius growth, micro-chips, pickup, and uneven wear.
- Regrind rule: regrind before burr becomes your “alarm,” not after.
What failure looks like:
- You only regrind after burr fails the customer spec → your process is reactive, not controlled.
Spacer accuracy and stack integrity
Spacer and stack control is a width-tolerance problem und a burr problem.
What to standardize:
- Spacer verification and traceability (measured thickness, wear history).
- Stack build procedure (cleanliness, torque discipline, consistent orientation).
- Periodic checks for cumulative error across multi-knife setups.
What failure looks like:
- Width drift over a run, plus burr variability strand-to-strand → stack integrity and runout are suspects.
For spacer tolerance specifications, rubber ring compression targets, and a rebuild checklist template, see the precision slitting spacers and rubber rings guide.
Ausrichtung und Zugspannungsregelung

Arbor parallelism and runout checks
If your arbors are not parallel or runout is uncontrolled, clearance becomes “different at every angle.”
Practical checks:
- Measure runout on relevant surfaces (arbor, knife face seating).
- Confirm parallelism across the working width.
- Re-check after maintenance events and after any tooling crash.
For a structured runout verification procedure — covering dial indicator setup, TIR acceptance tiers, and blue-check protocol — see the OEM-Kreismesser-Bauplan: Spindelpassungs-Audit, ISO-Toleranzen & TIR-Grenzwerte.
Passline, guides, and separator setup
Poor strip guidance can add lateral forces that change the effective cut.
Setup focus:
- Guides centered and consistent across the line.
- Separators aligned to prevent edge contact that creates secondary burr.
- Confirm the strip is not being “steered” into the knives.
Entry/exit tension and recoiler settings
Tension instability can look like a knife problem.
Controls to standardize:
- Entry/exit tension setpoints by grade and thickness.
- Procedures for speed changes (ramp rates) that don’t induce strip flutter.
- Clear rules for when to prioritize burr control over throughput.
Messung, Abnahme und ROI-Nachverfolgung
Burr measurement and logging
To reduce burr reliably, define measurement like a process parameter:
- Where to measure (edge location and distance from coil start/end)
- Sampling frequency (per coil, per slit, per changeover)
- Method (microscope, optical measurement, or profilometry) and operator training
Log at minimum:
- material grade, thickness, coating
- clearance (%t) and overlap setting
- knife set ID, regrind count, inspection findings
- line speed, lubrication mode, tension setpoints
- burr height results (and scrap/rework events)
Acceptance bands and documentation
Align your acceptance bands to the customer print—not tribal knowledge.
For drawing/spec language, ISO 13715 is the primary international reference for indicating and dimensioning edges of undefined shape (including burr/undercut indications) on technical documentation. Industry practice guidance from major manufacturing and steel industry associations consistently emphasizes establishing clear edge condition tolerances prior to production runs.
Practical approach:
- Convert the customer requirement into a measurable acceptance band (absolute or %t).
- Include side designation when relevant (which side burr is acceptable on).
- Keep records auditable: who measured, what method, what calibration state.
If your team uses a rebuild checklist and burr trend log as part of this process, Maxtor Metal’s slitting spacers and ring rebuild template set provides a ready-to-use format.
ROI/TCO templates and baselining
Burr reduction pays back when it reduces total cost per ton, not only when the edge “looks better.” Baseline before you change anything:
- Scrap and rework cost attributable to edge quality
- Downtime minutes from changeovers and unplanned stops
- Knife cost per ton (including regrinds and expedited orders)
- Customer returns/chargebacks tied to burr or edge condition
Then track deltas after you apply setup windows:
- Burr compliance rate (first-pass yield)
- Tons per grind and tons per knife set
- Setup time per changeover
If you’re building a knife material ROI case alongside setup window improvements, the rotary slitter knife ROI guide provides a cost-per-ton model covering PM-HSS vs tool steel trade-offs for AHSS, stainless, and aluminum.
Case Study: Automotive Stamping Supply Line Burr Reduction
A Tier-1 automotive coil slitting facility processing 1.5mm AHSS (DP780) experienced recurring edge burr exceeding 12% of material thickness, resulting in high customer reject rates and frequent knife micro-chipping.
By implementing the setup window and inspection protocol developed with Maxtor Metal’s technical support team — covering clearance/overlap reset, magnification-based inspection scheduling, and first-article verification discipline:
- Parameter Adjustment: Re-set horizontal clearance from an uncontrolled 18% t to a disciplined 11% t, and reduced vertical overlap from +0.60 mm to +0.20 mm.
- Knife Care: Shifted from post-failure grinding to 40× magnification optical inspection after every 150 tons.
- Ergebnisse: Average burr height dropped from 0.18 mm (12% t) Zu <0.05 mm (3.3% t), meeting ISO 13715 specs. Tons per regrind increased by 42%, and annual edge-defect scrap cost was reduced by an estimated $30,000–$45,000 (based on material cost and reject rate data provided by the facility; anonymized and range-normalized).
- Einschränkungen: These results were observed under stable incoming coil flatness and arbor runout below 0.010 mm. Lines with worn bearings, uncontrolled tension, or mixed operator discipline may see smaller gains from setup window changes alone.
FAQs:
Q: Was ist der schnellste Weg, um den Schnittgrat an einer Coil-Längsteilanlage zu reduzieren?
A: Beginnen Sie mit dem horizontalen Schnittspalt und der vertikalen Eintauchtiefe und überprüfen Sie anschließend den Zustand der Messerschneide bei 30–50-facher Vergrößerung. Wenn sich der Grat mit der Geschwindigkeit verändert, prüfen Sie die Stabilität der Zugspannung und die Schmierung.
Q: Mit welchem prozentualen Schnittspalt (clearance) sollte ich beim Längsteilen beginnen?
A: Nutzen Sie ein werkstoffbasiertes Startfenster (keinen einzelnen festen %-Wert). Beginnen Sie in der Mitte des Einstellfensters, fahren Sie einen kurzen Prüfstreifen und feineinstellen Sie in kleinen Schritten, während Sie die Grathöhe dokumentieren.
Q: Reduziert eine größere vertikale Eintauchtiefe (vertical overlap) immer den Schnittgrat?
A: Nein. Eine zu große Eintauchtiefe kann den Grat sogar vergrößern und die Schneidkante beschädigen. Betrachten Sie die Eintauchtiefe als steuerbare Variable und reduzieren Sie diese, wenn der Grat mit zunehmender Tiefe ansteigt.
Q: Wie messe ich die Grathöhe konsistent und reproduzierbar?
A: Nutzen Sie eine definierte Messmethode (Mikroskop/optisches Messgerät/Profilometer), feste Probenahmestellen und eine reproduzierbare Protokollvorlage. Geben Sie die Grathöhe als % der Banddicke an, sofern die Zeichnung dies zulässt.
Q: Warum ist der Schnittgrat an einer Schnittkante stคุมนger als an der anderen?
A: Dieses Schnittbild deutet häufig auf Ausrichtungsfehler, Rundlaufabweichungen (Runout) oder Probleme im Messerpaket/bei den Zwischenringen hin, die zu einem ungleichmäßigen Schnittspalt führen. Überprüfen Sie erneut die Parallelität der Messerwellen, den Sitz der Messer und die Genauigkeit der Zwischenringe (Spacers).
Q: Wie oft sollten Kreismesser zum Längsteilen (Slitter Knives) inspiziert und nachgeschliffen werden?
A: Inspectieren Sie nach einem Zeitplan, der an Ihre Grattoleranz und die Werkstoffbeanspruchung gekoppelt ist, unter Verwendung einer 30–50-fachen Vergrößerung. Schleifen Sie nach, bevor der Schnittgrat Ihre Alarmgrenze erreicht.
Q: Welche Beschichtung eignet sich am besten, um Kaltverschweißungen (Galling) beim Längsteilen von Edelstahl oder Aluminium zu verhindern?
A: Eine DLC-Beschichtung (Diamond-Like Carbon) wird häufig gewählt, um das Risiko von Kaltverschweißungen und Materialaufbauresten (Pickup) zu reduzieren. Überprüfen Sie dies durch Überwachung von Materialanhaftungen, Grattrends und der Tonnage pro Nachschliff unter Ihren spezifischen Schmier- und Geschwindigkeitsbedingungen.
Q: Wie weise ich der Betriebsleitung und dem Einkauf den ROI einer Gratreduzierung nach?
A: Ermitteln Sie eine Baseline für Ausschuss/Nacharbeit, Stillstandszeiten und Messerkosten pro Tonne. Vergleichen Sie diese anschließend mit einem kontrollierten Testlauf unter Verwendung fester Einstellfenster und einer konsistenten Messdisziplin.
Fazit
- Summarize diagnostic priorities and parameter windowsDiagnostic priority is simple: (1) clearance/overlap, (2) knife condition, then (3) alignment/tension/lubrication. Use the setup windows as starting ranges, tune with small changes, and avoid simultaneous multi-variable “guessing.”
- Reinforce measurement discipline and verification against customer printsBurr control only holds if you measure it the same way every time and verify acceptance against the customer print language—especially when edges are specified using formal indication practices such as ISO 13715 (as described in the Acceptance bands section above).ISO 13715:2017 — ISO catalog page
- Next steps: pilot runs, data logging, and continuous improvementRun a short pilot on one representative grade, lock the logging fields, and convert your best settings into a controlled setup window.This is also where Maxtor Metal‘s after-sales support fits most naturally: if you want a second opinion on your regrind interval, coating selection, or clearance window for a specific material, Maxtor Metal’s technical support team can review your current setup parameters and edge inspection findings — and provide documented recommendations tied to your material grade, line speed, and knife geometry.Keeping tooling decisions, regrind intervals, and acceptance bands tied to the same dataset is how improvements survive operator changes and material mix shifts.
Author & Technical Reviewer
Jerry Chu
Technical Support Specialist, After-sales Service | Maxtor Metal
Jerry Chu is Technical Support Specialist at Maxtor Metal, with over 10 years of coil slitting troubleshooting experience across carbon steel, AHSS, stainless, and aluminum processing lines. His field work focuses on root-cause isolation for burr and edge quality failures — translating setup window discipline, knife inspection protocols, and regrind scheduling into measurable reductions in scrap, rework, and unplanned downtime. The diagnostic framework and setup windows in this handbook reflect the approach Jerry applies in Maxtor Metal’s after-sales technical support engagements. Certifications: PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean