

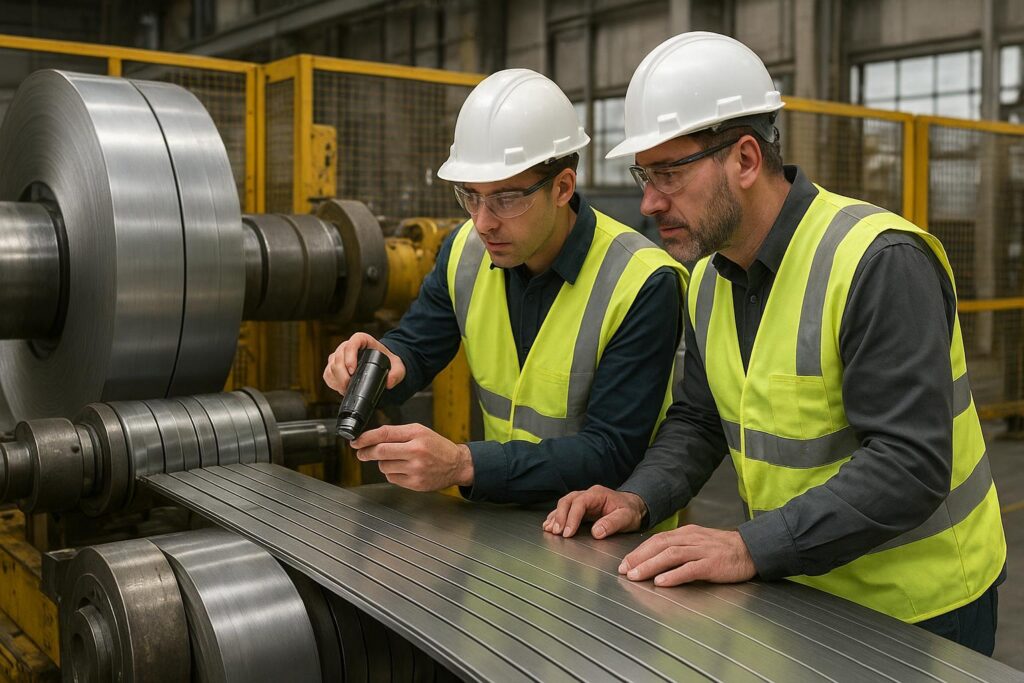
La réduction des bavures de slitage fait partie de ces "petits détails" qui deviennent rapidement un problème très coûteux : les bavures entraînent des réclamations clients, créent des problèmes de profilage/conformage en aval et réduisent silencieusement la durée de vie des couteaux.
Ce manuel est rédigé par Jerry Chu, spécialiste du support technique chez Maxtor Metal, s'appuyant sur plus de 10 ans d'expérience de dépannage sur le terrain sur des lignes de refendage de bobines traitant l'acier au carbone, l'AHSS, l'inox et l'aluminium. Il est revu par l'équipe d'ingénierie d'application de Maxtor Metal et rédigé dans un esprit pratique axé sur la vérification, où l'approche gagnante repose sur des fenêtres de réglage rigoureuses, une identification rapide de la cause racine et des mesures cohérentes.
Si votre ligne utilise des lames de cisaille à rouleaux (ou des systèmes de couteaux de refendage équivalents), les principes ci-dessous s'appliquent toujours : considérez la coupe comme un événement de fracture/cisaillement contrôlé, puis verrouillez les quelques variables qui influencent réellement la bavure. Pour la sélection des matériaux, l'ingénierie du jeu et les diagnostics de modes de défaillance spécifiques aux outils de cisaille à rouleaux, voir le site de Maxtor Metal. Guide technique des couteaux de refendage rotatifs et des lames de cisaille à rouleaux.
Ce que couvre ce manuel
Une référence technique et d'atelier pour réduire les bavures de coupe en isolant les causes racines (jeu/recouvrement, état des couteaux, alignement, vitesse, lubrification, tension), en définissant des plages de réglage initiales par famille de matériaux et en standardisant l'inspection, les tolérances d'acceptation et le suivi du ROI. Il ne remplace pas les exigences des plans de vos clients : utilisez-le pour converger plus rapidement vers les bons paramètres, puis vérifiez-les par rapport à la capabilité de votre propre process (process capability).
À qui il s'adresse
Ingénieurs procédés ajustant la qualité de slitage selon les nuances et épaisseurs ; responsables de maintenance chargés de l'état de l'arbre, du faux-rond (runout) et de l'intégrité de l'empilage ; directeurs de production équilibrant la qualité des rives et la disponibilité machine ; responsables achats techniques évaluant l'outillage, les entretoises et la rentabilité du réaffûtage.
Comment l'utiliser sur une ligne en production : Confirmez d'abord la rigueur de mesure → utilisez la matrice des causes racines pour identifier le levier le plus probable avant de modifier quoi que ce soit → appliquez la plage de réglage par matériau comme point de départ, puis ajustez par petits incréments → après toute modification, lancez une bande d'essai de vérification et mesurez à nouveau.
Indicateurs clés à suivre
Hauteur de bavure en % de l'épaisseur de la bande (et/ou hauteur absolue sur spécification du client) · Tolérance de largeur et dérive (y compris l'erreur cumulée d'entretoises/empilage) · Impact sur le temps de fonctionnement / OEE (temps de réglage, changements d'outils, arrêts non planifiés) · Durée de vie de l'outillage (tonnes par réaffûtage, tonnes par jeu et mode de défaillance : usure vs micro-ébréchure).
Point de repère clé : Une amélioration des bavures qui n'est ni consignée ni vérifiée par rapport au plan ne sera pas durable dans le temps.
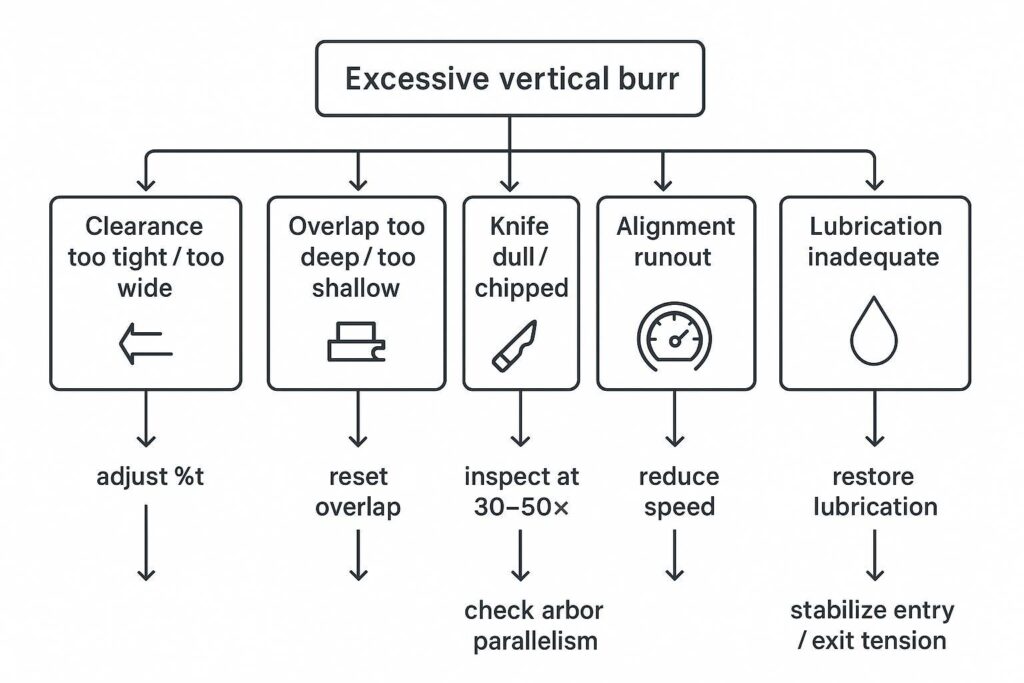
Matrice des causes racines pour la réduction des bavures de slitage
Erreurs de jeu et de chevauchement
Commencez ici car le jeu horizontal et le chevauchement vertical sont souvent les variables ayant le plus d'impact et les plus rapides à tester. Les guides industriels pratiques associent systématiquement la bavure à un jeu incorrect et à un chevauchement excessif.The Fabricator : “ Comment éviter les problèmes de refendage de bobines ” (2006)
Ce qu'il faut vérifier (dans l'ordre) :
- Jeu horizontal (%t): trop serré peut frotter/enrouler le bord ; trop large peut déchirer plutôt que cisailler. (Souvent désigné sous le nom de pourcentage de jeu des couteaux de refendage.)
- Chevauchement vertical: trop profond augmente la bavure et l'endommagement des bords ; trop peu profond peut déstabiliser la coupe. (Votre réglage du chevauchement du refendeur importe tout autant que le %t.)
- Dissymétrie de la bavure: une bavure plus prononcée sur un bord indique souvent des problèmes d'alignement ou d'empilage, et pas seulement un “ mauvais %t ”.”
Leviers correctifs :
- Réinitialiser le jeu à une plage de départ basée sur le matériau (voir Fenêtres de réglage par matériau).
- Réduire le chevauchement par petits paliers lorsque la bavure augmente avec la profondeur.
- Re-vérifier la symétrie de l'empilage et l'état des entretoises si le profil de la bavure est irrégulier d'une bande à l'autre.
For the full mechanics behind overlap-to-clearance coordination — including burnish/break ratio interpretation, material-specific penetration windows, and arbor positioning best practices — see the rotary knife overlap settings guide.
Modes de défaillance indiquant que vous n'actionnez pas le bon levier :
- La bavure diminue brièvement mais réapparaît en quelques minutes → état de l'arête du couteau ou problème de débris/chaleur.
- La bavure est correcte à basse vitesse mais se dégrade à vitesse de production → stabilité de la tension, lubrification ou alignement dynamique.
Tranchant, géométrie et revêtements des couteaux
La bavure est souvent un problème d'état du couteau masqué sous un problème de réglage.
Que vérifier :
- Augmentation du rayon d'arête (émoussement) et micro-écaillage (particulièrement sur l'AHSS/inox).
- Cohérence de la géométrie sur l'ensemble du jeu (symétrie du biseau, faux-rond de face).
- Grippage / transfert de matière sur l'inox ou l'aluminium (une cause fréquente de “ bavure soudaine ”).
Leviers correctifs :
- Déplacer l'inspection en amont dans le temps : vérifier les arêtes avant que la qualité ne se dégrade.
- Distinguer la “ bavure due à l'usure ” de la “ bavure due aux éclats ” : l'usure évolue progressivement ; les éclats provoquent des changements brusques.
- Utiliser une logique de revêtement liée au mode de défaillance (grippage vs usure abrasive).
Alignement, vitesse, lubrification et tension
Si le jeu/chevauchement est dans la plage tolérée et que les couteaux sont en bon état, l'étape suivante consiste à vérifier si “ la ligne déplace la coupe ”.”
Que vérifier :
- Alignement: parallélisme des arbres, faux-rond de face des couteaux, centrage des guides et des séparateurs.
- Vitesse: si la bavure augmente de manière non linéaire avec la vitesse, vérifier la chaleur, les vibrations et le contrôle de la bande.
- Lubrification: traiter l'application de fluide comme une variable essentielle de contrôle des bords. Pour le refendage de l'aluminium et de l'inox, des huiles synthétiques légères ou des huiles évanescentes appliquées par tampons de feutre ou buses de brumisation réduisent la friction et empêchent le transfert de matière (grippage) sur la face du couteau. Sur les aciers au carbone épais, les lubrifiants de frontière dissipent la chaleur de friction de la zone de cisaillement qui, autrement, accélérerait le ramollissement thermique de l'arête du couteau.
- Tension: une tension d'entrée/sortie instable peut déformer la bande, provoquer du flottement et endommager les bords.
Point de référence : un bulletin d'association industrielle note que la hauteur de bavure peut être minimisée en prêtant attention à la rigidité du refendeur, au jeu horizontal/vertical et à la rigueur du réaffûtage (Australian Steel Institute, Technical Bulletin TB-F2).
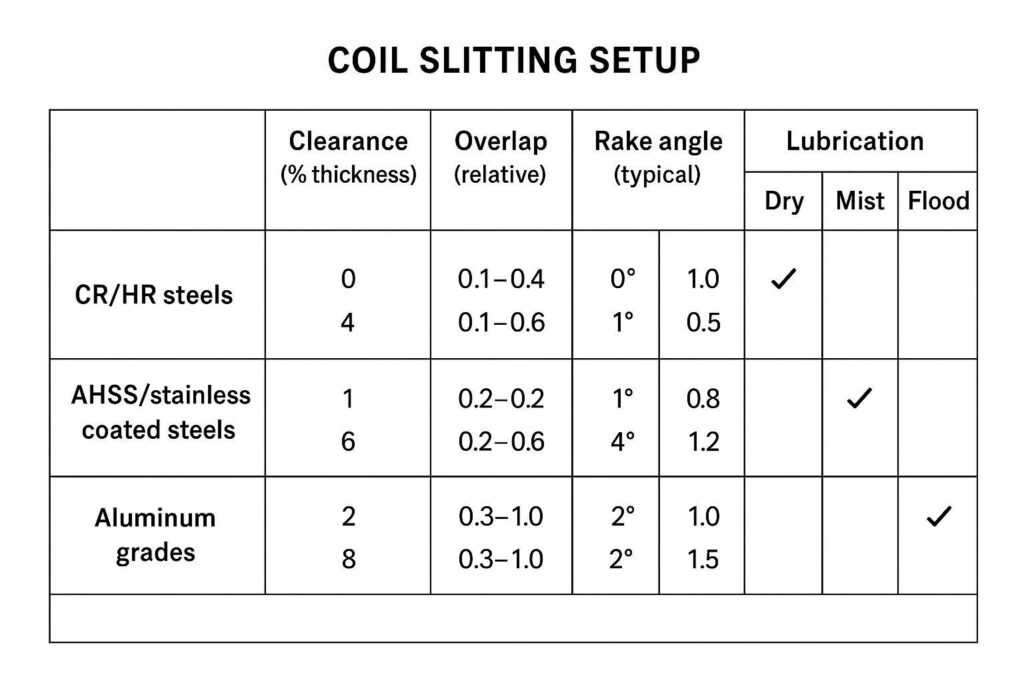
Plages de réglage par matériau
Voici les Windows de démarrage pour réduire le temps de réglage et limiter les essais et erreurs. Validez toujours ces données par rapport au plan du client, à la rigidité de votre ligne, au diamètre des couteaux et à l'état des arbres porte-lames. Si vous préférez une formulation optimisée pour le référencement : cette section est votre guide pratique de plage de réglage du refendage par matériau.
| Groupe de matériaux | Jeu horizontal (%t) | Recouvrement vertical (mm / in) | Points d'attention clés |
|---|---|---|---|
| Acier au carbone CR / HR | 8% – 12% t (Qualité moyenne : ~10% t) | +0.25 mm à +0.50 mm (+0.010″ à +0.020″) | Équilibrer le rapport coupe/rupture ; éviter un recouvrement excessif |
| AHSS / Acier inoxydable | 10% – 15% t (Haute résistance à la traction : ~12% t) | +0.10 mm à +0.30 mm (+0.004″ à +0.012″) | Prévenir le micro-écaillage ; surveiller le rayon d'arête et le grippage |
| Aluminium et alliages tendres | 5% – 8% t (Alignement précis requis) | +0.05 mm à +0.20 mm (+0.002″ à +0.008″) | Revêtements anti-grippage (DLC) ; prévenir le transfert de matière et le grippage |
Aciers CR/HR
Objectif initial : zone de cisaillement stable avec un déchirement minimal.
Les aciers au carbone standard présentent une ductilité et une résistance à la traction équilibrées, permettant un rapport traditionnel de 1/3 de cisaillement et 2/3 de rupture. Travailler avec un jeu de 8%–12% t permet d'obtenir une transition de fracture nette sans enroulement excessif des bords ni déchirement profond.
- Jeu : commencer au milieu de la plage (~10% t), puis ajuster pour minimiser les bavures.
- Recouvrement : modéré ; éviter un “ recouvrement profond par sécurité ”.”
- Vitesse : augmenter uniquement après stabilisation des bavures à vitesse basse à moyenne.
- Lubrification : utiliser une stratégie de lubrification constante pour éviter la dégradation des arêtes due à la chaleur.
Note pratique : le bulletin TB-F2 de l'ASI montre que les jeux recommandés varient selon les besoins (production générale vs bavure minimale) et souligne qu'un jeu optimal réduit les bavures.Bulletin technique TB-F2 de l'Australian Steel Institute (Cisaillement et refendage de tôles et de bandes d'acier)
Conseil de pro: Lorsque vous élargissez la plage pour augmenter le débit, documentez les modifications apportées (jeu, recouvrement, vitesse, tension). Sinon, votre prochaine production du “ même matériau ” ne sera pas réellement identique.
Aciers AHSS, inoxydables et revêtus
Objectif initial : prévenir l'écaillage et la fissuration des bords tout en contrôlant les bavures.
Les aciers AHSS à haute résistance et les aciers inoxydables écrouissables présentent des limites d'élasticité extrêmes et un faible allongement. Un jeu plus large (10%–15% t) est essentiel pour relâcher les pics de poussée latérale sur l'arête du couteau, évitant ainsi le micro-écaillage tout en s'adaptant à la rupture par cisaillement brusque caractéristique des alliages à haute résistance.
- Jeu : maintenir dans une plage contrôlée (~12% t) ; éviter les extrêmes.
- Recouvrement : modéré ; un recouvrement trop profond peut aggraver les dommages sur les arêtes.
- État des couteaux : inspecter plus fréquemment ; les micro-brèches sont critiques.
- Lubrification : à considérer comme critique — le transfert de matière et la chaleur sont des facteurs déclencheurs fréquents.
- Tension : donner la priorité à la stabilité plutôt qu'au débit maximal.
Nuances d'aluminium
Objectif initial : prévenir le transfert de matière/grippage et protéger la finition des bords.
L'aluminium et les alliages non ferreux tendres possèdent une ductilité élevée et une forte tendance à l'adhérence du matériau (grippage). Un jeu plus serré (5%–8% t) empêche la bande tendre de glisser et de se replier sur l'arête du couteau, ce qui formerait autrement d'importantes bavures d'enroulement continues.
- Jeu : généralement plus serré que pour les aciers (5%–8% t), mais uniquement lorsque l'alignement est validé.
- Recouvrement : modéré ; éviter une profondeur inutile.
- Lubrification : s'assurer que la méthode correspond à l'alliage et aux exigences de surface.
- État de surface des couteaux : surveiller le transfert de matière — de petits dépôts peuvent entraîner d'importantes variations de bavures.
Sélection et maintenance des outillages
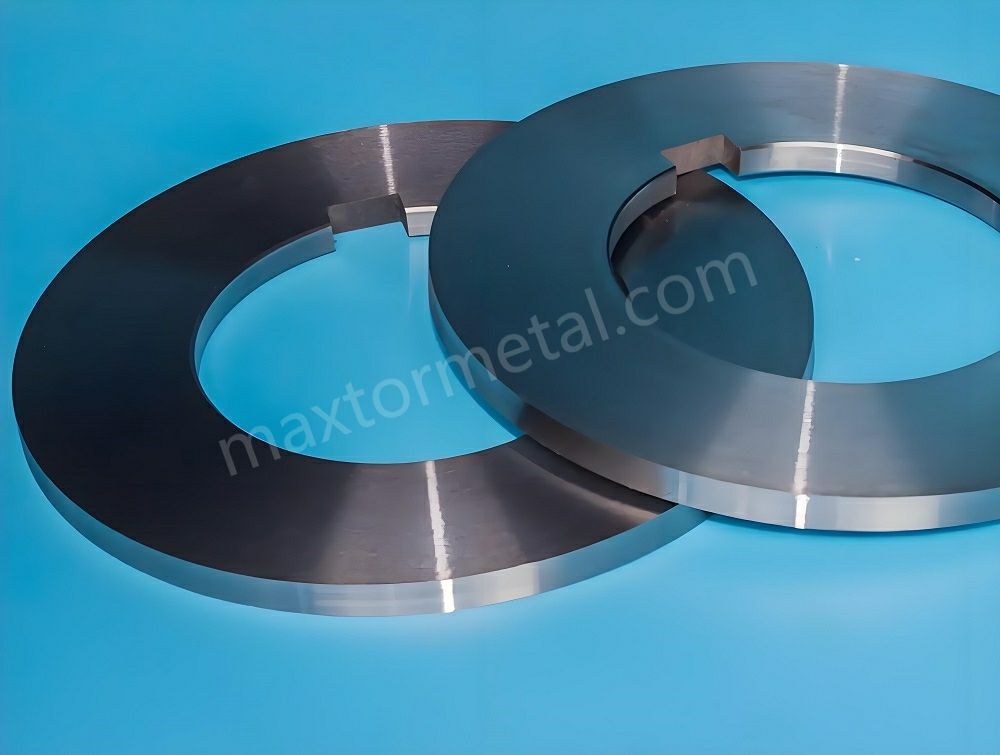
Aciers pour couteaux et revêtements de surface
La sélection de revêtements standard de Maxtor Metal suit une logique axée d'abord sur le mode de défaillance : DLC est le choix par défaut lorsque le grippage et le transfert de matière sont les risques principaux (acier inoxydable, aluminium et substrats revêtus) ; TiAlN est sélectionné lorsque l'usure abrasive et la chaleur au niveau de l'arête de coupe prédominent (traitement AHSS à grande vitesse, acier au carbone de forte épaisseur). Pour les lignes multi-matériaux, l'équipe après-vente de Maxtor Metal recommande généralement de tester un revêtement par mode de défaillance sur des jeux de couteaux distincts, puis de comparer le tonnage par rectification et l'évolution de l'état des arêtes sur 3 à 5 cycles de production avant de standardiser.
Intervalles de rectification et inspection des arêtes (30–50×)
Une norme pratique consiste à inspecter à Grossissement 30–50× selon un calendrier adapté à votre tolérance de bavure et à la sévérité du matériau.
Pour passer d'un meulage réactif (affûtage uniquement après réclamation pour bavures) à une maintenance préventive planifiée, établissez votre fréquence de réaffûtage de référence à l'aide de seuils de tonnage pratiques :
| Sévérité du matériau | Intervalle de tonnage typique (par jeu) | Points d'attention lors de l'inspection à 30–50× |
|---|---|---|
| Acier au carbone standard (CR/HR) | Toutes les 200 à 400 tonnes | Augmentation uniforme du rayon d'arête (<0.03 mm) |
| AHSS / Alliages à haute résistance | Toutes les 100 à 180 tonnes | Micro-ébréchures, usure en entaille, dégradation de l'arête |
| Acier inoxydable / Aluminium | Toutes les 120 à 250 tonnes | Collage de métal/grippage, accumulation sur la face d'appui |
Éléments à standardiser :
- Déclencheurs d'inspection: première bobine après changement, après accélération de la vitesse, et lorsque la bavure tend à augmenter.
- Critères d'arête: augmentation du rayon d'arête, micro-ébréchures, collage et usure irrégulière.
- Règle de réaffûtage: réaffûter avant que la bavure ne devienne votre “ alarme ”, et non après.
À quoi ressemble un échec :
- Vous ne réaffûtez qu'après que la bavure a dépassé la spécification du client → votre processus est réactif, non maîtrisé.
Précision des entretoises et intégrité de l'empilage
Le contrôle des entretoises et de l'empilage est un problème de tolérance de largeur et un problème de bavure.
Éléments à standardiser :
- Vérification et traçabilité des entretoises (épaisseur mesurée, historique d'usure).
- Procédure de montage de l'empilage (propreté, rigueur de serrage, orientation constante).
- Contrôles périodiques de l'erreur cumulative sur les configurations multi-couteaux.
À quoi ressemble un échec :
- Dérive de la largeur au cours d'une production, plus variabilité des bavures d'une bande à l'autre → l'intégrité de l'empilage et le faux-rond sont suspects.
Pour les spécifications de tolérance des entretoises, les objectifs de compression des anneaux racleurs en caoutchouc et un modèle de liste de contrôle de reconstruction, voir le guide des entretoises de refendage de précision et des anneaux en caoutchouc.
Alignement et contrôle de la tension

Contrôles du parallélisme et du faux-rond des arbres
Si vos arbres ne sont pas parallèles ou si le faux-rond n'est pas maîtrisé, le jeu devient “ différent à chaque angle ”.”
Contrôles pratiques :
- Mesurer le faux-rond sur les surfaces concernées (arbre, portée de la face du couteau).
- Confirmer le parallélisme sur toute la largeur utile.
- Re-contrôler après les opérations de maintenance et après toute collision d'outillage.
Pour une procédure structurée de vérification du faux-rond — couvrant la configuration du comparateur à cadran, les niveaux d'acceptation du TIR et le protocole de contrôle au bleu — voir le Plan de couteau à refendre OEM : Audit d'ajustement broche, tolérances ISO et portes TIR.
Configuration de la ligne de passe, des guides et des séparateurs
Un mauvais guidage de la bande peut ajouter des forces latérales qui modifient la coupe effective.
Points clés de la configuration :
- Guides centrés et alignés sur toute la ligne.
- Séparateurs alignés pour éviter tout contact avec les bords qui créerait une bavure secondaire.
- Confirmer que la bande n'est pas “ déviée ” vers les couteaux.
Tension d'entrée/sortie et réglages de l'enrouleur
Une instabilité de tension peut s'apparenter à un problème de couteau.
Contrôles à standardiser :
- Consignes de tension d'entrée/sortie par nuance et épaisseur.
- Procédures de changement de vitesse (rampes) n'induisant pas de flottement de la bande.
- Règles claires pour déterminer quand prioriser le contrôle des bavures par rapport au débit.
Mesure, réception et suivi du ROI
Mesure et enregistrement des bavures
Pour réduire les bavures de manière fiable, définissez la mesure comme un paramètre de processus :
- Où mesurer (emplacement sur la rive et distance par rapport au début/à la fin de la bobine)
- Fréquence d'échantillonnage (par bobine, par coupe, par changement d'outil)
- Méthode (microscope, mesure optique ou profilométrie) et formation des opérateurs
Enregistrer au minimum :
- nuance de matériau, épaisseur, revêtement
- jeu (%t) et réglage du recouvrement
- ID du jeu de couteaux, nombre de rectifications, résultats d'inspection
- vitesse de ligne, mode de lubrification, consignes de tension
- résultats de hauteur de bavure (et événements de rebut/retouche)
Plages d'acceptation et documentation
Alignez vos plages d'acceptation sur le plan du client — et non sur un savoir informel.
Pour la terminologie des plans/spécifications, ISO 13715 est la principale référence internationale pour l'indication et le dimensionnement des arêtes de forme non définie (y compris les indications de bavures/sous-coupes) sur la documentation technique. Les guides de pratiques industrielles des principales associations de la fabrication et de la sidérurgie soulignent systématiquement l'importance d'établir des tolérances claires pour l'état des rives avant les campagnes de production.
Approche pratique :
- Convertissez l'exigence du client en une plage d'acceptation mesurable (absolue ou %t).
- Incluez la désignation du côté si nécessaire (sur quel côté la bavure est acceptable).
- Conservez des enregistrements auditables : qui a mesuré, quelle méthode, quel état d'étalonnage.
Si votre équipe utilise une liste de contrôle de montage et un journal de tendance des bavures dans le cadre de ce processus, le jeu de gabarits de montage d'anneaux et d'entretoises de refendage de Maxtor Metal fournit un format prêt à l'emploi.
Modèles de ROI/TCO et établissement de la référence
La réduction des bavures est rentable lorsqu'elle réduit le coût total par tonne, et pas seulement lorsque la rive “ a un meilleur aspect ”. Établissez une référence avant de modifier quoi que ce soit :
- Coût des rebuts et des retouches imputable à la qualité des rives
- Minutes de temps d'arrêt dues aux changements d'outils et aux arrêts imprévus
- Coût des couteaux par tonne (y compris les rectifications et les commandes urgentes)
- Retours clients/demandes de remboursement liés aux bavures ou à l'état des rives
Suivez ensuite les écarts après avoir appliqué les fenêtres de réglage :
- Taux de conformité des bavures (first-pass yield)
- Tonnes par rectification et tonnes par jeu de couteaux
- Temps de réglage par changement d'outil
Si vous construisez une analyse de rentabilité (ROI) pour le matériau des couteaux parallèlement aux améliorations de la fenêtre de réglage, le guide de ROI des couteaux de refendage rotatifs fournit un modèle de coût par tonne couvrant les compromis entre PM-HSS et acier à outils pour l'AHSS, l'inox et l'aluminium.
Étude de cas : Réduction des bavures sur une ligne d'approvisionnement d'emboutissage automobile
Un site de refendage de bobines automobile de rang 1 traitant de l'AHSS de 1.5mm (DP780) présentait des bavures de rive récurrentes dépassant 12% de l'épaisseur du matériau, entraînant des taux de rejet élevés chez les clients et des micro-ébréchures fréquentes sur les couteaux.
En mettant en œuvre la fenêtre de réglage et le protocole d'inspection développés avec l'équipe de support technique de Maxtor Metal — couvrant la réinitialisation du jeu/recouvrement, la planification des inspections basée sur le grossissement optique et la discipline de vérification de la première pièce :
- Ajustement des paramètres: Réglage du jeu horizontal d'un niveau non contrôlé de 18% t à un niveau rigoureux de 11% t, et réduction du recouvrement vertical de +0.60 mm à +0.20 mm.
- Entretien des couteaux: Passage d'une rectification après défaillance à une inspection optique avec grossissement 40× toutes les 150 tonnes.
- Résultats: La hauteur moyenne des bavures est passée de 18 mm (12% t) à <0,05 mm (3,3% t), répondant aux spécifications de la norme ISO 13715. Le nombre de tonnes par rectification a augmenté de 42%, et le coût annuel des rebuts dus aux défauts de rive a été réduit de estimé à $30,000–$45,000 (sur la base des données de coût des matériaux et de taux de rebut fournies par l'usine ; anonymisées et normalisées par plage).
- Limites: Ces résultats ont été observés avec une planéité de bobine entrante stable et un faux-rond d'arbre inférieur à 0.010 mm. Les lignes présentant des roulements usés, une tension non contrôlée ou une discipline d'opérateur variable peuvent enregistrer des gains plus faibles uniquement grâce aux modifications de la plage de réglage.
FAQs:
Q: Quelle est la méthode la plus rapide pour réduire les bavures sur une ligne de slitage de bobines ?
A: Commencez par le jeu horizontal et le recouvrement vertical, puis vérifiez l'état du tranchant du couteau à un grossissement de 30 à 50×. Si la bavure varie avec la vitesse, vérifiez la stabilité de la tension et la lubrification.
Q: Par quel pourcentage de jeu (clearance) entre couteaux de slitage dois-je commencer ?
A: Utilisez une plage de départ basée sur le matériau (et non un % fixe unique). Commencez au milieu de la plage, lancez une bande d'essai de vérification, puis ajustez par petits incréments tout en consignant la hauteur de bavure.
Q: Un recouvrement vertical (vertical overlap) plus important réduit-il toujours les bavures ?
A: Non. Un recouvrement excessif peut augmenter les bavures et endommager le tranchant. Traitez le recouvrement comme une variable contrôlée et réduisez-le si la bavure augmente lorsque la profondeur augmente.
Q: Comment mesurer la hauteur de bavure de manière constante ?
A: Utilisez une méthode définie (microscope/optique/profilomètre), des points d'échantillonnage fixes et un modèle de relevé répétable. Indiquez la hauteur de bavure en % de l'épaisseur lorsque le plan le permet.
Q: Pourquoi la bavure est-elle plus importante sur un bord de coupe que sur l'autre ?
A: Ce phénomène indique souvent des problèmes d'alignement, de faux-rond (runout) ou d'empilage/d'entretoises créant un jeu inégal. Vérifiez à nouveau le parallélisme des arbres, le portage des couteaux et la précision des entretoises.
Q: À quelle fréquence les couteaux de slitage doivent-ils être inspectés et réaffûtés ?
A: Inspectez selon un calendrier lié à votre tolérance de bavure et à la sévérité du matériau, en utilisant un grossissement de 30 à 50×. Réaffûtez avant que la bavure ne devienne une condition d'alarme.
Q: Quel est le meilleur revêtement pour éviter le grippage (galling) lors du slitage de l'acier inoxydable ou de l'aluminium ?
A: Le revêtement DLC est couramment sélectionné pour réduire les risques de grippage et d'encrassement (pickup) ; vérifiez en surveillant l'incrustation de matière, l'évolution des bavures et le tonnage par affûtage selon vos conditions de lubrification et de vitesse.
Q: Comment prouver le ROI de la réduction des bavures aux équipes d'exploitation et des achats ?
A: Établissez une référence (baseline) pour les rebuts/retouches, les temps d'arrêt et le coût des couteaux par tonne, puis comparez-la à un essai contrôlé utilisant des plages de réglage fixes et une méthode de mesure rigoureuse.
Conclusion
- Résumé des priorités de diagnostic et des plages de paramètresLa priorité de diagnostic est simple : (1) jeu/recouvrement, (2) état des couteaux, puis (3) alignement/tension/lubrication. Utilisez les plages de réglage comme plages de départ, ajustez par de légères modifications et évitez les approximations simultanées sur plusieurs variables.“
- Renforcer la discipline de mesure et la vérification par rapport aux plans du clientLe contrôle des bavures n'est durable que si vous le mesurez de la même manière à chaque fois et vérifiez la conformité par rapport aux spécifications du plan client, en particulier lorsque les bords sont spécifiés à l'aide de pratiques d'indication formelles telles que ISO 13715 (comme décrit dans la section Zones de tolérance ci-dessus).ISO 13715:2017 — Page du catalogue ISO
- Prochaines étapes : essais pilotes, enregistrement des données et amélioration continueRéalisez un court essai pilote sur une nuance représentative, verrouillez les champs d'enregistrement et convertissez vos meilleurs réglages en une plage de réglage contrôlée. C'est également là que Maxtor Metal‘le support après-vente de s'intègre le plus naturellement : si vous souhaitez un deuxième avis sur votre intervalle de réaffûtage, le choix du revêtement ou la plage de jeu pour un matériau spécifique, l'équipe de support technique de Maxtor Metal peut examiner vos paramètres de réglage actuels et les résultats de l'inspection des bords — et fournir des recommandations documentées liées à votre nuance de matériau, à la vitesse de ligne et à la géométrie des couteaux. Lier les décisions d'outillage, les intervalles de réaffûtage et les zones de tolérance au même ensemble de données est le seul moyen de pérenniser les améliorations face aux changements d'opérateurs et aux variations de types de matériaux.
Auteur et réviseur technique
Jerry Chu
Spécialiste du support technique, Service après-vente | Maxtor Metal
Jerry Chu est spécialiste du support technique chez Maxtor Metal, avec plus de 10 ans d'expérience dans le dépannage du refendage de bobines sur des lignes de traitement d'acier au carbone, d'AHSS, d'acier inoxydable et d'aluminium. Son travail sur le terrain se concentre sur l'identification des causes profondes des défauts de bavure et de qualité des bords — traduisant la rigueur des plages de réglage, les protocoles d'inspection des couteaux et la planification des réaffûtages en réductions mesurables des rebuts, des retouches et des temps d'arrêt imprévus. Le cadre de diagnostic et les plages de réglage de ce manuel reflètent l'approche que Jerry applique dans le cadre des interventions de support technique après-vente de Maxtor Metal. Certifications : PMP (Project Management Professional), CMRP (Certified Maintenance & Reliability Professional).

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean