
Adquisición de cuchillas para trituradoras postventa: Control de especificaciones, plan CMM, validación MTR y verificación de ajuste funcional.
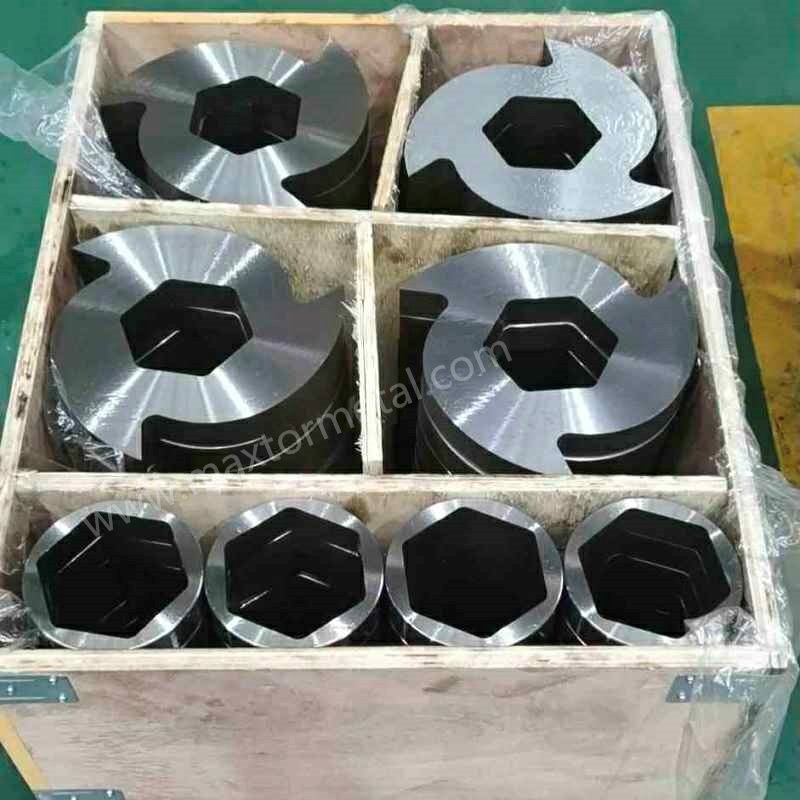
Disclosure: This guide is written by Maxtor Metal to document an audit-ready acceptance workflow. The methods and decision rules described here are supplier-agnostic and can be applied to OEM parts or any qualified aftermarket supplier. Where a Maxtor Metal page is referenced, it is used only as a geometry-family terminology reference; you may substitute any approved reference page or drawing package […]
Tolerancia del orificio central y descentramiento: optimización de ajustes ISO 286 para mitigar vibraciones en cortadoras de alta velocidad.
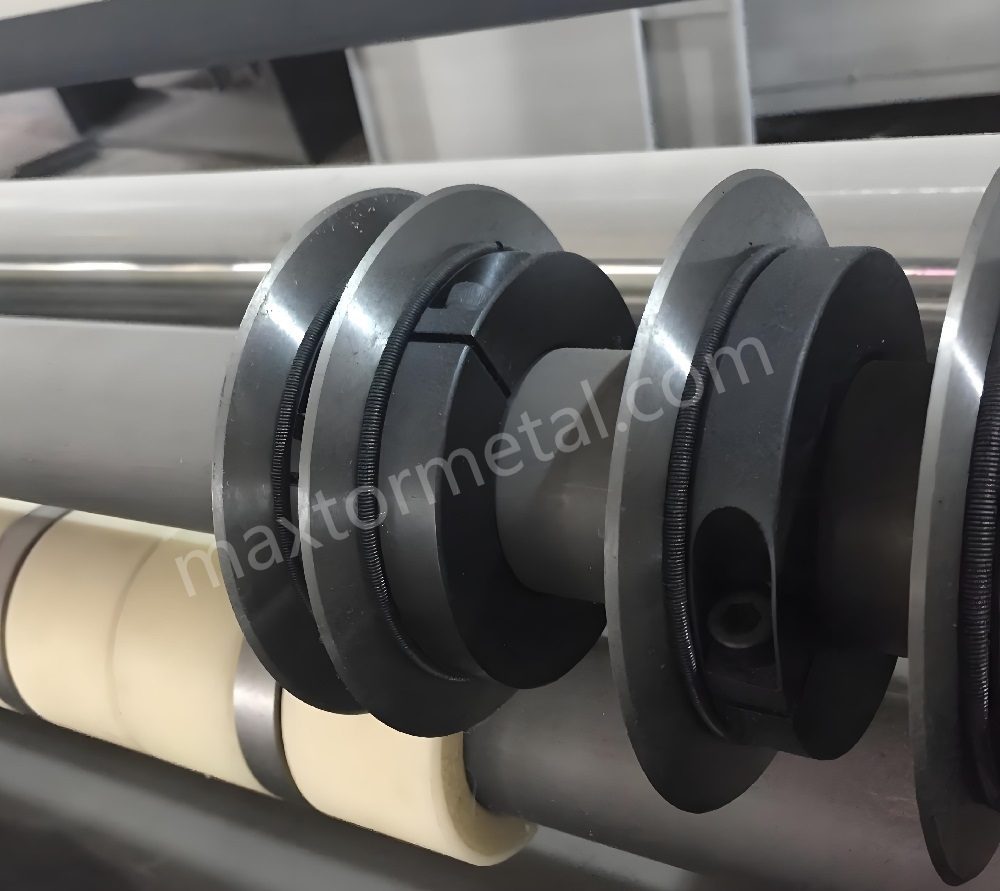
El corte a alta velocidad es implacable: si una cuchilla circular no gira correctamente, la calidad del filo se degrada incluso antes de que la hoja se desafile. En este artículo, Maxtor Metal relaciona la desviación de la tolerancia del orificio central (cómo se manifiesta el tamaño del orificio y la geometría como desviación total de la tolerancia del filo a alta velocidad) con los valores que se pueden especificar y las comprobaciones que se pueden repetir. Nota de ingeniería: Para especificaciones a nivel de cuchilla, […]
Biseles simples, dobles y compuestos para cuchillas circulares de corte: Un marco de selección y configuración basado en la rigidez
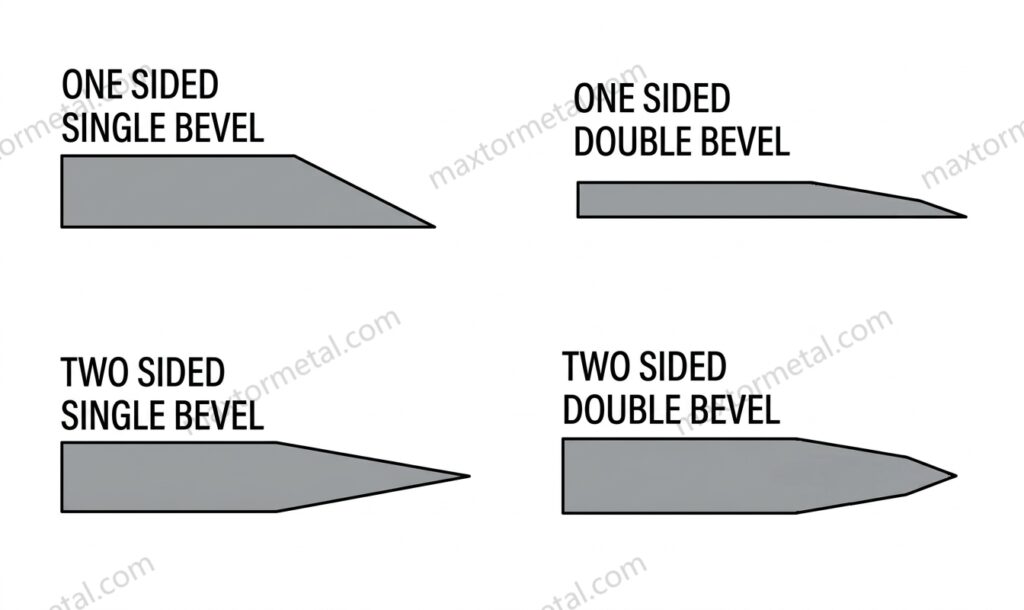
Cómo usar esta guía (alcance y supuestos): Los rangos y los pasos de solución de problemas que se describen a continuación son puntos de partida prácticos para cuchillas de corte circular en líneas de conversión típicas. Los ajustes óptimos reales dependen del diseño de su máquina (rigidez del soporte, excentricidad, pila de espaciadores), soporte de la banda y variabilidad del sustrato; siempre valide con una prueba controlada y cambie una variable a la vez. Ingeniería […]
Optimización de la profundidad de solape y holgura lateral en cuchillas circulares: Mecánica, DOE y equilibrio de Pareto para la calidad del filo y vida útil
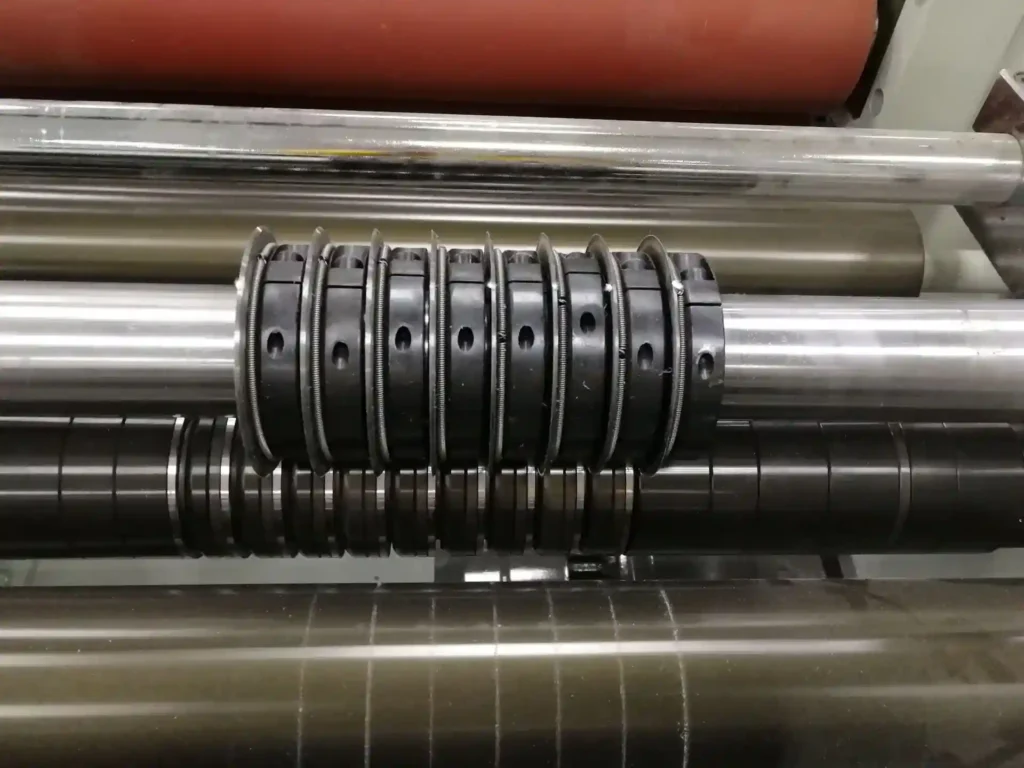
Publicado: 2026-05-28 | Última actualización: 2026-05-28 Si busca bordes más limpios, menor generación de polvo y una mayor vida útil de la cuchilla en una cortadora rebobinadora, Maxtor Metal observa el mismo patrón una y otra vez: las mejoras más rápidas suelen provenir de dos variables de configuración que realmente puede controlar: la profundidad de solape y la holgura lateral. Cuando la generación de polvo es la principal queja de calidad, especialmente en sustratos con cargas como los recubiertos […]
Descentramiento axial, TIR dinámico y calidad del borde de corte: Mecanismos, medición y mitigación en líneas de conversión de alta velocidad
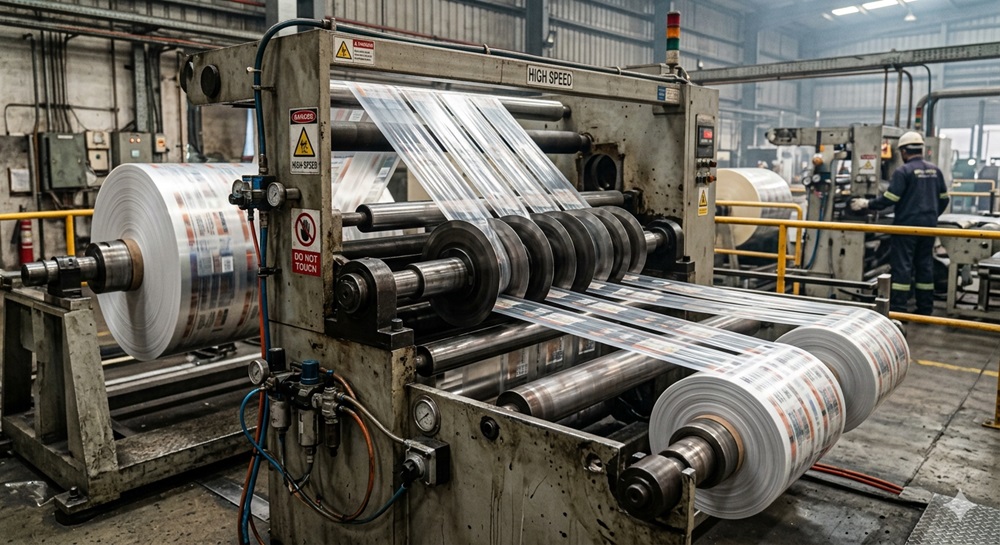
El corte longitudinal a alta velocidad es implacable: los pequeños errores geométricos se manifiestan en forma de rebabas, deshilachado y bandas inestables mucho antes de aparecer en una lista de verificación de mantenimiento. En Maxtor Metal, observamos problemas de excentricidad con mayor frecuencia cuando se exige a la línea un mayor OEE, pero el borde de corte debe mantenerse lo suficientemente limpio para los procesos posteriores de laminación, impresión o soldadura. […]
Solución de problemas de variación de ancho: Control de la tolerancia de espesor acumulada en corte multincisivo
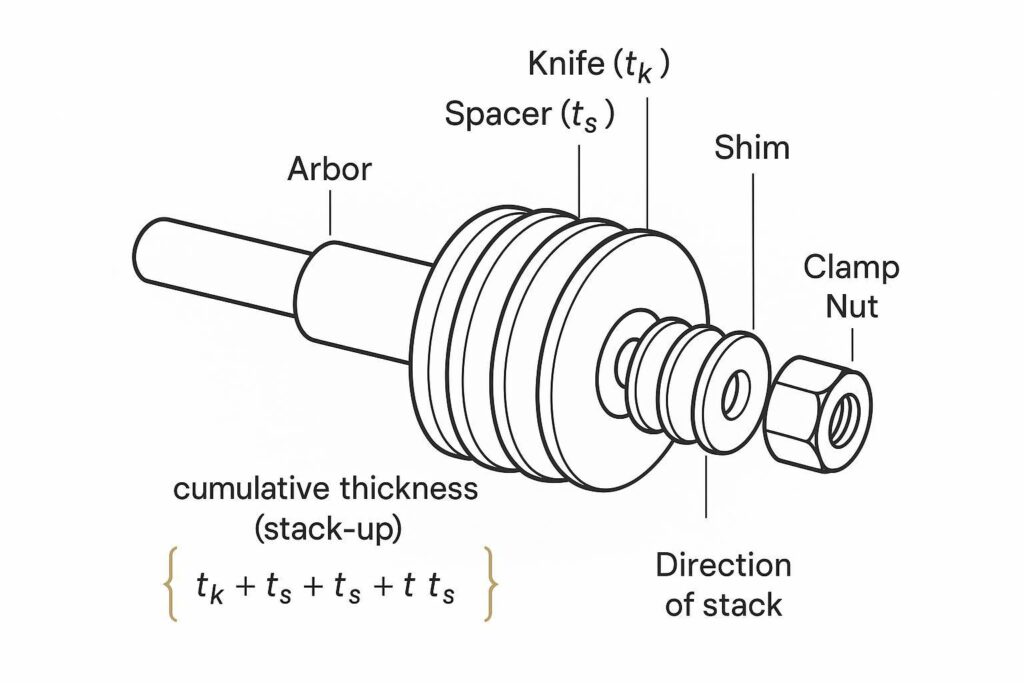
Maxtor Metal fabrica cuchillas industriales personalizadas y rectificadas de precisión para líneas de conversión y corte longitudinal. En el corte longitudinal diario, una de las formas más rápidas de perder la estabilidad del ancho de corte (y el OEE) es ignorar el efecto de los pequeños errores de espesor al apilar múltiples cuchillas, espaciadores y lainas en un solo eje. Conceptos básicos de la tolerancia de espesor acumulada: definición y términos. Espesor acumulado […]
HSS vs. Carburo: Cómo adaptar el material y la velocidad para una mayor vida útil del filo
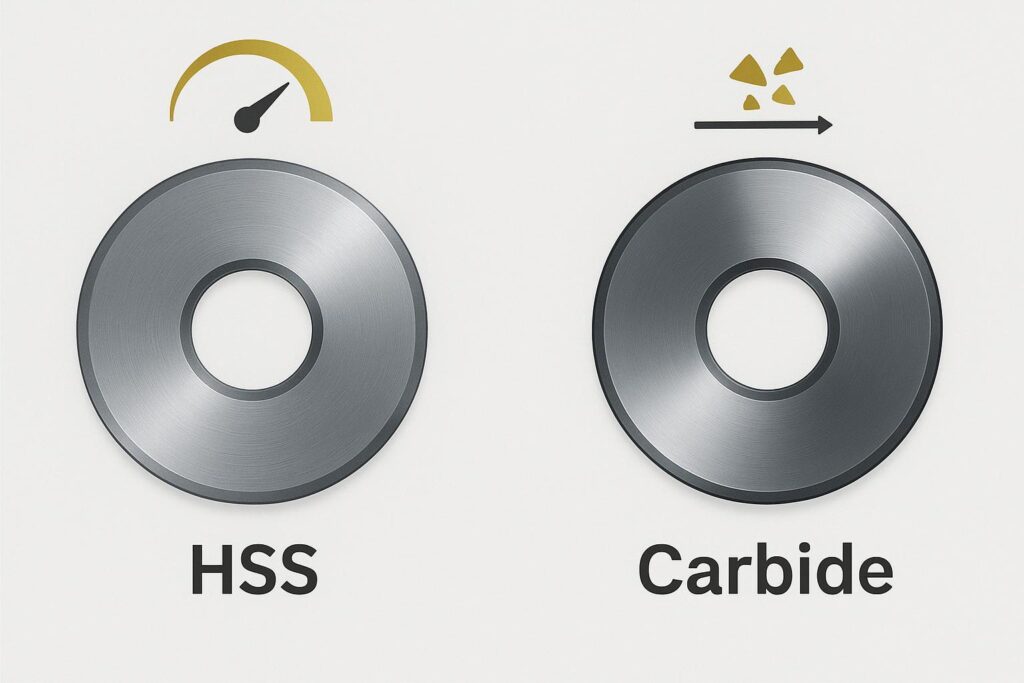
Conclusiones clave: Por qué el acero rápido (HSS) frente al carburo influye en la vida útil del filo, la eficiencia general de los equipos (OEE) y el coste total de propiedad (TCO). La vida útil del filo determina la frecuencia con la que se cambian las cuchillas, la estabilidad del filo de corte y la cantidad de desperdicio que se genera antes de que se note la desviación del corte. En las líneas de conversión, esto se traduce en tres métricas de negocio: Variables clave para registrar antes de […]
Cuchillas circulares inferiores: Cómo emparejarlas con cuchillas superiores para cortes sin rebabas

Última actualización: 12/05/2026 Nota: Verifique siempre la geometría de la cuchilla, la superposición/presión y los procedimientos de seguridad con el manual de la cortadora y el diseño del soporte del fabricante. Los rangos que se muestran a continuación son puntos de partida y deben validarse en su línea a baja velocidad antes de iniciar la producción. Fundamentos del corte por cizallamiento El corte por cizallamiento es un “corte de tijera” controlado entre una cuchilla superior y una inferior. […]
Informe de longevidad de cuchillas circulares de carburo para corte de electrodos
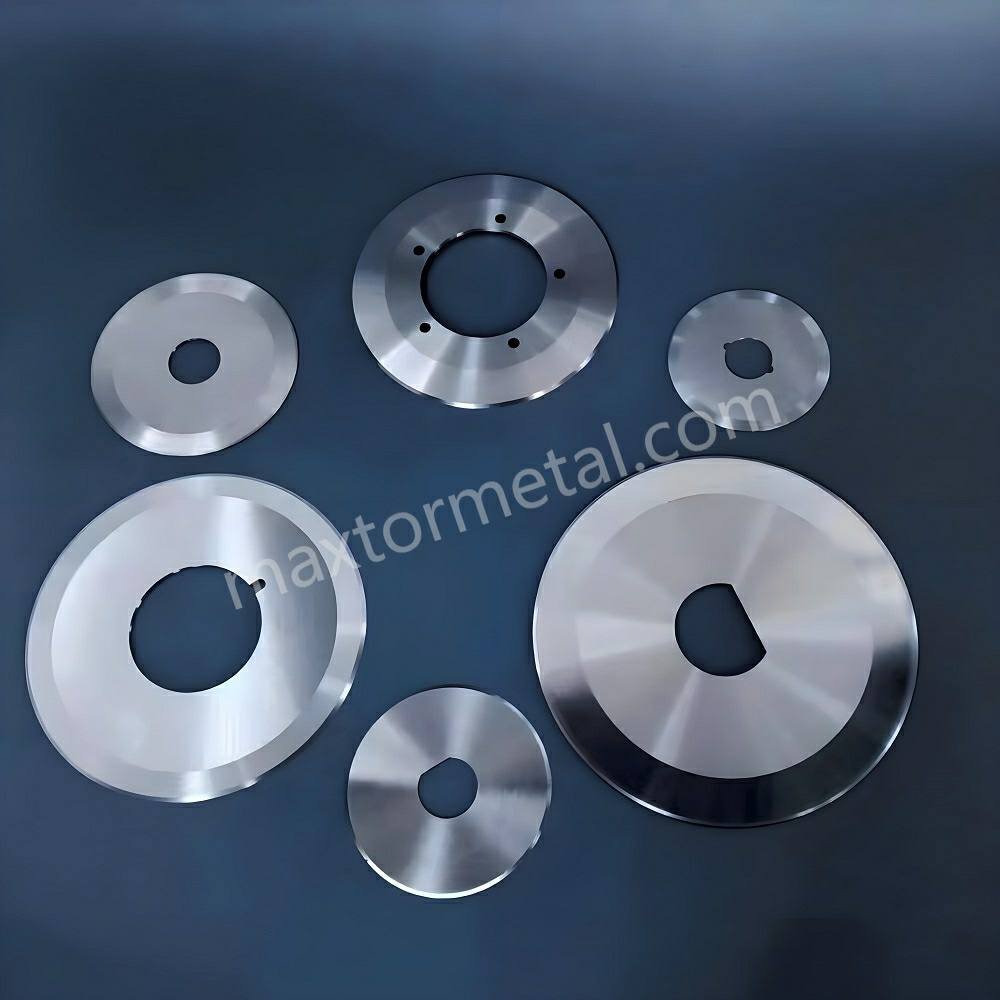
Alcance y limitaciones (lea primero): Este informe proporciona orientación práctica sobre medición y control de procesos para el corte de electrodos y separadores de iones de litio. Los valores objetivo, la configuración y la frecuencia de inspección dependen del diseño de su equipo (arquitectura de corte/ranurado), el sistema de materiales (Cu/Al, recubrimiento, tipo de separador), la velocidad de la línea y la capacidad de medición. Valide cualquier cambio mediante ensayos controlados en su línea y siga sus instrucciones.
Cómo los espaciadores de corte (slitter spacers) controlan las rebabas y la precisión del ancho
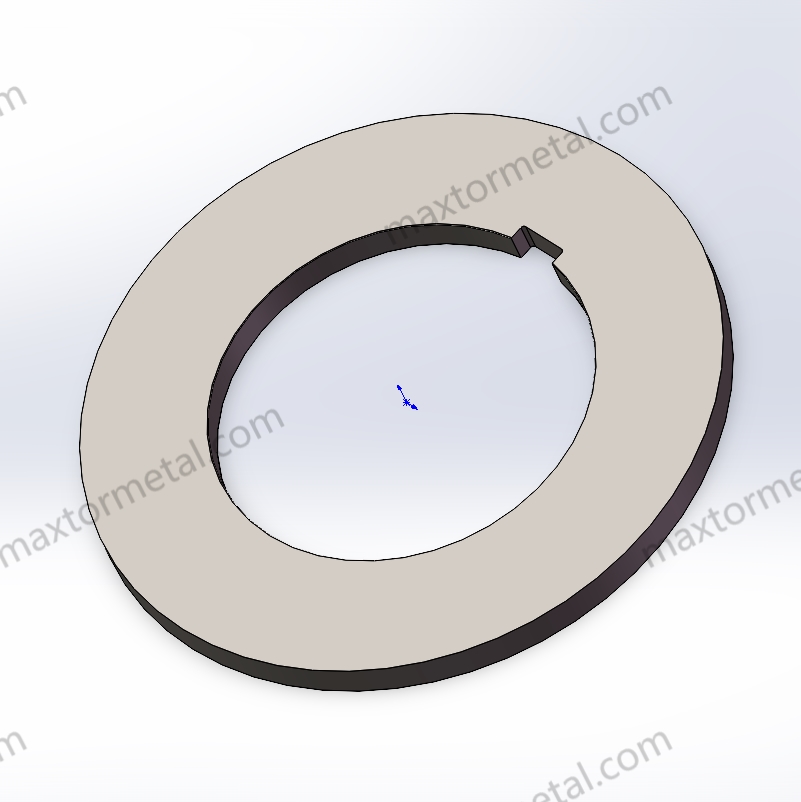
Conclusiones clave: Las rebabas no son solo un defecto estético. En películas, láminas, textiles y bobinas recubiertas, un borde áspero puede provocar roturas, arrugas, bobinado deficiente y quejas de los clientes en las etapas posteriores del proceso. En metales, las rebabas pueden causar lesiones por manipulación, problemas de ajuste y desgaste prematuro en el conformado posterior. La variación del ancho de corte es igualmente costosa. Si no puede mantener el ancho […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean