
Projeto de faca circular OEM: Auditoria de ajuste ao eixo, tolerâncias ISO e portas TIR

Uma linha de corte longitudinal pode ter um excelente aço de faca e ainda assim sofrer com rebarbas, desvio de largura e lascamento prematuro se a interface furo-eixo for mal especificada ou verificada de forma inconsistente. Este checklist destina-se a ser usado como uma auditoria de engenharia: você pega o desenho técnico de uma faca slitter OEM, compara-o com a realidade do fuso/eixo e registra as etapas de aprovação/reprovação antes de […]
Aquisição de facas para trituradores aftermarket: Controle de especificações, plano CMM, validação MTR e verificação de ajuste funcional.
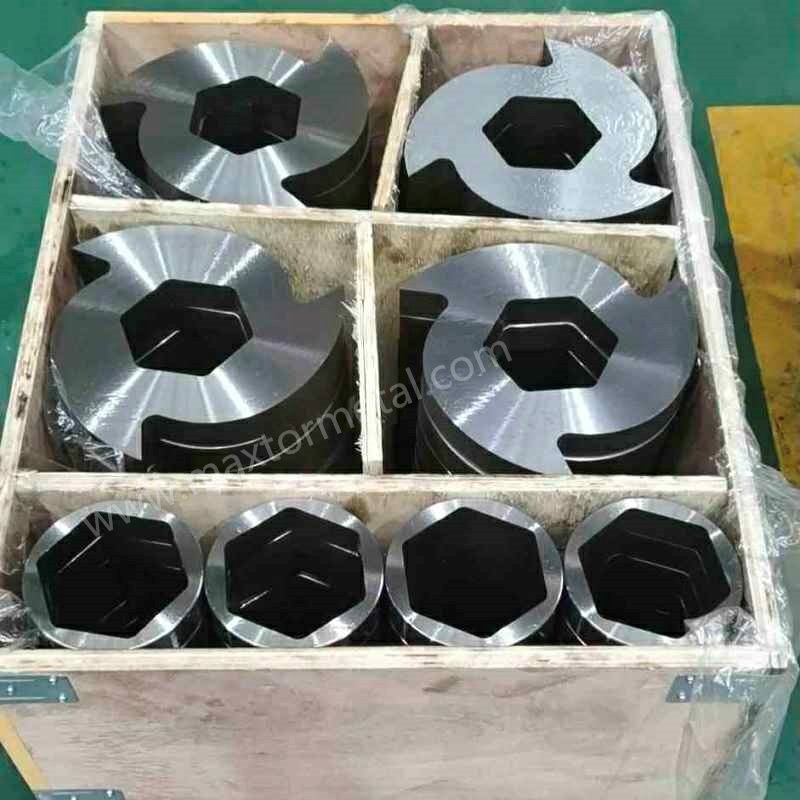
Divulgação: Este guia foi escrito pela Maxtor Metal para documentar um fluxo de trabalho de aceitação pronto para auditoria. Os métodos e regras de decisão descritos aqui são independentes de fornecedor e podem ser aplicados a peças OEM ou a qualquer fornecedor de pós-venda qualificado. Onde uma página da Maxtor Metal é referenciada, ela é usada apenas como uma referência de terminologia de família de geometria; você pode substituir por qualquer página de referência aprovada ou pacote de desenhos […]
Tolerância do furo central e batimento: otimização dos ajustes ISO 286 para mitigar vibrações em cortadoras de alta velocidade.
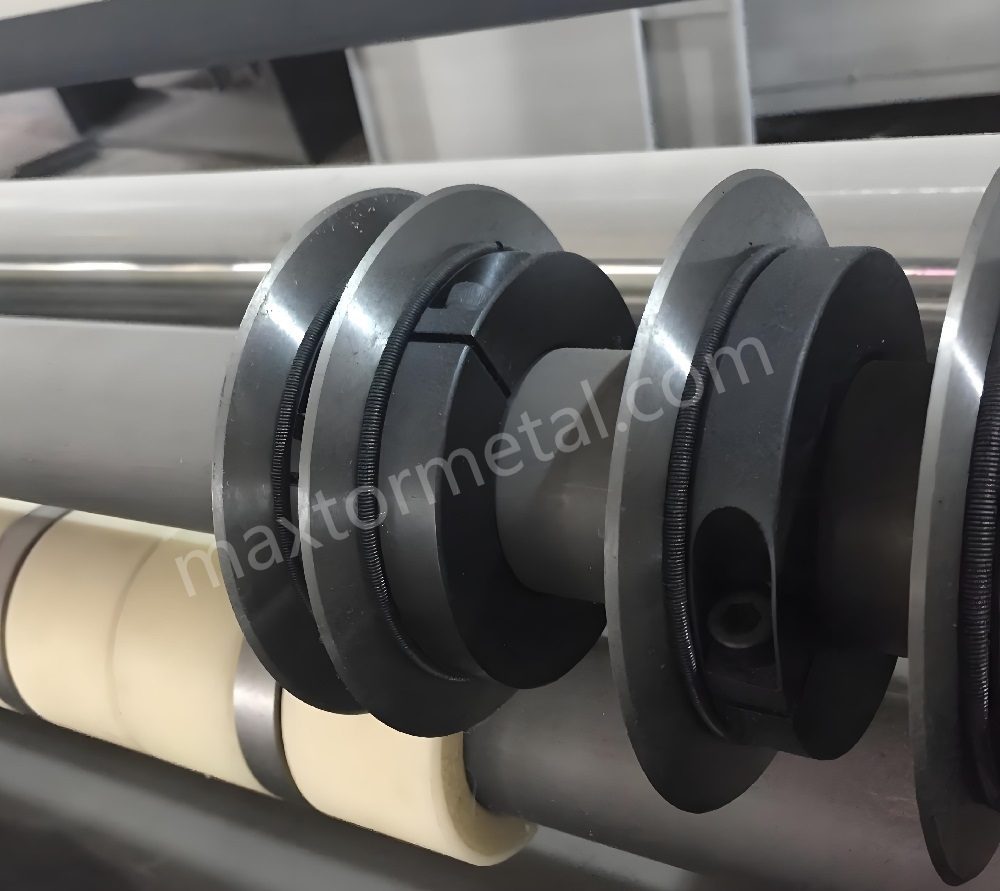
O corte longitudinal de alta velocidade é implacável: se uma faca circular não girar perfeitamente alinhada, a qualidade da borda cortada se degrada antes mesmo de a lâmina ficar “cega”. Neste artigo, a Maxtor Metal correlaciona a excentricidade da tolerância do furo central (como o tamanho + geometria do furo se manifestam como TIR da borda em velocidade) com os números que você pode especificar — e as verificações que pode repetir. Nota de Engenharia: Para especificações ao nível da faca, […]
Biséis simples, duplos e compostos para facas circulares slitter: Um modelo de seleção e configuração baseado na rigidez do material
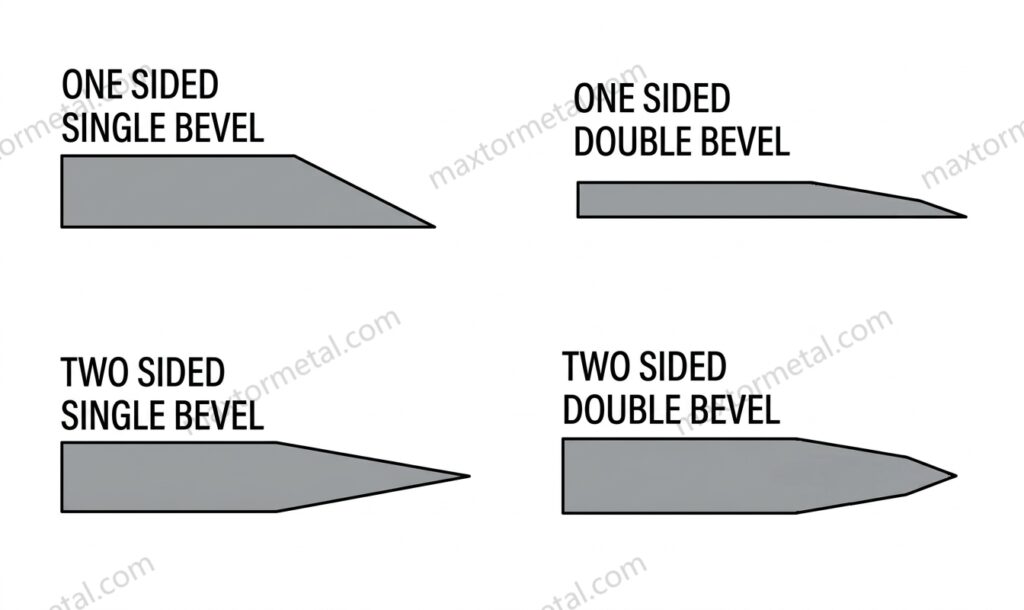
Como usar este guia (escopo e premissas): Os intervalos e etapas de solução de problemas abaixo são pontos de partida práticos para facas circulares de corte longitudinal em linhas de conversão típicas. As configurações ideais reais dependem do projeto da sua máquina (rigidez do suporte, excentricidade, conjunto de espaçadores), suporte da banda e variabilidade do substrato — sempre valide com um teste controlado e altere uma variável de cada vez. Engenharia […]
Otimização da profundidade de sobreposição e folga lateral em facas circulares: Mecânica, DOE e trade-offs de Pareto para qualidade do fio e vida útil
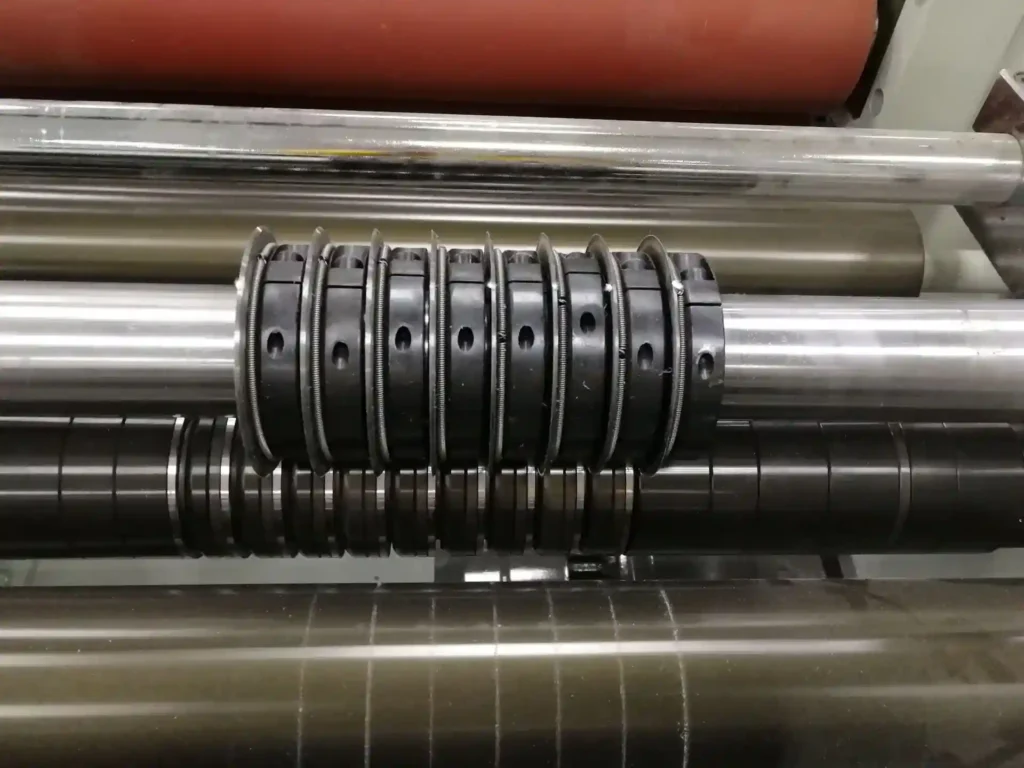
Publicado: 2026-05-28 | Última atualização: 2026-05-28 Se você busca bordas mais limpas, menor formação de poeira e maior vida útil das lâminas em uma cortadeira/rebobinadeira, a Maxtor Metal observa o mesmo padrão repetidamente: os ganhos mais rápidos geralmente vêm de duas variáveis de ajuste que você pode realmente controlar — a profundidade de trespasse e a folga lateral. Quando a formação de poeira é a principal reclamação de qualidade — especialmente em substratos com carga, como os revestidos […]
Batimento axial, TIR dinâmico e qualidade do bordo de corte: Mecanismos, medição e mitigação para linhas de conversão de alta velocidade
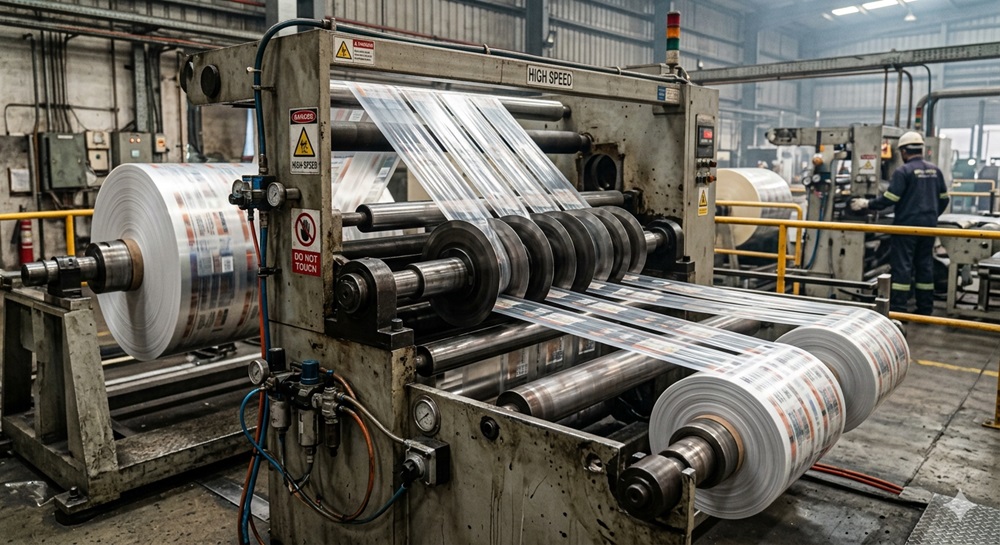
O corte longitudinal de alta velocidade é implacável: pequenos erros geométricos se manifestam como rebarbas, irregularidades e faixas instáveis muito antes de aparecerem em uma lista de verificação de manutenção. Na Maxtor Metal, observamos problemas de excentricidade com mais frequência quando uma linha é submetida a requisitos de OEE mais altos, mas a borda do corte precisa permanecer limpa o suficiente para laminação, impressão ou soldagem subsequentes. […]
Resolução de problemas de variação de largura: Controlando a tolerância de espessura cumulativa no corte multilâminas
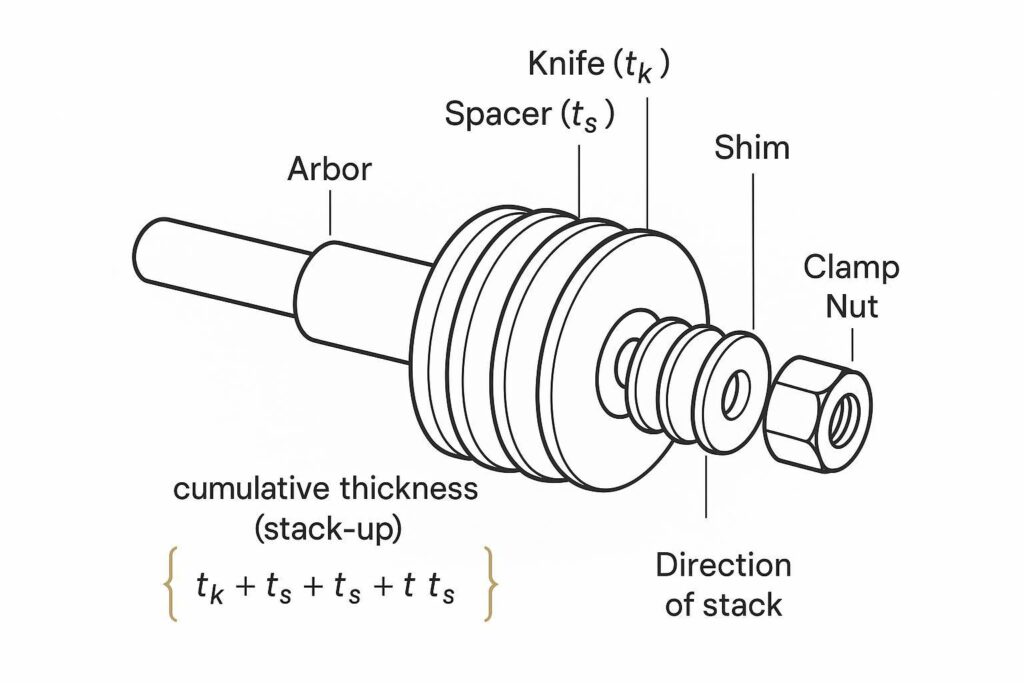
A Maxtor Metal fabrica facas industriais personalizadas e retificadas com precisão para linhas de conversão e corte longitudinal. No corte longitudinal do dia a dia, uma das maneiras mais rápidas de perder a estabilidade da largura do corte (e a OEE) é ignorar o impacto de pequenos erros de espessura quando se empilham muitas facas, espaçadores e calços em um mesmo eixo. Noções básicas de tolerância cumulativa de espessura Definição e termos Tolerância cumulativa de espessura […]
HSS vs. Metal Duro: Combinando material e velocidade para maior durabilidade do fio
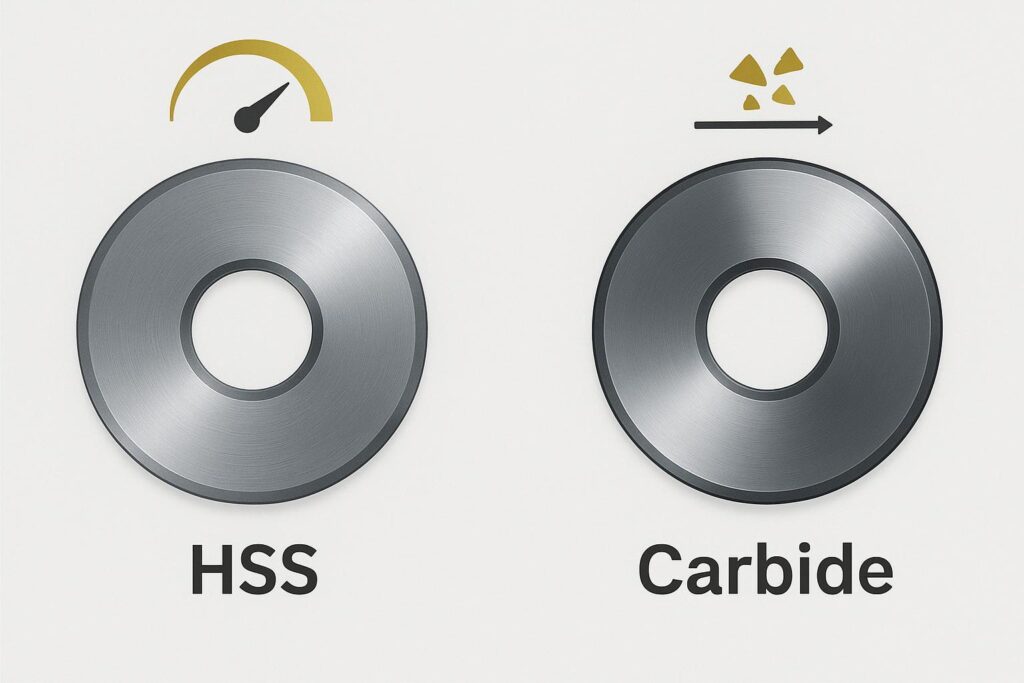
Principais conclusões: Por que o aço rápido (HSS) versus o metal duro impacta a vida útil da lâmina, a OEE e o custo total de propriedade (TCO)? A vida útil da lâmina determina a frequência de trocas de lâminas, a estabilidade da borda de corte e a quantidade de sucata gerada antes que alguém perceba o desvio do corte. Em linhas de conversão, isso se traduz em três métricas de negócios: Variáveis-chave para registrar antes […]
Facas circulares inferiores: Como emparelhar com facas superiores para cortes sem rebarbas

Última atualização: 12/05/2026 Nota: Sempre verifique a geometria da lâmina, a sobreposição/pressão e os procedimentos de segurança em relação ao manual da sua cortadora e ao projeto do suporte do fabricante original. Os intervalos abaixo são pontos de partida e devem ser validados em sua linha em baixa velocidade antes de iniciar a produção. Fundamentos do corte por cisalhamento O corte por cisalhamento é um “corte de tesoura” controlado entre uma lâmina superior e uma lâmina inferior. […]
Relatório de longevidade de facas circulares de metal duro para corte de eletrodos
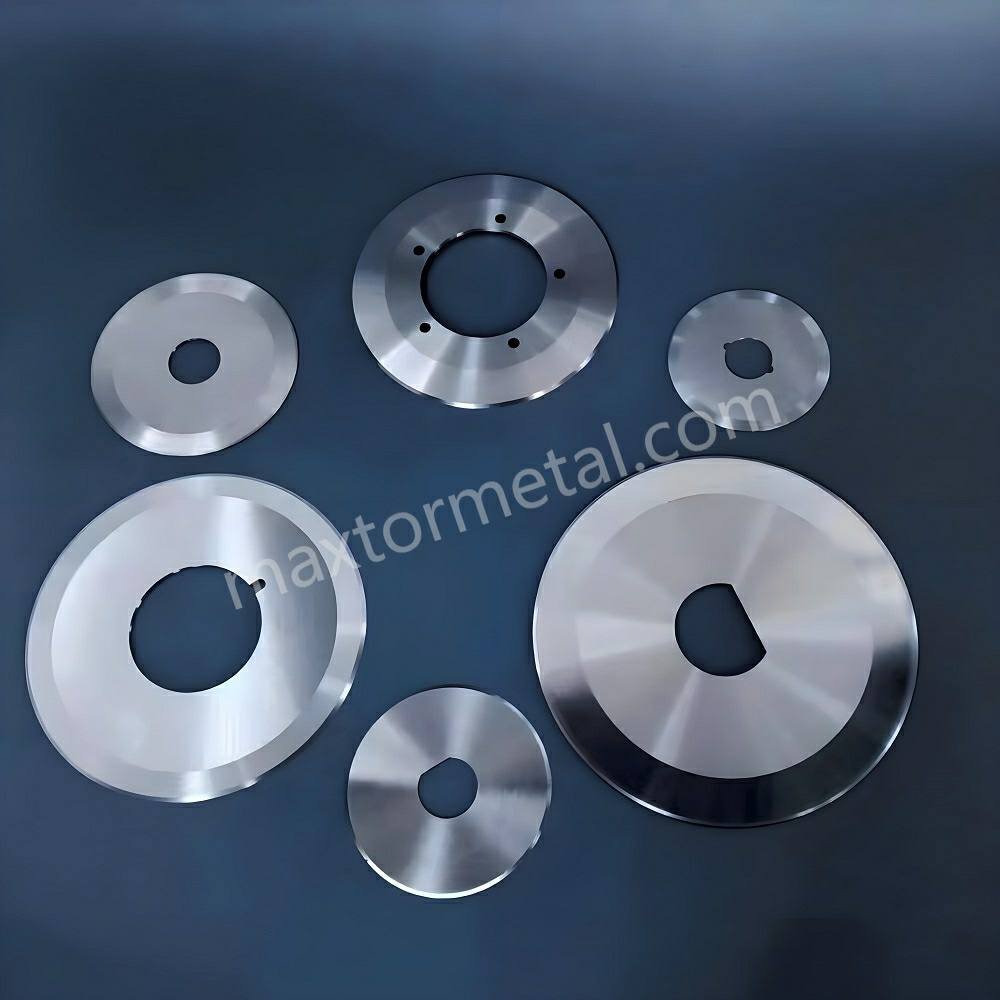
Escopo e limitações (leia primeiro): Este relatório fornece orientações práticas de medição e controle de processo para o corte de eletrodos e separadores de íon-lítio. Os valores-alvo, as configurações e a frequência de inspeção dependem do projeto do seu equipamento (arquitetura de corte por cisalhamento/marcação), do sistema de materiais (Cu/Al, revestimento, tipo de separador), da velocidade da linha e da capacidade de medição. Valide quaisquer alterações por meio de testes controlados em sua linha e siga suas recomendações.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean