
OEM-Kreismesser-Bauplan: Spindelpassungs-Audit, ISO-Toleranzen & TIR-Grenzwerte

A slitting line can have excellent knife steel and still struggle with burrs, width drift, and premature chipping if the bore–arbor interface is poorly specified or inconsistently verified. This checklist is meant to be used as an engineering audit: you take an OEM slitter knife blueprint, compare it against the spindle/arbor reality, and log pass/fail gates before […]
Beschaffung von Ersatzmessern für Zerkleinerer: Spezifikationskontrolle, CMM-Plan, MTR-Validierung und Überprüfung der funktionalen Passung.
Disclosure: This guide is written by Maxtor Metal to document an audit-ready acceptance workflow. The methods and decision rules described here are supplier-agnostic and can be applied to OEM parts or any qualified aftermarket supplier. Where a Maxtor Metal page is referenced, it is used only as a geometry-family terminology reference; you may substitute any approved reference page or drawing package […]
Zentrierbohrungstoleranz und Rundlauffehler: Optimierung von ISO 286-Passungen zur Minderung von Vibrationen bei Hochgeschwindigkeits-Längsschneidemaschinen.
Das Hochgeschwindigkeitsschneiden verzeiht keine Fehler: Wenn ein Kreismesser nicht absolut rund läuft, verschlechtert sich die Qualität der Schnittkante, noch bevor das Messer überhaupt “stumpf” ist. In diesem Artikel setzt Maxtor Metal die Toleranz des Rundlaufs der Zentralbohrung (wie sich Bohrungsgröße + Geometrie bei hoher Geschwindigkeit als Gesamtrundlaufabweichung (TIR) an der Schneide zeigen) in Beziehung zu den Werten, die Sie spezifizieren können – und den Prüfungen, die Sie wiederholen können. Technischer Hinweis: Für Spezifikationen auf Messerebene […]
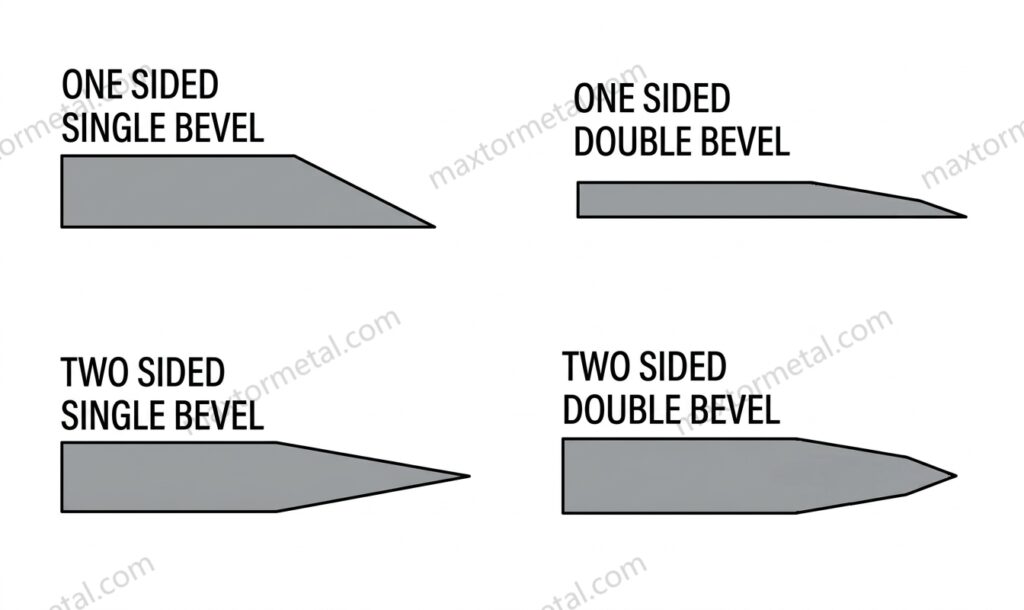
Einseitige, zweiseitige und kombinierte Fasen für Kreismesser: Ein steifigkeitsorientierter Auswahl- und Einrichtungsleitfaden
Verwendung dieses Leitfadens (Umfang & Annahmen): Die folgenden Bereiche und Schritte zur Fehlerbehebung sind praktische Ausgangspunkte für Kreismesser in typischen Converting-Anlagen. Die tatsächlichen optimalen Einstellungen hängen von Ihrer Maschinenkonstruktion (Haltersteifigkeit, Rundlauf, Zwischenring-Satz), der Bahnführung und der Substratvariabilität ab – validieren Sie Änderungen immer durch einen kontrollierten Versuch und ändern Sie jeweils nur eine Variable. Technischer […]
Optimierung von Überlappungstiefe und Seitenspiel bei Kreismessern: Mechanik, DOE und Pareto-Kompromisse für Kantenqualität und Messerstandzeit
Veröffentlicht: 28.05.2026 | Zuletzt aktualisiert: 28.05.2026 Wenn Sie sauberere Schnittkanten, weniger Staubbildung und eine längere Messerstandzeit an einem Rollenschneider/Umroller anstreben, sieht Maxtor Metal immer wieder dasselbe Muster: Die schnellsten Erfolge lassen sich oft durch zwei tatsächlich kontrollierbare Einstellvariablen erzielen – die Überlappungstiefe und das Seitenspiel. Wenn Staubbildung die Hauptursache für Qualitätsreklamationen ist – insbesondere bei gefüllten Substraten wie beschichteten […]
Axiallaufabweichung, dynamischer TIR und Schnittkantenqualität: Mechanismen, Messung und Minimierung für Hochgeschwindigkeits-Converting-Anlagen
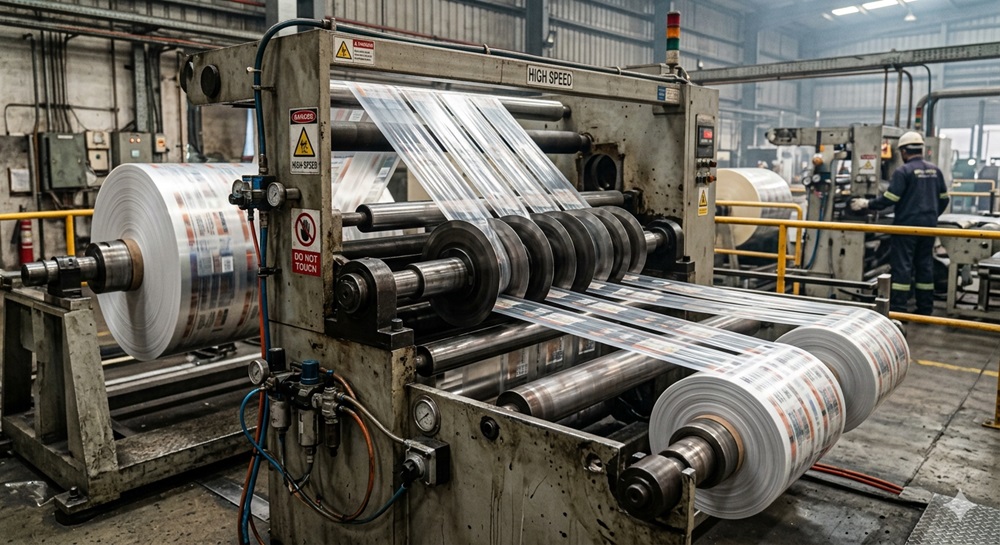
Das Hochgeschwindigkeits-Längsschneiden verzeiht keine Fehler: Kleine Geometriefehler äußern sich in Form von Graten, Ausfransungen und instabilem Bahnlauf, lange bevor sie auf einer Wartungs-Checkliste auftauchen. Bei Maxtor Metal sehen wir Rundlaufprobleme am häufigsten, wenn eine Anlage auf eine höhere OEE getrimmt wird, die Schnittkante jedoch sauber genug für das nachfolgende Kaschieren, Bedrucken oder Schweißen bleiben muss. […]
Fehlerbehebung bei Schnittbreitenabweichungen: Kontrolle der kumulierten Dickentoleranz beim Mehrbänderschneiden
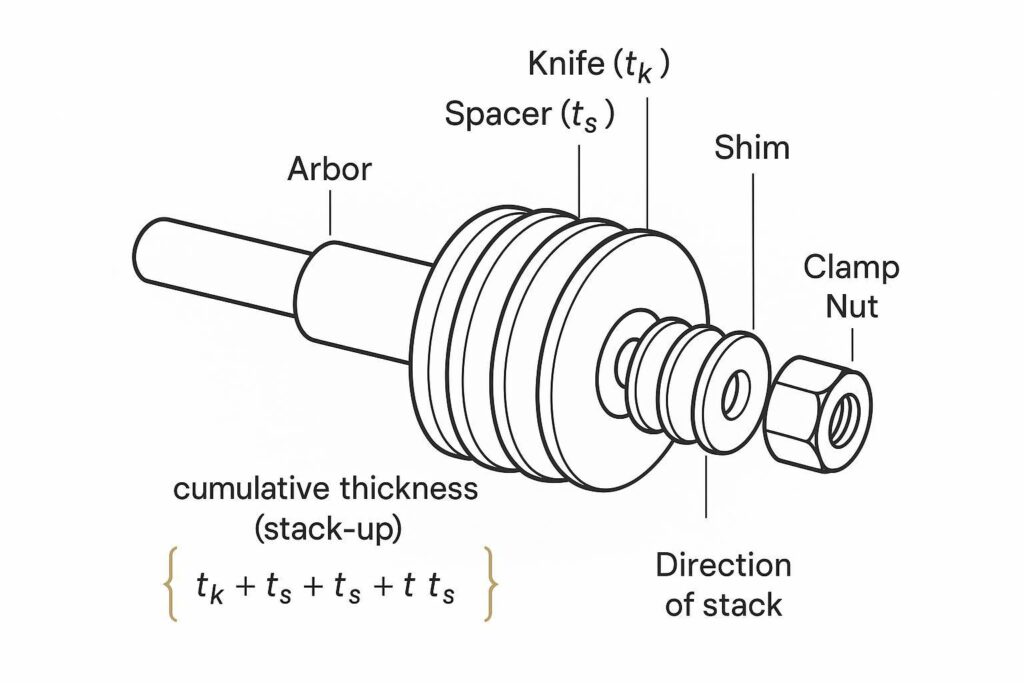
Maxtor Metal fertigt maßgeschneiderte, präzisionsgeschliffene Industriemesser für Converting- und Längsschneideanlagen. Im täglichen Schneidbetrieb ist das Ignorieren der Auswirkungen minimaler Dickentoleranzen beim Bestücken einer Messerwelle mit zahlreichen Messern, Zwischenringen und Passscheiben einer der schnellsten Wege, um die Schnittbreitenstabilität (und damit die OEE) zu verlieren. Grundlagen der kumulierten Dickentoleranz Definition und Begriffe Kumulierte Dicke […]
HSS vs. Hartmetall: Material und Geschwindigkeit für längere Standzeiten optimal abstimmen
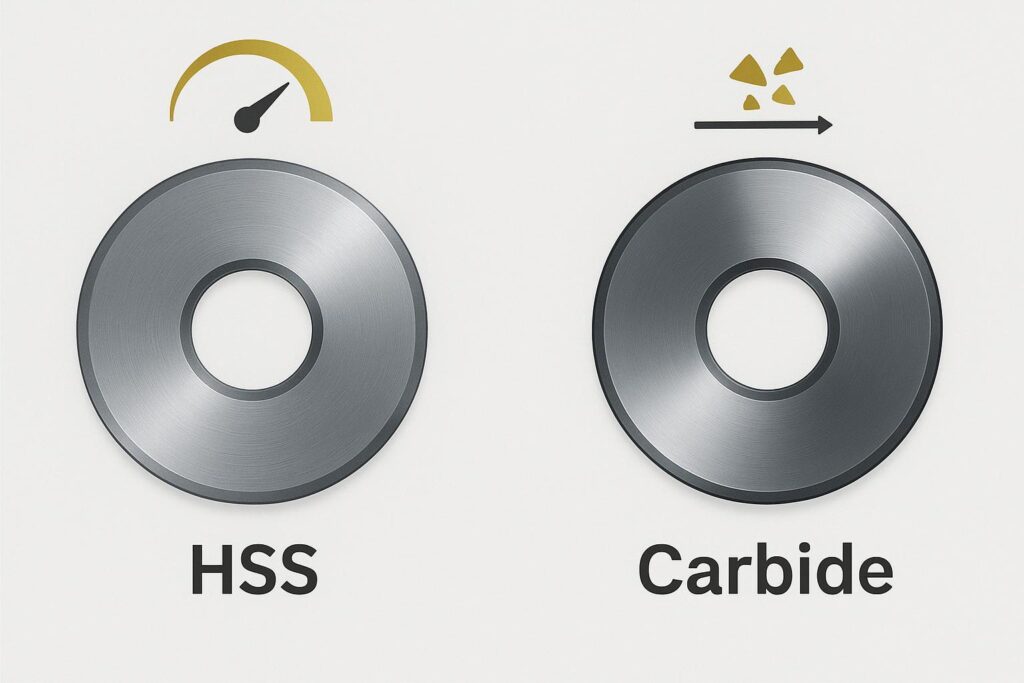
Wichtigste Erkenntnisse: Warum HSS vs. Hartmetall die Standzeit, OEE und TCO beeinflusst. Die Standzeit bestimmt, wie oft Sie die Produktion stoppen müssen, um Messer zu wechseln, wie stabil Ihre Schnittkante bleibt und wie viel Ausschuss Sie produzieren, bevor jemand bemerkt, dass der Schnitt driftet. In Converting-Anlagen schlägt sich dies in drei betriebswirtschaftlichen Kennzahlen nieder: Wichtige Variablen, die vor […] zu protokollieren sind.
Untermesser: Die perfekte Paarung mit Obermessern für gratfreien Schnitt

Letzte Aktualisierung: 2026-05-12 Hinweis: Überprüfen Sie Messergeometrie, Überlappung/Druck und Sicherheitsverfahren immer anhand Ihres OEM-Schneidmaschinenhandbuchs und der Halterkonstruktion. Die unten angegebenen Bereiche sind Ausgangswerte und müssen auf Ihrer Anlage bei niedriger Geschwindigkeit validiert werden, bevor Sie die Produktion starten. Grundlagen des Scherschnitts: Der Scherschnitt ist ein kontrollierter “Scherenschnitt” zwischen einem Obermesser und einem Untermesser. […]
Langlebigkeitsbericht für Hartmetall-Rundmesser beim Elektrodenschneiden
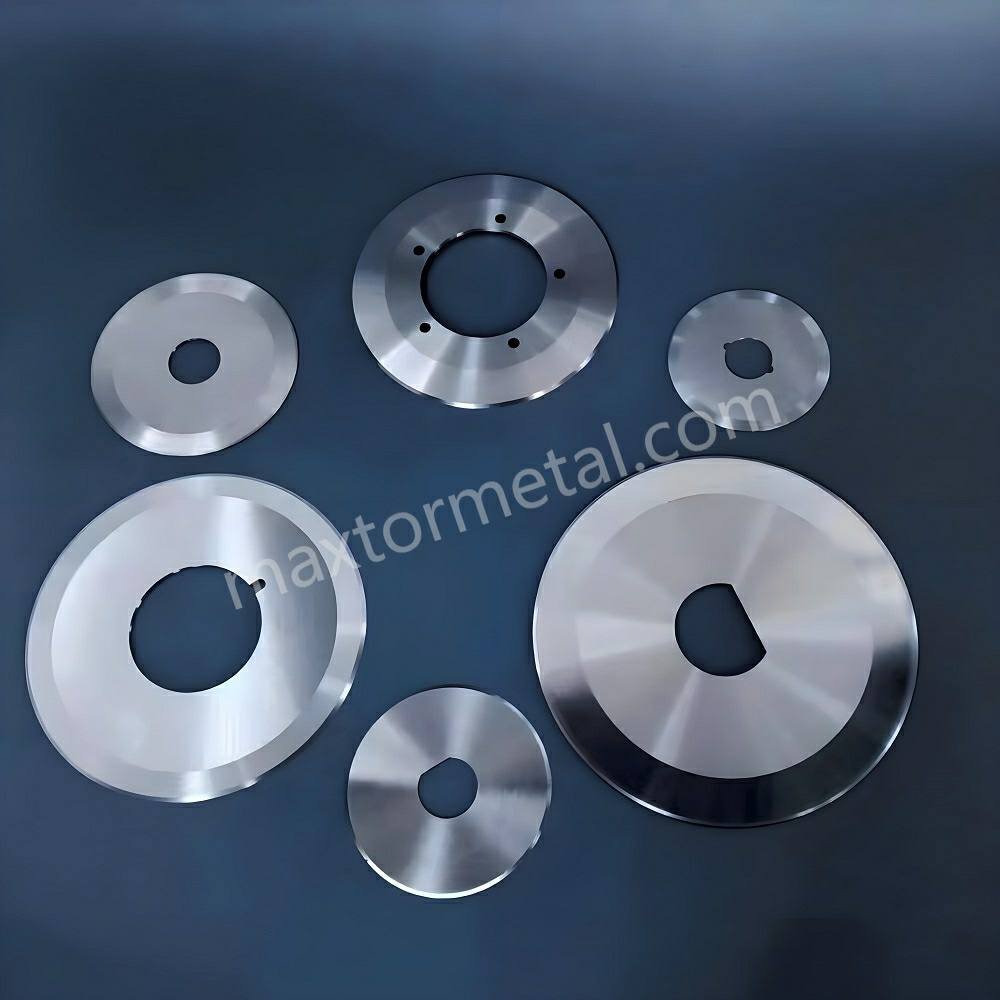
Umfang & Einschränkungen (zuerst lesen): Dieser Bericht bietet praktische Anleitungen zur Messung und Prozesskontrolle für das Schneiden von Li-Ionen-Elektroden und Separatoren. Zielwerte, Einstellungen und Inspektionsintervalle hängen von Ihrer Anlagenkonstruktion (Scher-/Quetsch-Schneidarchitektur), dem Materialsystem (Cu/Al, Beschichtung, Separatortyp), der Bahngeschwindigkeit und der Messfähigkeit ab. Validieren Sie alle Änderungen durch kontrollierte Versuche auf Ihrer Anlage und befolgen Sie Ihre […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean