
Risoluzione dei problemi di variazione della larghezza: controllo della tolleranza di spessore cumulativa nel taglio multilama
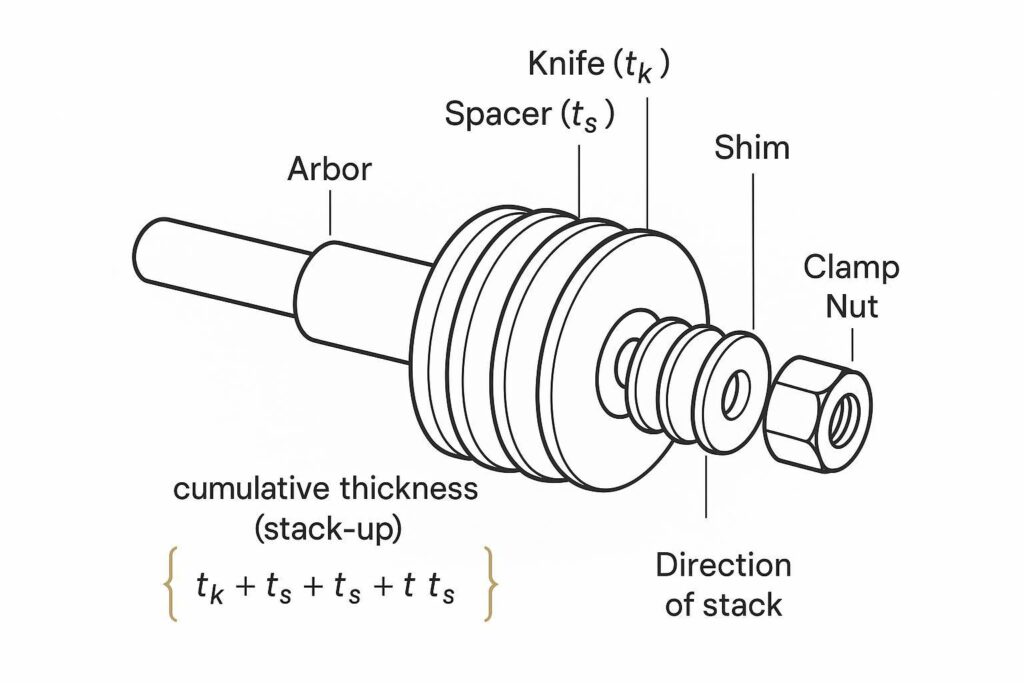
Maxtor Metal realizza lame industriali personalizzate e rettificate di precisione per linee di conversione e taglio. Nel taglio quotidiano, uno dei modi più rapidi per perdere stabilità della larghezza di taglio (e OEE) è ignorare l'effetto di piccoli errori di spessore quando si sovrappongono molte lame, distanziatori e spessori su un unico mandrino. Nozioni di base sulla tolleranza di spessore cumulativa Definizione e termini Spessore cumulativo […]
HSS vs Carburo: abbinare materiale e velocità per una maggiore durata del filo
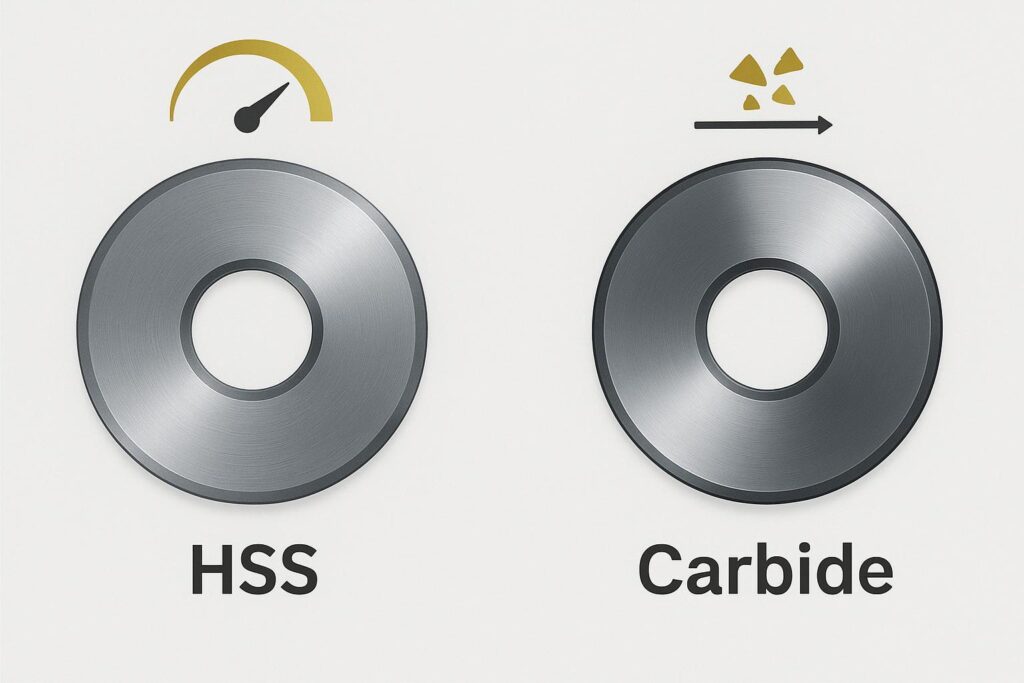
Punti chiave Perché l'acciaio rapido (HSS) rispetto al carburo influisce sulla durata del tagliente, sull'OEE e sul TCO La durata del tagliente determina la frequenza con cui è necessario cambiare le lame, la stabilità del bordo di taglio e la quantità di scarti prodotti prima che qualcuno si accorga che il taglio si sta spostando. Nelle linee di trasformazione, questo si traduce in tre metriche aziendali: Variabili chiave da registrare prima […]
Lame circolari inferiori: come accoppiarle alle lame superiori per tagli senza bave

Ultimo aggiornamento: 12/05/2026 Nota: Verificare sempre la geometria delle lame, la sovrapposizione/pressione e le procedure di sicurezza rispetto al manuale della taglierina OEM e al progetto del supporto. Gli intervalli riportati di seguito sono punti di partenza e devono essere convalidati sulla linea a bassa velocità prima di avviare la produzione. Principi fondamentali del taglio a cesoia Il taglio a cesoia è un "taglio a forbice" controllato tra una lama superiore e una lama inferiore. […]
Rapporto sulla durata delle lame circolari in carburo per il taglio di elettrodi
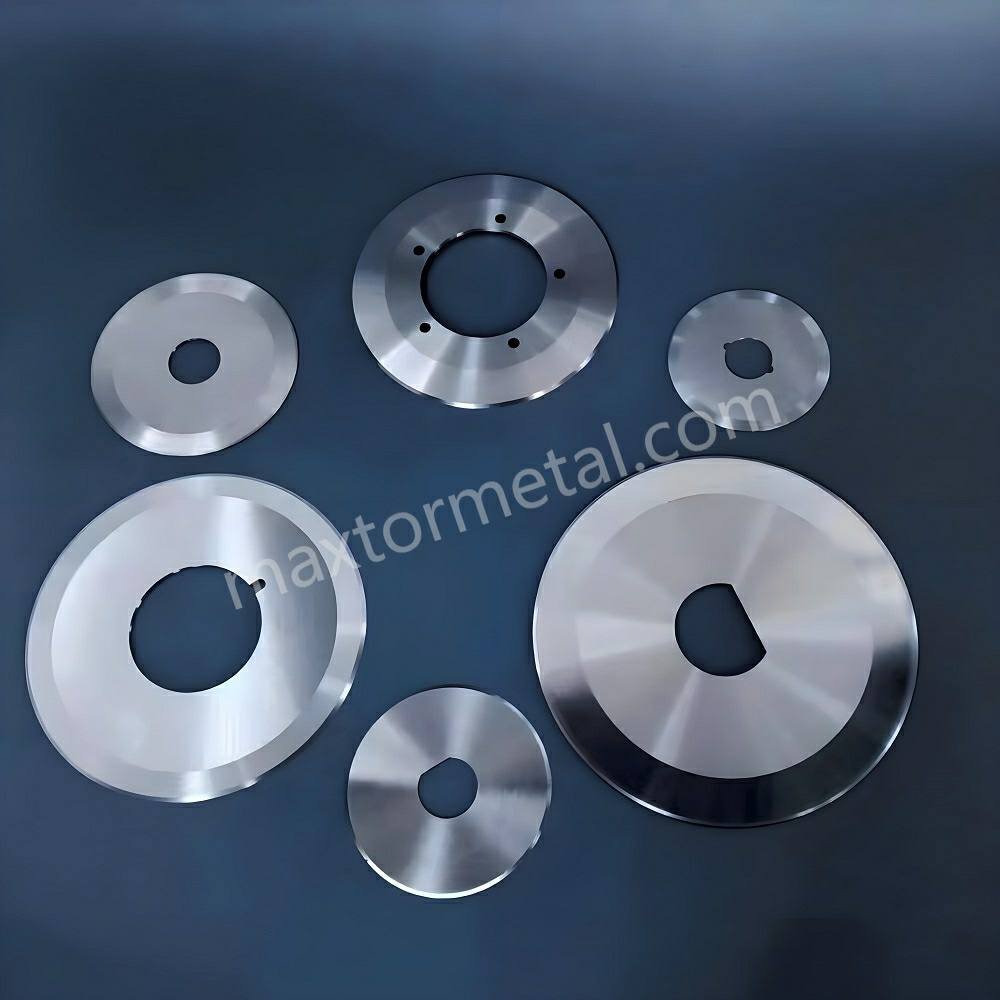
Ambito e limitazioni (leggere prima): Questo rapporto fornisce indicazioni pratiche sulla misurazione e sul controllo di processo per il taglio di elettrodi e separatori agli ioni di litio. I valori target, le impostazioni e la cadenza di ispezione dipendono dalla progettazione dell'apparecchiatura (architettura del taglio/incisione), dal sistema di materiali (Cu/Al, rivestimento, tipo di separatore), dalla velocità della linea e dalle capacità di misurazione. Convalidare eventuali modifiche tramite prove controllate sulla linea e seguire le istruzioni […]
Come i distanziali per taglierine influenzano il controllo delle bave e la precisione della larghezza
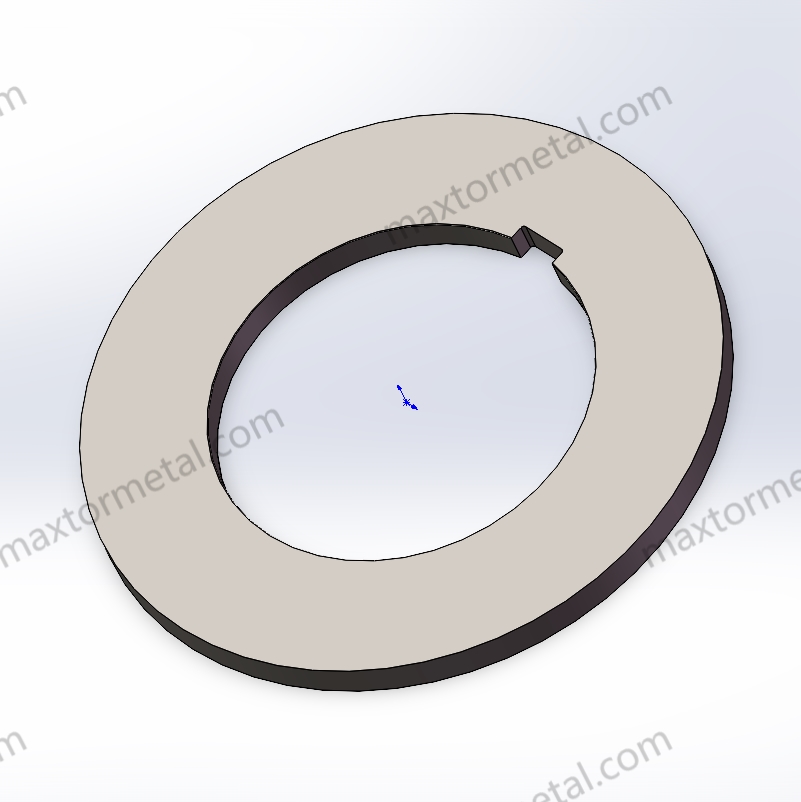
Key takeaways Burrs aren’t only a cosmetic defect. In film, foil, textiles, and coated webs, a rough edge can drive downstream breaks, wrinkling, poor winding, and customer complaints. In metals, burrs can trigger handling injuries, fit-up problems, and premature wear in downstream forming. Slit width drift is just as expensive. If you can’t hold width […]
Soluzioni istantanee per le bave di taglio approvate dai responsabili di produzione
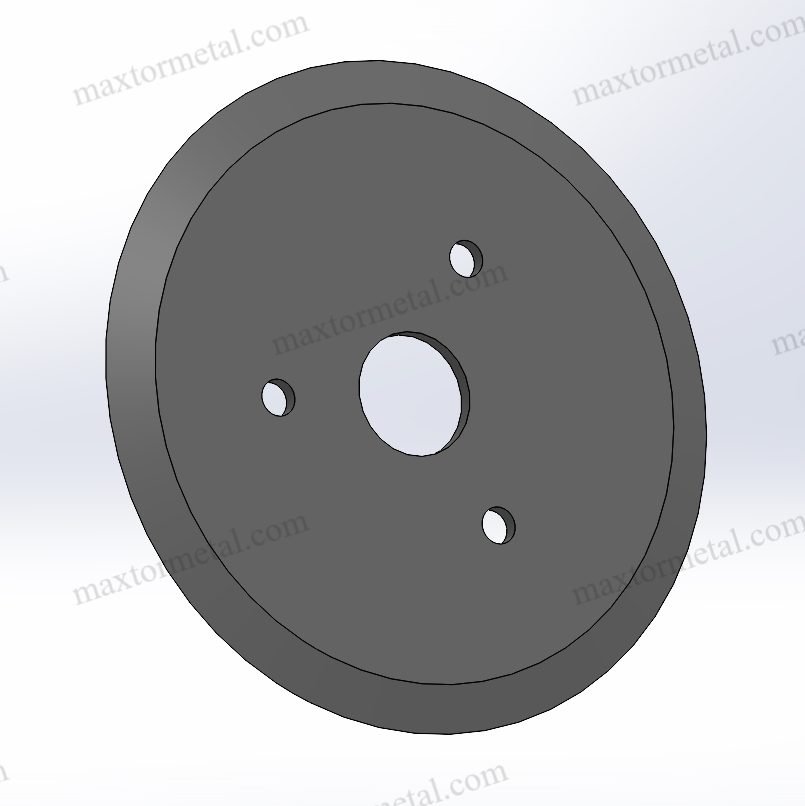
Le bave di taglio si presentano come un bordo rialzato, un margine sfrangiato, una polvere o filamenti "masticati" lungo il taglio, spesso più evidenti su un lato del nastro. Non solo hanno un aspetto sgradevole, ma causano anche scarti (rifilatura dei bordi, scarti), inceppamenti a valle e arresti imprevisti quando gli operatori devono inseguire un sistema in movimento. La buona notizia è che molte delle punte di bava sono […]
Guida al setup del taglio a forbice per bordi puliti e lame più durature
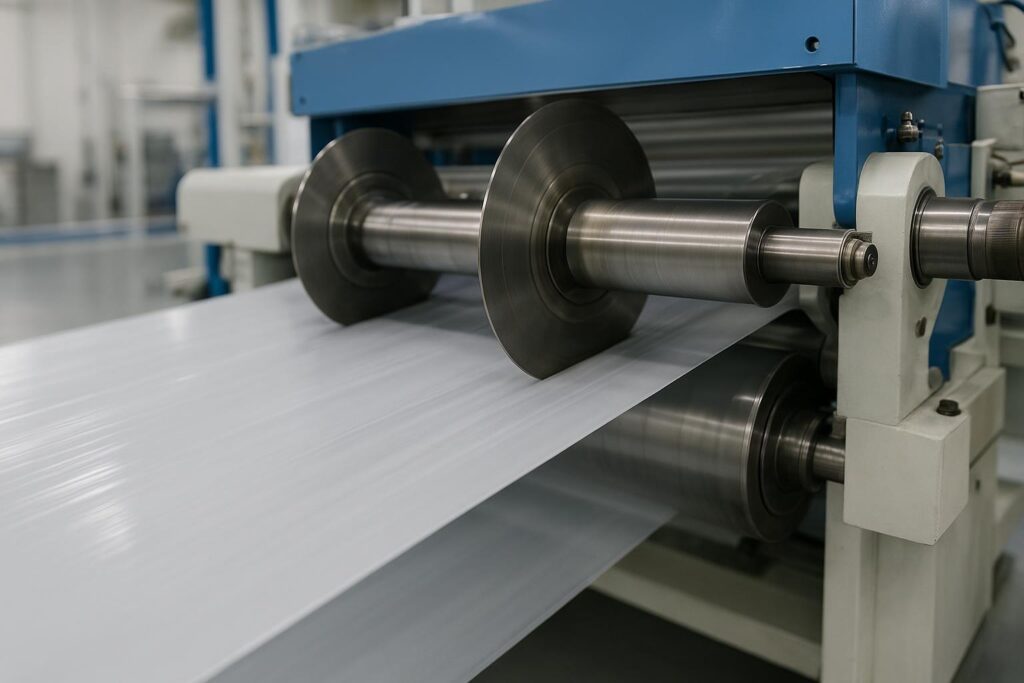
Se il vostro obiettivo è ottenere lame più affilate e una maggiore durata delle lame, i risultati migliori non derivano solo da "lame più affilate". Si ottengono piuttosto con una procedura di impostazione ripetibile, una verifica rigorosa e un registro che renda evidenti i parametri di funzionamento per ogni singolo modello di lama. Questa guida è concepita come una checklist da utilizzare in officina: cosa impostare, cosa verificare e cosa registrare […]
Come scegliere un produttore di lame per affettatrici per forniture a lungo termine
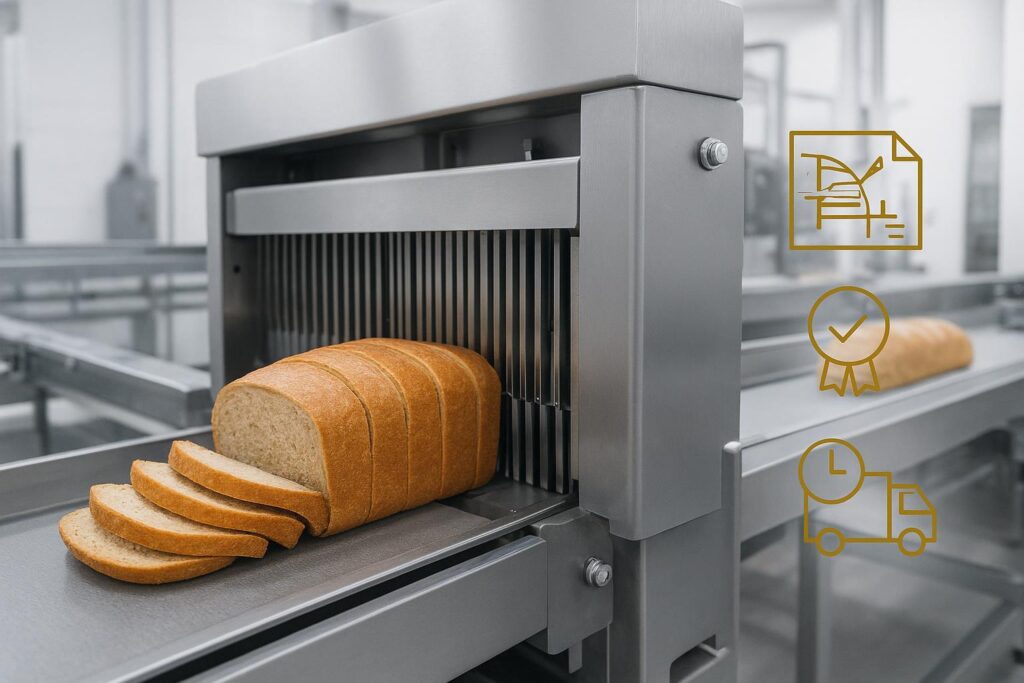
Choosing a bread slicer blade manufacturer is a long-term operations decision, not just a spare-parts purchase. If you qualify the supplier correctly—engineering capability, QA/compliance discipline, and supply reliability—you get cleaner slices, fewer crumbs and defects, longer run time between changeovers, and a lower total cost of ownership (TCO). This guide is written for industrial bread […]
Quando scegliere le lame per affettatrice rivestite in PTFE rispetto ai rivestimenti duri
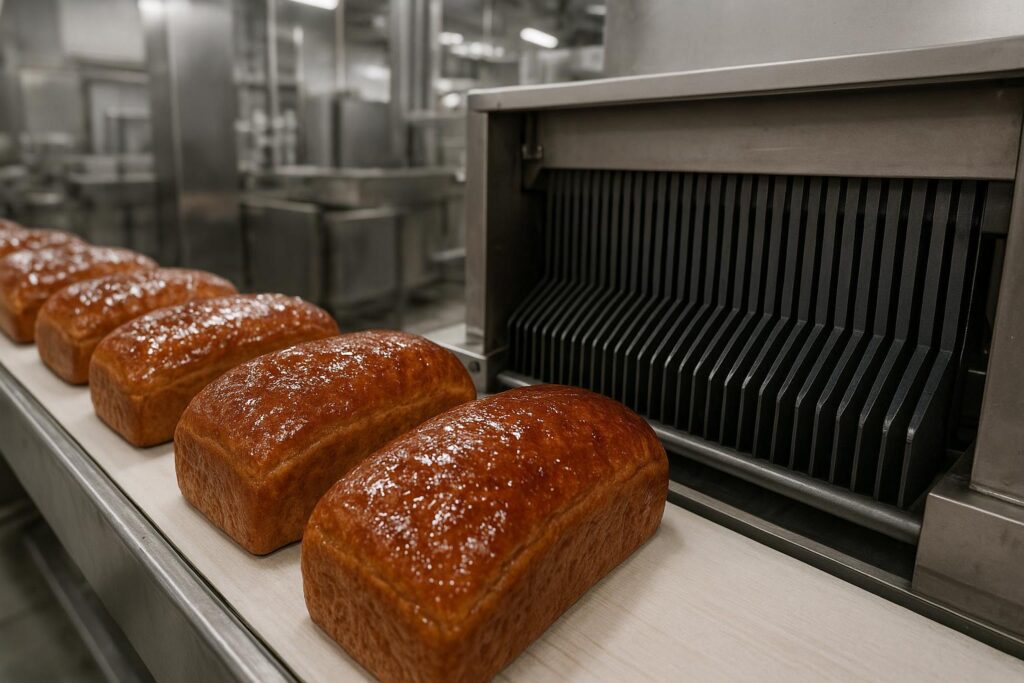
How PTFE helps on sticky breads PTFE (often called Teflon) is a non-stick, low-friction surface. In bread slicing, that matters when your biggest enemy isn’t “dullness” yet—it’s adhesion: sugars, glazes, warm crumb, and moisture building up on the blade path until the machine starts tearing, dragging, or jamming. In other words: if you’re evaluating non-stick coating for bread […]
Come la dentatura e i rivestimenti possono ridurre lo spreco di briciole di pane negli impianti
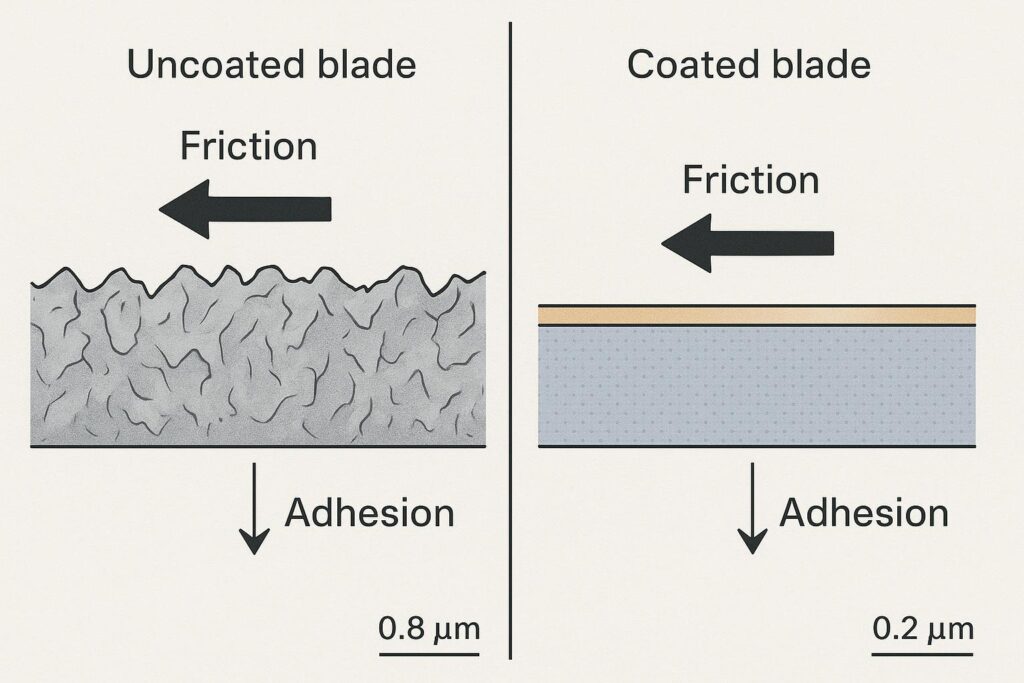
Bread crumb waste is easy to dismiss as “just housekeeping.” On an industrial slicing line, it’s a yield leak, an OEE problem, and a food-safety risk all at once. Disclosure: MAXTOR METAL supplies industrial cutting blades. The principles in this article are vendor-agnostic and focus on measurable process controls (crumb mass, thickness tolerance, downtime) so you […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean